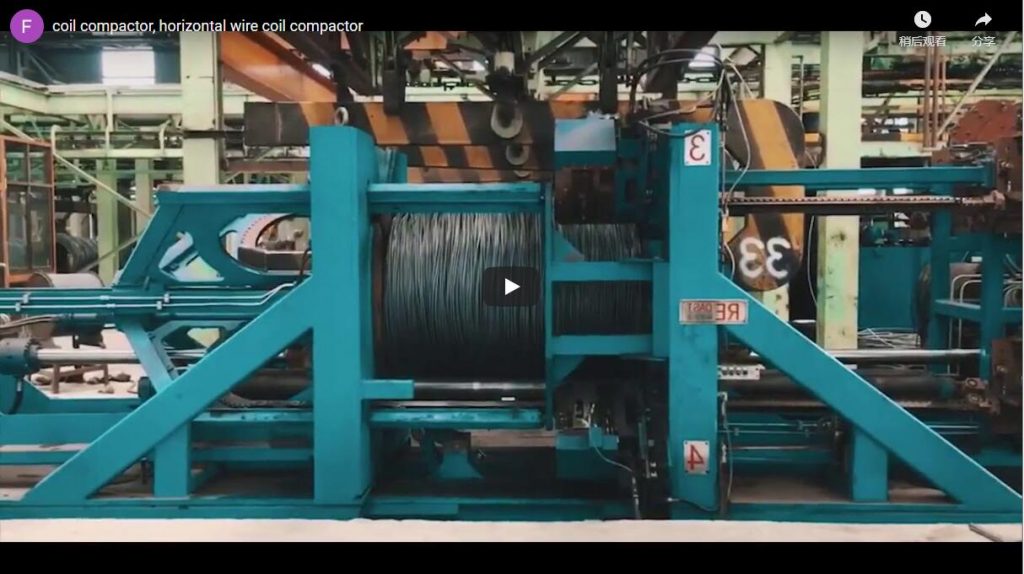
概要:刚从卷绕机或自动卷绕捆扎机出来的线圈松散且高耸,需要将其压紧并捆扎,才能使其致密、稳定且体积更小,便于运输。我们的压缩捆扎机在传送带上即可完成这项工作:一台蓝色龙门式压力机将其顶板压在线圈上并固定住,然后由侧面的装置进行捆扎。线圈缩短的程度取决于压力机的行程和回弹力。这两个参数均根据具体项目进行设定。
目录
视频显示的内容
一卷钢丝线圈立在蓝色龙门压力机下方的滚筒输送带上。顶板缓缓下降,线圈缩短,外圈闭合,顶板停留在行程底部。
试验期间,一名戴着红色安全帽的工人正在检查压板对卷材的支撑情况,压板保持支撑状态。压板抬起时,卷材会略微回弹,但仍然保持紧实。压板旁边是捆扎装置,它带有弯曲的机械臂和液压缸,控制屏幕上印有FHOPE的标志。
在线压实和捆扎顺序
| 步骤 | 会发生什么 |
|---|---|
| 进料 | 卷材在滚筒输送机上运行,并停在压机下方。 |
| 媒体中心 | 顶板落下并压紧线圈。 |
| 举行 | 板子固定在行程的底部。 |
| 行李带 | 侧装置在线圈被握住时将其固定住。 |
| 释放和出料 | 钢板抬起,捆扎好的线圈滑出。 |
保持这个姿势是关键步骤。在弹簧被压缩的情况下系上绑带,可以将其固定在那个高度。
控制线圈回弹
未使用绑带按压并释放的线圈会略微回弹。示例:
| 名称 | 价值 |
|---|---|
| 压紧前线圈高度(示意图) | 1,000 毫米 |
| 笔画底部的高度(示例) | 800 毫米 |
| 未系安全带时的高度(示意图) | 850 毫米 |
| 用带子固定时保持高度 | 大约 800 毫米,略少一些,因为表带略有弹性。 |
| 用绑带固定时节省的体积,1 − 800 ÷ 1,000 | 关于20% |
用绑带固定线圈可以保持全部增益。如果松开绑带释放线圈,增益会降至 15%,而且松开后再绑的绑带也会松动。
设置线圈
| 设置 | 依赖于取决于 |
|---|---|
| 按下 | 线圈高度和所需的密度 |
| 保持时间 | 每条捆扎带所需的时间 |
| 每圈带数 | 线圈重量和搬运 |
| 传送带停止位置 | 将线圈置于板下方中心位置 |
我们根据您提供的线圈尺寸和重量进行试制,并设定了这些参数。需要覆膜的线圈可以送到钢丝线圈缠绕机上进行加工。
控制与安全
压板和捆扎臂以极大的力量运动。在压机运转期间,请勿让人员靠近压机区域,只有在压板停止运动后才能靠近卷材。
适用的标准取决于目标市场。对于欧盟CE市场,ISO 12100规定了风险评估方法,EN 415-10规定了包装机械的通用要求。
线圈压缩捆扎机选型清单
- 压制前线圈的外径、内径和高度。
- 线圈重量。
- 目标高度或密度。
- 每圈带数和带子类型。
- 每小时线圈数。
- 传送带进出料布局。
工程常见问题解答
问:为什么要在压机固定线圈时用带子固定?答:这样可以防止线圈回弹。在我们的例子中,线圈保持 800 毫米的长度,而不是伸长到 850 毫米。
问:压实可以节省多少体积?答:在我们的例子中,大约可以节省 20%,高度从 1,000 毫米降低到 800 毫米。
问:压实过程在哪里进行?答:在滚筒输送机上,龙门压机下方,这样线圈就不会离开生产线。
问:它可以与现有输送机串联运行吗?答:可以。线圈送入,在压机下方停止,被压实并捆扎在滚筒输送机上,然后送出。
问:保持时间由什么决定?答:捆扎机对每条捆扎带所需的时间。
问:它可以处理不同尺寸的卷材吗?答:可以,可以通过试装的方式,针对不同尺寸的卷材调整压机行程和传送带挡块。
下一步
我们分三步规划您的线圈压缩打包机:
- 提交您的布局图 线圈尺寸、重量和输出功率 info@fhopepack.com.
- 48小时内收到方案,配合按压和绑带方案。
- 预约现场勘测 检查传送带布局。
相关阅读
来源
- 机器内容:FHOPE 工程团队,2026-10-04
- 压实示例:我们的示例及示例值
- 机器运行中: 我们在 YouTube 上的视频
- 标准范围: ISO 12100:2010, IN 415-10:2014
上次审核日期: 2026年10月04日