🛠️ 包装系统选择评估标准
选择铝型材包装系统需要量化生产速度、尺寸对准精度、人工替代率、换型延迟和总运营支出。每一项指标都直接影响表面完整性、材料利用率优化和下游物流效率。
技术评估首先从吞吐量速度入手,以稳态条件下每分钟处理的型材数量来衡量。保护一致性通过边缘对齐公差和表面覆盖率来量化,这与运输过程中的损坏剔除率直接相关。劳动力依赖性通过每班次的操作人员数量来衡量,而换型灵活性则衡量调整不同型材尺寸(通常为 2,000–6,500 毫米)所需的时间。总运营成本包括人工工资、保护膜消耗量(PE 或 POF,厚度 0.030–0.060 毫米)和返工费用。本文引用的所有基准参数均为行业典型估算值;实际性能需要根据您的挤出产量和表面处理规范进行现场验证。
🏗️选项A:人工包装操作
手工包装依赖于操作员切割薄膜和热封,每位技术人员每分钟可包装 5-10 个部件,但会引入 ±5-10 毫米的对准偏差和 10-15% 的薄膜浪费。这种方法仅适用于必须最大限度减少资本支出的小批量生产。
操作人员使用手持式薄膜卷、手动切割工具和未经控制的热风枪来涂覆保护层。该工艺本身就是劳动密集型的,通常每班需要 2-3 名工人才能保证与挤出机产量同步。由于薄膜张力不一致和密封边缘错位,表面划痕和涂层劣化现象时有发生。对于重量在 10-50 公斤之间的捆包,人工搬运会造成人体工学疲劳,并增加边缘冲击损坏的可能性。由于目测误差,薄膜废料平均占比为 10-15%,且在没有闭环控制的情况下,密封温度波动范围为 ±20-30°C。废品率和人工成本波动很大;采购团队在决定采用人工工作流程之前,必须验证特定地点的废料基准线。
🔗相关内容:探索更多解决方案
📈 方案 B:半自动和全自动包装线
半自动薄膜贴合机和集成式自动化包装生产线采用PLC配方存储、光电传感器和加热封口条,实现了薄膜贴合的标准化,将操作人员从2-3人减少到1人,同时将生产效率提高2-3倍。这些系统省去了中间处理步骤。
半自动薄膜封边机采用光电传感器检测来跟踪型材前缘,并配备工作温度为 120–150°C ±3°C、压力调节范围为 0.1–0.3 MPa 的加热封口条。PLC 控制的配方存储系统可容纳 2,000 至 6,500 mm 的型材长度,实现 30 秒内完成换型。边缘对齐公差稳定在每侧 ±2 mm,几乎实现完全表面覆盖。现场数据显示,与人工包装相比,生产效率提高了 2–3 倍,而每班所需劳动力从 2–3 人减少到 1 人。在 220V 50/60Hz 的电源下,功耗通常约为 3.5 kW;必须根据工厂基础设施验证其电气兼容性。
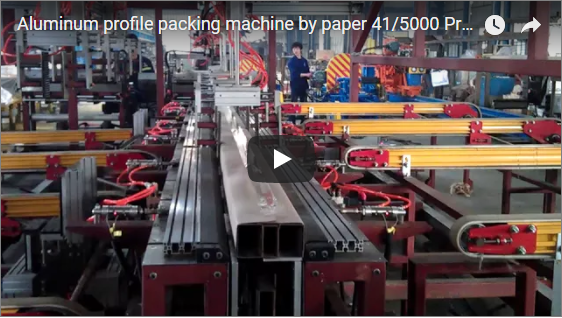
全自动包装生产线集成了多个顺序模块,彻底消除了中间工序。标准架构包括进料模块、自动输送模块、自动薄膜切割模块、自动装袋模块、热收缩包装模块、自动输送和存储模块以及自动卸料装置。这种连续流架构标准化了输出速度,并消除了以往会导致表面磨损的人工干预点。由于配置不同,资本投入差异显著;投资回报率 (ROI) 模型需要根据具体现场的劳动力成本、废品率和维护计划进行计算,而非采用固定的投资回收期预测。
对于重型物流,捆扎包装机通过用PE薄膜或牛皮纸包裹堆叠的型材,然后用塑料或钢带固定货物,从而处理这些型材。这些设备的设计捆扎重量范围为10-50公斤,确保在托盘化和货物运输过程中的结构完整性。供应商需要进行验证,以确认捆扎带张力校准和薄膜厚度与您特定合金和表面处理的兼容性。
🛡️ 技术对比矩阵
| 标准 | 手动包装 | 半自动机器 | 全自动生产线 |
|---|---|---|---|
| 吞吐量(每分钟分析量) | 每位工人5-10个(典型估计值) | 15-25 (稳定速率) | 连续流动 (模块相关) |
| 保护一致性 | 30–40% 的表面暴露;±5–10 毫米对准精度 | 全覆盖;±2 毫米对准 | 闭环传感器控制 |
| 每班次劳动 | 2-3名工人 | 1名工人 | 0-1名主管 |
| 随着时间的推移而变化 | 5-10分钟(手动测量) | <30秒 (PLC配方) | 自动参数召回 |
| 电影废料 | 10-15%(目测估计) | ≤3%(PLC定长切割) | ≤2% (精密伺服切割) |
| 密封一致性 | 手持式热风枪;温度波动范围±20°C | 120–150℃±3℃ | PID温度控制 |
| 捆绑重量容量 | 10–50 公斤(人工搬运) | 每件重量不超过 5 公斤 (输送带) | 10-50 kg (捆绑模块) |
| 资本投资 | 低(工具费用低于 1,000 美元;典型估价) | $ $ 15,000 25,000- (供应商核实范围) | $ 40,000– $ 80,000 + (取决于配置) |
注:所有数值均为行业典型估算值。采购前,请务必与设备供应商确认电气兼容性、胶片供应商规格以及占地面积要求。
🔗另请参阅:相关设备
⚙️ 购买决策清单
-
[ ]验证型材尺寸:确认最大长度(2,000–6,500 毫米)和横截面复杂性与机器输送机宽度和密封辊间隙的关系。
-
[ ]计算劳动力替代率:使用已核实的每小时工资率,将当前轮班人员配备(2-3 名操作员)与自动化生产线要求(1 名操作员)进行比较。
-
[ ]评估捆扎重量要求:如果处理 10-50 公斤的捆扎物,优先考虑具有集成捆扎张力校准和 PE/牛皮纸薄膜兼容性的系统。
-
[ ]验证薄膜规格:使 PE 或 POF 薄膜厚度(0.030–0.060 毫米)与机器密封温度范围(120–150°C ±3°C)和静电放电要求相匹配。
-
[ ]审核切换频率:如果每班切换配置文件尺寸超过 4 次,则强制要求 PLC 配方存储和 <30 秒调整协议。
-
[ ]请求特定地点的投资回报率建模:用包含人工、废料减少和维护的 12 个月总拥有成本分析来代替固定的投资回收期估算。
-
[ ]确认安全与合规性:确保紧急停止集成、风险评估文件和操作员培训规程符合设施安全标准。
🛡️合规性说明:本设备的设计符合ISO和CE要求。采购前请向制造商核实具体认证信息。
🛠️ 常见问题解答
问:这台半自动机器无需手动调节即可处理不同长度的型材吗?答:可以。PLC 配方存储可容纳 2,000 至 6,500 毫米之间的各种长度。切换只需在触摸屏上进行一次选择;系统会在几秒钟内自动调整薄膜长度和封口时间。请向您的供应商确认配方容量限制。
问:哪些类型的薄膜与自动封口条兼容?答:厚度为 0.030 至 0.060 毫米的 PE(聚乙烯)和 POF(聚烯烃)薄膜。请与您的薄膜供应商确认封口起始温度是否与机器 120–150°C 的工作温度范围相符。
问:一条自动化包装生产线需要多大的占地面积?答:典型的占地面积为长 8-10 米 × 宽 1.5 米,包括进料、输送、装袋和存储模块。请咨询您的设备供应商,根据您的厂房尺寸优化布局方案。
问:半自动或全自动系统的操作人员培训是否繁琐?答:不需要。PLC 控制的界面将培训时间缩短至大约一个班次。核心技能包括胶卷装载、配方选择和传感器监控。无需手动测量和热风枪操作。
问:如果我需要包装成捆的型材(10-50公斤)怎么办?答:文中描述的半自动包装机针对的是重量不超过5公斤的单根型材进行了优化。对于成捆的型材,请使用捆扎包装机,该机器可将型材堆叠起来,用PE薄膜或牛皮纸包裹,并用塑料或钢带捆扎固定。请与您的供应商确认捆扎带张力校准情况。