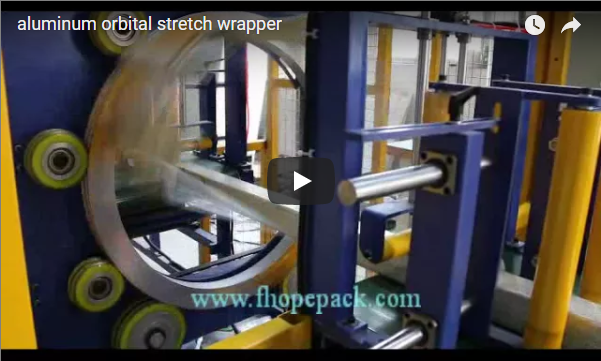
工业铝型材包装生产线通过快速换型、无痕搬运和包装一致性而非标称的环形旋转速度来提高盈利能力。水平轨道式包装系统使成捆的铝型材连续通过一个刚性高速旋转环。当动力输送带沿纵轴输送型材时,旋转小车会以紧密重叠的螺旋方式展开预拉伸薄膜,从而将型材捆扎在一起,防止捆内磨损,并有效阻隔环境污染物,同时不会损坏关键的表面光洁度。
执行摘要
- 核心运动学: 连续水平轨道缠绕,束流平移不旋转,消除不对称、轻质或易碎挤压束流上的离心应力。
- 表面完整性: 高穿刺性 mLLDPE 拉伸膜和可选的 VCI/气泡膜夹层可减轻振动磨损、氧化和运输擦伤。
- 尺寸范围: 可处理截面尺寸最大为 900 毫米 × 900 毫米、长度最大为 7,500 毫米的捆扎物,并具有结构挠度控制功能。
- 合规标准: 按照 EN 415-6 针对水平轨道包装机的特定安全要求、ISO 12100 风险缓解措施和 ISO 13849-1 (PLd) 安全联锁装置制造。
概述
建筑和工业铝型材需要绝对的表面隔离,以防止运输过程中的振动、刮擦损伤、大气湿气和电化学氧化(白锈)。传统的手工捆扎或松散的塑料袋包装会造成局部集中载荷,导致凹陷、阳极氧化或粉末涂层表面的涂层磨损以及捆扎张力不均。
一条自动化水平轨道式包覆线可使挤出组件的整个长度上的包覆力保持一致。通过引导组件束穿过线性辊床上的轨道环,组件束沿轴向移动而不旋转。这种几何结构消除了垂直旋转台固有的离心力,从而保证了高而细长或多腔挤出组件的结构稳定性。
水平轨道包装原理
由于其独特的运动学优势,卧式轨道包装机已成为高产能挤出工厂的行业标准:
- 非旋转轴向载荷进给: 薄膜束沿电动进料和出料输送机直线运动,而薄膜托架则沿刚性圆环旋转。薄膜束始终不绕自身轴线旋转,从而避免了内部摩擦、薄膜束散开和结构坍塌。
- 闭环预拉伸和张力控制: 带电子称重传感器反馈的动力预拉伸辊可提供均匀的薄膜屈服力和恒定的表面约束力,防止薄壁型材边缘变形。
- 动态中心线和高度自适应: 虽然外铸环直径保持不变,但气动驱动的顶部压辊和侧向导向辊会自动调整其垂直和水平行程,以在不同的横截面上保持载荷中心对齐。
- 连续在线吞吐量: 同步的进料、包装和出料运动与上游挤出冷却床和定长切割分拣线直接集成。
技术规格
重型铝型材包装系统的工程基准适用于标准建筑和工业挤压型材:
| 参数 | 度量值 | 英制/标准值 |
|---|---|---|
| 束长 | 3,000–7,500毫米 | 10–25 英尺 |
| 束横截面(宽×高) | 200 × 200 毫米至 900 × 900 毫米 | 8 × 8 英寸到 35 × 35 英寸 |
| 最大捆包重量 | 200-2,500 kg | 440–5,500 磅 |
| 轨道环旋转速度 | 15–45 转/分(变频器/伺服控制) | 15–45 转/分 |
| 传送带进料速度 | 1.0–12.0 米/分钟(无级变速) | 3.3–39.4 英尺/分钟 |
| 动力预拉伸比 | 150%-300% | 150%-300% |
| 薄膜兼容性 | mLLDPE、共挤流延薄膜、VCI | 60–120 规格(15–30 微米) |
| 薄膜卷规格 | 宽度:200–500 毫米;芯径:76 毫米 | 宽度:8-20英寸;芯径:3英寸 |
| 气动供应 | 0.5–0.7 MPa(过滤干燥空气) | 72–101 磅/平方英寸 |
| 电气配置 | 三相 380V/480V,50/60 Hz | 三相 380V/480V,50/60 Hz |
薄膜选择和预拉伸
挤压铝材具有锋利的切边、狭窄的边角以及易损的装饰性表面处理(原色、缎面阳极氧化、PVDF涂层)。选择合适的密封膜化学成分至关重要:
- 茂金属浇铸线性低密度聚乙烯(mLLDPE): 与传统的吹膜相比,吹膜具有均匀的拉伸性、在尖锐轮廓角上具有较高的抗撕裂性,并且具有一致的粘附性,不会发生粘合剂转移。
- 薄膜厚度分级: 15–20 µm(60–80 规格)适用于轻质圆角挤压件;23–30 µm(90–120 规格)适用于重型建筑挤压件或锐边矩形空心管。
- 挥发性缓蚀剂(VCI)配方: 通过化学方法中和空气中的水分和酸性工业污染物,防止海运过程中出现凹坑和水渍。
- 微孔和紫外线稳定混合物: 在后固化阶段,要让滞留的热量散发出去,并在露天场地施工储存期间保持聚合物链的稳定性。
约束力学和重叠计算
将薄膜预拉伸 200% 至 300%,可使聚合物链机械排列,从而提高拉伸模量,同时减少包装重量 40% 至 50%。通过同步驱动控制来保持线性重叠率:
Overlap Ratio (%) = [1 - (V_conveyor) / (Ring_RPM × Film_Width)] × 100%
为了保证良好的防风雨性能和运输完整性,标准的工业实践将重叠率保持在 35% 到 55% 之间。
转换和编程
挤出生产线经常在小型专用边角料和大型结构捆包之间切换。包装线依靠软件配方和传感器阵列来消除机械停机时间:
- 自动配置文件分析: 通过对射光束光栅扫描入口区域的入射光束尺寸,控制气动顶部夹具和侧面中心导轨,使其下降并靠近到精确的保持位置,而无需操作员干预。
- PLC配方管理: 中央人机界面 (HMI) 存储数百个产品代码。调用某个配置代码即可立即重新配置环形旋转频率 (RPM)、传送带进给速度和薄膜托架制动器张力。
- 加强型包裹图案: 机器代码可实现程序化加固缠绕,在叉车粗暴搬运导致撕裂风险最高的捆扎端施加集中的多层缠绕。
- 故障诊断和OEE遥测: 高分辨率光学传感器监测薄膜断裂、薄膜耗尽和伺服驱动跟踪错误,并将实时生产计数和周期时间报告给中央 SCADA/MES 网络。
与挤出生产线集成
独立式包装机造成物料搬运瓶颈。无缝生产线可与上下游加工设备连接:
- 挤出式取料和缓冲: 将型材从老化炉和冷却台转移到电动堆积链台上,以在不发生表面摩擦的情况下将型材捆扎在一起。
- 精确定长同步切割: 集成式在线横切锯在捆扎前对挤压件进行尺寸调整,使捆扎端对齐,以确保均匀的方形面。
- 自动子捆扎: 高速自动PET捆扎头施加保护性中间带,以保持捆扎物的几何形状,然后再由轨道薄膜包装机完成外层屏障的形成。
- 在线交错应用: 在型材层之间填充保护性聚乙烯泡沫、气泡膜或厚牛皮纸,以防止金属与金属直接接触。
- 下游自动化: 完全包装好的产品直接通过热敏打印贴标单元和重型龙门架堆垛臂,实现自动货架或托盘装载。
安全特性
工业高惯性缠绕环需要多层功能安全,并符合国际安全指令(包括 EN 415-6、ISO 12100 和 EN ISO 13849-1):
- 互锁式硬质周界防护: 高可见度钢丝网外壳隔离了旋转环的周边,配备了 4 类双通道互锁开关,打开时可触发即时动态电机制动。
- 安全光幕: 4 型光学安全帘保护输送机的入口和出口,配置有自动静音算法,可区分型材捆和人员。
- 冗余气动保持止回阀: 顶部和侧面稳定滚轮采用先导式止回阀,可在工厂意外空投时将气缸机械锁定到位。
- 紧急停止基础设施: 在操作单元的四个角上安装了蘑菇头急停执行器,集成了安全扭矩关闭 (STO) 伺服和逆变器回路。
- 标准化的 OSHA 上锁/挂牌 (LOTO): 专用的单点锁定式排气阀和电气断路开关可在刀片维护和胶片重新穿线期间隔离所有机械动能和电能。
维护计划
预测性和计划性维护可最大限度地减少计划外停机时间,并保护位置校准:
- 每日(操作人员):
- 清除预拉伸辊和自动切割夹具中的聚合物碎屑、胶带残留物和灰尘积聚物。
- 检查进料线上的光学传感器、光电眼和反射镜的表面清洁度。
- 检查安全门联锁装置、急停电路连续性以及气压调节器稳定性(标称 0.6 MPa)。
- 每周(植物养护):
- 检查轨道传动皮带、张紧惰轮和重型聚氨酯环形支撑轮是否有扁平点或偏心磨损。
- 润滑输送机驱动链、轴承座和垂直导轨。
- 检查气动管路、接头和气缸密封件是否存在压力泄漏。
- 月刊(机械工程):
- 检查预拉伸齿轮啮合比,并测试动态张力称重传感器校准。
- 验证环形电机的旋转平衡,并测量负载下的轨道电机工作电流。
- 检查切割夹紧气动刀片组件的锋利度和磨损情况;更换钝化的切割刀片。
- 季度报告(电气与自动化团队):
- 检查所有机柜接线端子、VFD接地环和电气滑环(如果配备用于货车电源)。
- 检查电机齿轮箱油位;必要时添加 ISO VG 220 合成齿轮油。
- 备份 PLC 参数、HMI 操作规程和工业总线通信配置文件。
选择指南
设计最佳轨道式包装生产线需要将硬件参数与挤出生产计划相匹配:
- 量化轮廓范围和挠度指数: 确定最大捆扎截面尺寸(宽×高)、最大捆扎重量和最小型材刚度。柔性挤出机需要连续的中间支撑辊,以避免包装喉部中心出现下垂。
- 计算生产线节拍时间: 确定上游挤出机的产量。计算所需的包装线总产能(每小时捆数),以确保包装循环速度跟上进度,避免出现积压。
- 明确环境和防护等级: 根据分销渠道选择合适的薄膜规格。国内平板卡车运输只需基本的防尘和防摩擦保护,而远洋敞篷运输则要求使用厚度较大的含VCI防锈剂且重叠率达到50%的薄膜。
- 审核厂房面积和进料几何形状: 考虑整个生产线的占地面积,包括捆扎整理台、动力进料台、包装机外壳、动力缓冲出口和安全维护通道。
- 与OEM包装工程师沟通: 提交实际挤出型材 CAD 图纸和包装捆扎矩阵,以确认正确的环间隙内径和辊筒配置。
下一步
选择并委托定制一条符合您铝挤压规格的卧式轨道包装生产线:
- 编译配置文件应用程序数据: 收集最大型材长度、最大横截面包络线、最小束刚度、每小时目标束数以及设施电气/空气供应参数。
- 请求技术审查: 请直接联系我们的包装自动化工程团队 info@fhopepack.com 请提供完整的线路参数。
- 接收工程集成方案: 48 小时内即可收到完整的项目包,包括 2D/3D 工厂布局图、环形间隙计算、循环时间模拟和薄膜消耗指标。
- 协同设计优化: 与项目工程师一起确定气动夹紧点、输送辊间距和上游自动化接口协议。
- 交钥匙调试: 安排工厂验收测试 (FAT)、现场交付、机械安装以及由我们工厂认证的服务工程师提供的全面操作人员培训。