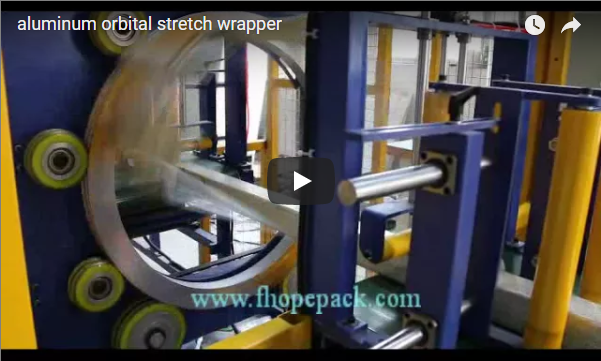
概要:我们为挤压铝型材设计工业纸包装解决方案,提供两种操作配置:一种是连续多通道生产线,在平行输送轨道上将纵向纸套包裹在单个型材上;另一种是半自动捆扎包装机,使用3-4点胶带捆扎,将牛皮纸拉伸、切割、包裹并粘贴在成型型材上。这些系统设计为单人操作,可消除表面磨损、水渍氧化和人工搬运瓶颈。它们适用于纯牛皮纸、增强型PE薄膜和复合阻隔板。本技术指南概述了每个工位的运动学原理、纸卷宽度的数学尺寸计算公式、捆扎胶带分布规则以及生产线集成标准。
目录
铝型材包装机的工作原理(逐站讲解)
挤压铝型材需要立即进行表面保护,以防止运输过程中的振动、沙砾刮擦和大气氧化。我们的多通道包装线可同时运行多条平行轨道,每条轨道上的型材均根据特定型材几何形状进行定制加工,而非采用通用目录尺寸:
- 连续进给与对准: 毛坯型材从堆积台转移到平行的聚氨酯辊式输送机上。导向装置使每根型材沿其纵轴居中,以防止横向偏移。
- 同步网络分发: 每条输送带下方都铺设了一卷连续的保护纸(60–120克/平方米的牛皮纸或聚乙烯背衬纸)。张力控制的机械摩擦制动器确保加速过程中纸幅零松弛。
- 领口折叠成型: 当型材以 15-35 米/分钟的速度持续向前移动时,固定的聚合物成型鞋逐渐将网状物折叠到周边,形成一个底部重叠一致的全覆盖保护套。
- 不间断出料: 纸套沿型材长度连续包裹,输送机不停止运转,将包裹好的挤出物直接输送到下游的横切或装架工位。
对于分组挤出,我们的捆纸包装机通过六个同步的气动和机械阶段运行:
- 进料输送台: 成组的铝型材嵌套成矩形或正方形捆,放置在配备无痕尼龙滚轮的重型支架臂上。
- 纸张牵引车: 气动夹钳从地面安装的放卷轴上抓住保护纸网的前缘,并将其水平拉过包装台。
- 可编程定长切割: 高速气动旋转剪切机通过 PLC 编码器直接控制,将纸幅精确切割成所需的轮廓长度(L_sheet = L_bundle)。
- 将捆扎进纸: 顶部的横向传送杆将型材束直接放到预切纸张的中心。
- 皮带驱动折叠机构: 气动折叠臂和无刮伤导向带从两侧升起,将左右两侧的襟翼折叠到捆扎横截面周围,形成闭合搭接缝。
- 多点粘贴和弹出: 自动贴带机在 3-4 个预设工位上贴上压敏胶带。密封完成后,气动送料装置会将成品捆送至出料存储台上。
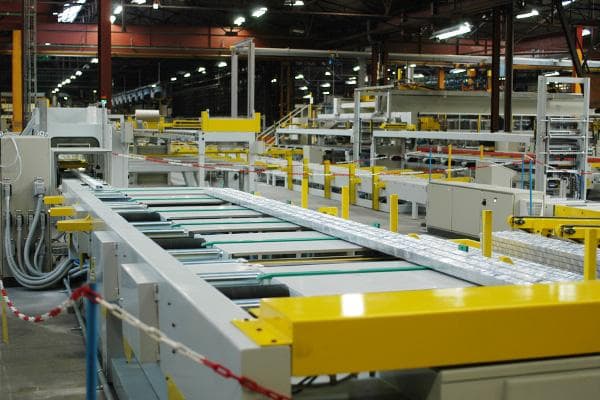
这台机器可以处理哪些物料,以及它可以运行哪些材料。
| 参数 | 单剖面多车道线 | 捆包纸包装机 |
|---|---|---|
| 目标产品 | 单个结构/建筑挤压件 | 堆叠式方形、矩形或嵌套式型材束 |
| 覆盖材料 | 牛皮纸(60–100 克/平方米)、VCI 防锈纸、PE 薄膜 | 牛皮纸(80–140 克/平方米)、聚乙烯薄膜、瓦楞纸板 |
| 纸张尺寸 | 连续卷套 | 自动剪切,长度与束长相匹配(最长可达 7000 毫米) |
| 关闭方法 | 纵向连续折叠/粘合接缝 | 3-4圈环形胶带或完全粘合密封 |
| 输送机速度 | 15–40 米/分钟(变频驱动) | 2–3 束/分钟循环速率 |
| 劳动力需求 | 1名操作员(监控和线圈重新装填) | 1 名操作员(进料、启动循环和检查) |
该操作流程将大批量单件表面包装与刚性结构捆扎区分开来。通过将纸张抽取、裁切、包装和封胶带整合到一个自动化流程中,一名操作员即可替代 3 至 4 名人工包装工人,同时保持包装张力均匀。
纸卷宽度:根据纸卷捆的周长确定尺寸
为确保完全的环境阻隔保护,纸卷必须包裹整个横截面周长,并在顶部或侧面采用重叠接缝:
- 工程计算规则:
W_roll ≥ 2 × (W_bundle + H_bundle) + C_overlap地点:W_bundle= 总束宽(毫米)H_bundle= 总束高(毫米)C_overlap= 安全重叠余量(标准最小值:40–60 毫米,具体取决于纸张硬度)
- 裁剪长度规则:
L_sheet = L_bundle + 2 × L_margin(将 L_margin 设置为 0 毫米表示齐平切割,或设置为 50 毫米表示折叠端盖)。
| 束横截面(宽×高) | 真实周长 | 重叠余量 | 最小卷材宽度 | 推荐标准卷 |
|---|---|---|---|---|
| 100×50毫米 | 300 毫米 | 40 毫米 | 340 毫米 | 350 毫米 |
| 150×80毫米 | 460 毫米 | 50 毫米 | 510 毫米 | 520 毫米 |
| 200×100毫米 | 600 毫米 | 60 毫米 | 660 毫米 | 700 毫米 |
| 250×150毫米 | 800 毫米 | 80 毫米 | 880 毫米 | 900 毫米 |
提示:将挤出捆的尺寸标准化为两到三个主宽度类别,可以最大限度地减少放卷架上纸卷更换的停机时间。
沿捆扎线的胶带布局
环形胶带可防止纸质包装在起重机吊装、叉车运输和仓库重新堆垛过程中展开。端部固定至关重要:胶带头必须将包装固定在靠近型材端部的位置,因为这些位置空气湍流和搬运摩擦最大。
对于标准的 6000 毫米型材束:
- 末端边距: 将磁带带 #1 和磁带带 #n 放置在
150–250 mm从前端和后端开始。 - 中间间距公式:
S_tape = (L_bundle - 2 × L_margin) ÷ (N_tapes - 1) - 三位布局: 从头部算起 200 毫米,从尾部算起 200 毫米,中间带间隔约 1860 毫米。
- 三位布局: 从头部算起 250 毫米,从尾部算起 250 毫米,在 3000 毫米处有一条中央带。
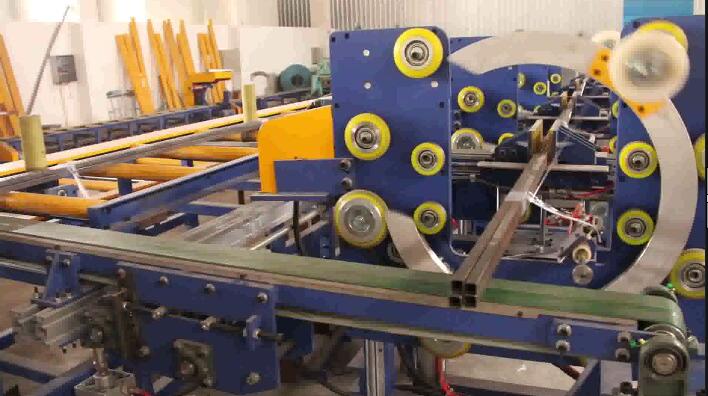
纸质包装材料放置在铝型材生产线上的位置
自动化纸张包装站整合了挤出加工和生产线末端物流:
[Anodizing / Powder Coating]
            │
            ▼
   [Cooling & Inspection]
            │
            ▼
[Automatic Bundle Stacker] ──> [Bundle Paper Packing Machine] ──> [Spiral Stretch Wrapper] ──> [Master Storage / Crate]- 内联集成: 通过动力重力辊直接连接到上游捆扎收集站;PLC 联锁清除后,捆扎物自动进给。
- 离线批次单元: 由桥式起重机或侧装式叉车供料,一台机器即可为多台低速挤出机提供服务。
- 混合缠绕系统: 对于需要密封的海外海运货物,捆扎好的货物直接从纸胶带进入轨道式拉伸包装机,在牛皮纸层上缠绕保护性 PE 拉伸膜。
纸质覆盖站的安全
工业纸包装设备结合了移动传送带、气动折叠机构和锋利的裁切刀片:
- 断头台式剪刀防护装置: 切割器被封闭在透明聚碳酸酯互锁防护罩内;安全门触发时,气动装置会自动卸料。
- 瓶颈缓解措施: 侧向折叠臂在低压气动顺应性(0.4-0.6 MPa)下运行,以防止在闭合行程中造成挤压伤。
- 合规标准: 按照规定建造 ISO 12100:2010 (风险评估与降低) IN 415-10:2014 (包装机械安全要求)。紧急停止电缆沿整个运行周界延伸,并与 3 类/PL d 安全继电器连接。
铝型材纸张包装机选型清单
- 型材切割长度范围(最小/最大,例如 2000 毫米至 7500 毫米)。
- 最大横截面束尺寸(
W × H例如,250 × 200 毫米)和捆扎重量。 - 生产模式要求:单件连续套标、批量捆扎包装或双用途生产线。
- 封面材料规格:纯原生牛皮纸、PE覆膜防撕裂纸、VCI纸或重纤维板。
- 生产线所需产能:每分钟目标挤出件数或每小时成品捆数。
- 集成布局:在线输送机高度、进料方向(从左到右与从右到左)以及可用的厂房占地面积。
工程常见问题解答
问:该系统能否在不刮伤高光泽或镜面阳极氧化处理的型材的情况下进行加工?答:可以。所有转移面,包括侧导轨和束臂,均衬有不留痕迹的全新POM辊或毛毡垫。纸张在受控气动张力下牵引,不会与装饰型材表面产生滑动摩擦。
问:放卷轴可容纳的最小和最大纸卷宽度是多少?答:标准气胀轴可容纳 76 毫米(3 英寸)内芯,可容纳宽度从 250 毫米到 1200 毫米、外卷直径最大为 600 毫米的纸卷。
问:压敏胶带是唯一可用的封口方式吗?答:不是。除了标准的PVC/BOPP胶带头外,根据运输需求,该工作站还可以配备热熔胶挤出喷嘴或自动聚丙烯(PP)捆扎头。
问:更换整个纸卷需要多长时间?答:采用我们的悬臂式气动膨胀轴和快速接纸台,更换纸卷只需不到 3 分钟,最大限度地减少了生产线的停机时间。
下一步
为了使您的挤出机封装尺寸与特定尺寸相匹配,请定制一套自动化纸张包装系统:
- 请提交您的维度矩阵: 请将您的轮廓图、最大/最小捆扎尺寸、生产速度和工厂布局发送给我们。 info@fhopepack.com.
- 48小时内收到工程概念方案: 我们将提供布局 CAD 图纸、卷材宽度优化图、周期时间模拟和成本计算。
- 通过试点试验进行验证: 将材料样品送至我们的测试中心,进行包装张力、折叠精度和胶带粘合力验证。
相关阅读
来源
- 测站顺序、运动学规格和自动截止数据: 全自动铝型材纸张包装机技术规格
- 单人操作捆绑站操作手册: 铝型材纸张包装机系统
- 工业机械安全指令: ISO 12100:2010 机械安全 & EN 415-10:2014 包装机械安全标准
上次审核时间: 2026年10月