执行摘要
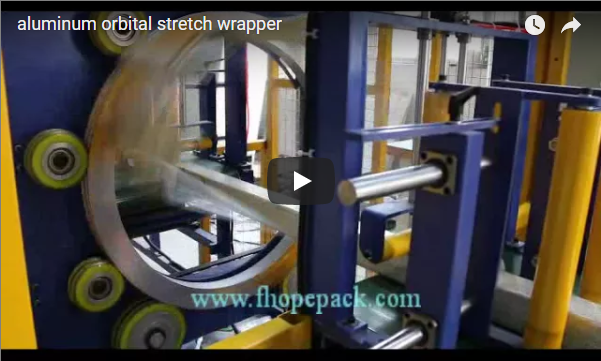
人工捆扎和手工缠绕建筑或工业铝型材会造成持续的表面缺陷:捆扎过程中的弯曲会导致型材间的微动磨损,未密封的缠绕层会滞留磨蚀性粉尘,而张力不均则会压扁脆弱的空心型材。卧式轨道拉伸缠绕机(卧式环形缠绕机)通过动力辊驱动的高速旋转环带,解决了这些问题。该机器沿工件的整个长度铺设连续重叠的预张力螺旋膜。这种精心设计的螺旋膜将各个型材紧密地捆绑成一个坚固的整体,使其在运输和堆场存储过程中保持紧密粘合、清洁、防潮,并便于目视检查。
为什么挤压铝束需要轨道式拉伸包装
当散装的阳极氧化或粉末涂层铝型材用叉车或平板卡车运输时,内部惯性会导致动态位移。传统的钢带、聚酯(PET)带或局部拉伸胶带的手工捆扎方式只能在离散的接触点固定型材,中间部分则暴露在持续的微小位移和环境污染中。
自动化水平拉伸包装机通过连续的弹性约束消除了这些失效模式:
- 阻止用户之间的联系: 连续螺旋从 360 度向内压缩束状物,消除相对运动,并阻止成品轮廓面之间的微动磨损。
- 有效阻隔环境污染物: 完全重叠的薄膜层可密封捆扎物,防止雨水、道路盐、工厂烟尘和空气中的沙砾在储存过程中损坏阳极氧化层。
- 直接光学质量控制: 透明的 LLDPE 拉伸膜可以让质检员和收货客户在不剥去保护性包装的情况下,验证型材表面处理、批号标签和零件几何形状。
- 防止局部捆绑包崩溃: 与钢带或硬质塑料带在型材边缘施加高应力集中不同,弹性拉伸膜可将保持力均匀地分布在表面区域。
- 大幅减少工时和生产周期: 自动化轨道循环可在 45 秒内包装 6 米长的型材捆,消除了人工胶带缠绕的人体工程学问题,并将包装人工成本降低了 70% 以上。
[Infeed Conveyor] ---> (Pneumatic Top Clamping) ---> [Rotating Film Ring] ---> (Pneumatic Cut & Hold) ---> [Outfeed Conveyor]
                                                             |
                                               Overlap: 10% - 90% (VFD Regulated)
机器操作顺序:逐步操作
表面隔离注意事项:对于A级建筑饰面(例如高光泽液体涂料或亮面阳极氧化处理),应在薄膜包裹前使用自动化牛皮纸或PE泡沫进行隔层处理。薄膜可固定型材,而连续的隔层处理则可隔离基体内部型材之间的接触。
E200 型卧式轨道拉伸包装机执行由 PLC 编程和变频驱动器 (VFD) 控制的自动化循环:
- 捆绑式进给和对齐: 操作员或上游横向输送机将型材捆放置在动力聚氨酯涂层进料辊上。可调节的侧导向辊使型材捆沿机器的几何缠绕轴线居中。
- 光学检测与钳位: 通过光束的光电传感器检测前进纸束的前缘。气动顶置压辊接合,施加可控的下压力(50-300牛顿,压力调节),以抑制纸束颤动并保持轮廓对齐。
- 缠绕循环启动: 机械式薄膜夹具固定薄膜尾部,旋转环通过软启动变频器控制平稳加速。薄膜附着在卷材前端,开始锚定旋转。
- 同步螺旋缠绕: 电机驱动的输送机将捆扎物送入旋转环的中心孔内。旋转环将拉伸膜缠绕在捆扎物上,形成重叠的螺旋形,其缠绕方式取决于输送机的行程与旋转环的转速之比。
- 尾部加固、夹紧和切割: 当光学传感器识别到后缘时,传送带减速,将预先设定的加强筋缠绕在捆扎好的薄膜尾部。自动气动切割器切割薄膜,机械刮刀/夹爪夹住前缘,为下一个循环做好准备。
- 出料索引: 气动顶压辊抬起,完全包裹好的捆包移动到出料输送机上进行卸货、捆包贴标或自动主捆扎。
E200 技术规格
| 参数 | 标准工程规范 |
|---|---|
| 包装信封横截面(最大对角线) | 50 – 200 mm |
| 捆包重量 | 8 - 100 kg |
| 进料和出料输送机长度 | 每根2,000毫米(可扩展至6米型材) |
| 辊涂表面 | 高耐久性聚氨酯(PU)/硫化橡胶 |
| 输送线速度 | 6 – 12 米/分钟(VFD 无级控制) |
| 环旋转速度 | 10 – 120 转/分(变频器控制) |
| 薄膜重叠范围 | 可通过PLC接口调节10%至90%。 |
| 胶片输送张力控制 | 机械摩擦制动器/芯线张力调节器 |
| 兼容的胶卷规格 | 线性低密度聚乙烯(LLDPE):宽度 100 – 200 毫米,外径 100 – 200 毫米,芯径 50 毫米 |
| 工作气压 | 0.5 – 0.7 MPa 洁净干燥压缩空气 |
| 安全防护罩 | 带互锁门开关的电焊安全网 |
注意:对于标准的 6,000 毫米建筑挤压型材,必须集成中间托辊支撑台或同步辅助输送机,以防止进料辊站和出料辊站之间的捆扎下垂。
信封尺寸:您的包裹能顺利放入环中吗?
轨道式包装机的操作边界由旋转环内的净可用通道区域决定,同时考虑到旋转薄膜分配器托架和气动压辊所需的间隙范围。
为了验证挤出束是否适合 E200 机器的加工范围(对角线 50 – 200 毫米),计算最大横截面对角线:
束对角线 = √(宽度² + 高度²)
- 案例 1(标准窗框轮廓套装): 宽 120 毫米 × 高 80 毫米
Diagonal = √(120² + 80²) = √(14,400 + 6,400) = √20,800 ≈ 144.2 mm结果: 尺寸符合 200 毫米的公差范围,并留有足够的间隙。 - 案例 2(大型幕墙挤压型材束): 宽 160 毫米 × 高 140 毫米
Diagonal = √(160² + 140²) = √(25,600 + 19,600) = √45,200 ≈ 212.6 mm结果: 超出 E200 包络线限制。此组件需要一台带有扩大环孔的轨道式机器(例如 E400 系列)。
捆扎重量还必须符合结构限制。例如,由 8 根单重 1.8 kg/m 的空心型材组成的 6.0 米长的捆扎物,其重量限制为:
6.0 m × 8 profiles × 1.8 kg/m = 86.4 kg
该装置在标准进料/出料输送机框架 100 公斤的重量限制内运行。
重叠、胶片消耗和运动学计算
薄膜重叠量控制着包装的刚性和防水性能。在轨道式包装中,重叠量取决于传送带的线性进给速度与环形包装环旋转速度之比:
每圈线距(节距)= 输送速度(米/分钟)÷ 环速(转/分钟)
薄膜重叠率 = [1 − (间距 ÷ 薄膜宽度)] × 100%
工程实例
- 输送速度:
6 m/min - 环速:
120 RPM(每秒 2.0 转) - 膜宽:
100 mm(0.10 m)
- 每转螺距:
6 m/min ÷ 120 RPM = 0.05 m (50 mm)每圈向前移动的距离。 - 有效重叠:
[1 − (50 mm ÷ 100 mm)] × 100% = 50% Overlap. - 每捆米薄膜消耗量:
对于尺寸为 120 × 80 mm 的线束,其横截面周长为:
Perimeter = 2 × (120 mm + 80 mm) = 400 mm (0.4 m)由于间距为 50 毫米,因此缠绕 1 米长的捆扎物需要:1,000 mm ÷ 50 mm = 20 ring revolutions per meter每米线束的理论应用膜长:20 turns × 0.4 m/turn = 8.0 linear meters of film(未考虑拉伸伸长率)。
通过触摸屏调节输送速度,操作人员无需重新穿线即可从轻度防尘(20% 重叠)切换到船用级防潮密封(70%–80% 重叠)。
工程选型清单
为了确定设备框架尺寸、输送机配置和工装选项,请准备以下生产数据:
- 束状截面几何形状: 最小和最大束宽、高和对角线尺寸。
- 型材长度和束重: 每捆最小和最大长度(例如,2,000 毫米至 7,500 毫米)和毛重。
- 表面灵敏度: 表面处理方式包括:原色表面、碱蚀阳极氧化表面、电泳涂层表面或粉末涂层表面。
- 吞吐量要求: 每小时或每天每班次所需的成品捆数周期速率。
- 防护层系统: 纯拉伸膜包装,或集成衬垫保护(自动牛皮纸包装、泡沫隔层或边缘纸板插片)。
- 自动化水平: 独立式半自动单元,带操作员装载功能;或全自动在线集成,带电动交叉传输和条形码扫描功能。
国际安全和机械合规性
E200轨道式包装机的设计和制造符合国际工业安全标准:
- EN ISO 12100:2010: 机械安全——设计、风险评估和风险降低的一般原则。
- EN 415-10: 包装机械安全——第 10 部分:一般要求和轨道式包装系统。
- EN 60204-1: 机械安全——机械电气设备,确保 IP54 防护等级、低压控制电路和符合规范的接线颜色编码。
- 机器周边防护: 旋转环形区域由结构性电焊网状屏障围住。通道门由连接到主紧急停止回路(3 类/PL d 架构)的双通道安全限位开关监控。
- 气动安全泄压阀: 发生紧急停止时,垂直压辊的气压会安全释放,以防止在人工提取捆包时发生挤压风险。
工程常见问题解答
问:拉伸膜会不会对白色粉末涂层表面造成损坏或染色?
答:高品质原生LLDPE拉伸膜不含增塑剂或粘性粘合剂;它仅通过静电吸附与自身粘合,且不留任何表面残留物。然而,在尚未完全固化的新鲜粉末涂层上,或在高温户外集装箱运输中,薄膜直接接触表面可能会导致轻微的表面起雾。在这种情况下,通常的做法是将薄膜与微孔纸衬垫或透气无纺布配合使用。
问:为什么双气动式头顶压辊系统是必不可少的?
答:当环形辊以高达 120 转/分钟的速度旋转时,薄膜会对铝束施加动态切向拉力。对于小型或轻型铝束,这种旋转扭矩可能会使挤出件抬升、倾斜或偏离辊筒中心线。同步气动上压辊和可调节侧辊可在整个缠绕过程中保持正向夹紧力。
问:E200 能否加工单个、单独的挤出件,而不是多件捆绑件?
答:是的,前提是型材的对角截面尺寸等于或大于 50 毫米的阈值。对于截面刚度较低的长单挤压型材(例如,薄型建筑装饰条),应降低垂直辊压压力,以避免型材变形,并确保外部辊支撑台的长度与工件长度相匹配。
问:薄膜切割夹紧装置如何对薄膜进行可靠的切割?
答:该系统采用气动剪式切割器和机械夹钳相结合的方式。夹钳在切割前牢牢夹住薄膜尾部,确保薄膜在后续捆扎循环中保持就绪状态,而不会从环形托架上脱落。
项目工程的后续步骤
- 提交捆绑包尺寸: 请将您的挤压截面图、捆扎重量范围、最小/最大长度以及目标小时产量发送给FHOPE工程团队。 info@fhopepack.com.
- 布局与干涉分析: 我们的设计部门将生成 2D/3D 占地面积布局图,以验证捆包包络间隙、输送机进料/出料高度和压辊行程。
- 技术方案及报价: 2 个工作日内即可收到一份包含周期时间模拟、电气原理图标准、安全联锁方案和商业报价的综合方案。
相关技术资源
标准与文献引用
- ISO 12100:2010 — 机械安全:基本概念、设计通用原则。
- 欧洲标准 EN 415-10 — 包装机械安全:模块化包装系统。
- IEC / EN 60204-1 — 工业机械的电气设备。
- 铝挤压协会 (AEC) — 建筑挤压件表面保护和处理指南。
文件分类:技术白皮书及设备选型指南工程审核状态:已验证可用于工业生产系统