执行摘要
挤出生产线全天候运转,因此,如果包装区运转不畅,散落的管材就会堆满地面。我们的在线PVC管材捆扎和包装生产线紧随切割机之后:它将管材计数成捆,进行成型和捆扎,然后将其推入焊接PE袋中并密封,所有工序均在生产线上完成。本页内容涵盖工位顺序、我们的管材包装机数据、如何使生产线与挤出产量相匹配,以及我们用于确定生产线尺寸的检查方法。
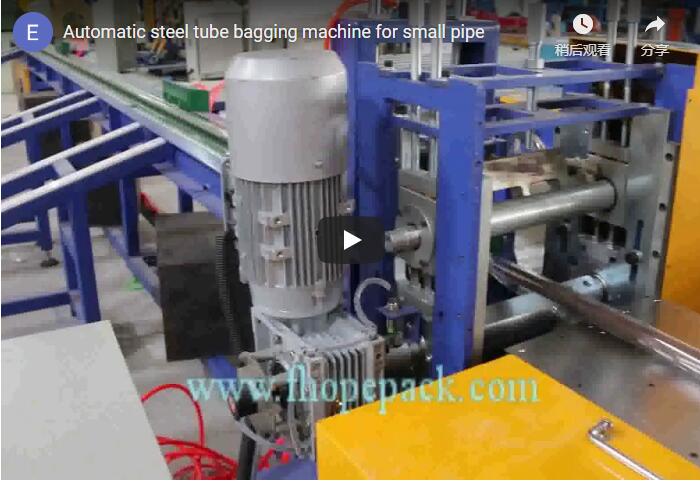
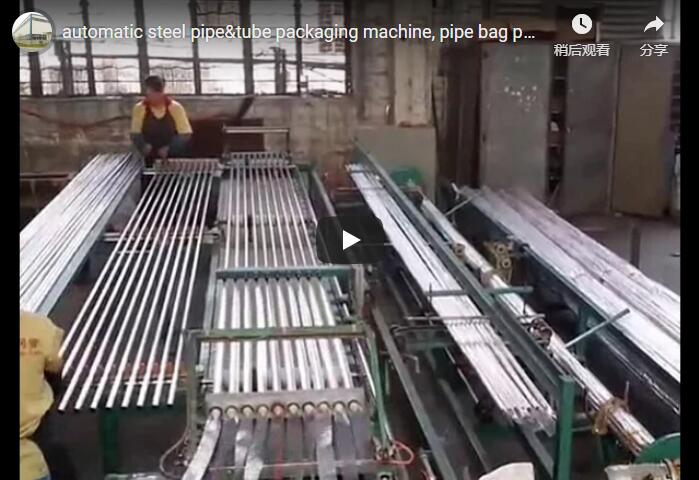
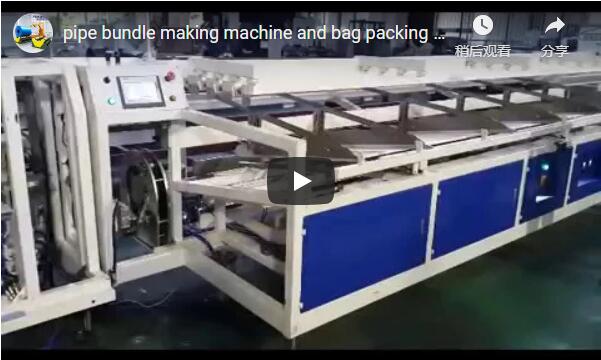
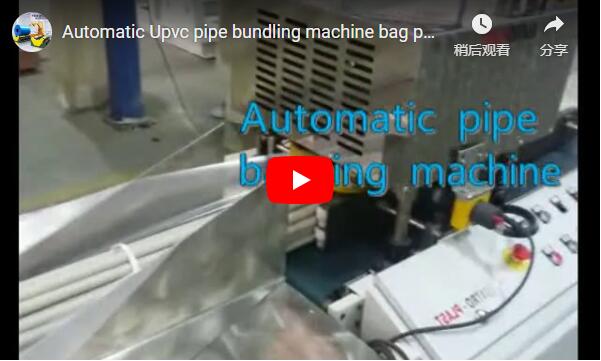
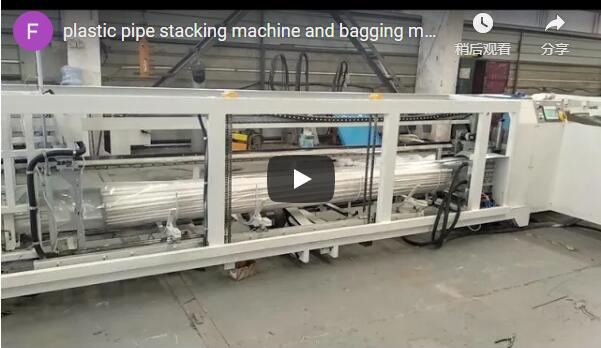
白色PVC管材沿着进料输送机进入,旁边是带有圆形导向架的捆扎工位。工位后方是一条长长的装袋台,配备气缸和橙色气管,用于完成装袋作业。成品捆扎好的产品装入红色包装袋后离开。
目录
车站序列
- 来自切割机的进料: 切割好的管材落到进料输送机上。
- 计数和形状: 计数成型装置将一定数量的管子聚集成圆形或六边形束。
- 表带: 捆扎站将捆扎带沿捆扎长度方向在设定的位置缠绕在捆扎物上。
- 制作包袋: 制袋机将 PE 或 PP 薄膜焊接成与捆扎物直径相匹配的袋子。
- 按压并密封: 将包裹塞入袋中,并将开口端密封。
- 日期: 将装袋的包裹倾斜放到收集台上;可以添加条形码标签。
装袋机数据
来自我们的塑料管材包装机产品页面:
| 名称 | 价值 |
|---|---|
| 束直径 | 180–250毫米 |
| 管道直径 | 20–65毫米 |
| 管道长度 | 3-6 m |
| 输出 | 每分钟超过 1 包 |
| 袋膜 | PE、PP 或 HDPE,30–80 µm |
| 气源 | 5–7 巴 |
我们的在线管道包装生产线页面列出了PVC、PPR和HDPE管道的线上和线下捆扎以及编织袋包装,速度可达每分钟多捆。超出此范围的捆扎尺寸将在报价时确认。
将生产线与挤出机输出相匹配
挤出机每分钟出管数 = 线速度(米/分钟)÷ 管长(米)。
每分钟所需捆数 = 每分钟管道数 ÷ 每捆管道数。
粗略估计,每捆圆管的数量 ≈ 0.9 × (捆直径 ÷ 管径)² 。
仅举例:一根直径 32 毫米的管子,以 12 米/分钟的速度切割成 4 米长,每分钟可装 3 根管子。一捆 200 毫米的管子大约可以装 0.9 × (200 ÷ 32)² ≈ 35 根管子。因此,生产线大约每 12 分钟需要一捆管子,完全在装袋速度之内。对于小尺寸、高速输送的管子,装袋速度才真正重要:一根直径 20 毫米的管子,以 30 米/分钟的速度切割成 3 米长,每分钟可装 10 根管子。
一捆200毫米长的20毫米管材大约包含0.9 × (200 ÷ 20)² ≈ 90根管材,因此大约每9分钟捆扎一次;即使是只有25根管材的小捆,也只需每2.5分钟装一个袋子。因此,捆扎和装袋环节并非瓶颈所在;瓶颈在于轻便快速的管材的计数和排列,而这正是试运行中需要检查的内容。
肩带计划
捆扎站的设置取决于管材数量、捆扎形状以及捆扎带的数量和位置。常见的做法是在每端附近各放一根捆扎带,中间再放一根或多根,以防止捆扎在吊装时散开。报价时会确认您所需管材长度的捆扎带数量和位置。
选择清单
- 管道材质和直径?
- 管道长度?
- 挤出线速度?
- 每捆管材数量和捆扎形状?
- 每捆绑带数量?
- 包装袋薄膜的类型和颜色,是印刷的还是素色的?
- 需要标签或条形码吗?
安全
我们设计的管式包装生产线符合 EN ISO 12100:2010 风险评估标准、EN 415-10 包装机安全标准和 EN 60204-1 电气设备标准。推料器和密封区域均设有防护装置,生产线上还配备了紧急停止按钮。
工程常见问题解答
问:它可以单独包装一根大管子而不是一捆吗?答:可以。包装机可以根据管子的直径,为每根管子或每捆管子制作一个形状合适的袋子。
问:一条生产线可以运行多种尺寸的管道吗?答:可以,在 20–65 毫米的管道范围和 180–250 毫米的捆扎范围内,通过改变数量和包装袋尺寸即可。
问:需要多大的气源?答:5-7巴压缩空气。
问:可以离线运行吗?答:可以,同样的工位可以离线运行,原料由缓冲器供应,而不是直接从切割机供应。
下一步
- 请提供您的管材尺寸、长度和挤出速度。 发送至 info@fhopepack.com。
- 我们确认 计数、肩带和包袋计划。
- 我们在 24 小时内回复 附上方案和报价。
相关阅读
来源
- FHOPE产品页面:在线管道包装生产线;塑料管道装袋机
- EN ISO 12100:2010; EN 415-10; EN 60204-1
- 上图所示的在线PVC管材捆扎包装生产线
上次审核日期: 2026年10月20日