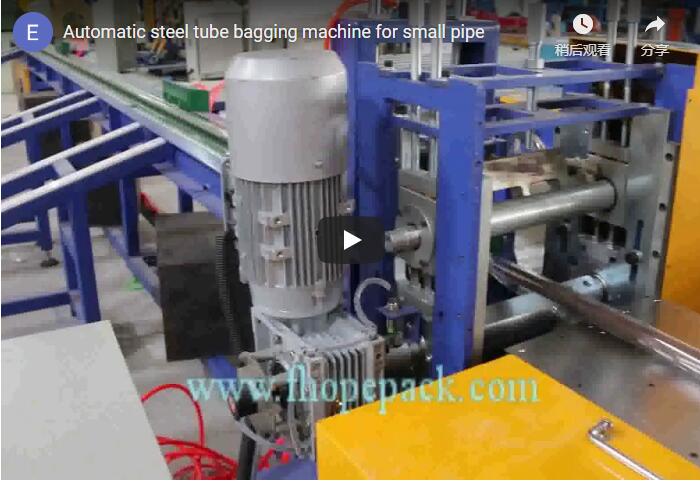
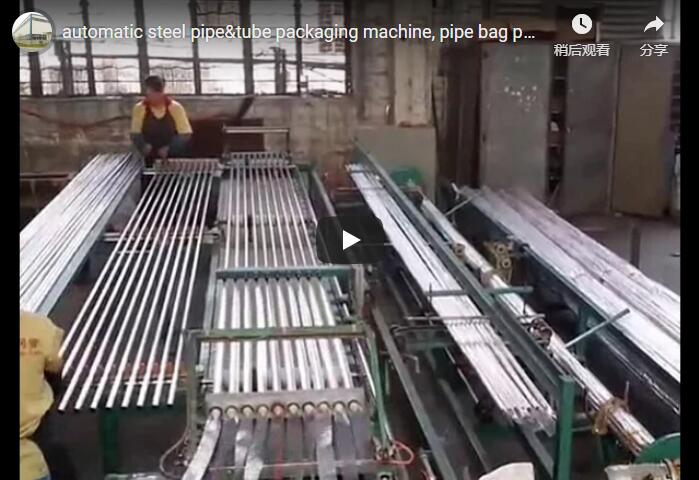
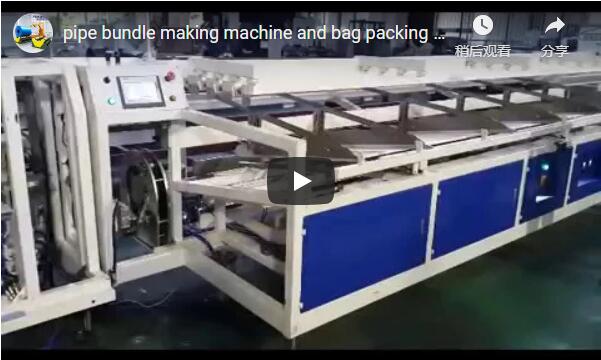
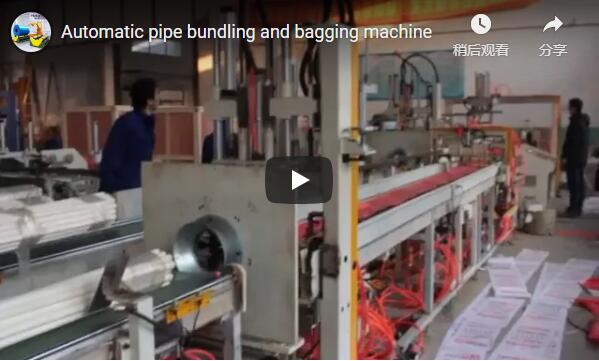
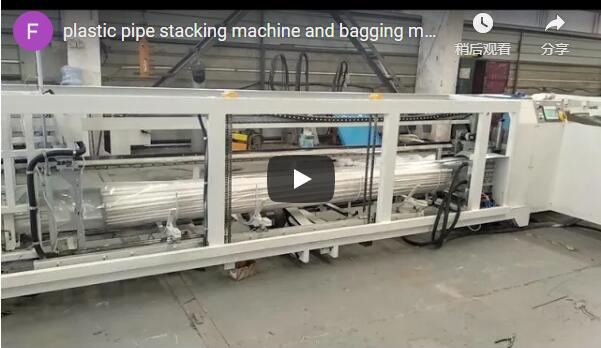
摘要:离线式PVC管材捆扎包装生产线将包装与挤出工序分离,从而最大限度地提高生产稳定性。该自动化水平包装系统可处理直径达110毫米的管材,并可编程捆扎形状。其优势包括减少人工依赖、最大限度降低产品损坏,并为管道和流体输送应用提供持续稳定的保护。
🛠️客户背景
一家服务于区域管道市场的中型挤出制造商需要一种全面的包装解决方案,该方案能够将生产与包装速度解耦,以应对可变的进度安排,而不会停止上游挤出,从而确保对各种 PVC 管径和复杂的订单情况进行稳定的生产。
该工厂业务涵盖住宅管道、农业灌溉和市政基础设施等领域,每周匿名处理量约为30-50吨。生产计划会随着季节性施工周期和区域分销商的订单而波动。工厂同时运行三条挤出生产线,生产各种直径的产品,从小型排水管到大型导管。如此多样化的产品需要灵活的包装参数,并且这些参数会在整个班次中频繁变化。此前,工厂曾尝试通过人工生产线末端流程来应对这种变化,但导致捆包质量不稳定。管理团队意识到,运营效率低下限制了他们按时完成大订单的能力,同时也无法满足区域分销商严格的交付标准。
🏗️挑战
主要运营瓶颈源于紧密同步的挤出和包装工作流程,这在历史上引发了频繁的换型停机,并在生产高峰期造成了行业典型的产品损坏率,直接影响了准时交付绩效,并增加了整个工厂车间与搬运相关的安全事故。
挤出和包装之间的同步故障造成了连锁瓶颈效应。当包装站需要调整以适应新的管径时,上游生产线不得不降低速度甚至完全停工。这种依赖性导致了换线停机时间,根据行业标准,该停机时间通常占总班次时间的 6% 至 10%。人工搬运带来了严重的安全隐患和质量问题。工人经常因搬运重物而受伤,导致工伤事故报告增加,相关工伤赔偿成本上升。产品损坏率通常高达 10% 至 15%,主要原因是散落的包装物撞击硬物表面以及捆扎带张力不当导致管材变形。此外,包装物几何形状不一致导致托盘装载不稳定,增加了货物在运输过程中移位的风险。人工搬运的劳动力成本通常占包装预算的 20% 至 30%,挤占了其他运营改进的资金。
🔗相关内容:探索更多解决方案
📈 解决方案设计
推荐的配置采用自动化水平包装线,带有累积缓冲器和独立的捆扎模块,能够处理直径为 16 毫米至 110 毫米的产品,同时与挤出进料分开运行,以保持连续的工作流程。
工程团队指定了一条全自动卧式管材包装线,该包装线的设计使其能够独立于挤出进料运行。一个电动积料台作为动态缓冲装置,用于存储管材,直至包装设备准备好处理下一批产品。这种解耦设计消除了同步限制,并实现了连续挤出。该系统配备了PLC(可编程逻辑控制器)自动控制单元,可根据预设配方将管材排列成精确的六边形或正方形图案。捆扎头采用自动张紧和摩擦焊接的方式,使用PP/PET(聚丙烯或聚酯工业捆扎材料)进行捆扎,确保捆扎强度均匀,不受管材表面纹理的影响。下游的装袋模块对连续的PE薄膜管进行充气,并使用热封条形成防潮包装。操作人员可以通过HMI(人机界面)触摸屏面板调整所有参数,从而最大限度地减少SKU更换之间的设置时间。对于加工盘管产品的工厂,其处理要求则大相径庭;此类应用通常需要一台针对环形负载而非线性轮廓优化的卧式盘管包装机。
🛡️实施
系统部署的重点是使自动化包装工作流程与现有的物料搬运路线保持一致,从而实现无缝换班,最大限度地减少日常生产周期中的人工干预,并与上游挤出计划顺利集成,以保持连续的运营流程。
调试阶段优先考虑工作流程整合,而非机械重新校准。工程师将新生产线与现有输送路径对齐,以确保挤出和包装团队之间物料交接顺畅。控制系统针对每种产品直径配置了捆扎曲线,使操作员能够通过标准界面菜单切换生产参数,而无需停止上游生产线。在移动区域周围制定了安全规程,以符合工作场所标准,同时确保现场主管拥有清晰的视线。操作员接受了以工作流程协调、捆扎带重新装载程序和日常故障排除为重点的培训,以保证班次连续性。整合阶段还强调优化薄膜使用模式,以减少材料浪费,同时保持不同捆扎尺寸下的密封完整性,确保包装团队能够在不影响挤出节奏的情况下保持稳定的产量。
| 参数类别 | 规格明细 | 行业标准范围 |
|---|---|---|
| 管道搬运 | 直径能力 | 16毫米 – 110毫米(可定制至300毫米) |
| 管道搬运 | 长度范围 | 2米 – 6米(可提供加长框架) |
| 捆绑配置 | 形状图案 | 六角形、正方形、长方形 |
| 捆扎系统 | 表带材料 | 聚丙烯(PP)或聚酯(PET) |
🔗另请参阅:相关设备
⚙️ 结果数据
安装后的性能数据表明,劳动效率和材料保护方面均达到了行业标准的典型改进,支持连续挤出操作,没有同步限制或瓶颈延迟,同时符合自动化包装系统的标准操作恢复基准。
在全面投产后的第一个月,各项运营指标均显著提升。人工需求普遍减少了50%至70%,使得员工能够重新调配至质量检验和码垛岗位。产品破损率通常稳定在1%至3%的范围内,从而避免了材料返工和客户投诉破损货物的相关成本。累积缓冲装置使挤出生产线能够在包装换型期间保持峰值产能,并按照行业标准恢复了之前损失的班次时间。捆扎一致性使托盘堆垛密度提高了约10%至20%,减少了运输集装箱的空隙空间,降低了单位物流成本。客户反馈强调了产品对环境因素的防护能力得到提升,在为期六个月的评估期内,未收到任何运输途中受潮损坏的报告。
🛠️ 投资回报率分析
财务回报主要取决于劳动效率的持续提高和材料浪费的减少,典型的投资回收期为 14 至 24 个月,具体取决于地区工资结构和类似设施的每日吞吐量。
财务分析证实,劳动效率的提高和浪费的减少带来了强劲的投资回报。对于日处理量超过 50 吨管道的大型工厂,根据区域工资基准,减少人员配备和降低损坏成本每年可节省 50,000 万至 100,000 万美元。这些数据表明,全自动配置的投资回收期为 14 至 24 个月。对于预算有限且吞吐量较低的工厂,应考虑采用半自动方案,该方案可实现自动捆扎,同时保留人工装袋,从而将资本支出降低约 25% 至 35%。维护成本可预测,日常维护周期与标准工业设备维护计划一致。
免责声明:财务预测和投资回报率估算基于行业平均水平,在采购批准前,必须根据具体现场的劳动力成本、产量和当地市场情况进行验证。评估卷材产品的企业应注意,卧式卷材缠绕机与线性管材包装系统相比,其效率指标有所不同,更适合处理环形负载。
🏗️购买决策清单
-
缓冲容量:验证累积表存储是否满足特定 SKU 组合的挤出输出与包装周期时间之间的最大偏差。
-
捆扎带张力控制:确认捆扎模块包含可调节的张力设置,该设置已针对不同的管壁厚度进行校准,以防止软PVC型材变形。
-
配方管理:确保控制系统能够存储多个捆绑配置文件,并通过操作员界面自动切换几何形状,以最大限度地减少切换停机时间。
-
密封完整性:检查包装袋封口条是否具有与您选择的 PE 薄膜等级相兼容的精确温度控制,以在不同的环境条件下保持防潮屏障。
-
安全合规性:验证所有安全联锁装置和防护装置是否符合当地机械指令,特别是捆扎头和输送机夹点周围。
-
维护通道:检查设备布局,以便轻松检修捆扎机和润滑点,从而支持日常维护,避免长时间停机。
-
电源要求:确认设施电源与机器的电压、相位和电流规格相符,包括适用时的气压要求。
🛡️合规性说明:本设备的设计符合ISO和ASTM标准。采购前请向制造商核实具体认证信息。
📈 常见问题解答
除了PVC管材,该系统是否也能处理HDPE或PP管材?是的,这条卧式管材包装线支持多种热塑性材料,包括HDPE和PP。自动化控制系统可调节捆扎带的张力,以适应不同管材的刚度和表面摩擦力,而不会造成管材变形。请确认捆扎带材料与您所使用的树脂类型兼容,以确保最佳的管束固定效果。
该设备可处理的最大管道长度是多少?标准配置可处理长度达 6 米的管道,足以满足大多数管道和导管应用的需求。对于更长的管材,例如基础设施项目中使用的管材,可提供加长型框架。如需确认非标准尺寸的管材的尺寸限制和输送机长度要求,请联系供应商。
该系统如何管理不同管径之间的切换?控制系统为每种管径存储单独的配方,定义管束几何形状、管材数量和捆扎方式。操作员在触摸屏界面上选择所需的规格,机器会自动调整整理参数和捆扎间隔。与手动重新配置相比,这种自动化将切换时间缩短至几分钟。