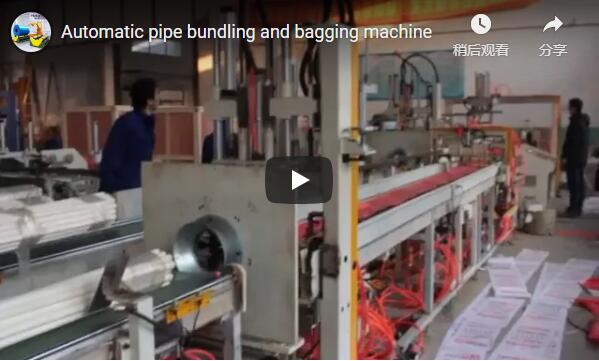
摘要:本技术指南着重探讨了PVC管材包装的三大关键问题:自动化生产线人员配备过多、运输捆扎带选择不当以及小直径管材搬运规程应用不当。指南详细阐述了集成式捆扎包装系统如何实现每小时20-40捆的包装效率和99.9%的计数准确率,解释了拉伸膜在运输保护方面为何优于PP捆扎带,并指出了适用于Φ16-32mm管材的薄膜或包装袋规格。此外,指南还量化了工程和运营管理人员所需的采购标准。
[视频占位符]
🛠️ 单运营商架构的迷思
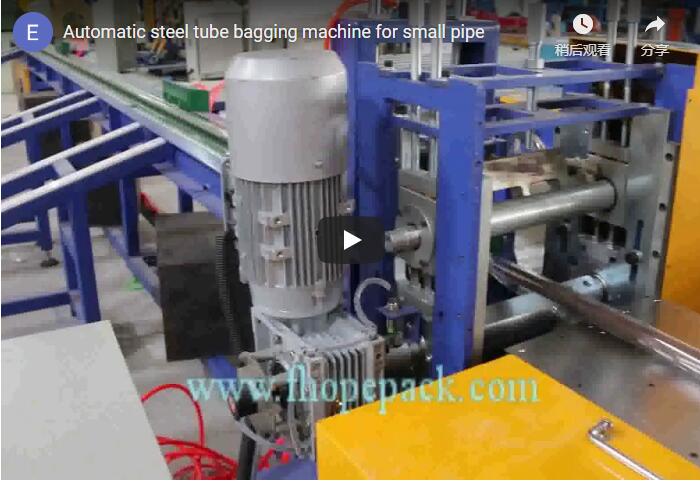
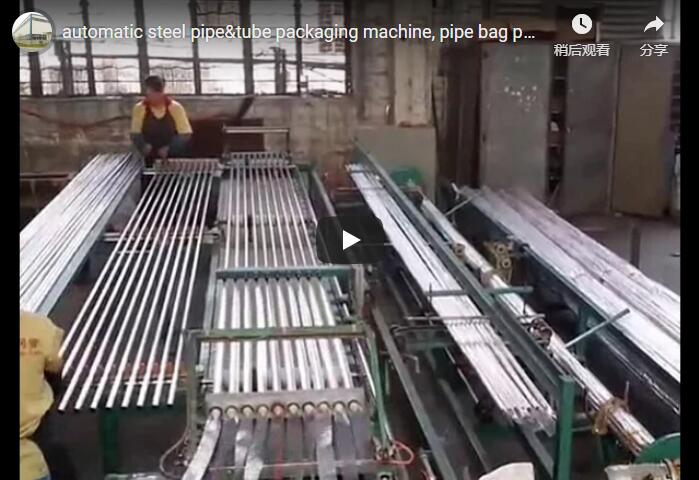
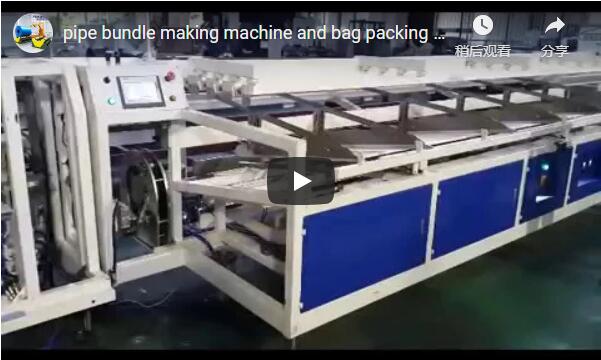
现代自动化捆扎和包装系统集成了自主计数、张力控制和故障恢复功能,无需专门的生产线操作员,一名技术人员即可安全地监管多达 40 条挤出生产线,同时将人工成本降低 90% 以上。
原因:工厂经理通常会为每个包装工位安排一名工人,他们认为计数、捆扎、装袋和封口等工序都需要持续的人工干预。这种过时的模式忽略了现代集成生产线系统的功能,这些系统能够用统一的自动化流程取代四个不同的人工工序。
影响:人员过剩会增加运营成本,并在挤出高峰期造成瓶颈。当自动化设备利用率不足时,产量会下降,人工成本会增加,直接侵蚀大批量PVC和PPR管材生产的利润率。
建议措施:部署集中式包装架构,由一名操作员通过统一的控制界面 (HMI) 监控多个工位。该系统可自主完成管道计数、螺旋薄膜涂覆和封袋,只需少量人工监督。根据行业标准,一名技术人员可安全监控多达四十台挤出机,而一台自动化设备即可有效替代三名人工。
🏗️ 拉伸膜与PP打包带在运输保护方面的比较
与刚性 PP 带相比,拉伸膜缠绕可提供均匀的压缩和优异的减震性能,使其成为防止长途运输过程中出现微裂纹和受潮损坏的行业标准,尽管 PP 带仍然适用于短距离室内搬运。
原因:采购团队通常默认选择聚丙烯 (PP) 打包带,因为其前期材料成本较低且易于人工拆卸。然而,这种选择忽略了硬质 PVC 在货物运输过程中存在的机械脆弱性以及点载荷紧固的局限性。
影响: PP捆扎带会将压力集中在几个固定的接触点上,而不是均匀地分散压力。在长时间的卡车运输过程中,这种局部应力加上路面震动,会导致脆性PVC捆扎带壁出现微裂纹,从而造成货物报废和材料浪费增加。
建议措施:对于任何运输距离超过 500 公里或暴露于高湿度环境的货物,应改用自动化拉伸膜包装。连续的薄膜层可施加均匀的周向压力(15–25 kPa),吸收道路冲击,并阻挡紫外线和水分渗入。供应商验证的数据显示,虽然薄膜材料成本比 PP 捆扎带高出约 40–60%,但运输损坏和人工成本的降低通常可带来净运营成本的节省。有关基准比较示例,请参阅下方的性能矩阵。
| 米制 | 拉伸膜包装 | PP打包带 | 为什么这对PVC管道很重要 |
|---|---|---|---|
| 捆绑压缩 | 360°均匀,15–25 kPa | 4–6 分,40–60 kPa | 均匀压力可防止变形。 |
| 减振 | 60-70% 减少 | 20-30% 减少 | 振动会导致PVC材料产生微裂纹。 |
| 防潮层 | 完整(胶片重叠率>50%) | 肩带间存在缝隙 | 湿度会影响尺寸稳定性 |
| 防紫外线 | 95% 封锁 | 没有 | 紫外线会使PVC表面降解 |
| 8 小时后束移 | 5–15毫米 | 移位的管道相互刮擦 | |
| 解绑力 | 200–400 牛顿(需要切割器) | 50–100 牛顿(易切割) | 安全性与可访问性之间的权衡 |
| 材料成本 | 每捆 0.15 至 0.25 美元 | 每捆 0.08–0.15 美元 | 薄膜比 |
| 可回收性 | 低密度聚乙烯(易于回收) | PP(通常受污染) | 环保合规 |
注:所有指标均为基于供应商测试和行业典型反馈的示例基准。实际性能会因薄膜厚度、缠绕张力和运输路线而异。
🔗相关内容:探索更多解决方案
📈 小直径管道包装规范(Φ16–32 毫米)
小直径PVC管材需要特殊的低张力薄膜应用和加固的袋口封口,以防止管束移位和材料撕裂,因为标准的高压缠绕和热封方法在自动化处理过程中经常会损害结构完整性。
原因:操作人员通常将用于大口径管道的高张力薄膜设置和标准热封参数应用于小口径管道。这种一刀切的方法忽略了Φ16–32毫米导管的轻质、柔性特性以及薄壁包装材料的机械极限。
影响:过度的缠绕张力会压扁薄壁管道,而标准的热封密封件无法与轻质聚乙烯或编织材料牢固粘合。其结果是捆扎物松散,在运输过程中发生移位,导致包装袋破裂、产品污染和下游组装延误。
建议措施:实施专门的小直径包装流程,降低薄膜张力以防止壁变形,并改用加强型封口方式。对于薄壁聚乙烯袋,采用精确温度校准的热封工艺。对于塑料编织袋,采用胶带缠绕结合双折缝合封口,以确保可靠的接缝完整性。自动化系统必须进行定制,以适应这些较低的张力阈值和替代封口机制,同时不影响整条生产线的效率。
🛡️采购验证清单
验证自动化管道包装设备需要根据您的具体生产组合验证其吞吐量、直径适应性和张力控制范围,以确保所选系统能够与现有的挤出生产线无缝集成,同时最大限度地减少换型停机时间。
原因:工程团队经常仅根据空转循环演示而非负载测试的生产参数来审批包装机械。这种疏忽导致设备不匹配,无法应对实际生产中的直径变化或连续挤出输出。
影响:规格不足的机器难以应对直径变化,导致频繁停机、计数错误和薄膜浪费。当包装速度无法跟上挤出产量时,成品堆积,占用空间,整体设备效率 (OEE) 显著下降。
建议措施:在批准资本支出之前,请确认该机器无需手动重新校准即可覆盖您所需的全部直径范围(16–200 毫米)。确认该系统使用多光束光学传感器时,每小时至少可处理 20 捆,且计数精度保持在 99.9% 以上。最终验证需要确认其具备远程监控功能、可快速更换胶片,并记录维护周期,以确保长期可靠性。
🔗另请参阅:[相关设备]( https://www.fhopepack.com/PPR PVC-pipe-bagging-packing-line.html)
🛡️合规性说明:本设备的设计符合ISO和ASTM标准。采购前请向制造商核实具体认证信息。
⚙️ 技术与操作常见问题解答
自动化包装线通过调整张力参数来支持混合材料生产,以适应较软的PPR型材,同时,如果操作人员遵循标准化的维护计划,则投资回收期通常为8至14个月,这基于劳动力替代和废物减少。
问:一条自动化生产线能否同时处理PVC和PPR管道?
答:是的,前提是机器配备可调节张力控制装置。PPR型材的机械强度低于PVC,因此需要将薄膜张力降低至25至50牛顿,以防止壁面变形。供应商验证的配置表明,单个自动化单元无需机械切换即可在不同材料之间切换。
问:从手动捆绑切换到自动捆绑的典型投资回收期是多久?
答:根据行业标准,用一台自动化设备替代三名人工,每年可节省约 6 万至 8 万美元的人工成本(已计入标准工资率和管理费用)。设备投资回收期通常为 8 至 14 个月,具体取决于每日运行时间和当地劳动力成本。
问:在小管道上使用拉伸膜时,是否需要更换包装袋材料?
答:不。拉伸膜本身就起到主要的捆扎和保护层作用。对于直径为 Φ16–32 毫米的管道,采用薄壁聚乙烯薄膜(厚度 0.04 毫米)并结合热封工艺是最具成本效益的解决方案。只有当最终用户明确要求加强型外包装时,才需要使用编织袋。
问:哪些维护措施对于保持计数准确性至关重要?
答:光学传感器需要每日清洁,以去除PVC粉尘和生产残留物,这些物质会干扰多光束检测。应每运行500小时使用已知直径的参考管道进行校准。现代系统包含自诊断警报功能,当检测精度低于99.5%时会触发警报。
问:机器如何处理弯曲的管道或不规则的管端?
答:V形输送带和缓冲区经过精心设计,可吸收轻微的尺寸偏差,每米可承受高达2毫米的弯曲。对于严重变形的原材料,建议使用预矫直装置。供应商的技术资料应在购买前明确标明公差范围。