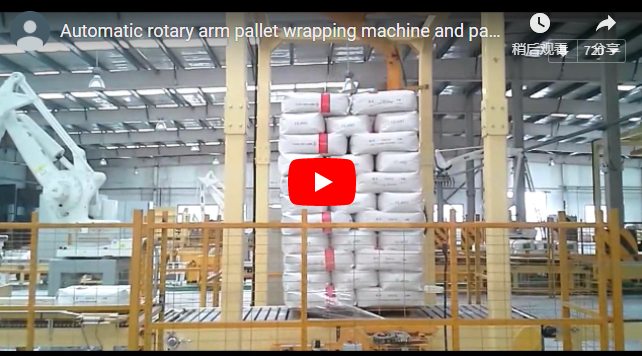
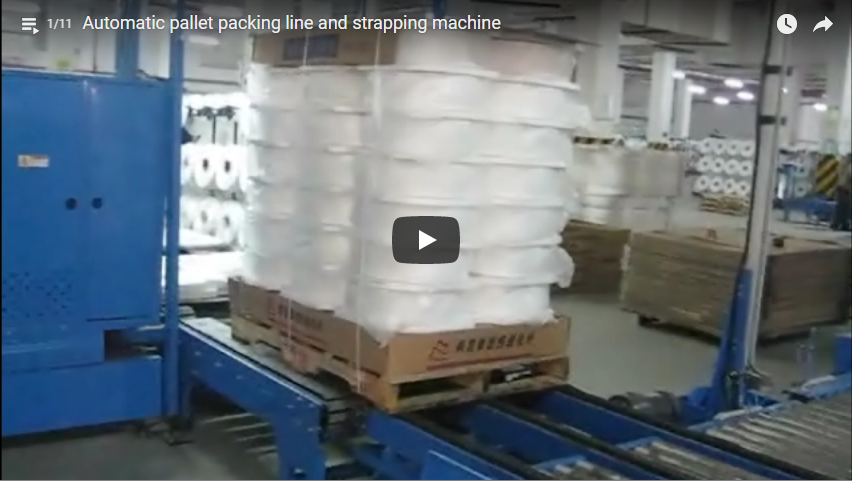
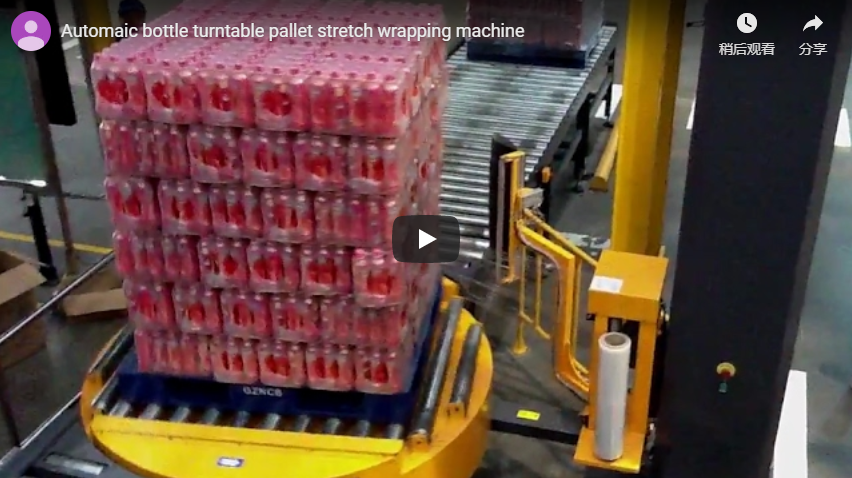
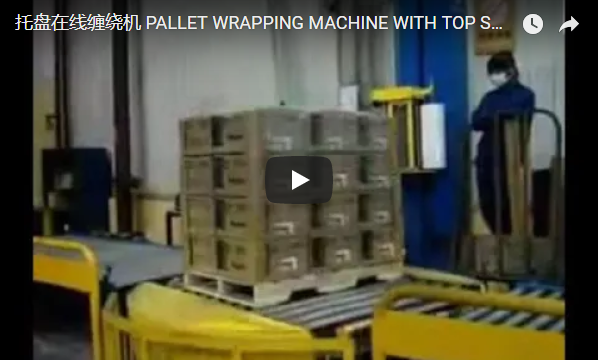
概要:托盘缠绕机将拉伸膜紧紧地缠绕在装载货物的托盘上,以确保货物在存储和运输过程中保持稳定。其工作原理是利用托盘和薄膜输送架之间的相对运动:转盘带动托盘旋转,或者旋转臂绕着固定的托盘旋转。控制系统由PLC和人机界面(HMI)控制,并在缠绕前进行预拉伸以节省材料。本指南将介绍缠绕机的机械原理、组成部件、典型规格范围以及如何选择合适的缠绕机。
目录
- 托盘缠绕机的作用
- 转盘式和旋转臂式包装机
- 主要部件及典型规格范围
- 预拉伸和薄膜经济性
- 自动化级别和PLC控制
- 为什么自动和半自动包装有帮助
- 机器选择清单
- 操作和故障排除最佳实践
- 维护要点
- 工程常见问题解答
- 下一步
- 相关阅读
- 来源和标准
托盘缠绕机的作用
托盘缠绕机通过将拉伸膜紧紧缠绕在托盘的四边来固定装载的货物。薄膜将纸箱或产品牢牢固定在托盘上,从而在叉车行驶、存储和运输过程中保持货物稳定。缠绕机还能保护货物免受灰尘和潮湿的侵袭,不透明的薄膜还能起到防盗作用。
无论机器是半自动还是全自动,其原理都相同:托盘与薄膜分发系统之间的相对运动。这种缠绕方式能够施加可控的张力并重复缠绕多层,这是人工缠绕在一致性方面无法比拟的。
转盘式和旋转臂式包装机
对于大多数操作而言,需要比较的两种配置是转盘式包装机和旋转臂式包装机。
转盘式缠绕机将装载好的托盘放置在旋转平台上。平台旋转时,固定或垂直移动的薄膜输送车会将薄膜缠绕在货物上。这是典型托盘货物的标准包装设备,并且易于用叉车装载。
旋转臂缠绕机可使托盘保持静止,同时旋转臂带动薄膜托架绕托盘旋转。由于无需转盘旋转,因此适用于极重、极轻或不稳定的货物,这些货物不宜旋转,而且缠绕区域周围占用的空间更小。
两者的循环过程本身类似:固定胶片尾部,启动循环,让滑架向上移动以覆盖设定的层数和张力下的整个负载高度,切割和夹紧。
主要部件及典型规格范围
在评估包装平台时,我们会评估转盘或机械臂、薄膜输送装置、控制系统、桅杆以及耗材需求。以下数据为评估的典型范围,并非任何特定机器的规格参数。
| 元件 | 典型范围(用于评估) |
|---|---|
| 承载量 | 转盘额定承重1500–2000公斤,旋转臂承重更大 |
| 转盘旋转 | 转速10-15转/分,通常可调 |
| 转盘直径 | 标准托盘底座尺寸为 1500 毫米,较大尺寸底座尺寸为 1650 毫米(每个项目)。 |
| 桅杆高度 | 2100 毫米 / 2400 毫米,装载高度加上顶部净空(每个项目) |
| 预拉伸 | 150% / 250% / 300% 固定或浮动 |
| 胶片宽度 | 500毫米卷材,每卷含芯径和直径 |
| 电源供应 | 220伏/380伏/480伏,单相或三相 |
| 通过积极争取让商标与其相匹配的域名优先注册来维护 | PLC + HMI,可调节包装数量和程序 |
| 标准和接口 | ISO 12100、EN 415-6、EN ISO 13849-1、PLC 信号 |
更高的承载能力、更高的桅杆、更高的预拉伸和接口选项将根据您的托盘尺寸、负载重量和每个项目的线路进行确认。
预拉伸和薄膜经济性
预拉伸技术在薄膜接触托盘之前就对其进行拉伸,使接触货物的薄膜已经拉长。在相同的缠绕力下,机器使用的薄膜更少;与手工缠绕或基本机械制动相比,动力预拉伸系统可将薄膜使用率提高 150% 至 300% 甚至更多。
滑架类型包括机械式制动器、电磁式制动器或动力预拉伸系统。动力预拉伸系统可实现最精确的张力控制和最佳的经济性,而机械式制动器结构更简单,维护成本更低。薄膜等级、负载类型和托盘吞吐量决定了哪种方案更划算。
自动化级别和PLC控制
半自动缠绕机负责旋转和托架移动,操作员驾驶叉车并可启动循环。全自动缠绕机增加了自动切膜和夹紧功能、输送机集成和预设程序。配备切膜器的自动托盘缠绕机在托盘到达后自动完成整个循环。
控制系统采用PLC和人机界面(HMI)。操作员设置顶部和底部缠绕圈数、托架速度和缠绕模式,预设程序用于重复装载。自动型号从生产线接收信号,按照存储的程序进行缠绕,夹紧并切割薄膜,无需操作员干预即可释放托盘。
为什么自动和半自动包装有帮助
可衡量的收益源于操作的一致性和人工投入。由于每个托盘上的张力和缠绕方式都相同,因此负载稳定性得到提高。由于动力循环缠绕比手工缠绕速度更快,因此吞吐量得以提升。预拉伸减少了薄膜的使用量,从而长期降低了耗材成本。
工人安全也得到了提升。操作人员无需再绕着托盘倒退着走,而是手持薄膜卷进行操作,从而降低了重复性动作带来的疲劳,并保持了包装区域的畅通。此外,机器每次都能实现均匀的包装效果,避免了人工包装对外层薄膜造成的差异。
机器选择清单
请您在询价前仔细核对以上几点,其余部分我们将根据您的项目具体情况进行确认。
| 名称 | 每个项目需要确认的内容 |
|---|---|
| 负载类型 | 均匀、不均匀、重、轻或不稳定的载荷 |
| 负载重量 | kg,与转盘或唱臂额定功率进行比较 |
| 托盘占地面积 | 毫米,相对于转盘直径和胶片宽度 |
| 缠绕高度 | 毫米,相对于桅杆高度 |
| 生产能力 | 每小时或每天的托盘数,设置自动化级别 |
| 之路 | 输送机送料,自动切割和夹紧,PLC信号 |
| 电源供应 | V/相,与您的场地匹配 |
操作和故障排除最佳实践
首先进行货物放置:将托盘放在转盘或包装区的中心位置,并确保货物在循环开始前保持稳定。
根据负载情况设置机器参数,而非使用默认值。根据负载类型、稳定性及重量调整旋转速度、托架升降速度以及上下缠绕圈数。产品更换时,进行一次测试缠绕。
施加足够的约束力以固定负载,但不要将其压扁。该力取决于预拉伸程度和层数,因此需要同时调整这两者。
务必按照机器图示正确穿线。穿线错误是导致薄膜断裂和预拉伸性能差的常见原因。
注意以下三种常见故障。胶片断裂通常是由于卷筒边缘有缺口、张力不当或负载上的尖角造成的。卷绕不均匀是由于托架速度过快或胶片路径错位造成的。传感器故障表现为漏卷或循环停滞,通常需要检查传感器。
维护要点
在第一班次开始前进行日常检查。检查滚筒是否有磨损或碎屑,确认传感器清洁且对齐,并确保防护罩安装到位。
按照机器手册中的保养计划,定期润滑链条、轴承和运动部件。定期清洁薄膜托架和预拉伸辊,因为灰尘和薄膜残留物会降低张力控制精度并影响薄膜利用率。检查辊筒、皮带和切割机构等易损件,并始终遵循制造商的维护程序。
对于包装机械标准的权威指导,包装和加工技术协会 (PMMI) 等行业机构会发布有用的参考资料。
工程常见问题解答
问:转盘式包装机和旋转臂式包装机有什么区别?答:转盘式包装机带动托盘旋转,薄膜托架保持静止或沿立柱向上移动。旋转臂式包装机则保持托盘静止,薄膜围绕托盘移动。
问:我需要多大的承重能力?答:将您的最大负载与标准额定值进行匹配,通常转盘的额定值为 1500-2000 公斤,更重的负载则移至旋转臂;具体情况需根据项目确认。
问:预拉伸能节省多少薄膜?答:与手工缠绕相比,动力预拉伸可使薄膜使用量延长 150% 至 300% 甚至更多,具体取决于薄膜等级和货物类型。
问:我需要自动切膜夹紧装置吗?答:如果托盘源源不断地到货,且生产线无人值守,那么自动切膜夹紧装置就能带来收益。如果只是偶尔需要缠绕包装,手动操作则更简单。
问:它可以与我的输送线集成吗?答:可以。自动型号从输送线接收PLC信号,并释放已包装好的托盘,输送机的运行时间可根据项目进行匹配。
问:需要什么电源?答:机器可在 220V、380V 或 480V 单相或三相电源下运行,具体配置视项目设施而定。
问:我应该注意哪些安全特性?答:防护装置、紧急停止按钮和透明围挡区域。工程设计过程中会根据 ISO 12100 和 EN 415-6 标准进行风险评估。
问:如何确定桅杆高度?答:桅杆高度等于您最高的货物高度加上薄膜顶部所需的间隙,并根据每个项目的实际托盘堆垛情况进行确认。
下一步
合适的包装机取决于您的货物量、托盘吞吐量和生产线布局,因此尺寸选择首先要了解您运营的一些情况。
- 请将您的托盘尺寸、装载重量、包装高度和吞吐量发送至 info@fhopepack.com。
- 我们会确认适合您操作的机器类型、自动化程度和可选配置。
- 我们会在48小时内提供布局图和现场勘测报告。
- 我们根据每个项目的具体情况报价,包括输送机集成和薄膜测试。
上次审核日期: 2026年10月09日