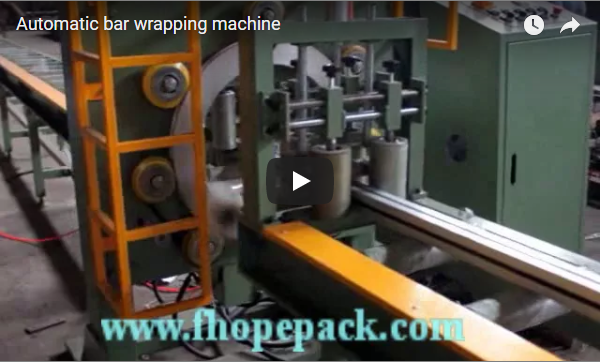
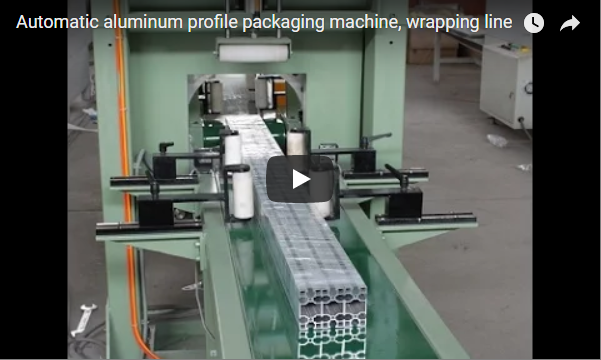
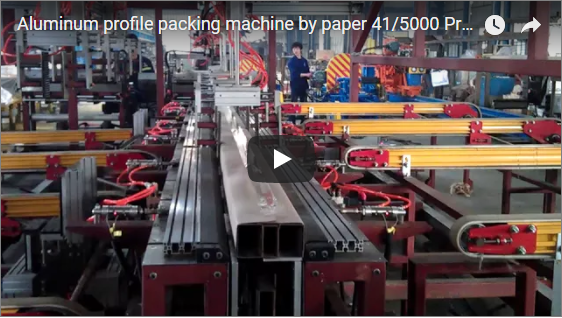
摘要:铝型材收缩包装机和纸板包装机为铝挤压型材提供自动化保护性包装。收缩包装机可处理长度达 6.5 米的型材,采用 40-120 微米的 PE 薄膜,产能为 8-15 包/分钟。纸板包装机采用瓦楞纸板或纤维板,以保护型材边缘并增强堆叠强度。该产品已通过 CE 认证,符合机械指令 2006/42/EC。适用于建筑型材、汽车装饰件、工业铝框架和幕墙系统等领域。
铝型材需要坚固的包装解决方案,以防止在搬运、运输和储存过程中受损。其长度(通常为 3-6.5 米)、横截面形状各异,且易受刮擦、磨损和弯曲,这些都给包装带来了独特的挑战。与人工包装相比,自动化包装系统——特别是收缩包装机和纸板包装机——能够提供更稳定的保护,并提高操作效率。
热缩包装是将型材捆包包裹在热塑性薄膜(通常为聚乙烯或聚烯烃)中,加热后薄膜会紧密收缩,从而形成密封的整体包装,防止灰尘、湿气和表面刮擦。纸板包装则使用纸板、纤维板或类似的硬质材料,以增强对冲击、穿刺和弯曲的防护。这两种方法通常结合使用:先使用纸板边缘保护装置,然后再进行热缩包装以固定组件。
对于每班加工 200-500 捆铝挤压产品的工厂而言,自动化包装可减少 60-70% 的劳动力,提高捆扎一致性(张力变化 <10%,而人工包装为 30-50%),并减少 40-60% 的运输损坏索赔。
铝型材包装面临哪些挑战?
有效的包装必须解决铝挤压件固有的四个关键缺陷。
表面损伤:划痕、磨损和凹痕都会影响美观和功能完整性。阳极氧化或粉末涂层型材尤其敏感——安装后可见的表面缺陷会导致客户拒收。薄膜包装(收缩膜或拉伸膜)可作为一层保护屏障,吸收搬运过程中产生的轻微磨损。
弯曲和变形:长型材(5-6.5米)若支撑不足,容易发生弯曲。铝合金6063-T5(常用于建筑型材)的屈服强度为145-160兆帕,但薄壁型材(1.0-1.5毫米)在无支撑跨度超过1.2米时,会因自身重量而发生挠曲。使用带护角的板材包装可以分散堆垛载荷,防止仓储过程中集中载荷造成的变形。
腐蚀:暴露于潮湿环境和各种环境因素会导致氧化,尤其是在未加工的铝材上。沿海环境(盐雾)和工业环境(硫化物)会加速腐蚀。收缩包装可以形成一道防潮屏障;对于长时间的户外存放,在包装内放置VCI(气相缓蚀剂)薄膜或干燥剂包可提供额外的保护。
搬运难点:散装型材难以搬运、装载和清点。将型材捆扎成捆(通常每捆 10-50 根,总重 50-300 公斤)可简化起重机或叉车的搬运。收缩膜可固定捆扎好的型材;板角可防止叉车叉齿损坏型材。
铝型材收缩包装的工作原理是什么?
流程概述
铝型材的热收缩包装遵循五步自动化流程。
第一阶段:进料——型材被送入机器的输送系统,通常由上游的堆垛/捆扎工位捆扎成束。捆扎尺寸:宽度 100-800 毫米,高度 50-600 毫米,长度可达 6500 毫米。输送机类型:滚筒输送机(用于刚性捆扎)或皮带输送机(用于易损表面)。
第二阶段:薄膜涂覆——将热塑性薄膜(通常为聚乙烯——PE,厚度40-120微米)以帘状或管状形式覆盖或成型于型材周围。薄膜卷材宽度:200-1000毫米,卷材直径最大可达400毫米。对于较长的型材,重叠的薄膜帘材可确保完全覆盖。
第三阶段:封口——封口条将产品包裹在密封袋中。常用封口方法:
- 侧封: 沿束长度方向的L形杆或连续旋转密封
- 封口: 热熔条密封了捆扎物的两端。
- 收缩隧道入口: 薄膜松散地包裹着,密封在隧道内进行。
通过气压衰减或目视检查测试密封完整性。密封强度:≥2.5 N/15mm剥离强度(符合ASTM F88标准)。
第四阶段:热处理——包装好的产品通过热风隧道,隧道内可控的热风循环使薄膜均匀收缩。隧道温度:120-180°C(因薄膜类型而异)。风速:8-15米/秒。停留时间:30-90秒,具体取决于包装尺寸和薄膜厚度。
第五阶段:冷却和出料——包装好的型材束冷却,薄膜紧密贴合,然后离开机器。冷却时间:15-30秒。出料输送机将捆扎好的型材输送到码垛区或存储区。
主要机器规格
| 参数 | 规格 | 笔记 |
|---|---|---|
| 最大轮廓长度 | 6500 毫米 | 定制尺寸至7200毫米 |
| 捆绑宽度 | 100-800 mm | 可调节薄膜帘 |
| 捆包高度 | 50-600 mm | 可调节密封条 |
| 薄膜厚度 | 40-120微米 | PE 或聚烯烃 |
| 薄膜卷宽度 | 200-1000 mm | 卷材外径最大可达 400 毫米 |
| 密封速度 | 8-15包/分钟 | 取决于捆绑包大小 |
| 隧道温度 | 120-180°C | PID控制 |
| 隧道长度 | 3-8米 | 时间越长,收缩越均匀 |
| 能量消耗 | 20-100千瓦 | 热隧道负荷占80-90%。 |
| 气源 | 0.4-0.6兆帕 | 气动执行器 |
| 控制系统 | PLC + 人机界面 | 西门子 S7-1200 或同等产品 |
收缩包装的好处
- 能有效防止灰尘、湿气和表面刮擦。
- 创建稳定、单元化的捆绑包,以便于处理
- 提供篡改证据(封条破损表明已被人为操作)
- 适用于大批量应用,性价比高(每捆薄膜成本为 0.15-0.40 美元)
- 透明薄膜无需拆封即可进行目视检查。
需要考虑的事项
- 影片选择: 根据型材重量、搬运要求和储存条件,薄膜的厚度、透明度和紫外线防护性能至关重要。重型捆包(>200公斤)需要80-120微米的薄膜;轻型捆包(50-100公斤)使用40-60微米的薄膜。
- 能源消耗: 热风隧道根据尺寸不同,耗电量为 20-100 千瓦。平均每天 50 千瓦,8 小时轮班制耗电量为 400 千瓦时/天,成本为 40-60 美元/天(0.10-0.15 美元/千瓦时)。
- 通风: 热风隧道会产生热空气和潜在的薄膜烟雾。该设施需要排气通风(典型值为 2000-5000 CFM)和补充空气。
铝型材板材包装是如何进行的?
流程概述
纸板包装利用纸板、纤维板或类似的硬质材料来提供增强的保护,特别是防止撞击和弯曲。
第一阶段:进料——型材或捆包被输送到包装站。上游工序可能包括拉伸缠绕或收缩缠绕,然后再贴板。
第二阶段:板材送料和成型——平板纸板或预先压痕的纸板/纤维板坯料从料仓自动送出。机器可对板材进行切割、压痕或折叠,以制作U型保护槽、护角或全封闭式外壳。
电路板材料规格:
- 瓦楞纸板: B型槽(3毫米)、C型槽(4毫米)或BC型双层壁(6毫米)
- 实心纤维板: 厚度2-6毫米,抗压强度更高
- 边缘保护器: 预成型L型或U型槽钢,腿宽50-150毫米
第三阶段:应用——将成型的板材元件应用到型材上:
- 上下: 整张板材可防止堆叠货物。
- 边: L 形或 U 形槽形保护装置可防止叉车损坏
- 角落: 三角形护角板可防止边角被压坏
第四阶段:固定(可选) ——根据系统的不同,电路板可使用以下方式固定:
- 一体式捆扎带: 塑料(PP/PET)或钢带,张力200-400牛顿
- 胶合: 将热熔胶涂抹在电路板接触点上
- 环环相扣的折叠: 电路板卡扣可锁定到插槽中(无需粘合剂)
- 板材外层包裹收缩膜: 薄膜可固定板材并提供防潮层
阶段 5:出料— 受保护的型材离开系统,进行码垛或存储。
主要机器规格
| 参数 | 规格 | 笔记 |
|---|---|---|
| 板料 | 瓦楞纸板 | B/C/BC 笛,2-6mm |
| 最大纸张尺寸 | 1200×800毫米 | 定制尺寸为 1500 × 1000 毫米 |
| 最小纸张尺寸 | 100×50毫米 | 小型护边器 |
| 成型速度 | 10-25 次/分钟 | 取决于复杂程度 |
| 随着时间的推移而变化 | 15 30分钟 | 电路板尺寸调整 |
| 捆扎张力 | 200-400牛 | PP/PET 表带 |
| 胶粘系统 | 热熔胶(可选) | 2-4个喷嘴 |
| 能量消耗 | 3-8千瓦 | 比收缩隧道低得多 |
| 气源 | 0.5-0.7兆帕 | 用于成型和应用 |
纸板包装的优势
- 与单独使用薄膜相比,它能提供更优异的抗冲击、抗穿刺和抗弯曲保护。
- 为仓储提供堆垛强度(抗压强度 2000-6000N)
- 采用可回收和可再生材料(纸板可广泛回收利用)
- 专为满足特定高防护需求(锋利边缘、厚重型材)而设计
- 与仅使用薄膜包装相比,可减少 50-70% 的运输损坏索赔。
需要考虑的事项
- 材料费: 纸板每捆成本为 0.50-1.50 美元,而收缩膜每捆成本为 0.15-0.40 美元。
- 机器复杂度: 纸板包装机具有更多活动部件(成型机构、应用机构)。
- 速率: 高速收缩系统每分钟循环次数为 10-25 次,而普通收缩系统每分钟循环次数为 15-30 次。
- 粉尘产生: 纸板切割会产生纸板粉尘;工厂可能需要除尘系统。
如何选择收缩包装还是纸板包装?
| 选择标准 | 收缩包装 | 纸板包装 | 组合系统 |
|---|---|---|---|
| 防护等级 | 基本状况(灰尘、潮湿、划痕) | 高(冲击、弯曲、穿刺) | 最高(两者) |
| 材料成本 | 每捆0.15-0.40美元 | 每捆0.50-1.50美元 | 每捆0.65-1.90美元 |
| 能源消耗 | 20-100千瓦(热隧道) | 3-8千瓦(成型电机) | 20-100千瓦 |
| 生产能力 | 15-30包/分钟 | 10-25 次/分钟 | 8-20包/分钟 |
| 设备成本 | $ 25,000-60,000 | $ 40,000-90,000 | $ 65,000-150,000 |
| 建筑面积 | 长度4-8米 | 长度3-6米 | 长度8-15米 |
| 最适合 | 室内存储,短途运输 | 长途、出口、重型型材 | 高价值、关键性保护 |
决策框架
- 存储环境为室内,运输距离小于500公里? → 收缩包装足够
- 出口包装、海运还是1000公里以上的运输? → 板材包装或组合
- 剖面价值 >$50/米? → 组合系统(板式 + 收缩式)
- 该设施能源成本较高(> 0.15 美元/千瓦时)? → 板材包装(低能耗)
- 吞吐量要求 >20 包/分钟? → 热收缩包装(速度更快)
- 客户要求堆叠强度大于3000N? → 板式包装是强制性的
混合方式
许多设施采用两阶段系统:
- 板边保护器 应用于顶部/底部边缘和角落
- 收缩包装 涂覆于板材表面,以固定并提供防潮层
这种方法具有以下优点:
- 关键部位(边缘、角落)的冲击保护
- 收缩膜的防潮/防尘功能
- 比全板外壳成本更低(0.40-0.80/捆 vs. 1.00-1.50)
- 比整板包装速度更快(12-20 包/分钟)
权衡取舍:需要两台机器或集成式组合生产线。
这些系统是如何集成到生产线中的?
收缩包装机和纸板包装机通常都是大型自动化生产线的一部分。有效的集成涉及三个关键方面。
传送带同步
挤出、切割、堆叠、包装和码垛等工序的速度匹配至关重要。典型生产线速度:
- 挤出速度:5-20 米/分钟(根据型材复杂程度而变化)
- 切割速度:30-60 次/分钟(飞切锯)
- 堆叠/捆绑:每分钟 8-15 捆
- 包装:8-25 包/分钟(瓶颈通常在于捆扎,而不是包装)
各工序之间的缓冲站(堆积输送机)可防止上下游堵塞。堆积长度:捆扎和包装之间为 20-50 米。
处理系统
使用合适的输送机和转移装置可以控制型材流动,而不会造成损坏:
- 滚筒输送机: 对于刚性束,低摩擦
- 皮带输送机: 适用于易损表面(阳极氧化、粉末涂层)
- 转运车辆: 在平行线之间移动捆扎物
- 举起并搬运: 无需拖拽即可传输捆绑包
型材导轨和侧轨可确保捆包在输送过程中保持对齐。输送机之间的间隙≤10mm,以防止捆包卡住。
控制系统通信
确保不同机器之间的无缝通信,可以实现协同运行:
- PLC集成: 西门子 S7-1200/1500、Allen-Bradley CompactLogix 或三菱 FX5U
- 通讯协议: Ethernet/IP、Profinet、Modbus TCP
- 握手信号: “准备接收”、“已打包”、“故障状态”
- 中央人机界面: 单个接口即可监控整条线路状态
工业4.0功能(可选):
- 用于 SCADA 集成的 OPC-UA 服务器
- 用于云监控的 MQTT
- OEE(整体设备效率)跟踪
- 预测性维护警报
常見問題解答
铝型材热缩包装应该使用多厚的薄膜?
薄膜厚度取决于捆包重量和搬运要求:
- 轻型捆包(50-100公斤): 40-60微米聚乙烯薄膜
- 中等捆包(100-200公斤): 60-80微米聚乙烯薄膜
- 重型包裹(200-300公斤): 80-120微米聚乙烯薄膜
对于户外存储或出口包装,请使用紫外线稳定薄膜(会增加 10-15% 的成本)或在薄膜上加装纸板保护层。
机器无需手动调整即可处理不同长度的型材吗?
是的,具备自动长度检测功能。传感器(光电式或激光式)在捆包进入包装工位时测量型材长度。PLC 进行相应调整:
- 薄膜帘重叠(较长的型材需要更大的重叠量)
- 密封杆位置
- 隧道停留时间(如果速度可变)
长度切换时间:<30 秒(自动)vs. 5-10 分钟(手动调节)。
如何防止薄膜在尖锐的轮廓边缘撕裂?
锋利的边缘(例如,未完成的切口端、薄片)在包装过程中可能会撕裂薄膜或导致薄膜收缩。解决方案:
- 边缘保护器: 在收缩包装前,先用纸板或泡沫材料加固边缘。
- 薄膜类型: 使用抗穿刺薄膜(多层共挤,3-5层)
- 膜厚: 对于锐利边缘轮廓,厚度从 60 微米增加到 80-100 微米。
- 捆绑配置: 改变轮廓方向,使尖锐边缘向内嵌套
收缩包装机和纸板包装机的预期使用寿命是多少?
通过适当的维护:
- 收缩包装机: 12,000-18,000 小时(两班制工作 5-8 年)
- 纸板包装机: 15,000-20,000 小时(两班制工作 6-10 年)
主要易损件及更换周期:
- 收缩机: 密封条(2000-3000 小时)、隧道加热元件(4000-6000 小时)、传送带(6000-8000 小时)
- 板机: 切割刀片(1000-2000 小时),成型模具(4000-6000 小时),吸盘(500-1000 小时)
预防性维护计划(两班制运行):
- 每日: 清洁传感器,检查密封元件,清除薄膜/电路板碎屑(15分钟)
- 每周: 润滑活动部件,检查气动过滤器,验证安全联锁装置(30分钟)
- 每月: 检查传送带对齐情况,校准温度传感器,测试紧急停止装置(1 小时)
- 500小时: 更换磨损的密封条,检查隧道保温层(2小时)
- 2000小时: 大修驱动电机,更换磨损轴承(4-6小时)
是否需要操作员培训?培训需要多长时间?
基础操作员培训:4-8 小时(课堂教学 + 实践操作)。内容包括:
- 机器操作(人机界面导航、配方选择、参数调整)
- 薄膜/板材装载和穿线程序
- 日常维护(清洁、检查、基本故障排除)
- 安全规程(上锁/挂牌、应急响应、个人防护装备要求)
高级维修培训:2-3天(面向维修技术人员)。内容包括:
- PLC诊断(I/O监控、报警代码解读)
- 机械调整(密封杆校准、成型模具更换)
- 电气故障排除(电机故障、传感器故障、通信错误)
大多数操作人员在2-3天的监督生产操作后即可熟练掌握。供应商通常会在安装期间提供现场培训(包含在购买价格中)。
请求技术文档
如需完整的规格表、CAD/STEP 文件或 FAT 测试报告,请联系我们的工程团队。
我们提供:
- 详细规格表(PDF格式,包含所有可选配置)
- 3D STEP 文件(用于生产线布局集成)
- 电气原理图(DWG格式)
- FAT工厂验收测试记录(包括吞吐量演示)
- CE符合性声明和ISO 12100风险评估报告
- 备件清单及建议库存量(包括交货周期)
- 操作和维护手册(PDF格式,英文版+当地语言选项)