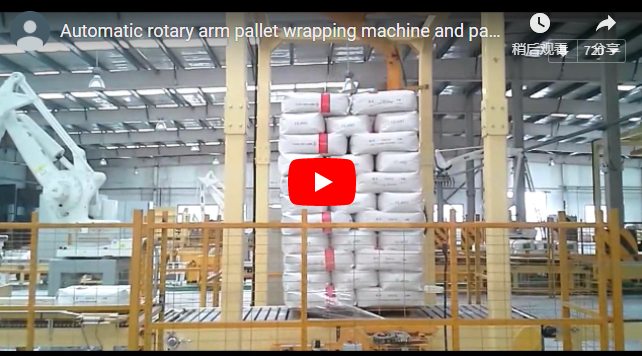
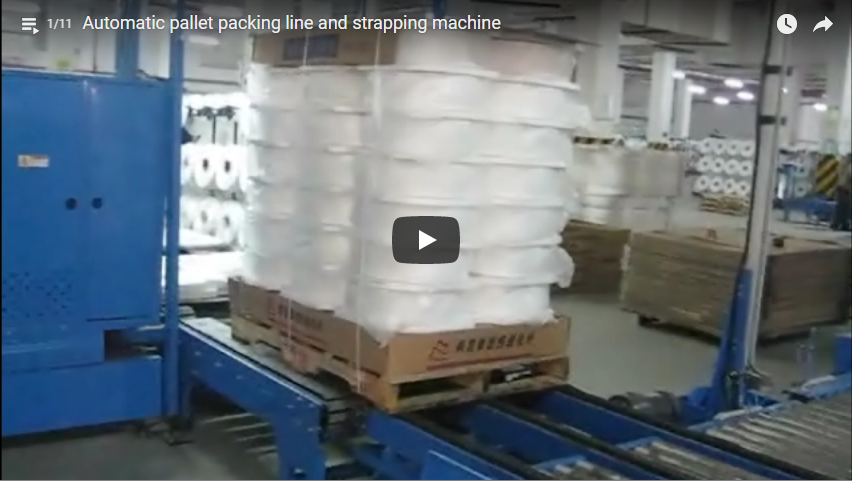
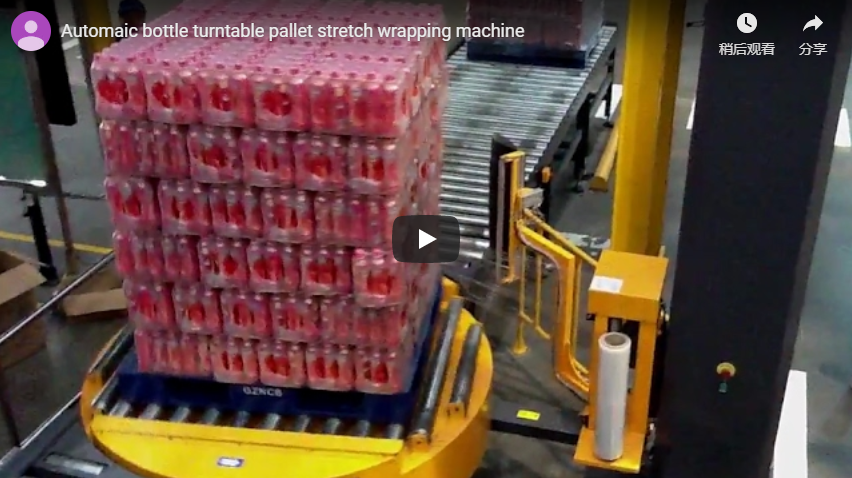
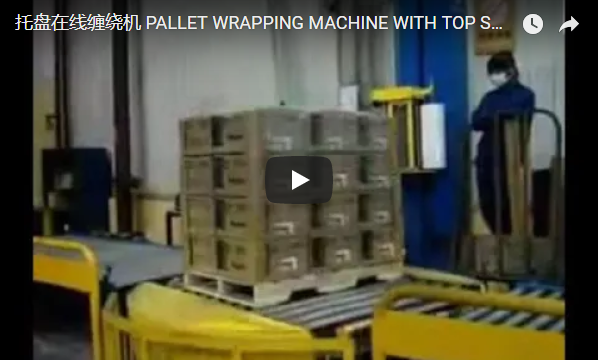
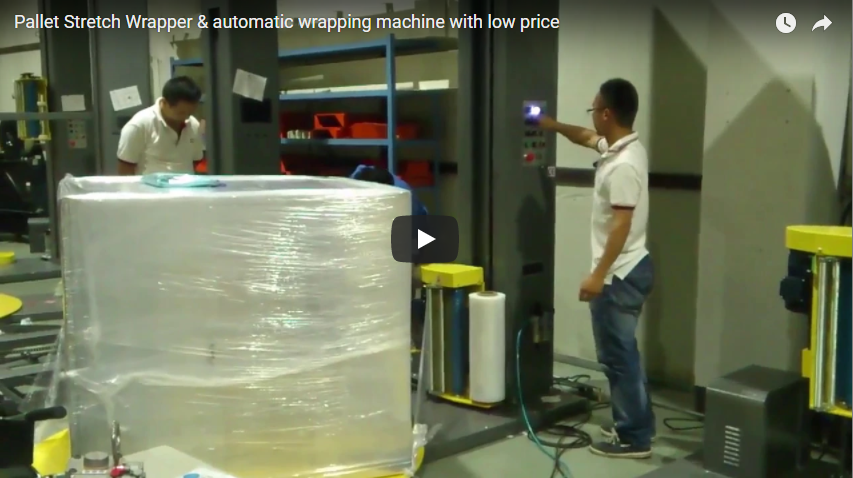
概要:我们的全自动托盘缠绕生产线将每批货物输送到滚筒转盘上,完成缠绕、裁切薄膜后即可自动输出,无需人工操作。该生产线每小时最低可处理 24 批货物,最大承重 1,800 公斤。小车运行速度为2.9 米/分钟,因此货物高度很大程度上决定了循环周期。操作员只需更换薄膜卷和其他耗材即可。
目录
无人驾驶循环如何运行
我们建造这条生产线的目的是让货物在无人操作的情况下,完成进料、包装和出货。我们的视频展示了高货物从进料输送机到滚筒转盘的整个流程。每个循环包含五个步骤:
- 进料。 叉车将托盘放在进料输送机上,然后电动输送机将其移动到包装位置。
- 测量。 光电传感器读取负载高度。
- 裹。 链条驱动的滚筒转盘转动,预拉伸滑架上下运行。
- 夹紧、切割、擦拭。 剪刀状的夹持杆夹住胶片,瞬间加热的金属丝将其切断,软刷将胶片尾部刷到负载上。
- 出料。 转盘自动复位,货物移出以便叉车取货。
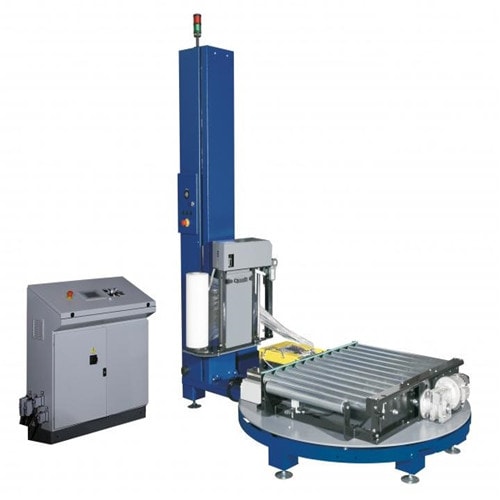
全自动托盘缠绕生产线规格
| 参数 | 价值 |
|---|---|
| 输出 | 每小时至少24车次 |
| 最大负载重量 | 1,800 公斤(转盘额定承重 2,000 公斤) |
| 转台 | 直径2,200毫米,最大转速12转/分,高度约400毫米 |
| 马车速度 | 2.9 m/min |
| 电影 | LLDPE,宽500毫米,芯径76毫米,卷长500-1,500米 |
| 预拉伸 | 250%(可选100-300%) |
| 包裹层 | 底部、中部、顶部:每个风速为 0–99 风速 |
进料和出料输送机是可选的,因此同一台包装机可以先用叉车装载,以后再添加输送机。
从负载高度开始的循环时间
由于货车行驶速度为 2.9 米/分钟,其行驶时间通常比转弯本身所需时间更长。下图展示了一个高大的货物示例:
- 旅行。 2.0 米的货物需要大约 4.0 米的货车行程,上下移动。
- 运输时间。 4.0 米 ÷ 2.9 米/分钟 ≈ 1.4 分钟,或约 83 秒。
- 在那段时间里。 转速为 12 转/分时,唱盘在托架行进过程中大约转 16 圈。
- 预算。 每小时 24 车次,每车次剩余 150 秒,因此大约还剩下 67 秒用于程序化的底部和顶部加固卷绕、夹紧和切割以及进出搬运。
对于更高的货物,或者底部和顶部风力更大的货物,循环周期会相应增加。在确认线路之前,我们会检查您最高货物的循环周期。
负载尺寸和转盘
负载的斜向边必须在转盘区域内旋转,且不得撞击桅杆。在直径为 2,200 毫米的转盘上:
- 对角线检查。 1,200 × 1,000 毫米的托盘对角线约为 1,562 毫米,完全位于 2,200 毫米的转盘内。
- 清除。 对角线必须避开桅杆和胶片托架,而不仅仅是位于工作台边缘内侧。对于方形或超大尺寸的托盘,请提供尺寸,以便我们确认间隙。
- 高度。 光电传感器读取每个负载,因此混合高度的物料无需重置机器即可运行。
转盘高约 400 毫米,因此进料输送机和出料输送机必须在同一高度运行。
每班次胶卷用量:操作员更换胶卷的频率
在无人生产线上,换辊是操作员的主要任务。以下是规划的粗略估算:
- 每卷胶卷。 预拉伸 250% 时,1,200 × 1,000 毫米的托盘缠绕 16 圈,大约需要 16 × 4.4 米 ÷ 3.5 ≈ 20 米的卷材。
- 每卷装载量。 1,500米一卷大约可以铺75车;500米一卷大约可以铺25车。
- 每班次。 8 小时轮班,每小时装载 24 车,就是 192 车,或者大约 3 卷 1,500 米长的卷材。
我们会根据您的装载量进行试验,以确认每车胶卷的使用量。
捆扎后再包裹
在许多生产线上,托盘在到达缠绕机之前就已经捆扎完毕,缠绕机再将捆扎好的托盘缠绕在包装膜上。捆扎带将托盘固定在一起;包装膜则起到密封作用,防止灰尘和湿气进入。如果您的生产线需要捆扎工位,请将其添加到布局图中,我们将规划两台机器之间的输送带。
为了防尘防雨,我们的 B300 型号增加了一个薄膜覆盖装置,在包装前会在货物顶部铺上一层 PE 薄膜。对于轻型或不稳定的货物,我们的 B200 型号配备了一个气动顶板,可在旋转过程中固定顶部包装层。
控制和实用程序
该生产线采用PLC控制,配备预拉伸控制器、独立按钮和人机界面(HMI)。转盘具有软启动和软停止功能。公用设施:
| 公用事业 | 需求 |
|---|---|
| 电力 | 交流电 380 伏,三相,50 赫兹 |
| 电机 | 转盘功率 0.75 千瓦,滚轮功率 0.75 千瓦,托架功率 0.37 千瓦,预拉伸功率 0.37 千瓦 |
| 空运 | 6–8 kgf/cm² 供气压力 |
红色蘑菇头紧急停止按钮和可锁定的电源断路器是标准配置。适用的标准取决于目标市场。对于CE市场,ISO 12100规定了风险评估方法,EN 415-10规定了包装机械的通用要求。
全自动托盘缠绕生产线选型清单
- 托盘尺寸、最大载荷和最大重量。
- 每小时装载量和班次时长。
- 进料和出料处的输送机高度和方向。
- 托盘底板相对于传送带方向。
- 如有需要,可在包装机前设置捆扎站。
- 底部、中部和顶部的风型。
- 您今天购买的胶卷长度。
工程常见问题解答
问:包装过程中需要操作员吗?答:不需要。操作员只需更换薄膜卷和其他耗材;夹紧、切割和擦拭都是自动完成的。
问:一个循环需要多长时间?答:该生产线的额定最低速度为每小时 24 次装卸,或每次装卸 150 秒。装卸高度和风力设置决定了具体的装卸时间。
问:我们多久更换一次胶卷?答:按每小时 24 车次计算,每 8 小时班次大约需要更换 3 卷 1,500 米的胶卷,每车次按上述每车次 20 米的估算值计算。
问:能装下的最大托盘尺寸是多少?答:负载对角线必须在 2,200 毫米的转盘内旋转,并且与桅杆保持间隙;尺寸约为 1,562 毫米的 1,200 × 1,000 毫米托盘很容易装下。
问:它可以缠绕已经捆扎好的货物吗?答:可以。这条生产线就是为缠绕上游运来的已捆扎好的托盘而设计的。
下一步
我们分三步规划包装线:
- 提交您的布局图 包括托盘尺寸、高度、重量和每小时负载量 info@fhopepack.com.
- 48小时内收到线路方案包括循环检查、传送带和布局。
- 预约现场勘测 使生产线和任何捆扎站都能适应您的地面。
相关阅读
来源
- 工艺、规格、薄膜处理、公用设施: B100型自动托盘缠绕机页面
- 实际操作中: 我们在 YouTube 上的全自动托盘缠绕生产线视频
- 标准范围: ISO 12100:2010, IN 415-10:2014
上次审核日期: 2026年10月03日