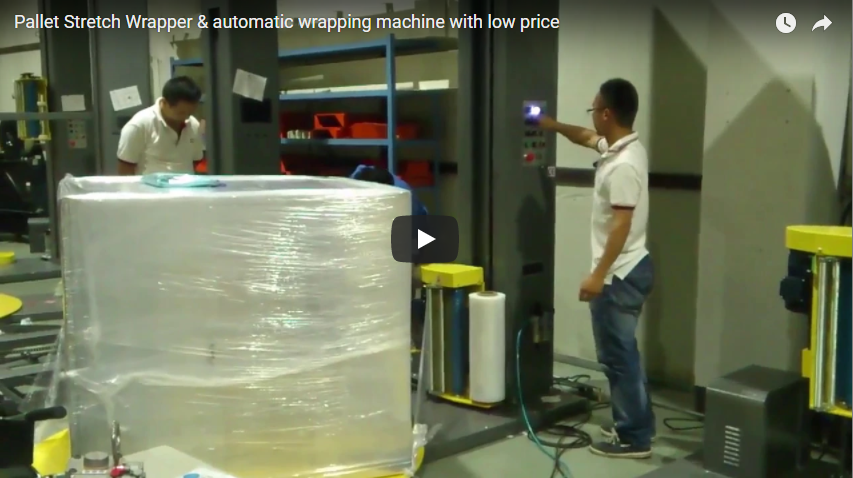
概要:这款专为高速饮料包装生产线设计的在线自动转盘式缠绕机可直接与工厂滚筒输送机集成,实现无人值守的生产线末端托盘单元化。该系统采用动力驱动的可变比例预拉伸小车,并配备闭环张力调节装置,这对于稳定轻质、不稳定且易变形的收缩包装瓶至关重要,可避免货物被压扁。重叠部分由转盘角速度和小车垂直行程机械控制:在 12 转/分钟的转速和 2.9 米/分钟的小车上升速度下,薄膜每转一圈前进 242 毫米。虽然标称 500 毫米宽的薄膜理论上可实现 51.6% 的重叠率,但工厂校准的预拉伸缩颈设计可提供约 42.4%(178 毫米)的有效重叠率,从而确保在严苛的动态运输条件下保持结构完整性。
为什么瓶装托盘有所不同
与硬质瓦楞纸箱相比,托盘包装的饮料容器(尤其是用聚乙烯收缩膜捆扎的 PET 瓶和铝罐)带来了独特的工程挑战。
在该在线式装置中,自动转盘式包装机直接与上游的物料收集线和下游的托盘输送机连接。进料电动滚筒输送机将不稳定的托盘输送到转盘平台上。包装完成并确认无误后,转盘对准出料方向,将包装好的托盘输送到出料线上。
+------------------------+      +-------------------------------+      +-------------------------+
|  Upstream Accumulation | ---> | Turntable Wrapper with Power  | ---> |   Discharge Conveyor    |
|   Roller Conveyor Line |      | Rollers (Pneumatic Lock Pin)  |      |   to Warehouse/Shipping |
+------------------------+      +-------------------------------+      +-------------------------+
瓶装包装本身重心偏高,层间摩擦系数低。多瓶包装完全依靠下层瓶盖和圆颈轮廓支撑,表面接触面积极小。在薄膜张力不当或突然旋转加速的情况下:
- 离心剪切位移过大的角加速度 (dω/dt) 会产生横向力,导致不受约束的上层从层界面滑落。
- 包装挤压与散装拆封高张力且未进行预拉伸会导致瓶角变形和收缩包装变形。约束力不足会导致托盘货物在运输过程中发生伸缩变形。
- 与木质底座分离如果底层货物没有牢固地固定在托盘滑轨上,那么在仓库制动或转弯时,整个货物可能会从托盘滑轨上脱落。
为了应对这些运动学风险,转盘驱动器采用变频驱动器 (VFD) S 曲线软启动和软停止控制设计,防止突然的扭矩尖峰,同时保持高吞吐量。
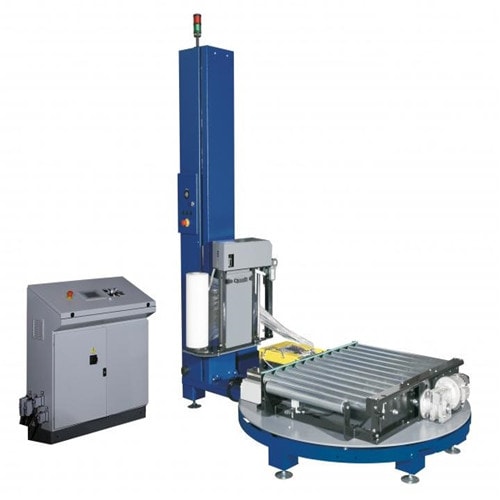
自动转盘式缠绕包装机。集成式滚轮平台可使托盘在在线输送回路中顺利进出。
规格
| 参数 | 工程规范 | 实际包装的影响 |
|---|---|---|
| 生产能力 | 每小时最多可装载 25-35 车次(取决于装载高度) | 与标准中速灌装线产量相匹配 |
| 最大载重量 | 1,800 kg | 可处理高密度水、软饮料和啤酒托盘 |
| 转盘系统 | 直径 2,200 毫米;链式驱动滚筒输送机 | 可容纳标准尺寸为 1,000 × 1,200 毫米和 1,200 × 1,200 毫米的托盘 |
| 旋转速度 | 0–12 转/分(变频器通过 PLC 调节) | 根据离心稳定性限制优化循环持续时间 |
| 转盘加速度 | 逆变器控制的S曲线轮廓(3-6秒斜坡) | 消除对脆弱瓶塔的惯性冲击 |
| 拉伸膜规格 | LLDPE机械级;幅宽500毫米;20–25微米 | 兼具高拉伸屈服强度和抗穿刺性能 |
| 预拉伸率 | 250% 标准(100%–300% 电子齿轮) | 将 1 米长的原膜加工成 3.5 米长的缠绕膜。 |
| 托架垂直速度 | 1.0–2.9 米/分钟(变频控制) | 确定垂直螺旋螺距和层重叠 |
| 加强风 | 底部、中部、顶部:0-99 个可编程周期 | 固定底座与托盘的锚固点以及顶部无约束层 |
| 托盘高度传感 | 带自动延迟功能的漫反射光学传感器 | 能够准确检测透明PET薄膜和收缩顶盖 |
重叠计算:转盘速度与托架进给速度
在连续螺旋缠绕过程中,薄膜重叠率决定了薄膜的防潮性、结构完整性和每次缠绕的薄膜消耗量。转盘每旋转一周的垂直滑架间距决定了薄膜的覆盖率。
1. 全速运转(12 转/分)下的运动计算
- 每圈旋转周期:
T = 60 s ÷ 12 RPM = 5.0 s - 每转垂直上升高度:
托架最大行进速度为 2.9 米/分钟(48.33 毫米/秒):
Rise = 48.33 mm/s × 5.0 s = 241.7 mm (≈ 242 mm per revolution) - 理论重叠量(标称 500 毫米腹板):
Nominal Overlap = 500 mm - 242 mm = 258 mm (51.6%)
2. 物理预拉伸颈部内收代偿
原始标称尺寸并不能反映动态实际情况。当流延或吹塑的线性低密度聚乙烯(LLDPE)薄膜通过250%电动预拉伸辊时,纵向拉伸会引发横向泊松收缩(颈缩)。当薄膜跨越自由空气间隙并接触到负载角时,有效幅宽(W_eff)从 500 毫米减少到大约 420 毫米(减少了 16%)。
- 产品边角处的真实动态重叠:
Dynamic Overlap = 420 mm - 242 mm = 178 mmDynamic Overlap Ratio = (178 mm ÷ 420 mm) × 100% ≈ 42.4%
Nominal Film Width:   |==================== 500 mm ====================|
Dynamic Neck-in Web:  |-------------- 420 mm --------------|
Carriage Rise:                             |=== 242 mm ===|
Effective Overlap:    |---- 178 mm (42.4%) -|
3. 减速对比表(托架上升速度保持在 2.9 米/分钟)
| 转盘速度 | 转动周期(秒) | 垂直上升/旋转(毫米) | 标称重叠量(500 毫米) | 动态重叠(420 毫米颈缩) | 推荐应用 |
|---|---|---|---|---|---|
| 12转速 | 5.0小号 | 242 毫米 | 258毫米(51.6%) | 178毫米(42.4%) | 高通量、稳定的底部托盘包装 |
| 10转速 | 6.0小号 | 290 毫米 | 210毫米(42.0%) | 130毫米(31.0%) | 中等高度的互锁式收缩包装 |
| 8转速 | 7.5小号 | 362 毫米 | 138毫米(27.6%) | 58毫米(13.8%) | 低张力防尘罩包裹(单次缠绕) |
工程规则:如果包装不稳定,无托盘PET瓶,当以较低的旋转速度运行时,应将托架上升速度编程为1.8-2.2米/分钟,以保持堆叠中至少40%的真实动态重叠。
不稳定瓶装饮料的风型优化
无约束圆柱形瓶塔需要通过控制人机界面执行分段张力和分层策略:
[ Top Winds: 3-4 Wraps ] ---> High containment, tension balanced (Prevents crown cap slip)
         |
[ Spiral Body: 40%+ Overlap ] ---> Elastic membrane web (Absorbs road transit vibration)
         |
[ Base Anchor: 4-5 Wraps ] ---> Ties bottom bundle to wooden pallet (Prevents deck shearing)- 托盘底部加固(底部缠绕圈数:4-5圈)薄膜托架位于其最低机械边界处,同时包裹最底层的瓶子和木托盘面板顶部 50-75 毫米。这形成了一个结构复合锚点,可防止在紧急车辆制动(标准为 0.8 g 力)下发生水平载荷位移。
- 列主体包裹(中间层)连续螺旋缠绕层沿负载高度均匀上下重叠。动力预拉伸辊将张力峰值与负载隔离:薄膜在双辊之间拉伸250%。 车厢内部从而实现薄膜以轻松、低张力的方式输送到负载上。响应灵敏的模拟称重传感器控制辊持续计量输送速度,以将接触张力保持在15–25 N的超精确范围内。
- 顶级稳定器(最大风力:3-4 圈)顶层瓶子没有向下的自重。如果采用高收缩率的薄膜包装,周边瓶子会向内倾斜。PLC 会将预拉伸输送调整到高进料匹配状态,同时完成额外的非压扁加固包装,以使顶层整体更加牢固。
用于无人操作的自动化薄膜处理
在线输送机集成要求 100% 实现无人值守的循环启动、终止和尾部清洁管理:
- 气动剪式夹具货物到达后,重型气动夹具会将拉伸膜的前缘牢牢固定在输送机平台上方。转盘开始缓速旋转;一旦初始底部缠绕将薄膜锁定在货物上,夹具就会自动释放尾部。
- 脉冲热线切断缠绕完成后,转盘会精确地停在零位对准锁处。气动臂会推进一根电加热的脉冲镍铬丝,干净利落地切开胶片,不会出现线头磨损或胶片撕裂的情况。
- 气动擦拭臂同时,后方的软毛刷臂和气动辊将断裂的薄膜尾部紧紧压在托盘侧面。薄膜的天然粘附性使尾部与包裹表面齐平,防止薄膜边缘触发仓库自动化存储和检索系统(ASRS)的光电传感器。
公用设施、机械对准和安全架构
| 效用/机制 | 工程参数 | 功能需求 |
|---|---|---|
| 电气服务 | 380–415 伏交流电,三相,50/60 赫兹 | 通过硬线连接至工业主总线,并带有可锁定断路器 |
| 连接驱动电源 | 转盘:0.75 千瓦;甲板滚轮:0.75 千瓦;托架:0.37 千瓦;预拉伸:0.37 千瓦 | 总功率范围:~2.5 kW(连续工作循环) |
| 压缩空气 | 0.6–0.8 MPa(6–8 bar),清洁、干燥、无润滑 | 为夹紧油缸、切割臂和甲板锁定分度器提供动力 |
| 机械定位 | 重型气动锥形定位器/锁定销 | 在托盘搬运过程中,将转盘平台牢牢锁定在与工厂滚轮对齐的位置。 |
| 输送机平台高度 | 450–650 毫米(可通过调平脚进行调节) | 与现有的上游/下游滚筒输送线相匹配 |
监管和安全合规性
- 机械风险评估: 符合 ISO 12100:2010 基本安全和生命周期风险缓解原则。
- 包装机械安全标准精心设计以满足 IN 415-6:2013 (托盘缠绕机械的具体安全标准) IN 415-10:2014 (包装设备的一般安全要求)。
- 危险物控制:周边围栏,带互锁安全通道门(4 类,PL d/e),托盘进出料口处集成静音光幕,以及双通道蘑菇头紧急停止电路。
工厂工程选型清单
在进行项目规模估算之前,请评估以下技术限制:
- 托盘轮廓:最大载荷尺寸(长×宽×高)、总有效载荷质量和滑橇底板配置。
- 包装样式:仅采用收缩膜包装(散装),瓦楞纸底托加薄膜,或敞开式PET瓶箱。
- 生产线循环速率:上游包装机每小时托盘产量峰值(决定 RPM 和传送带传输速度)。
- 目标遏制部队:满足 EUMOS 40509 或 ASTM D4169 运输稳定性标准的要求的容器保留率 (daN)。
- 物料搬运握手输送辊直径、驱动螺距、辊电机功率和 PLC 互锁协议(Profibus、PROFINET、Ethernet/IP 或干净的 24 V DC 干接点)。
- 气动/电动可用性:洁净空气管路输送,最低连续压力为 0.6 MPa,并满足工厂电压容差要求。
常見問題解答
问:为什么重叠部分必须通过实际产品来确认,而不能仅仅依靠纸面计算?
答:纸质公式假设薄膜为未变形的 500 毫米平面。实际上,200%–300% 的机械预拉伸比会导致 15%–20% 的横向颈缩。此外,矩形托盘会导致薄膜线速度在拐角处每转一圈出现四次骤增骤减。现场试运行证实了拐角处的最小重叠量。
问:该系统如何防止薄壁PET瓶被压扁?
答:传统的摩擦制动式包装机通过拉动负载来抽出薄膜,这会瞬间使松散的瓶捆变形。我们的系统采用电动预拉伸滑架和模拟张力臂:薄膜在离开滑架前,会在内部齿轮辊之间拉伸250%。负载仅承受将薄膜贴合在包装上所需的超低拉力(15-25牛顿)。
问:托架升降速度和转盘旋转速度可以独立调节吗?
答:是的。转盘和垂直滑架由独立的变频式SEW/Nord齿轮电机驱动,并由PLC控制。操作人员可以通过触摸屏人机界面(HMI)微调这两个参数,以实现从20%防尘覆盖到60%以上重型海运货物加固的各种定制重叠配置。
项目整合的后续步骤
将自动化转盘式拉伸缠绕机集成到您的包装车间:
- 数据表提交请将您的工厂布局图、托盘尺寸限制(长×宽×高)、集装箱规格和生产线速度目标发送至 info@fhopepack.com.
- 提案与周期模拟我们的包装工程团队将在 48 小时内返回正式的布局图、运动周期分析和 3D 集成方案。
- 生产线集成验证:安排与我们的工程团队进行工厂验收审查或虚拟技术会议,以验证输送机高度对齐、网络握手和现场调试物流。
相关系统和资源
参考工程标准
- ISO 12100:2010: 机械安全——设计通用原则——风险评估和风险降低.
- IN 415-6:2013: 包装机械安全——第6部分:托盘缠绕机.
- IN 415-10:2014: 包装机械安全——第 10 部分:一般要求.
- EUMOS 40509:2020: 载荷单元刚度和运输稳定性验证试验方法.
技术评审完成:2024 年 10 月 | 包装自动化组首席系统工程师