执行摘要
一条自动化托盘包装线将每个成品托盘在传送带上一次性完成捆扎、贴标和缠绕膜包装。捆扎带首先将托盘上的纸箱及其顶盖固定到托盘上,然后缠绕膜将整个货物密封,防止灰尘和湿气进入。我们类似的生产线结合了一台每小时至少可处理 24 个托盘的在线转盘式缠绕机和一台垂直捆扎机,每条捆扎带的缠绕时间约为 15 秒。下图展示了传送带和转运装置的布局、传送带高度的匹配、各工位的平衡以及每个托盘所需的缠绕膜数量。
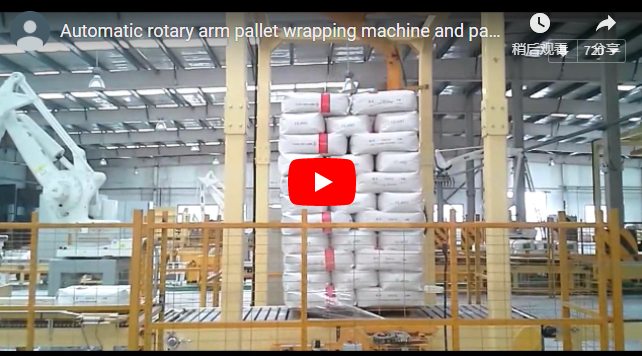
高高的白色圆柱形包装盒堆放在木托盘上,每个包装盒顶部都盖着一个纸箱盖,用捆扎带捆好后,沿着蓝色滚筒输送机移动。在输送线转弯处,链条式升降装置在滚筒之间抬起,将托盘以直角移开。
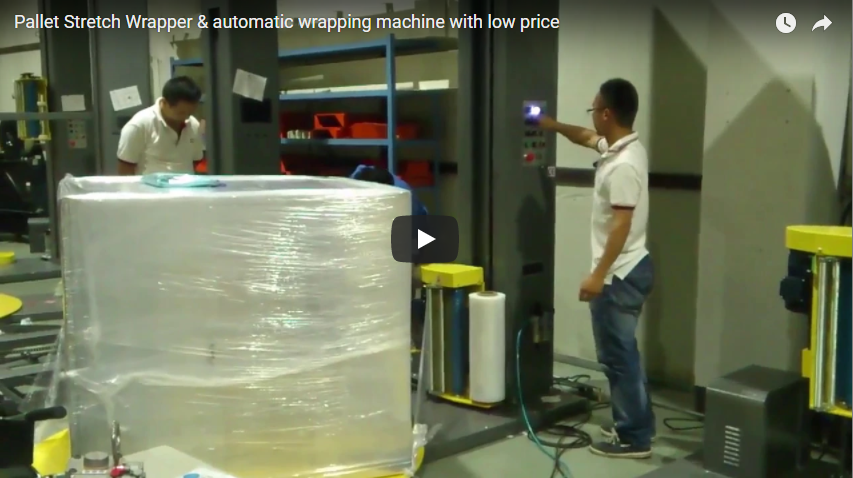
在配备打印机的办公桌旁,操作员准备托盘单据和标签,然后托盘才能上架。在生产线的末端,一个用网状围栏围起来的区域内,一台带有黄色薄膜托架的转盘式包装机正在对捆扎好的托盘进行包装。
目录
这些车站,按顺序
- 来自生产线的进料辊式输送机。
- 垂直捆扎机:将捆扎带套在堆叠的货物及其纸箱盖上。
- 链式转移:根据布局需要,将流向以直角改变。
- 标签和文件站:准备并粘贴托盘标签和批次标签。
- 旋转式包装机在其围栏单元内:托盘运行到旋转式传送带上并进行包装。
- 出料输送机将货物输送到叉车取货点。
线路数据
| 名称 | 直列式转盘包装机 | 立式捆扎机 |
|---|---|---|
| 赔率 | 每小时至少24车次 | 每条表带大约需要 15 秒 |
| 负载大小 | 转盘直径 2,200 毫米 | 宽度最大可达 1,300 毫米,高度最大可达 1,800 毫米 |
| 负载重量 | 1,800公斤;某些配置可达2000公斤,报价时确认。 | 输送机额定功率 |
| 输送机高度 | 转盘直径约400毫米 | 300–600 毫米,可调节 |
| 转盘速度 | 最高转速 12 转/分,可调 | 不适用 |
| 薄膜或表带 | LLDPE薄膜,宽500毫米,芯径76毫米,卷长500-1,500米 | 12–16 毫米或 19 毫米带子,摩擦焊接 |
| 预拉伸 | 250%,可选100%至300% | 不适用 |
| 马车速度 | 2.9 m/min | 不适用 |
| 电机 | 转盘功率 0.75 千瓦,滚轮功率 0.75 千瓦,升降功率 0.37 千瓦,预拉伸功率 0.37 千瓦 | 总计 3 千瓦 |
| 空运 | 6–8 kgf/cm²;用量取决于具体选项,报价时确认。 | 每个项目 |
为什么要先绑带再缠绕这里
每堆货物顶部的纸箱盖必须保持原位,散装包装不得在托盘上移动。首先用捆扎带将纸箱盖、货物堆和托盘固定在一起。然后用薄膜包裹捆扎带,这样可以防止搬运过程中捆扎带被钩住,并在储存过程中密封货物,防止灰尘和湿气进入。
标签在包装前贴好,因此它会被透明薄膜覆盖,既能保持清晰可读,又不会被撕掉。另一种无需剪开薄膜即可扫描的运输标签则贴在出料口。
直角传送和传送带高度
链条输送装置位于滚轮之间。当托盘到达时,链条将其从滚轮上提起,并横向输送到下一条传送带上,这样生产线无需转盘即可转向。链条必须沿托盘的行进方向位于托盘底板下方,因此报价时会检查托盘的类型和方向。
所有传送带都在同一高度运行。包装机转盘位于约 400 毫米处,而捆扎机的 300-600 毫米可调范围正好覆盖了这一高度,因此整条生产线可以以 400 毫米的高度平稳运行,无需任何台阶。
车站时刻表和线路费率
| 站 | 计算 | 每托盘耗时 |
|---|---|---|
| 包装机每小时可包装 24 车次 | 3,600 24÷ | 150小号 |
| 绑带器,2条绑带 | 2 × 15 秒 | 30小号 |
| 绑带器,4条绑带 | 4 × 15 秒 | 60小号 |
包装机设定速度。即使使用 4 条捆扎带,捆扎机完成包装所需的时间也不到包装机的一半,因此它会等待每个托盘。
每托盘薄膜用量为 250%
取一个 1,200 × 1,000 毫米、高 1,700 毫米的捆扎堆,使其保持在捆扎机 1,800 毫米的范围内,底部 3 圈,顶部 3 圈,转速为 12 转/分。旋转一周需要 5 秒,滑架爬升速度为 2,900 ÷ 60 ≈ 48 毫米/秒。
| 确保 | 计算 | 成果 |
|---|---|---|
| 斜向旋转台 | √(1.2² + 1.0²) | ≈ 1.56 米,位于 2.2 米以内 |
| 上下转动 | 2 × 1,700 ÷ 48 ÷ 5 | ≈14 |
| 加风 | 14 + 6 | 20导 |
| 每圈胶片路径 | 2 × (1.2 + 1.0) | 4.4 m |
| 载重上的胶片 | 20×4.4 | ≈ 88 米 |
| 胶片以 250% 的速度从卷筒上取下 | 88 3.5÷ | ≈ 25 米 |
| 每1,500米卷装托盘 | 1,500 25÷ | ≈60 |
标签和可追溯性
标签和单据工作站位于捆扎机和包装机之间。标签上包含生产订单中的产品名称、批次号和托盘号,这些数据也可以传输到仓库系统。标签打印机和数据链路的配置根据具体项目而定。
选择清单
- 托盘尺寸、高度和重量。
- 先用捆扎带捆好或包裹好货物。
- 每托盘捆扎带数量及捆扎带宽度。
- 线路布局,包括直角转弯的数量。
- 每小时托盘数。
- 标签内容和数据链接。
安全
我们的设计遵循 EN ISO 12100:2010 风险评估标准、EN 415-10 通用包装机械安全标准、EN 415-6 包装机标准、EN 415-8 捆扎机标准以及 EN 60204-1 电气设备标准。每个单元均设有带互锁门的围栏。
传送带开口处的柔光帘允许托盘通过,并在有人进入时停止机器运转。链式传送装置设有防护装置,防止夹伤。防护装置和CE认证文件均按项目商定。
工程常见问题解答
问:托盘是先缠绕薄膜还是先捆扎?答:这里是先捆扎,捆扎带固定住纸箱盖,薄膜覆盖在捆扎带上。
问:每小时能包装多少托盘?答:至少24托盘,由包装机设定。
问:生产线如何转弯?答:通过滚子之间的链条传动。
问:输送机高度是多少?答:整条生产线约为400毫米。
问:每个托盘需要多少薄膜?答:对于 1.7 米高的堆叠层,预拉伸 250% 的情况下,大约需要 25 米长的薄膜。
下一步
- 请提供您的托盘尺寸、生产线布局和每小时托盘产量。 发送至 info@fhopepack.com。
- 我们展开 捆扎机、转印机、贴标站和包装机。
- 我们在 24 小时内回复 附上方案和报价。
相关阅读
来源
- FHOPE产品页面:B100型全自动托盘缠绕机
- FHOPE产品页面:立式托盘捆扎机
- EN ISO 12100:2010; EN 415-10; EN 415-6; EN 415-8; EN 60204-1
上次审核日期: 2026年10月19日