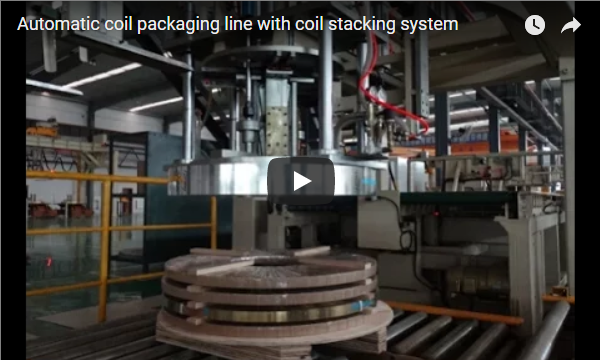
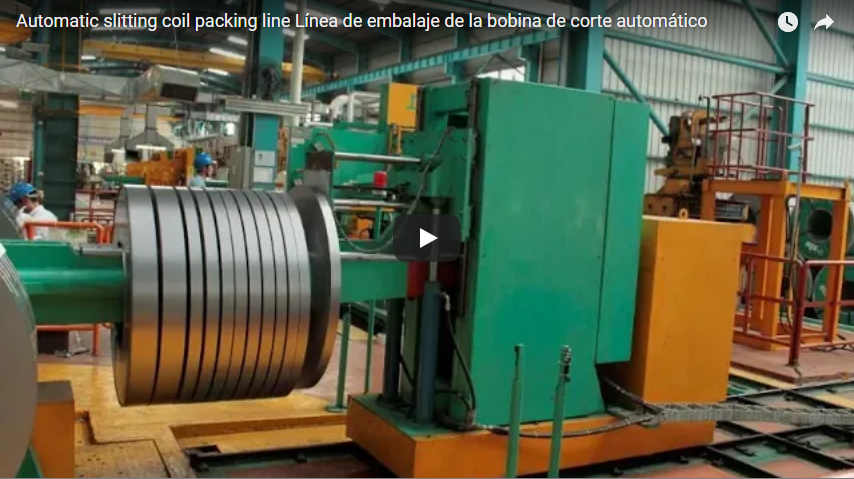
概要:这条不锈钢卷材包装生产线集成了滚筒式倾斜装置、重型滚筒上的可视旋转环、出料输送机上的自动贴标单元以及专用堆垛机,该堆垛机用于将包装好的卷材放置在木质导轨上。拉伸膜包装可提供物理表面保护和防潮性能,而自动贴标则承载着现代仓库管理系统 (WMS) 所需的关键跟踪数据。下文将详细介绍卷材数据的完整生命周期:从主线 PLC 控制系统到自动打印贴标机,最终到仓库的索引堆垛。
目录
机器的功能
自动化包装线依次执行四个连续的机械操作:
- 下跌/倾斜: 重型滚轮台倾斜器以朝向墙壁的方向接收分切或冷轧不锈钢卷,安全地支撑并将其倾斜 90 度,使其平放在输送滚轮台上。
- 透视拉伸包装: 线圈被送至缠绕站,高速轨道环将拉伸膜穿过线圈的芯部(从眼到天),施加持续的张力,以保护光亮的不锈钢表面免受腐蚀和运输划痕的影响。
- 自动贴标: 完全缠绕好的线圈向下游移动到与自动打印贴标单元对齐的带索引动力辊段上。
- 堆叠跑者: 专用卷材堆垛机将包装好、贴好标签的卷材放置在指定地面卸货区的预先放置好的木制滑轨上,以便叉车收集。
线圈数据如何到达标签
物理条形码或二维数据矩阵标签只有与相应的钢卷完美同步才能有效。生产线PLC通过五级架构维护完整的数据完整性:
- 上游主链接: 包装线 PLC 直接与工厂制造执行系统 (MES) 或 ERP 网络连接,获取主要元数据:卷材序列号、钢材等级(例如 304、316L、430)、表面光洁度、宽度、规格和客户订单参数。
- 在线称重(可选): 集成式输送带称重传感器秤可测量经核实的卷材毛重和净重,并将校准后的质量数据立即绑定到活动数据记录中。
- 动态电台跟踪: 集中式线路控制中的移位寄存器通过光学和物理传感器跟踪每个机械索引上的每个线圈位置,确保各工位之间数据零不匹配。
- 打印粘贴式标签: 当缠绕好的线圈停在指定目标点时,贴标臂会打印汇总数据,并将工业级粘性标签直接贴到保护膜上。
- 下游WMS握手: 当条码通过光学条码扫描器应用并验证后,完成信号将反馈到仓库管理系统 (WMS),以更新实时库存并授权提货。
我们的自动线圈包装线是专门为实时跟踪、严格的班次数据记录和无误的自动贴标而设计的。
标签贴在卷绕线圈上的位置
包装后贴上的标签牢固地粘附在包装膜的外表面上,使操作人员和自动光学扫描仪能够读取库存数据,而不会破坏防水包装。
| 定位目标 | 应用场景与几何阅读 |
|---|---|
| 外径 (OD) | 线圈以竖直(眼对墙)的方式存放在货架上,或直接从物流运输通道读取。 |
| 顶面/侧壁 | 将线圈堆放在托盘或木架上,直达天空,从上方或起重机搬运过程中进行扫描。 |
| 双重标签(OD + 表面) | 高吞吐量配送中心需要同时从通道和堆垛顶部进行全方位扫描。 |
请告知我们您的物流处理流程,我们的工程团队将配置打印贴标机的贴标头方向,以匹配您的仓库扫描程序。
贴标签后堆叠
一体式堆垛机直接在木质滑轨上构建有序的垂直堆垛。滑轨将底部不锈钢卷材与地面潮气隔离开来,并为叉车叉齿留出必要的间隙。
- 堆叠高度: 在我们的标准自动卷材包装线上,每个垂直堆叠最多可配置 6 个卷材,但需受总重量限制和工厂地面承载能力的限制。
- 性取向: 在木制滑轨上的多卷线圈堆垛主要采用朝天方向建造;也可根据要求集成朝墙方向的搬运系统。
- 自动木材送料机: 可作为辅助模块使用,消除在起重机和龙门架作业区域内手动放置滑轨的安全隐患。
在堆垛前贴上标签至关重要:一旦线圈被固定在垂直堆垛的中间,其识别面就必须朝外朝向仓库的读取通道。
全系列布局选项
钢铁服务中心和冷轧厂的工业厂房面积差异很大。我们的包装生产线可适应多种占地面积配置:
- 直线布局: 针对狭长的起重机作业区进行了优化,实现了从分切机到仓库出料的连续线性工作流程。
- L 型或 U 型布局: 配置重型 90 度交叉传输台或转盘,适用于地板长度受限的情况,将缠绕的线圈导向中央拾音区。
- 模块化扩展: 可容纳加长型堆积输送机、在线自动钢/PET捆扎头、精密称重秤和双涂贴器贴标装置。
该系统还可以直接连接到上游纵剪线或卷取机,无需中间起重机或叉车搬运即可向下游输送卷材。
标签和堆叠选择清单
在制定自动化包装和物流接口方案时,请准备以下工程标准:
- 数据协议: 目标数据字段(字母数字、1D/2D 条形码、RFID)和主控软件接口(通过工业以太网、Profinet 或 Modbus TCP 连接的 MES/ERP)。
- 标签规格: 尺寸、合成薄膜粘合剂等级、标签方向以及单标签或双标签要求。
- 在线称重集成: 对经认证的称重平台和公差阈值的要求。
- 堆叠标准: 最大堆叠高度、每堆卷材数量、卷材方向(朝向天空还是朝向墙壁)以及木材导轨尺寸。
- 可用空间: 大厅尺寸、起重机干涉限制和优选布局形状(直线型、L 形或 U 形)。
- 线圈几何形状范围: 最小和最大内径(ID)、外径(OD)、带材宽度和单个线圈重量限制。
控制与安全
合规规范根据目标市场量身定制。对于CE认证的设备,我们的生产线遵循ISO 12100:2010进行全面的机械风险评估,并遵循EN 415-10:2014针对专业包装机械安全的要求,规定了机械周界防护、锁定式通道门和分布式紧急停止架构。
整个作业区域均采用互锁式周界围栏保护,所有移动工位,包括倒转机、环形缠绕机和高架堆垛机,均被牢牢围住。电气打印粘贴式防护罩上标有标准的危险警告标识,堆垛机装货区则配备多光束安全光幕,可在木材卸料过程中自动静音。
工程常见问题解答
问:这条生产线可以直接连接到我们工厂的ERP或MES系统吗?答:可以。集中式PLC系统支持标准工业通信协议(例如Profinet和Ethernet/IP),可在工厂ERP、MES和仓库WMS之间双向交换线圈ID、重量和状态信号。
问:基本生产线是否包含在线称重?答:在线称重是一项可选配置。它将精密剪切梁式称重传感器直接安装在独立的输送段下方,在应用标签前自动将认证重量写入标签打印缓冲区。
问:卷绕好的线圈可以安全堆放多高?答:龙门式或臂式堆垛机每堆最多可支撑 6 个线圈,具体高度取决于单个线圈的厚度、最大总承重能力和地面的承重能力。
问:如何满足较短工位的需求?答:我们采用 90° 交叉转移站、动力转盘或模块化输送机,将布局配置成 L 形或 U 形,以适应有限的车间空间。
问:自动贴标机可以将标签贴在哪里?答:贴标头可以将标签贴在外径 (OD)、顶面,或者在两个位置同步贴两个标签,以适应所有自动化仓库读卡器配置。
问:为什么必须在最终堆叠之前贴标签?答:一旦中间线圈以垂直堆叠的方式放置,其表面就被永久遮挡。在运行中的辊床上对每个单元进行单独贴标签,可以确保无论最终堆叠位置如何,数据都完全可见。
下一步
规划您的自动化线圈包装、贴标和堆垛系统只需三个简单步骤:
- 提交您的大厅布局图 以及您的完整线圈尺寸范围(内径/外径/宽度/重量)、条形码要求和首选堆叠方式 info@fhopepack.com.
- 48小时内收到正式技术方案包括站点布局、周期时间计算和 ERP 数据接口规范。
- 预约现场或线上工程评审 确认占地面积边界、分切机出料连接和仓库物流集成。
相关阅读
来源
- 现场操作参考: 不锈钢卷材包装生产线系统
- 工业自动化及技术参数: 自动卷材包装线规格 (ERP/MES动态跟踪、打印粘贴式自动贴标、称重传感器集成、木材送料器、L/U布局、每堆最多6卷)
- 国际安全标准:ISO 12100:2010(机械安全—设计通用原则—风险评估和风险降低); IN 415-10:2014 (包装机械安全——一般要求)
- 商业承诺:已批准的工程方案周转标准(48小时内提供技术方案)
上次审核日期: 2026年10月29日