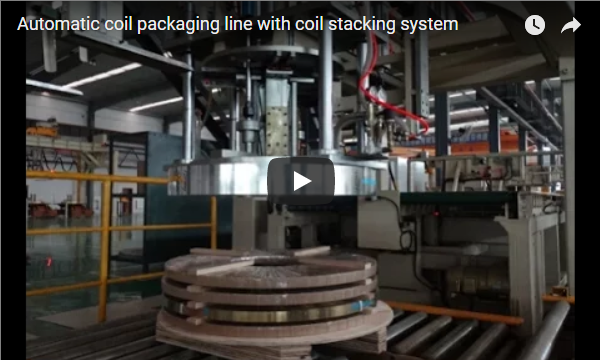
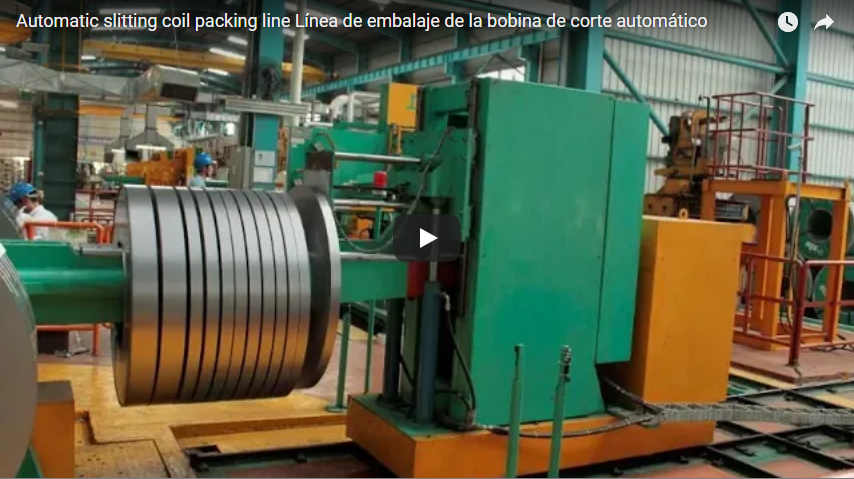
概要:卷材在包装过程中如果发生滚动或移位,会导致薄膜松散和边缘磨损。本视频中的包装线将每个钢卷平放在滚筒输送机上,输送机下方设有一个下降横梁,包装单元则围绕钢卷运行。包装路径根据钢卷外径和薄膜重叠部分而定。我们根据每个项目的具体情况设定这两个参数。
目录
视频显示的内容
工厂全景镜头显示,一台白黄相间的龙门式包装机,配有黄色梯子和黄色地面标线,一名工人站在黑色托盘旁。几卷线圈平铺在滚筒输送机上。
特写镜头中,我们蓝色包装机的上横梁下降到滚筒上的卷材上方,包装单元绕卷材旋转,横梁再次上升。卷材始终保持平整。上部结构上印有“FHOPE”和“SOLUTION FOR YOU”字样。
压制包装站的工作原理
| 步骤 | 会发生什么 |
|---|---|
| 到达 | 线圈到达滚筒输送机的工位 |
| 媒体中心 | 上梁下降到线圈上。 |
| 饺子皮 | 缠绕装置绕着线圈运转 |
| 发布 | 光束升起。 |
| 出料 | 缠绕的线圈继续移动 |
将线圈固定在光束下方,可以防止胶片在铺放过程中发生移位或滑动,从而使胶片紧密均匀地铺放。
每卷薄膜的卷数和重叠量
我们在进攻端(OD)统计传球次数,因为那里重叠最少。举例说明:
| 名称 | 价值 |
|---|---|
| 线圈外径(示意图) | 1,500 毫米 |
| 周长,π × 1,500 | 约4,712毫米 |
| 薄膜宽度(示例) | 120 毫米 |
| 每次通行推进距离为 50% 重叠 | 60 毫米 |
| 通行证,4,712 ÷ 60 | 关于79 |
眼睛总是比外径获得更多的重叠,因此整个线圈至少获得 50% 的重叠。
该线路可能包含的内容
| 站 | 职位 |
|---|---|
| 滚筒输送机 | 在各工位之间移动扁平线圈 |
| 压制和包装 | 固定并缠绕每个线圈 |
| 龙门吊搬运 | 将线圈从生产线上提起和放下 |
| 堆垛或托盘 | 建造运输单元 |
我们根据您的卷材尺寸和产量规划工位,然后根据需要添加搬运和堆垛设备。了解一下我们分工式钢卷包装生产线的完整流程。
控制与安全
横梁猛然下降,绕线装置绕着线圈运转。运行期间,请勿让人员靠近,且仅在线路停止并隔离后方可操作线圈。
适用的标准取决于目标市场。对于欧盟CE市场,ISO 12100规定了风险评估方法,EN 415-10规定了包装机械的通用要求。
钢卷包装生产线选型清单
- 卷材外径、内径、宽度和重量范围。
- 薄膜或带状材料及层。
- 每小时线圈数。
- 进出生产线的操作。
- 堆垛或托盘需求。
- 占地面积和起重机通道。
工程常见问题解答
问:为什么要在缠绕过程中按压线圈?答:这样可以防止线圈移位或蠕变,使薄膜紧密均匀地贴合在薄膜表面。
问:一个线圈需要卷绕多少圈?答:以我们的例子为例,外径 1,500 毫米、膜厚 120 毫米、重叠率为 50% 的线圈大约需要卷绕 79 圈。
问:卷材在这个工位会翻转吗?答:不会。从进料到出料,卷材始终平放在辊筒上。
问:重叠部分在哪里计算?答:在OD(右眼)处,因为那里重叠部分最少;眼睛总是能接收到更多。
问:可以加装堆垛装置吗?答:可以。如有需要,我们可以在包装工位后加装龙门搬运和堆垛装置。
下一步
我们分三步规划您的钢卷包装生产线:
- 提交您的布局图 线圈尺寸、重量和输出功率 info@fhopepack.com.
- 48小时内收到方案以及包装和新闻发布计划。
- 预约现场勘测 检查搬运和堆垛布局。
相关阅读
来源
- 行内容:FHOPE 工程团队,2026-10-04
- 通过示例:我们的示例,示例性价值观
- 机器运行中: 我们在 YouTube 上的视频
- 标准范围: ISO 12100:2010, IN 415-10:2014
上次审核日期: 2026年10月04日