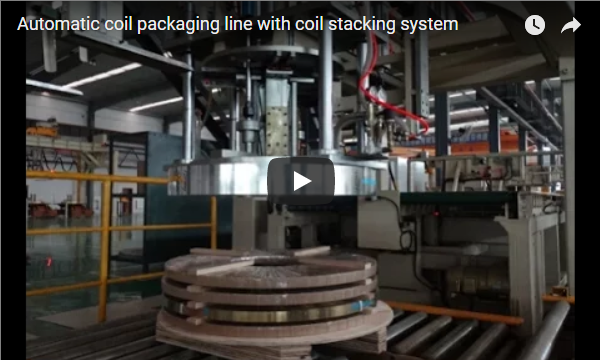
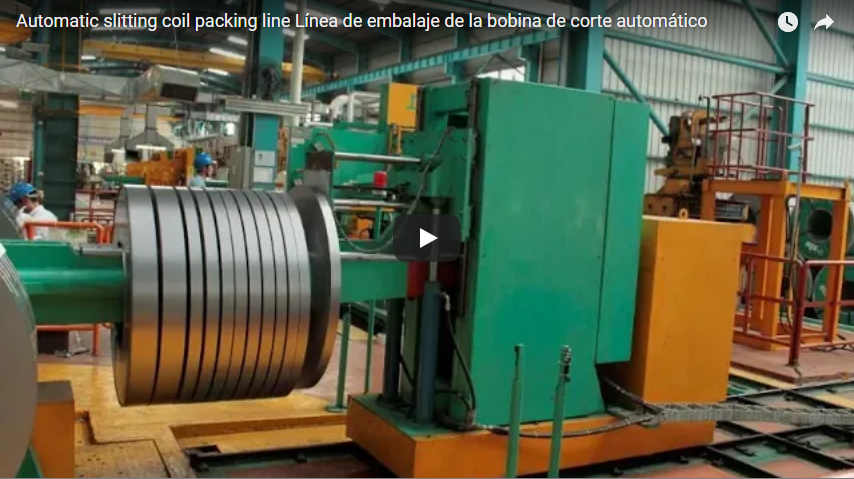
概要:本视频完整展示了我们一条钢卷包装生产线的整个流程。一台蓝绿色的翻转机将钢卷翻转,一个环形包装机在绿色的传送带上将钢卷从视线方向包裹起来,操作员在一旁进行检查,最后,一台蓝色的龙门架将包装好的钢卷放置在木托盘上。下面我们列出了每个步骤及其对应的时间,以便您了解钢卷在生产线上的运行情况。
目录
视频片段显示的内容
| 步骤 | 你看到什么了 |
|---|---|
| 生产车间 | 我们的装配线 |
| 颠覆 | 一个青色的翻转器转动线圈 |
| 包装 | 一个轨道环沿着绿线穿过线圈的眼孔。 |
| 检查 | 操作人员在包装机处检查线圈。 |
| 堆叠 | 一台蓝色龙门架将线圈放置在木托盘上。 |
完整过程
- 进料。 卷材是从分切机或商店运来的。
- 颠覆。 翻转器将其旋转到线路所需的位置。
- 捆扎。 穿过线圈眼的径向带子可在缠绕前固定线圈(如规定所示,此片段中未显示)。
- 包装。 环将线圈从环眼处包裹住。
- 堆叠。 龙门架将线圈放置在托盘上。
- 出料。 托盘离开,等待叉车取货。
每圈时间
示例(说明性示例)。
| 步骤 | 时间(示例) |
|---|---|
| 颠覆 | 40小号 |
| 行李带 | 30小号 |
| 饺子皮 | 70小号 |
| 堆 | 35小号 |
| 排队总时间:40 + 30 + 70 + 35 | 175小号 |
| 收尾动作决定了比赛节奏 | 每圈70秒 |
我们每行设置的内容
| 设置 | 依赖于取决于 |
|---|---|
| 冒犯者 | 线圈重量和位置 |
| 魁梧的 | 每卷绑带 |
| 包装 | 图层和重叠 |
| 堆叠 | 托盘和堆垛模式 |
选择清单
- 卷材外径、内径、宽度和重量。
- 每道分切工序的卷数。
- 每圈绑带数量。
- 薄膜层。
- 堆垛方式和托盘尺寸。
- 每小时线圈数。
安全
- 在它们移动时,请远离翻转器、捆绑头和缠绕环。
- 请勿进入围栏内的堆放区域。
- 清除堵塞物前先锁定。
- 对于 CE 市场,该机器的设计符合 ISO 12100 和 EN 415-10 标准。
工程常见问题解答
问:具体步骤是什么?答:进料、翻转、捆扎、包装、堆垛和出料。
问:线路中一圈线圈有多长?答:在示例中,线路中总时间为 175 秒,而线路速度为每圈 70 秒。
问:什么决定了列车运行速度?答:最慢的车站;例如,示例中的70秒循环运行。
问:可以省略捆扎带吗?答:可以,如果线圈不需要捆扎带的话。
问:龙门架使用哪种托盘?答:视频中展示的木托盘,或者您自己定制尺寸的托盘。
问:适用哪些标准?答:对于 CE 市场,适用 ISO 12100 和 EN 415-10。
下一步
我们分三步完成钢卷包装生产线的匹配:
- 提交您的布局图 根据线圈尺寸、重量和每小时线圈数, info@fhopepack.com.
- 48小时内收到方案 包含机器数据和布局。
- 预约现场勘测 因此,我们确认了楼层布局。
相关阅读
来源
- 机器内容:FHOPE 工程团队,2026-10-10
- 夹: YouTube 上的视频
- 每圈耗时:我们的示例及参考值
- 标准范围:ISO 12100:2010; IN 415-10:2014
- 提案时间:已批准房屋 CTA(提案需在 48 小时内提交)
上次审核日期: 2026年10月10日