概要:我们的管材套管包装机的工作原理类似于加长型的枕式包装机,适用于长型产品。当管材穿过包装机时,它会将薄膜包裹成管状,密封并切割至管材的长度,使每根管材都带有独立的套管。套管可以防止运输过程中管材被刮伤,并防止管材在捆扎过程中相互摩擦。后续可以加装收缩隧道以实现更紧密的包装,但大多数客户无需收缩隧道即可完成包装。
目录
袖套式包装机的工作原理
管材到达进料输送机并进入成型段。卷筒上的薄膜折叠成管状,并在管材下方形成纵向密封。当管材末端经过横向密封钳口时,钳口在其后方闭合,密封并切断管材。管材以封闭的套管形式离开,而下一根管材已开始进入薄膜。这种自动化的单管包装和密封流程无需人工进料,并可连续包装每个产品[制造商评级]。
[Infeed Conveyor] ──> [Film Former + Longitudinal Fin Seal] ──> [Optical End Detection] ──> [Cross-Seal & Cut Jaws] ──> [Protected Sleeved Pipe]触摸屏控制可变长度的包装。机器通过光学传感器检测每根管道的末端,并在其后方直接进行横向密封,因此不同长度的管道可以连续运行,无需机械切换。同一人机界面屏幕还可以设置密封温度和密封停留时间,这些参数会根据薄膜类型或微米厚度进行调整。机器框架侧面安装有紧急停止按钮,操作员在进料站即可立即操作。
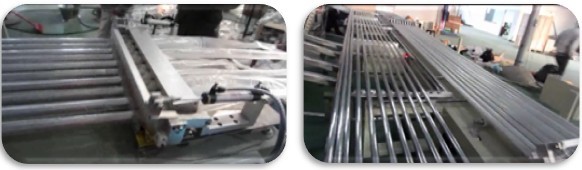
为什么要给每根管道套上套管?
一捆裸露的碳钢或不锈钢管通常采用金属对金属的方式捆扎。在装载、起重机吊装、公路运输和卸载过程中,各根管子会相互滑动。每一次动态运动都可能在抛光、酸洗或涂层表面上留下擦伤、磨损或划痕。此外,捆扎好的主管束还会与相邻的管束、拖车立柱和货物吊索摩擦。
每根管道都套上一层薄膜套管,从而在所有金属接触面之间形成连续的聚合物屏障。这种包装薄膜无需非常厚重或具有收缩性,只需保持完整,从轧机出料台到客户的收货架都紧贴管道即可。因此,对于大多数工业用钢管和不锈钢管材而言,非收缩型保护套管就足够了。
管道应干燥包装并冷却至车间环境温度。密封套管可防止空气中的灰尘和湿气进入,但包裹潮湿或温热的碳钢管道会滞留残留水分,导致冷凝、表面污渍或薄膜下出现闪锈。
仅袖子或袖子加缩水
| 包配置 | 它增加了什么 | 什么时候选择 |
|---|---|---|
| 仅袖套 | 防刮擦保护,管道在主包装内单独存放。 | 大多数商用钢管、结构钢管和不锈钢管[制造商评级] |
| 袖套和收缩隧道 | 胶片紧贴管壁,消除尾迹,画面更整洁。 | 零售用管材、面向消费者的镀铬管道或展示架,美观性是促进销售的关键因素。 |
收缩隧道通过向切割钳下游的套管施加可控加热空气,使塑料薄膜收缩并紧贴管道圆周。集成收缩隧道会增加生产线的总占地面积并消耗额外的电力。我们建议仅在最终用户要求外观完全贴合时才使用收缩隧道。两种配置提供的防刮擦保护(防止运输损坏)效果相同。
薄膜尺寸
标准扁平连续薄膜卷材——主要为 LDPE 或 HDPE 混合物[制造商评级]——必须完全包围管道周长,同时为底部纵向鳍片密封提供足够的材料余量。
薄膜宽度计算规则:
Film width ≈ π × pipe OD + 2 × fin seal height + clearance
外径 48.3 毫米、翅片密封直径 10 毫米、工艺间隙 10 毫米的管子的计算过程[示例]:
| 参数 | 尺寸/值 |
|---|---|
| 管道外径(OD) | 48.3 毫米 |
| 管道周长(π × 48.3 毫米) | 151.7 毫米 |
| 翅片密封法兰间隙(2 × 10 毫米) | 20 毫米 |
| 机械成形间隙 | 10 毫米 |
| 所需卷膜宽度 | ≈182毫米 |
每根管材的总耗膜量等于管材标称长度加上两端密封和切割边距的余量。更换不同外径规格的管材需要安装宽度匹配的卷筒,并根据新的管材几何形状调整成型肩导轨。与在线收缩的管材相比,松散的管材在成型过程中需要更大的间隙,因为热收缩会在后续加工过程中将多余的松弛部分拉紧。
匹配管材轧机速度
自动包装机必须以等于或大于上游轧管机或锯切站的切割周期的线性速率对产品进行套标。这两个过程都必须以米/分钟 (m/min) 为单位进行转换和评估。
尺寸计算示例:一台钢厂以 10 秒的切割周期生产 6 米长的钢管,每分钟可生产 6 根钢管[示例]:
| 磨机循环参数 | 工程价值 |
|---|---|
| 成品管材长度 | 6 m |
| 铣削周期时间 | 每根管道 10 秒 |
| 配送速度(60 秒/10 秒) | 6 管/分钟 |
| 直线铣削速度(6 根管 × 6 米) | 36 m/min |
必须在此生产线速度基础上增加机械式管间间隙。横向交叉密封和切割钳需要在前导管末端和后导管前端之间留出一定的间隙,以便在不撞击钢材的情况下完成闭合和切割。套筒式包装机的进料速度比轧机出料台的速度更快,从而自动形成此间隙,并将连续薄膜拉过分离装置。包装系统的设计产能应始终比轧机产量预留 15% 至 25% 的吞吐量缓冲,以便在更换卷筒后恢复生产线节奏。
袖套式包装机或捆包式包装机
| 机器架构 | 每包产品数量 | 核心应用范围 |
|---|---|---|
| 套筒式装袋机(连续式枕形包装机) | 每个套管一根管子 | 高精钢、抛光不锈钢、黄铜和涂层管道,不得进行金属与金属的直接接触 [制造商额定值] |
| 捆包机(自动B系列/捆包机) | 每捆包含 3、6、10 根以上的管道 | 硬质塑料导管(PVC、PPR、PE)或非关键管道束,按制造商评级进行整理、计数和装袋。 |
捆扎机负责计数、分层、对齐并把预先整理好的管材装入单个主袋或套管中。捆扎包装虽然能固定多根管材,并防止外部道路污垢进入,但管材内部的直接接触仍然没有缓冲。对于表面光洁度高的金属管材,在捆扎前先进行连续的单管套管包装是防止损坏的最终方法。
管套袋机选型清单
- 管道外径范围:产品目录中的最小和最大外径。
- 管道长度:固定切割长度与随机混合轧制长度。
- 铣床线速度截止频率和最大峰值输出(每分钟管数和每分钟米数)。
- 表面规格:镜面抛光、冷拔、粉末涂层或裸露热轧。
- 包装目标:仅功能性套管划痕隔离与收缩隧道紧密包装。
- 影片选择标准PE/HDPE卷材,微米厚度,素面或品牌印刷。
- 下游阶段:人工收集、在线自动捆扎或木箱包装。
工程常见问题解答
问:每根管子都有自己的包装袋吗?答:是的。机器会将扁平薄膜连续折叠在每根经过的管子上,形成连续的底部鳍状密封,并在管子末端后方进行密封和切割,从而将每个物品隔离在各自的保护套中[制造商评级]。
问:我需要在线收缩隧道吗?答:不需要用于运输保护。松散的薄膜套管可以隔离表面,完全防止捆扎过程中金属与金属之间的摩擦。收缩隧道仅作为零售视觉效果的可选升级选项。
问:套筒式包装机能否自动处理不同长度的管材?答:可以。在可变长度模式下,集成的光学跟踪传感器实时监测每根管材的后缘,自动触发每根管材后方的横向密封和切割装置,无需更换工具。
问:如何计算正确的薄膜宽度?
A:计算管道周长(π × OD),再加上纵向翅片密封高度的两倍,以及工艺间隙。例如,外径为 48.3 毫米、密封高度为 10 毫米、间隙为 10 毫米的管道,大约需要 182 毫米宽的薄膜卷材[示例]。
问:更换薄膜或管道尺寸时需要进行哪些调整?答:更换薄膜聚合物类型或厚度需要更新触摸屏上的密封条温度和停留时间。更换管道外径系列需要设置匹配的薄膜卷宽度并重置成型箱导轨。
下一步
我们设计并集成与现有制管机出料相匹配的管套包装系统:
- 提交您的布局图请将贵公司的管道外径规格表、长度分布图和轧机生产线输出速度数据转发至 info@fhopepack.com.
- 48小时内收到正式提案:包含卷膜尺寸计算、生产线速度匹配和占地面积集成图。
- 安排工程评审检查轧机出料高度、出料台转移和可用空间。
相关阅读
来源
- 单管连续套管和密封机制:FHOPE包装工程标准,2026年10月04日
- 单管袋装自动化解决方案: FHOPE单管包装系统
- 多管束整理打包设备: FHOPE管束包装生产线
- B系列管道包装规格: FHOPE自动管材包装机页面
- 机器功能演示: FHOPE管道包装工程系列
- 胶片尺寸计算公式和生产线速率同步模型:工程计算结果及示例值
最后更新时间: 2026年10月29日





