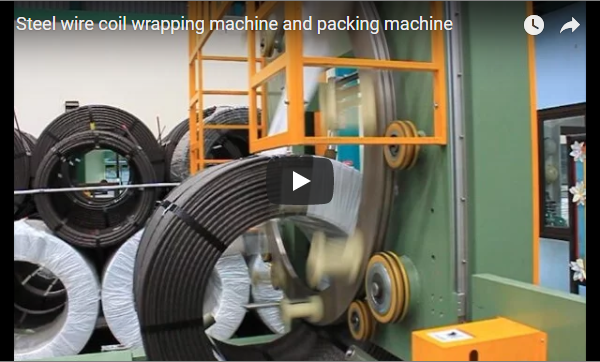
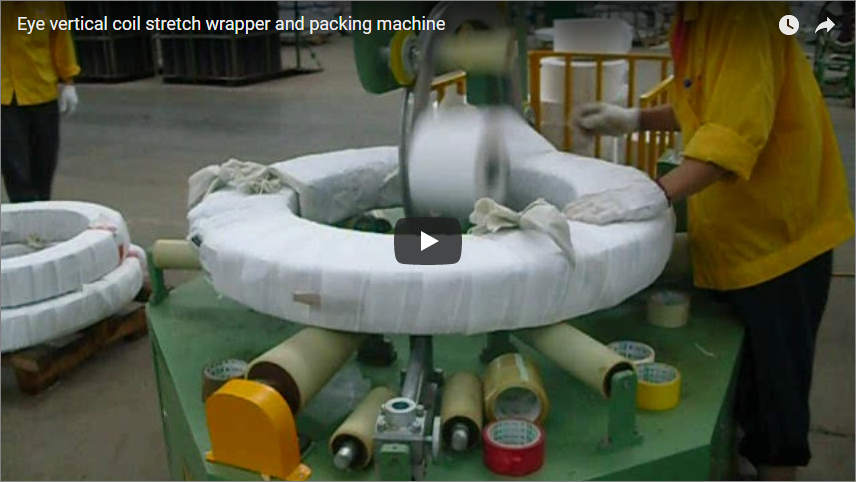
บทสรุปสำหรับผู้บริหารเครื่องห่อขดลวดแนวนอน FPC-300 ได้รับการออกแบบมาสำหรับแถบทองแดงที่ตัดแล้ว ขดลวดทองเหลือง และแถบเหล็กอัลลอยด์ที่มีความแม่นยำสูง ที่ห่อในแนวราบ โดยให้ด้านที่มีร่องตาชี้ขึ้นด้านบน การรองรับขดลวดแคบๆ โดยตรงบนลูกกลิ้งที่บุด้วยโพลียูรีเทนที่ขับเคลื่อนด้วยมอเตอร์ ช่วยป้องกันความเสียหายที่ขอบ การโก่งงอ และการยืดหดตามแนวแกนที่เกิดจากแรงโน้มถ่วงในระบบที่วางตั้งขอบ FPC-300 ออกแบบมาสำหรับสายการผลิตแปรรูปแถบโลหะในระดับอุตสาหกรรม สามารถแปรรูปขดลวดที่มีน้ำหนักตั้งแต่ 10 ถึง 1,000 กก. และความกว้างตั้งแต่ 10 ถึง 300 มม. โดยมีค่าความแตกต่างของหน้าตัดรัศมีสูงสุด (เส้นผ่านศูนย์กลางภายนอก – เส้นผ่านศูนย์กลางภายใน) ต่ำกว่า 600 มม. สายพานลำเลียงลูกกลิ้งขาเข้าและขาออกในตัว ช่วยให้สามารถติดตั้งเพิ่มเติมในสายการผลิตแบบต่อเนื่องสำหรับการตัด การรัด และการบรรจุภัณฑ์ได้
สารบัญ
- วิธีการทำงานของการห่อแนวนอน
- ทำไมต้องวางแนวนอนสำหรับแถบ
- คอยล์ของคุณพอดีไหม
- เวลาห่อและผลลัพธ์
- วัสดุและการทับซ้อน
- การปรับปรุงสายการผลิต
- สาธารณูปโภคและความปลอดภัย
- รายการตรวจสอบการคัดเลือก
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
วิธีการทำงานของการห่อแนวนอน
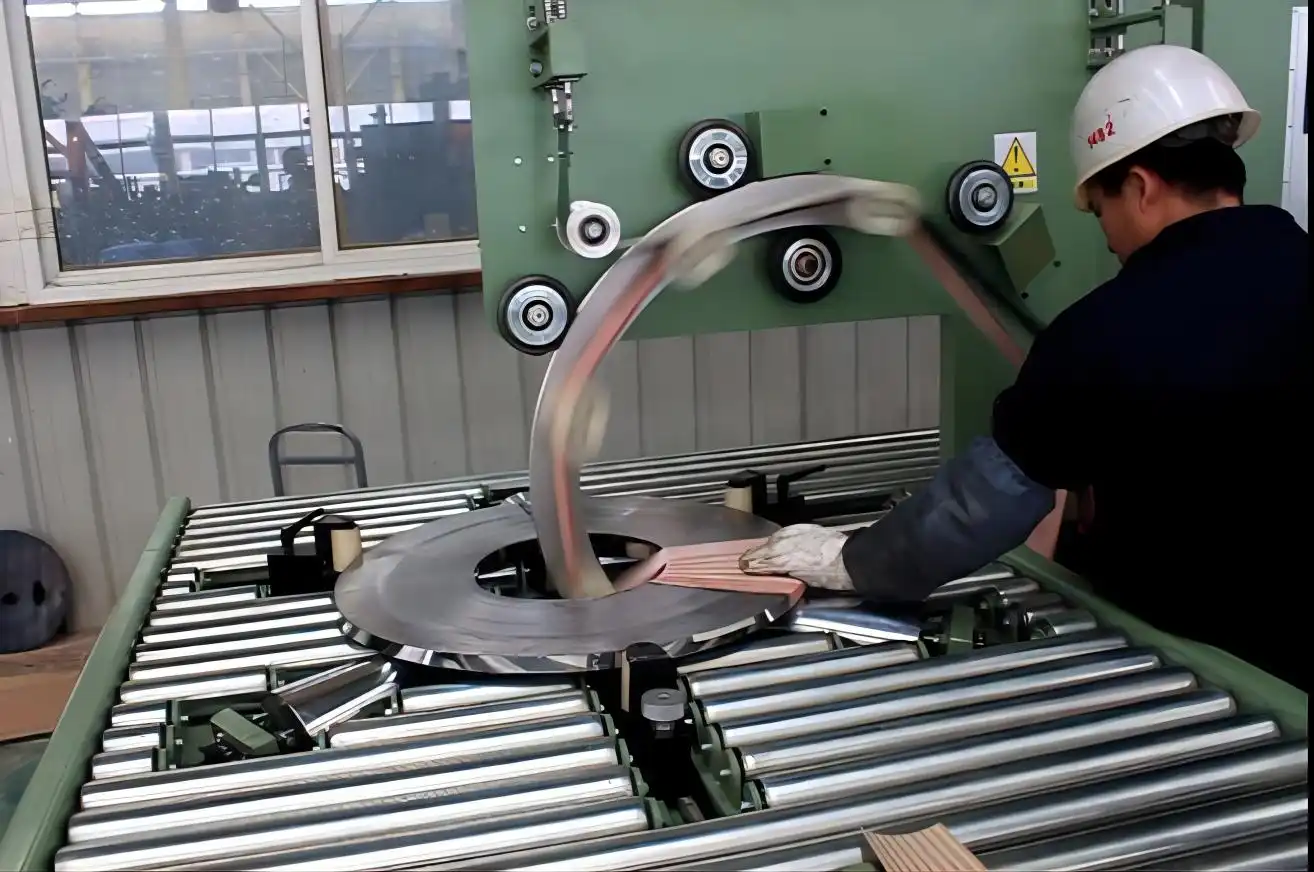
ขดลวดวางในแนวนอน (จากตาถึงฟ้า) บนลูกกลิ้งลำเลียงที่ขับเคลื่อนด้วยมอเตอร์ซึ่งทำงานประสานกัน วงแหวนโคจรรูปตัว C ที่หมุนได้จะขับเคลื่อนตัวลำเลียงวัสดุบรรจุภัณฑ์ผ่านช่องเปิดของขดลวด โดยจ่ายวัสดุป้องกันไปรอบๆ หน้าตัด (เส้นผ่านศูนย์กลางภายนอก ด้านบน/ด้านล่าง และเส้นผ่านศูนย์กลางภายใน)
ขณะที่วงแหวนหมุนผ่านรู ลูกกลิ้งด้านล่างจะหมุนม้วนแผ่นโลหะรอบแกนกลางในแนวตั้งไปพร้อมกัน การเคลื่อนที่แบบผสมผสานนี้ทำให้เกิดการพันแบบเกลียวซ้อนทับกันตลอดแนวเส้นรอบวง เบรกแรงเสียดทานในตัวบนตัวลำเลียงวัสดุจะรักษาแรงดึงของแผ่นโลหะที่ปรับได้ต่อเนื่อง (15–45 N) เพื่อยึดมัดให้แน่นโดยไม่ทำให้ขอบม้วนงอ
ทำไมต้องวางแนวนอนสำหรับแถบ
ขดลวดแผ่นแคบที่มีร่องแคบ (อัตราส่วนความกว้างต่อเส้นผ่านศูนย์กลาง < 0.25) ขาดความแข็งแรงทางโครงสร้างในแนวด้านข้าง เมื่อวางในแนวตั้งบนเส้นผ่านศูนย์กลางภายนอก (แนวราบ) น้ำหนักทั้งหมดจะกระจุกตัวอยู่บนพื้นที่สัมผัสแคบๆ ซึ่งการรับน้ำหนักที่ไม่สม่ำเสมอนี้ทำให้เกิด:
- การเกิดรอยบุ๋มถาวรและการเสียรูปของขอบคมบนโลหะผสมอ่อน (ทองแดง C1100, บรอนซ์ฟอสฟอรัส)
- การเลื่อนตัวของแกนกลางและการเคลื่อนที่ของชั้นต่างๆ ระหว่างการหมุน
- ความเสี่ยงจากการให้ทิปในระหว่างการโอนเงิน
ด้วยการวางแผ่นโลหะม้วนให้แบนราบโดยให้ด้านหน้าหันขึ้น (มองจากด้านบน) น้ำหนักคงที่จึงกระจายอย่างสม่ำเสมอทั่วแท่นลูกกลิ้ง วัสดุจะถูกม้วนภายใต้แรงเฉือนในแนวรัศมีเป็นศูนย์ รักษาความสมบูรณ์ของแผ่นโลหะม้วนและรักษาการห่อหุ้มภายนอกให้แน่นหนา
คอยล์ของคุณพอดีไหม
รูปทรงของขดลวดต้องไม่ติดขัดกับเส้นผ่านศูนย์กลางภายในของวงแหวนวงโคจร ขอบเขตของตัวลำเลียงวัสดุ และข้อจำกัดด้านความกว้างของสายพานลำเลียง:
| พารามิเตอร์ | ซองจดหมายออกแบบ FPC-300 |
|---|---|
| ความสามารถในการรับน้ำหนักของขดลวด | 10–1,000 กก |
| ความกว้างของม้วนแถบ (W) | 10 – 300 มม |
| เส้นผ่านศูนย์กลางภายนอก (OD) ของขดลวด | 700 – 1,200 มม |
| เส้นผ่านศูนย์กลางภายในของขดลวด (ID) | 400 – 900 มม |
| ข้อจำกัดของผนังในแนวรัศมี (เส้นผ่านศูนย์กลางภายนอก – เส้นผ่านศูนย์กลางภายใน) | < 600 มม. (ผนังด้านรัศมี ≤ 300 มม.) |
เงื่อนไขความหนาของผนังในแนวรัศมีจะเป็นตัวกำหนดระยะห่างผ่านคอของวงแหวน:
Radial Wall = (OD - ID) / 2 < 300 mm
ถ้าขดลวดมีเส้นผ่านศูนย์กลางภายนอก 1,200 มม. และเส้นผ่านศูนย์กลางภายใน 500 มม. ความแตกต่างคือ 700 มม. (ความหนาของผนัง = 350 มม.) แม้ว่าทั้งเส้นผ่านศูนย์กลางภายนอกและภายในจะอยู่ในช่วงที่กำหนด แต่หน้าตัดของขดลวดจะขัดขวางเส้นทางการจ่ายวัสดุภายในวงแหวน
| ตัวอย่างคอยล์ | เส้นผ่านศูนย์กลางภายนอก/O.D. (OD) | เส้นผ่านศูนย์กลางรูใน (ID) | OD – ID | การประเมินความเหมาะสม |
|---|---|---|---|---|
| คอยล์ A | 1,000 มม | 508 มม | 492 มม | ส่ง (ผนัง = 246 มม. ≤ 300 มม.) |
| คอยล์ B | 1,200 มม | 500 มม | 700 มม | ล้มเหลว (ผนัง = 350 มม. > ขีดจำกัด 300 มม.) |
| คอยล์ C | 800 มม | 400 มม | 400 มม | ส่ง (ผนัง = 200 มม. ≤ 300 มม.) |
เวลาห่อและผลลัพธ์
เวลาในการผลิตแต่ละรอบขึ้นอยู่กับเส้นรอบวงของขดลวด ความเร็วในการหมุน และเปอร์เซ็นต์การซ้อนทับของฟิล์มที่ต้องการ ตารางด้านล่างแสดงอัตราการผลิตโดยมีเวลาเผื่อสำหรับการเลื่อนสายพานลำเลียง 10 วินาที:
| ขั้นตอนกระบวนการ | คอยล์แสงความเร็วสูง | ขดลวดหนา/แน่น |
|---|---|---|
| วงจรการห่อหุ้มวงโคจร | 35 s | 50 s |
| การลำเลียงเข้าและออก | 10 s | 10 s |
| เวลาโดยรวมต่อรอบการทำงานของขดลวดแต่ละอัน | 45 s | 60 s |
| อัตราการผลิตรวม (ขดลวด/ชั่วโมง) | 80 คอยล์/ชั่วโมง | 60 คอยล์/ชั่วโมง |
| ระบบขับเคลื่อนจลน์ | Specification |
|---|---|
| ความเร็วในการหมุนของแหวน | 5–100 รอบ/นาที (ควบคุมด้วยอินเวอร์เตอร์) |
| ความเร็วเชิงเส้นของลูกกลิ้ง | 2–4 ม./นาที |
| ความสามารถในการปรับการซ้อนทับ | ตั้งโปรแกรมได้ 10% ถึง 90% |
หมายเหตุ: ผลผลิตสุทธิจะคำนึงถึงการเติมม้วนกระดาษตามกำหนดเวลา (2-3 นาทีต่อการเปลี่ยนหนึ่งครั้ง)
วัสดุและการทับซ้อน
รางลำเลียงแบบวงโคจรสามารถรองรับวัสดุบรรจุภัณฑ์อุตสาหกรรมที่หลากหลาย ขึ้นอยู่กับความไวของพื้นผิวและข้อกำหนดในการป้องกันความชื้น:
| รายการ | ข้อมูลจำเพาะของ FPC-300 |
|---|---|
| วัสดุบรรจุภัณฑ์ | กระดาษเครป VCI, เทป PP ทอ, ฟิล์มยืด LLDPE |
| เส้นผ่านศูนย์กลางแกนม้วน | ขนาดมาตรฐาน 50 มม. (2.0 นิ้ว) หรือ 76 มม. (3.0 นิ้ว) |
| ความกว้างม้วน | 90 – 120 มม |
| เส้นผ่านศูนย์กลางภายนอกของม้วนวัสดุ | สูงสุด 200 มม. (ขึ้นอยู่กับเส้นผ่านศูนย์กลางภายในของขดลวดขั้นต่ำ) |
| การควบคุมความตึงของฟิล์ม | คลัตช์เชิงกล / เบรกสปริงปรับได้ (15–45 N) |
เพื่อป้องกันการสึกหรอของพื้นผิวทองแดงหรือทองเหลืองขัดเงา วงแหวนจะหมุนบนล้อขับเคลื่อนแรงเสียดทานโพลียูรีเทนคุณภาพสูง ลูกกลิ้งลำเลียงทำจากยางไนไตรล์อุตสาหกรรมหนา 5 มม. (Shore A 75) การปรับความสูงของวงแหวน (ด้วยล้อหมุนมือหรือสกรูแบบมอเตอร์) จะช่วยจัดตำแหน่งคอของวงแหวนให้ตรงกับความสูงของขดลวดที่แตกต่างกัน
การปรับปรุงสายการผลิต
FPC-300 ได้รับการออกแบบให้สามารถประกอบเข้ากับระบบการบรรจุขดลวดตัดที่มีอยู่เดิมได้ โดยอยู่ระหว่างเครื่องกด/ยกขดลวด และเครื่องเรียงซ้อนพาเลท:
- การจับคู่ความสูง: ความสูงมาตรฐานของสายพานลำเลียงจากด้านบนลูกกลิ้ง (TOR) คือ 650–850 มม. สามารถปรับได้ที่หน้างานโดยใช้แผ่นปรับระดับสำหรับงานหนัก (±50 มม.)
- ควบคุมการจับมือ: หน้าสัมผัสแบบแห้ง, Profinet หรือ Ethernet/IP ช่วยให้สามารถเชื่อมต่อโดยตรงกับแท่นหมุนส่งขดลวดต้นทางและสายรัดปลายทางได้
- ตัวเลือกการทำงานอัตโนมัติ:
- ตัวหนีบและตัดหางแบบใช้ลม: อุปกรณ์นี้จะยึดและหนีบฟิล์มที่ปลายเกลียวม้วนโดยอัตโนมัติ
- หน่วยวัดระยะรอบวง OD: ใช้แถบกาวติดรอบเส้นผ่านศูนย์กลางภายนอกของขดลวดที่เสร็จแล้ว เพื่อยึดปลายของสื่อบันทึกข้อมูลโดยไม่ให้เกิดการสัมผัสทางความร้อน
สาธารณูปโภคและความปลอดภัย
| พารามิเตอร์ | ข้อกำหนดในการดำเนินงาน |
|---|---|
| แหล่งจ่ายไฟ | ไฟฟ้ากระแสสลับ 380 โวลต์ 3 เฟส 50/60 เฮิรตซ์ (220 โวลต์ / 480 โวลต์ เป็นตัวเลือกเพิ่มเติม) |
| กำลังไฟที่ติดตั้ง | ~2.5 กิโลวัตต์ (มอเตอร์วงแหวน: 1.5 กิโลวัตต์; ระบบขับเคลื่อนลูกกลิ้ง: 0.75 กิโลวัตต์) |
| การบีบอัดอากาศ | 0.5–0.7 MPa (5–7 บาร์), อากาศแห้งที่ผ่านการกรอง, ~120 NL/นาที |
| ฮาร์ดแวร์ PLC | PLC Siemens S7-1200 หรือ Delta พร้อมจอ HMI สีขนาด 7 นิ้ว |
การปฏิบัติตามข้อกำหนดด้านความปลอดภัยเป็นไปตามมาตรฐานเครื่องจักรระดับสากล:
- การประเมินความเสี่ยง: ออกแบบภายใต้หลักการความปลอดภัยของเครื่องจักรตามมาตรฐาน ISO 12100:2010
- รหัสเครื่องจักรบรรจุภัณฑ์: เป็นไปตามมาตรฐานความปลอดภัย EN 415-10:2014
- การคุ้มครองผู้ปฏิบัติงาน: ม่านแสงนิรภัยแบบออปติคอล Category 4 คู่ บริเวณทางเข้า/ออกสายพานลำเลียง; วงจรหยุดฉุกเฉินพร้อมรีเลย์นิรภัยสำหรับรีเซ็ต; ประตูทางเข้าแบบล็อกได้สำหรับตู้ลำเลียงแบบวงแหวน
รายการตรวจสอบสำหรับการเลือกเครื่องห่อขดลวดแบบแถบ
- ช่วงขนาดของขดลวด: เส้นผ่านศูนย์กลางภายนอกต่ำสุด/สูงสุด (700–1,200 มม.), เส้นผ่านศูนย์กลางภายใน (400–900 มม.), ความกว้าง (10–300 มม.)
- พื้นที่หน้าตัดสูงสุด: ตรวจสอบว่า
(OD - ID) / 2 ≤ 300 mm. - ช่วงน้ำหนักของขดลวด: น้ำหนักบรรทุกต่ำสุด/สูงสุด อยู่ระหว่าง 10–1,000 กิโลกรัม
- วัสดุที่ต้องการ: ฟิล์ม LLDPE, กระดาษธรรมดา หรือแผ่นห่อป้องกันการกัดกร่อน VCI
- ระดับความสูงต้นน้ำ/ปลายน้ำ: ความสูงของลูกกลิ้ง (TOR) และความเร็วของสายพานลำเลียง
- เป้าหมายด้านผลผลิต: จำนวนม้วนที่ต้องผลิตต่อชั่วโมงต่อกะ
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: ทำไมจึงม้วนแผ่นโลหะแคบๆ ในแนวนอนแทนที่จะเป็นแนวตั้ง?ตอบ: การม้วนแผ่นโลหะแคบๆ ในแนวตั้งจะทำให้แผ่นโลหะวางอยู่บนขอบ ซึ่งเสี่ยงต่อการเลื่อนหลุดตามแนวแกน (การหดตัว) และการบุ๋มของขอบ ในขณะที่สายพานลำเลียงแนวนอนจะรองรับพื้นผิวเรียบทั้งหมด ทำให้รักษารูปทรงของขอบแผ่นโลหะไว้ได้
ถาม: ขีดจำกัดทางเรขาคณิตที่สำคัญสำหรับ FPC-300 คืออะไร?
A: นอกเหนือจากเส้นผ่านศูนย์กลางภายนอก (OD) สูงสุด (1,200 มม.) และเส้นผ่านศูนย์กลางภายใน (ID) สูงสุด (400 มม.) แล้ว ความหนาของผนังด้านรัศมีของขดลวด (OD - ID) / 2 ระยะห่างต้องไม่เกิน 300 มม. ระยะห่างนี้จำเป็นเพื่อให้ตัวเลื่อนฟิล์มสามารถผ่านรูขดลวดได้อย่างสะดวก
ถาม: โดยทั่วไปแล้ว รอบการพันลวดใช้เวลานานแค่ไหน?ตอบ: การพันลวดอย่างเดียวใช้เวลา 35 ถึง 50 วินาที ขึ้นอยู่กับเส้นผ่านศูนย์กลางภายนอกและอัตราส่วนการซ้อนทับ เวลาโดยรวมของรอบการพันลวด รวมทั้งการจัดเรียงตำแหน่ง จะอยู่ที่ประมาณ 45 ถึง 60 วินาที (60–80 ขดต่อชั่วโมง)
ถาม: เครื่องจักรนี้จำเป็นต้องใช้สมอฐานรากเฉพาะหรือไม่?ตอบ: ไม่จำเป็นต้องมีหลุมคอนกรีตพิเศษ เครื่องจักรนี้ใช้ฐานโครงสร้างเหล็กเชื่อมที่แข็งแรง พร้อมแผ่นปรับระดับที่ช่วยลดแรงสั่นสะเทือน
ถาม: สามารถใช้วัสดุห่อหุ้มหลายชนิดร่วมกันได้ในครั้งเดียวหรือไม่?ตอบ: ได้ค่ะ เครื่องจ่ายแบบสองขั้นตอนช่วยให้สามารถใช้กระดาษ VCI เพื่อป้องกันสนิมพร้อมกับฟิล์มยืดเพื่อปิดผนึกภายนอกให้กันน้ำได้พร้อมกันหรือตามลำดับ
ขั้นตอนต่อไป
- ส่งข้อมูลจำเพาะของขดลวด: ส่งข้อมูลการกระจายขนาดของขดลวด (เส้นผ่านศูนย์กลางภายนอก, เส้นผ่านศูนย์กลางภายใน, ความกว้าง, มวล) และเวลาการผลิตที่ต้องการมาที่ info@fhopepack.com.
- ตรวจสอบรูปแบบ GA ที่ปรับแต่งแล้ว: รับแบบแปลนผัง 2 มิติและใบเสนอราคาทางเทคนิคภายใน 48 ชั่วโมง
- การตรวจสอบการบูรณาการสายการผลิต: ประสานงานกับทีมวิศวกรรมบรรจุภัณฑ์ของเราเพื่อจัดวางสายพานลำเลียงต้นทาง จุดเชื่อมต่อไฟฟ้า และการเชื่อมต่อระบบลมให้ตรงกัน
การอ่านที่เกี่ยวข้อง
- ภาพรวมทางเทคนิคของแผ่นห่อขดลวดทองแดง FPC-300
- สายการบรรจุม้วนแผ่นทองแดงอัตโนมัติ พร้อมระบบติดฉลากและเรียงซ้อน
- ระบบบรรจุภัณฑ์และการจัดเรียงเหล็กม้วนแบบผ่า
- เครื่องจักรสำหรับบรรจุและหดขดลวดท่อทองแดง
แหล่งที่มา
- ข้อมูลทางวิศวกรรมของอุปกรณ์: เครื่องห่อขดลวดแนวนอน FPC-300
- มาตรฐานความปลอดภัยและเครื่องจักร: การประเมินความเสี่ยง ISO 12100:2010 & EN 415-10:2014 ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์
แก้ไขล่าสุด: 04 กันยายน 2026