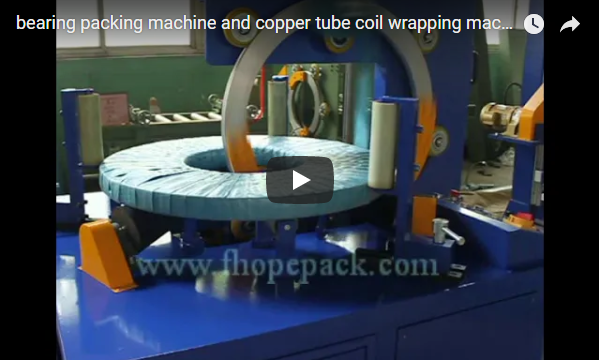
สรุปโดยย่อสายการบรรจุขดลวดทองแดงของเราจะรับขดลวดที่ตัดแล้วจากเครื่องตัด ชั่งน้ำหนักและติดฉลาก พันขดลวดแต่ละขดผ่านรู และวางขดลวดที่เสร็จแล้วลงบนพาเลท สายการผลิตนี้สามารถจัดการกับขดลวดที่มีเส้นผ่านศูนย์กลางภายนอก 500 ถึง 1,200 มม. และความกว้าง 10 ถึง 300 มม. ที่อัตรา 40 ถึง 60 ขดต่อชั่วโมง โดยใช้ผู้ปฏิบัติงานเพียงคนเดียวสำหรับสายการผลิตทั้งหมด
สารบัญ
- สถานีต่างๆ เรียงตามลำดับ
- สายการผลิตบรรจุภัณฑ์ขดลวดทองแดง: ขนาดของขดลวดและวัสดุ
- การชั่งน้ำหนักและการติดฉลาก: เหตุใดจึงต้องวางทิ้งไว้ก่อนการห่อ
- ตัวอย่างการใช้งาน: เวลาในการผลิต (takt time) และการเปลี่ยนพาเลท
- การปกป้องพื้นผิวทองแดงที่อ่อนนุ่ม
- รายการตรวจสอบสำหรับการคัดเลือก: สิ่งที่ต้องส่งให้เรา
- ความปลอดภัย: มาตรฐาน EN 415-10 และเซลล์หุ่นยนต์
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สถานีต่างๆ เรียงตามลำดับ
ม้วนแผ่นทองแดงที่ถูกตัดเป็นชิ้นเล็กๆ ทำให้เครื่องตัดมีขนาดเล็ก จำนวนมาก และบุบง่าย สายการผลิตถูกสร้างขึ้นเพื่อให้สามารถเคลื่อนที่ได้อย่างต่อเนื่องโดยไม่ต้องมีคนยกแต่ละม้วน
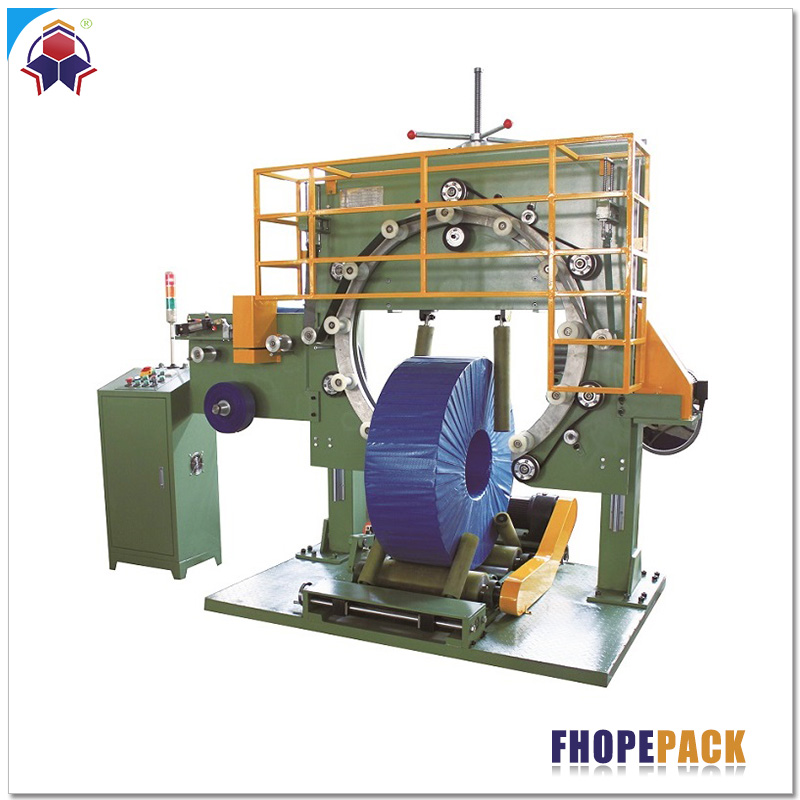
- เครื่องเอียงขดลวดและเครื่องลดระดับ: หมุนขดลวดให้ไปในทิศทางที่สายการผลิตต้องการ แล้ววางลงบนสายพานลำเลียง
- สายพานลำเลียงสายพานลำเลียงลูกกลิ้งปรับความเร็วได้ จะเคลื่อนย้ายขดลวดจากระดับสายตาถึงระดับบนสุดระหว่างสถานีต่างๆ
- การชั่งน้ำหนักและการติดฉลากแต่ละขดลวดจะถูกชั่งน้ำหนัก และสามารถพิมพ์และติดฉลากได้ (เป็นตัวเลือกเพิ่มเติม)
- ที่รัดในกรณีที่คำสั่งกำหนดไว้ ขดลวดจะถูกรัดด้วยสายรัด PP หรือ PET
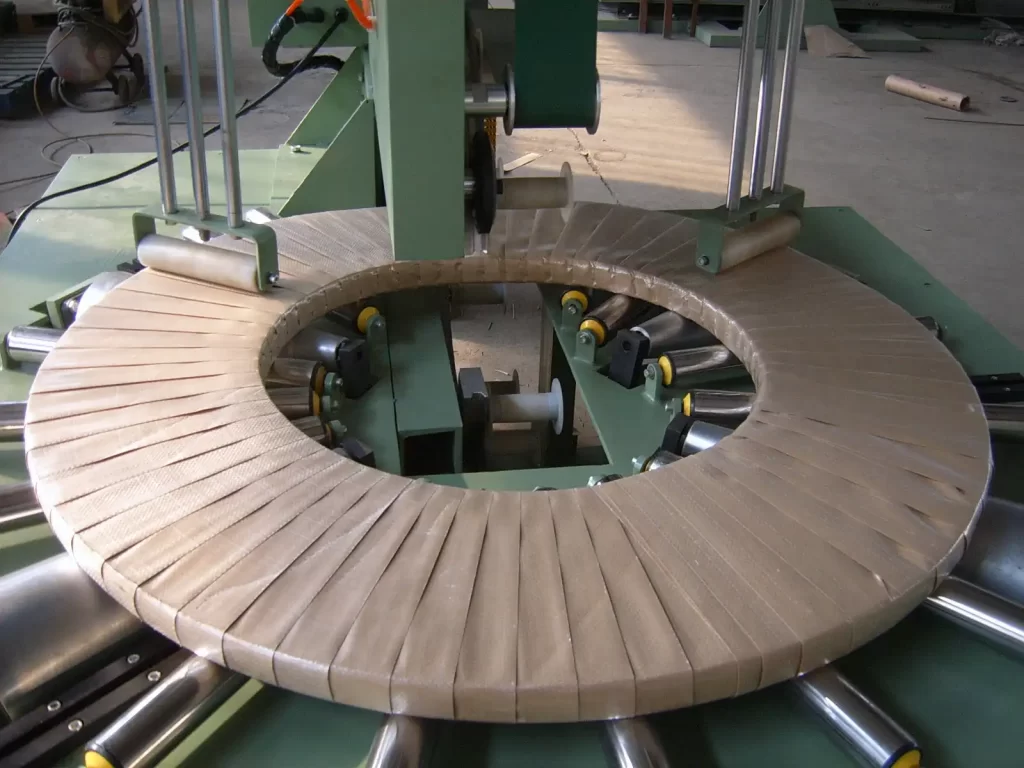
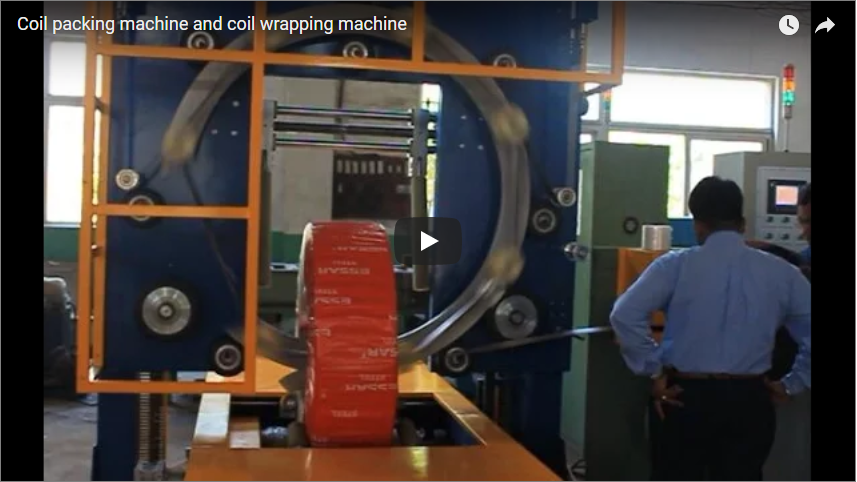
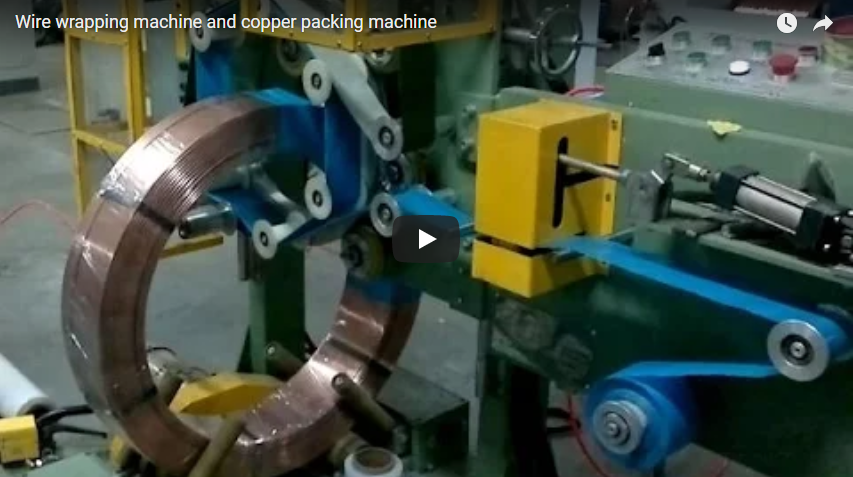
- เครื่องพันคอยล์: วงแหวนจะลอดผ่านรูของขดลวดและพันรอบขดลวด โดยวางฟิล์มยืด ฟิล์ม PE หรือกระดาษคลุมทุกด้าน
- เครื่องเรียงขดลวดและเครื่องห่อพาเลทเครื่องเรียงซ้อนจะวางขดลวดที่เสร็จแล้วลงบนพาเลท และพาเลทจะถูกห่อเพื่อการจัดส่ง เครื่องจ่ายตัวคั่นไม้แบบอัตโนมัติเป็นอีกทางเลือกหนึ่ง เพื่อให้ตัวคั่นระหว่างชั้นถูกใส่เข้าไปโดยไม่ต้องใช้แรงงานคน
PLC และ HMI ของ Siemens ควบคุมสายการผลิตในโหมดอัตโนมัติหรือโหมดแมนนวล ดังนั้นจึงสามารถควบคุมสถานีเดียวด้วยตนเองได้ในระหว่างการเปลี่ยนสายการผลิต
สายการผลิตบรรจุภัณฑ์ขดลวดทองแดง: ขนาดของขดลวดและวัสดุ
| รายการ | สายการบรรจุขดลวดทองแดงของเรา |
|---|---|
| คอยล์ OD | เพื่อ 500 1,200 มม |
| คอยล์ ID | เพื่อ 300 610 มม |
| ความกว้างของขดลวด | เพื่อ 10 300 มม |
| ความเร็วในการบรรจุ | 40 ถึง 60 คอยล์ต่อชั่วโมง |
| ที่รัด | PP หรือ PET |
| กระดาษ | เส้นผ่านศูนย์กลางแกน 50 มม. เส้นผ่านศูนย์กลางภายนอกม้วน 450 มม. ความกว้าง 90 ถึง 120 มม. |
| ฟิล์มยืด | ขนาดแกนกลาง 50 มม., เส้นผ่านศูนย์กลางภายนอกของม้วน 100 ถึง 180 มม., ความกว้าง 90 ถึง 120 มม. |
| การชั่ง | ใช้ได้ |
| ฉลาก | ตัวเลือก |
| ความแม่นยำในการเรียงซ้อน | ภายใน ±2 มม. |
| โอเปอร์เตอร์-ผู้ประกอบการ | หนึ่งสำหรับทั้งแถว |
| แหล่งจ่ายไฟ | ตามข้อกำหนด |
น้ำหนักของขดลวดขึ้นอยู่กับการกำหนดค่า: สายการผลิตพื้นฐานครอบคลุมน้ำหนัก 20 ถึง 1,500 กิโลกรัม และสายการผลิตอัตโนมัติเต็มรูปแบบมาตรฐานครอบคลุมน้ำหนัก 100 ถึง 4,000 กิโลกรัม
การชั่งน้ำหนักและการติดฉลาก: เหตุใดจึงต้องวางทิ้งไว้ก่อนการห่อ
ฉลากที่ติดก่อนการห่อขั้นสุดท้ายจะยังคงอ่านได้ชัดเจนผ่านฟิล์มใสและได้รับการปกป้องจากการขีดข่วนระหว่างการขนส่ง การวางเครื่องชั่งไว้ในสถานีเดียวกันหมายความว่าน้ำหนักบนฉลากคือน้ำหนักของขดลวดนั้น ไม่ใช่น้ำหนักเฉลี่ยของทั้งล็อต ในกรณีที่โรงงานใช้ระบบ MES ข้อมูลหมายเลขขดลวด น้ำหนัก และฉลากสามารถส่งไปยังระบบได้ ทำให้สามารถตรวจสอบย้อนกลับขดลวดแต่ละขดบนพาเลทไปยังสายการผลิตได้
สายการผลิตบรรจุภัณฑ์ขดลวดทองแดงอัตโนมัติ ของเราตั้งแต่การพลิกกลับไปจนถึงการเรียงซ้อนจะดำเนินการตามลำดับเดียวกัน
ตัวอย่างการใช้งาน: เวลาในการผลิต (takt time) และการเปลี่ยนพาเลท
| ขั้นตอน | ความคุ้มค่า |
|---|---|
| ความเร็วในการบรรจุสินค้า, ระดับล่าง | 40 คอยล์ต่อชั่วโมง |
| แทคไทม์ต่อคอยล์ 3,600 ۞ 40 | 90 s |
| ความเร็วในการบรรจุสินค้า ระดับสูง | 60 คอยล์ต่อชั่วโมง |
| แทคไทม์ต่อคอยล์ 3,600 ۞ 60 | 60 s |
| จำนวนม้วนต่อพาเลท (ภาพประกอบ) | 8 |
| ช่วงเวลาเปลี่ยนพาเลทที่ 40 คอยล์/ชั่วโมง, 8 × 90 | 720 วินาที = 12 นาที |
| ช่วงเวลาเปลี่ยนพาเลทที่ 60 คอยล์/ชั่วโมง, 8 × 60 | 480 วินาที = 8 นาที |
| จำนวนคอยล์ต่อกะทำงาน 8 ชั่วโมง อยู่ที่ 40 × 8 ถึง 60 × 8 | เพื่อ 320 480 |
ทุกสถานีต้องทำงานให้เสร็จภายในเวลาที่กำหนด ดังนั้นสถานีที่ทำงานช้าที่สุดจะเป็นตัวกำหนดความเร็วของสายการผลิต การเปลี่ยนพาเลททุกๆ 8 ถึง 12 นาที ก็เป็นจังหวะที่รถยกหรือสายพานลำเลียงพาเลทที่ปลายสายการผลิตต้องรักษาไว้เช่นกัน
การปกป้องพื้นผิวทองแดงที่อ่อนนุ่ม
แถบทองแดงและทองเหลืองเป็นรอยได้ง่าย และรอยบุ๋มที่ขอบของม้วนอาจทำให้ม้วนนั้นถูกปฏิเสธจากลูกค้า ชิ้นส่วนที่สัมผัสกับวัสดุทั้งหมดในสายการผลิตเคลือบด้วย PU ดังนั้นลูกกลิ้ง ตัวจับยึด และเครื่องเรียงซ้อนจึงไม่ทำให้ม้วนเป็นรอย กระดาษหรือ PE ที่อยู่ใต้ฟิล์มจะเพิ่มชั้นป้องกันอีกชั้นหนึ่งในกรณีที่ลูกค้าต้องการ
รายการตรวจสอบสำหรับการคัดเลือก: สิ่งที่ต้องส่งให้เรา
- เส้นผ่านศูนย์กลางภายนอก (OD), เส้นผ่านศูนย์กลางภายใน (ID), ความกว้าง และน้ำหนักของขดลวดที่มากที่สุด
- จำนวนม้วนต่อชั่วโมงจากเครื่องตัด
- วัสดุที่ใช้ห่อหุ้ม: ฟิล์ม, พลาสติก PE หรือกระดาษ และจะใช้สายรัดหรือไม่
- ระบุเนื้อหาและว่าคุณต้องการข้อมูลการชั่งน้ำหนักหรือข้อมูล MES หรือไม่
- ขนาดพาเลทและจำนวนขดลวดต่อกอง
- แผนผังพื้นที่ตั้งแต่ทางออกเครื่องตัดไปจนถึงคลังสินค้า
ความปลอดภัย: มาตรฐาน EN 415-10 และเซลล์หุ่นยนต์
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง EN 415-10 กำหนดข้อกำหนดด้านความปลอดภัยทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์ ซึ่งครอบคลุมถึงวงแหวนห่อสินค้า สายพานลำเลียง และเครื่องรัด และ EN 415-6 ครอบคลุมถึงเครื่องห่อพาเลทที่ปลายสายการผลิต
ในกรณีที่หุ่นยนต์อุตสาหกรรมทำหน้าที่เรียงซ้อนสินค้า มาตรฐาน ISO 10218-2 จะครอบคลุมถึงการบูรณาการของเซลล์หุ่นยนต์ รวมถึงการป้องกันตัวหุ่นยนต์ด้วย
สำหรับการติดตั้งแต่ละครั้ง การประเมินความเสี่ยงในพื้นที่ควรเป็นตัวกำหนดการป้องกันรอบ ๆ เครื่องเรียงซ้อนและสถานีห่อหุ้ม ผู้ปฏิบัติงานควรเข้าไปในพื้นที่เรียงซ้อนเฉพาะเมื่อเครื่องหยุดทำงานและล็อกประตูแล้วเท่านั้น
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: สายการผลิตนี้รองรับขนาดขดลวดแบบใดบ้าง? ตอบ: รองรับขดลวดขนาดเส้นผ่านศูนย์กลางภายนอก 500 ถึง 1,200 มม. เส้นผ่านศูนย์กลางภายใน 300 ถึง 610 มม. และความกว้าง 10 ถึง 300 มม.
ถาม: เครื่องนี้สามารถบรรจุขดลวดได้กี่ขดต่อชั่วโมง? ตอบ: 40 ถึง 60 ขดต่อชั่วโมง ซึ่งใช้เวลาในการผลิตต่อขดประมาณ 60 ถึง 90 วินาที
ถาม: ต้องใช้พนักงานกี่คนสำหรับสายการผลิตนี้? ตอบ: พนักงานควบคุมสายการผลิตหนึ่งคนสำหรับทั้งสายการผลิต
ถาม: สามารถชั่งน้ำหนักและติดฉลากขดลวดแต่ละขดได้หรือไม่? ตอบ: ได้: สามารถชั่งน้ำหนักได้ และการติดฉลากเป็นตัวเลือกเสริม
ถาม: มาตรฐานความปลอดภัยใดบ้างที่ใช้บังคับ? ตอบ: สำหรับตลาด CE จะใช้มาตรฐาน ISO 12100 และ EN 415-10, EN 415-6 สำหรับเครื่องห่อพาเลท และ ISO 10218-2 สำหรับหุ่นยนต์ที่เรียงซ้อนขดลวด
ขั้นตอนต่อไป
- ส่งอีเมลแจ้งขนาดคอยล์ น้ำหนัก และจำนวนคอยล์ต่อชั่วโมงที่คุณต้องการ ไปยัง info@fhopepack.com.
- เราจะตอบกลับพร้อมข้อเสนอภายใน 24 ชั่วโมง ระบุรายชื่อสถานีและวัสดุห่อหุ้ม
- เราส่งแบบแปลนผังพื้นที่ไปให้ จากทางออกของเครื่องตัดไปยังสถานีพาเลท
การอ่านที่เกี่ยวข้อง
- สายการบรรจุขดลวดทองแดงอัตโนมัติ
- สายการบรรจุม้วนแถบทองแดง
- สายการบรรจุขดลวดตัดอัตโนมัติสำหรับศูนย์บริการ
- ระบบการห่อและเรียงซ้อนขดลวดทองแดงแบบสองขั้นตอน
- เครื่องบรรจุและหดตัวท่อทองแดงแบบขด
แหล่งที่มา
- ข้อมูลจำเพาะ: หน้าผลิตภัณฑ์สายการผลิตบรรจุภัณฑ์ขดลวดทองแดงและสายการผลิตบรรจุภัณฑ์ขดลวดแถบทองแดง FHOPE
- วิดีโอเครื่องจักร: วิดีโอเกี่ยวกับการบรรจุขดลวดแผ่นทองแดงบน YouTube
- เวลาในการผลิตและจำนวนการเปลี่ยนพาเลท: ตัวอย่างที่เราได้คำนวณไว้ แสดงจำนวนม้วนต่อพาเลทโดยประมาณ
- มาตรฐาน: EN 415-10 (เครื่องจักรบรรจุภัณฑ์ ความปลอดภัยทั่วไป); EN 415-6 (เครื่องห่อพาเลท); ISO 12100:2010; ISO 10218-2 (การบูรณาการระบบหุ่นยนต์)
แก้ไขล่าสุด: 17 กันยายน 2026