บทสรุปสำหรับผู้บริหาร:การห่อหุ้มด้วยฟิล์มยืดแบบวงโคจรแนวนอนเป็นไปโดยอัตโนมัติเพื่อห่อหุ้มเฟอร์นิเจอร์ทรงยาวและเฟอร์นิเจอร์แบบแผ่น เช่น ตู้แบบประกอบเอง ตู้เสื้อผ้าแบบประกอบสำเร็จ ฉากกั้นสำนักงานกันเสียง ประตูสถาปัตยกรรม และโปรไฟล์ไม้ขึ้นรูป โดยการแทนที่การบรรจุถุงและการห่อด้วยมือที่ต้องใช้แรงงานคนจำนวนมากด้วยระบบวงแหวนวงโคจรแบบซิงโครไนซ์ ผู้ผลิตจะสามารถห่อหุ้มได้อย่างสม่ำเสมอทั้ง 4 ด้าน ควบคุมการยืดของฟิล์มก่อนการขนส่ง และลดรอยขีดข่วนระหว่างการขนส่ง คู่มือทางวิศวกรรมทางเทคนิคนี้จะอธิบายรายละเอียดเกี่ยวกับการกำหนดขนาดหน้าตัด กลไกการจับคู่ความเร็วระหว่างวงแหวนกับสายพานลำเลียง การจับคู่ของวัสดุชั้นบน และการปฏิบัติตามข้อกำหนดด้านความปลอดภัยทางอุตสาหกรรมภายใต้มาตรฐาน ISO 12100 และ EN 415-10
เหตุใดเฟอร์นิเจอร์จึงต้องการการห่อแบบเกลียวแนวนอน
โซฟา ตู้เสื้อผ้าแบบประกอบสำเร็จ ประตูภายใน ตู้ครัว พื้นไม้ และส่วนประกอบหน้าต่างทางสถาปัตยกรรม เป็นสินค้าที่ท้าทายอย่างมากในการปกป้องระหว่างการขนส่ง สินค้าเหล่านี้มีพื้นที่ผิวขนาดใหญ่ ผิวเคลือบเงาหรือเคลือบผิว และมีขอบที่บอบบางซึ่งเสี่ยงต่อการเสียดสี ฝุ่น และแรงกระแทกระหว่างการขนส่งภายในตู้คอนเทนเนอร์
เครื่องห่อฟิล์มแนวนอน (โดยทั่วไปเรียกว่าเครื่องห่อแบบวงโคจร) จะเลื่อนเฟอร์นิเจอร์ในแนวนอนผ่านวงแหวนโครงสร้างที่หมุนได้ วงแหวนจะหมุนตัวเลื่อนฟิล์มแบบวงโคจรอย่างต่อเนื่องรอบแกนตามยาวของผลิตภัณฑ์ โดยใช้ฟิล์มยืดภายใต้แรงดึงเชิงกลคงที่ในการห่อด้านบน ด้านล่าง และด้านข้างทั้งสองข้างในขั้นตอนเดียวโดยอัตโนมัติ การจัดตำแหน่งผลิตภัณฑ์ การหนีบด้านบนด้วยระบบลม การพับฟิล์ม การห่อแบบเกลียว และการตัดด้วยมีดร้อนแบบลม จะทำงานโดยอัตโนมัติภายใต้การควบคุมของ PLC เมื่อโหลดผลิตภัณฑ์แล้ว
การห่อแบบวงโคจรเพียงอย่างเดียวก็สามารถปิดผนึกด้านยาวทั้งสี่ด้านได้อย่างแน่นหนา สำหรับการจัดจำหน่ายเฟอร์นิเจอร์ที่ต้องการการปิดผนึกอย่างสมบูรณ์แบบ ป้องกันสภาพอากาศได้ทั้ง 6 ด้านสามารถติดตั้งเครื่องจ่ายแผ่นฟิล์มด้านบน/ด้านล่างไว้ด้านหน้าวงแหวนห่อได้ สถานีต้นทางนี้จะคลุมแผ่นพลาสติกต่อเนื่องลงบนขอบด้านหน้า ด้านบน และด้านท้ายของมัดก่อนที่จะเข้าสู่วงแหวน ซึ่งการห่อแบบเกลียวจะล็อคซองป้องกันไว้ได้อย่างถาวร
เครื่องห่อเฟอร์นิเจอร์แนวนอนของ Fhope Packaging ได้รับการออกแบบมาสำหรับชิ้นงานโครงสร้างที่มีความยาวเกิน 1,500 มม. ความกว้างหน้าตัดตั้งแต่ 800 มม. ถึง 1,800 มม.และน้ำหนักบรรทุกตั้งแต่20 กก. ถึง 200 กก . ระบบนี้สามารถทำงานได้ทั้งในรูปแบบเซลล์บรรจุภัณฑ์แบบแยกส่วนที่ควบคุมโดยผู้ปฏิบัติงาน หรือบูรณาการอย่างสมบูรณ์เข้ากับสายการผลิตตกแต่งความเร็วสูง
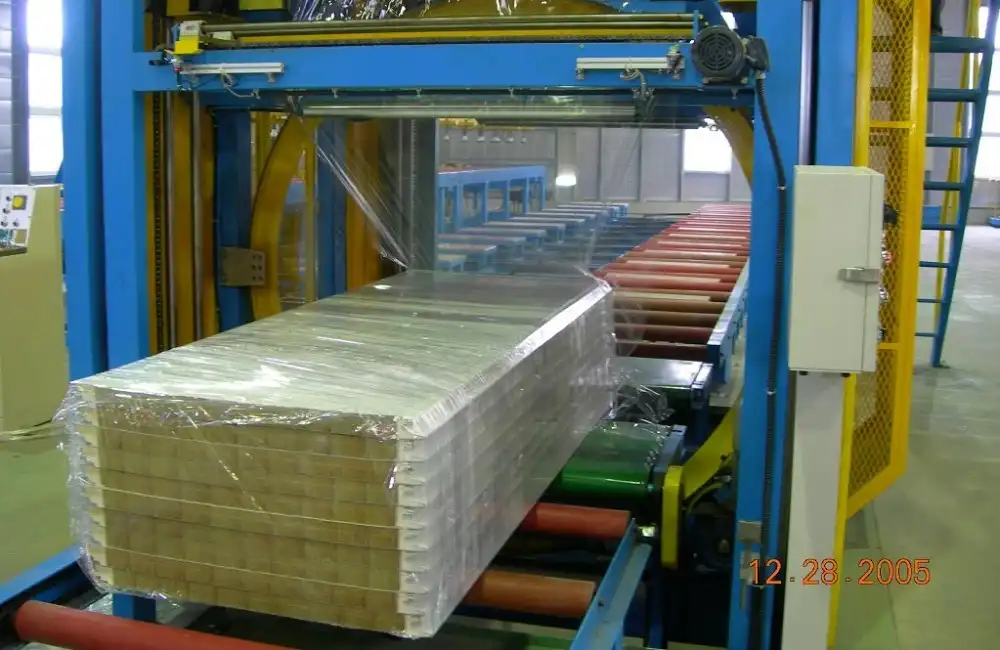
รูปที่ 1. เครื่องห่อเฟอร์นิเจอร์แนวนอนอัตโนมัติแบบวงโคจร ประกอบด้วยระบบป้อนเข้าแบบสายพานแบนขับเคลื่อนด้วยมอเตอร์ วงแหวนโลหะผสมแรงดึงสูง และสายพานลำเลียงออกที่ทำงานประสานกัน
วิธีการทำงานของเครื่องห่อเฟอร์นิเจอร์
กระบวนการห่อแบบอัตโนมัติเต็มรูปแบบจะดำเนินการผ่านขั้นตอนการเคลื่อนไหวต่อเนื่องแปดขั้นตอน:
- โหลด: ผู้ปฏิบัติงานหรือสายพานลำเลียงต้นทางจะวางชิ้นงานลงบนสายพานลำเลียงขาเข้าที่ขับเคลื่อนด้วยมอเตอร์
- การตรวจสอบ: เซ็นเซอร์แสงแบบโฟโตอิเล็กทริกจะตรวจจับขอบด้านหน้า และตัวขับความถี่แปรผัน (VFD) จะเลื่อนชิ้นงานเข้าไปในโซนการห่อหุ้ม
- โฮลดิ้ง: ลูกกลิ้งยึดด้านบนแบบใช้ลมจะเลื่อนลงมา ระบบนี้ได้รับการออกแบบมาพร้อมกับตัวควบคุมแรงดันลมและลูกกลิ้งสัมผัสโพลียูรีเทนที่ไม่ทำให้เกิดรอย ช่วยให้แผงที่มีอัตราส่วนความสูงต่อความกว้างสูงมีความเสถียรโดยไม่ทำให้หน้าตู้ที่บางโก่งงอหรือทำให้สีเคลือบใสเป็นรอย
- การวางตำแหน่ง: สายพานลำเลียงจะลดความเร็วลงอย่างราบรื่นด้วยรูปแบบการลดความเร็วแบบค่อยเป็นค่อยไป โดยจัดวางชิ้นงานให้ตรงกับแนวแกนกลางของวงแหวน
- ฟีดภาพยนตร์: ระบบลำเลียงแบบวงแหวนจะป้อนฟิล์มยืดโดยอัตโนมัติ และตัวจับยึดแบบนิวแมติกจะยึดปลายฟิล์มไว้กับบริเวณการห่อเริ่มต้น
- ห่อ: วงแหวนจะเร่งความเร็วขึ้นจนถึงความเร็วในการทำงาน ขณะที่สายพานลำเลียงเคลื่อนไปข้างหน้า ห่อหุ้มผลิตภัณฑ์ด้วยรูปแบบเกลียวที่แน่นและต่อเนื่อง
- การเสริมแรงและการตัด: วงจร PLC ที่ตั้งโปรแกรมได้จะสั่งการให้ห่อหุ้มเสริมแรงเพิ่มเติมที่ปลายด้านท้ายเพื่อป้องกันการหลุดลุ่ย โดยใช้ใบมีดกิโยตินแบบใช้ลมหรือชุดตัดและเช็ดด้วยความร้อนเพื่อตัดและยึดฟิล์มให้แน่น
- ยกเลิกการโหลดรูปภาพ: มัดสินค้าที่เสร็จสมบูรณ์จะถูกลำเลียงไปยังสายพานลำเลียงขาออกที่ขับเคลื่อนด้วยมอเตอร์ เพื่อนำไปจัดเรียงบนพาเลทแบบออฟไลน์ หรือคัดแยกในคลังสินค้าอัตโนมัติ
เนื่องจากแผ่นฟิล์มถูกพันเป็นแนวเกลียวต่อเนื่อง แรงดึงในการพันจึงกระจายอย่างสม่ำเสมอทั่วทั้งเฟรม ทำให้ไม่มีจุดที่เกิดความเครียดเฉพาะที่
ขนาดหน้าต่างและระยะห่างของแหวน
ข้อกำหนดเกี่ยวกับขนาดของชิ้นงานจะกำหนดขนาดโครงสร้างของตัวห่อหุ้ม:
| พารามิเตอร์ทางวิศวกรรม | รุ่นมาตรฐาน | รุ่นหนัก / ขนาดใหญ่ |
|---|---|---|
| ความยาวของผลิตภัณฑ์ | ≥ 1,500 มม | ≥ 1,500 มม |
| ความกว้างของผลิตภัณฑ์ | 600 – 1,200 มม | 800 – 1,800 มม |
| ความสูงของผลิตภัณฑ์ | 600 – 1,200 มม | 800 – 1,800 มม |
| น้ำหนักบรรทุก | 20–120 กก | 50–200 กก |
| เส้นผ่านศูนย์กลางภายใน (ID) ของโครงสร้างวงแหวน | 1,400 มม | 2,200 – 2,600 มม |
| ความเร็วในการทำงานของวงแหวน | 10–60 รอบต่อนาที (ควบคุมด้วย VFD) | 10–40 รอบต่อนาที (ควบคุมด้วย VFD) |
| ความเร็วเชิงเส้นของเส้น | 4–12 ม./นาที | 3–10 ม./นาที |
หลักการทางวิศวกรรมพื้นฐานในการเลือกเครื่องจักรแบบวงโคจรคือช่องเปิดที่มีประสิทธิภาพต้องรองรับเส้นทแยงมุมทั้งหมดของหน้าตัดของชิ้นงาน รวมถึงระยะห่างสำหรับตัวจ่ายฟิล์มไม่ใช่เพียงแค่ความกว้างหรือความสูงที่ระบุไว้เท่านั้น
เส้นผ่านศูนย์กลางช่องว่างภายในที่ใช้งานได้ (D_clearance) คำนวณได้ดังนี้:
D_clearance ≥ √(W² + H²) + 2 × C_margin
ที่ไหน:
W= ความกว้างหน้าตัดสูงสุดของชิ้นงาน (มม.)H= ความสูงหน้าตัดสูงสุดของชิ้นงาน (มม.)C_margin= บัฟเฟอร์ระยะห่างแบบไดนามิก (อย่างน้อย 100–150 มม.) เพื่อรองรับการเบี่ยงเบนจากการติดตามของสายพานลำเลียง ฝาครอบป้องกันมุม และการเอียงของมัดสินค้า
นอกจากนี้ เนื่องจากตัวลำเลียงฟิล์มแบบวงโคจร ลูกกลิ้งปรับความตึง และม้วนฟิล์ม (เส้นผ่านศูนย์กลางภายนอก 100–250 มม.) หมุนอยู่บนเส้นรอบวงด้านในของวงแหวน จึงทำให้ รหัสวงแหวนโครงสร้าง ต้องเท่ากัน D_clearance รวมถึงการรุกล้ำรัศมีของตัวรถ (โดยทั่วไป 250–350 มม.):
- ตู้ขนาด 800 × 800 มม.:
√(800² + 800²) ≈ 1,131 mmโดยเว้นระยะขอบ 100 มิลลิเมตรD_clearanceต้องใช้ขนาด 1,231 มม. เมื่อคำนึงถึงระยะห่างของตัวรถแล้ว ขนาดเส้นผ่านศูนย์กลางภายในของวงแหวนโครงสร้าง (Structural Ring ID) ที่ 1,400 มม. จึงเหมาะสม - โครงโซฟาขนาด 1,000 × 1,000 มม.
√(1,000² + 1,000²) ≈ 1,414 mmรูปทรงเรขาคณิตนี้เกินขอบเขตการทำงานของวงแหวนขนาด 1,400 มม. และจำเป็นต้องใช้ขนาดที่ใหญ่ขึ้น แชสซีแบบวงแหวนขนาด 1,800 มม. หรือ 2,000 มม.. - ขนาดหน้าตัดทางสถาปัตยกรรมสูงสุด 1,800 × 1,800 มม.
√(1,800² + 1,800²) ≈ 2,546 mmซองจดหมายขนาดใหญ่พิเศษนี้จำเป็นต้องใช้กรอบแหวนแบบสั่งทำพิเศษ 2,800 มม. ถึง 3,000 มม. เส้นผ่านศูนย์กลางโครงสร้าง.
การจับคู่ความเร็วสายพานลำเลียงและความเร็ววงแหวน
ความสมบูรณ์ของฟิล์มกั้นและคุณสมบัติในการกักเก็บน้ำหนักขึ้นอยู่กับระยะทางเชิงเส้นที่ผลิตภัณฑ์เคลื่อนที่ในระหว่างการหมุนวงแหวน 360° หนึ่งรอบ
Linear Advance per Turn (mm) = Conveyor Speed (m/min) × 1,000 ÷ Ring Speed (RPM)
สำหรับฟิล์มม้วนที่มีความกว้างมาตรฐานอุตสาหกรรม 250 มม. การที่จะทำให้ฟิล์มซ้อนทับกัน 50% อย่างสม่ำเสมอ จะต้องเลื่อนฟิล์มไปข้างหน้า 125 มม. ต่อรอบอย่างแม่นยำ:
| ความเร็วสายพานลำเลียง | ความเร็วของวงแหวน | การเลื่อนเชิงเส้น / การหมุน | อัตราส่วนการซ้อนทับ (ฟิล์มขนาด 250 มม.) | ผลลัพธ์การบรรจุภัณฑ์ |
|---|---|---|---|---|
| 4.0 ม. / นาที | รอบต่อนาที 60 | 66.7 มม | ทับซ้อนกันประมาณ 73% | การห่อแบบทนทานพิเศษ; การใช้ฟิล์มเกินความจำเป็น |
| 7.5 ม. / นาที | รอบต่อนาที 60 | 125.0 มม | ส่วนที่ทับซ้อนกัน 50% | เกณฑ์เป้าหมาย: ความแข็งแรงของโครงสร้างที่เหมาะสมที่สุด |
| 12.0 ม. / นาที | รอบต่อนาที 60 | 200.0 มม | ส่วนที่ทับซ้อนกัน 20% | แรงยึดเหนี่ยวต่ำ เสี่ยงต่อการถูกเจาะ |
| 12.0 ม. / นาที | รอบต่อนาที 10 | 1,200.0 มม | ช่องว่าง | ปฏิเสธ: การรั่วไหลเกิดขึ้นอย่างสมบูรณ์ |
การเดินสายพานลำเลียงเร็วเกินไปเมื่อเทียบกับความเร็วในการหมุนของวงแหวนจะทำให้เกิดช่องว่างที่ไม่มีการป้องกัน ในทางกลับกัน การเดินสายพานช้าเกินไปจะสิ้นเปลืองฟิล์มและทำให้เวลาในการผลิตบรรจุภัณฑ์เพิ่มขึ้น การซ้อนทับกัน 50% เป็นมาตรฐาน โดยใช้ฟิล์มโครงสร้างสองชั้นคลุมแผงตามแนวยาวทั้งหมด
การคำนวณเวลาต่อรอบ:
ตู้เสื้อผ้าขนาด 2,000 มม. ที่เคลื่อนที่ด้วยความเร็ว 7.5 ม./นาที ต้องใช้... 2.0 m ÷ 7.5 m/min = 0.267 min (ประมาณ 16 วินาที) ของเวลาการทำงานต่อเนื่อง เมื่อรวมการเร่งความเร็ว การหยุดชั่วคราวของแคลมป์ลม การหมุนเสริมแรงนำ/ตาม และขั้นตอนการตัดและเช็ดเชิงกลแล้ว เวลาการทำงานทั้งหมดจากชั้นหนึ่งไปยังอีกชั้นหนึ่งจะคงที่อยู่ที่ 32-40 วินาทีต่อชิ้น.
ตัวเลือกการป้องกันด้วยฟิล์มและพื้นผิว
| พารามิเตอร์ทางวิศวกรรม | ช่วงค่า |
|---|---|
| ความเข้ากันได้ของฟิล์ม | ฟิล์มยืด LLDPE แบบหล่อ/เป่าขึ้นรูป, PE ป้องกันไฟฟ้าสถิต, PVC |
| ความจุความกว้างเว็บ | 200 – 300 มม |
| เส้นผ่านศูนย์กลางภายนอกสูงสุดของม้วน (OD) | 100 – 250 มม |
| เส้นผ่านศูนย์กลางแกน (ID) | 50 mm / 76 mm |
| อัตราส่วนก่อนการยืด | 150% – 250% (ระบบยืดล่วงหน้าแบบกลไกขับเคลื่อน) |
การผลิตเฟอร์นิเจอร์สมัยใหม่ได้ผสมผสานวัสดุที่แตกต่างกันเพื่อสร้างความสมดุลระหว่างความสวยงามของพื้นผิวและความทนทานต่อแรงกระแทก:
- ฟิล์มยืด LLDPE: ช่วยสร้างแรงกดและแรงยึดจากภายนอก ทำให้ลิ้นชัก บานตู้ และแผงปิดช่องต่างๆ ยึดแน่นอยู่กับที่ระหว่างการขนส่ง
- แผ่นโพลีเอทิลีน (PE) ต้นน้ำ: คลุมทับกลุ่มแกนหลักด้านหน้าวงแหวนเพื่อป้องกันฝุ่นและความชื้นได้อย่างสมบูรณ์แบบทั้ง 6 ด้าน
- แผ่นกันกระแทก หรือ โฟมโพลีเอทิลีนขยายตัว (EPE): มีการวางวัสดุหลายชั้นไว้ใต้ฟิล์มเคลือบเงา ตู้ไม้ทาสี กระจกตกแต่ง และไม้วีเนียร์ธรรมชาติ เพื่อลดแรงกระแทกทางกล
สายการผลิตบรรจุภัณฑ์ของ Fhope สามารถผสานรวมระบบป้อนฟองอากาศ/โฟมแบบหมุนวนเข้ากับสายการผลิตโดยตรงก่อนถึงวงแหวนห่อหุ้ม เพื่อให้ได้บรรจุภัณฑ์แบบผสมที่ผ่านกระบวนการเดียว
สาธารณูปโภค พื้นที่ติดตั้ง และความปลอดภัย
| ระบบเมตริก | ข้อกำหนดในการดำเนินงาน |
|---|---|
| พลังงานที่ติดตั้ง | กำลังไฟประมาณ 3.5 กิโลวัตต์ ถึง 5.5 กิโลวัตต์ (ขึ้นอยู่กับมวลของวงแหวน) |
| บริการไฟฟ้า | ไฟฟ้ากระแสสลับ 380 โวลต์ ±10%, 50/60 เฮิรตซ์, 3 เฟส + นิวทรัล + กราวด์ |
| ควบคุมแรงดันไฟฟ้า | คลาส 2 วงจรแยก DC 24 V |
| อุปทานนิวเมติก | อากาศแห้งและสะอาดสำหรับพืช: 0.5–0.7 MPa (~6–7 บาร์) |
| ขนาดของสายพานลำเลียงขาเข้า | 2,500 × 1,400 × 850 มม. (ขนาดมาตรฐาน) |
| ขนาดของสายพานลำเลียงขาออก | 2,500 × 1,400 × 850 มม. (ขนาดมาตรฐาน) |
| ขนาดเครื่องจักรโดยรวม | ขนาดประมาณ 6,300 × 2,500 × 2,500 มม. (ยาว × กว้าง × สูง) |
การออกแบบอุปกรณ์เป็นไปตามมาตรฐาน CE และข้อกำหนดด้านความปลอดภัยของเครื่องจักรระดับสากล การลดความเสี่ยงเป็นไปตามมาตรฐาน ISO 12100:2010และข้อกำหนดของเครื่องจักรบรรจุภัณฑ์เป็นไปตาม มาตรฐาน EN 415-10:2014 อย่างเคร่งครัด การดำเนินการด้านความปลอดภัยตามมาตรฐานประกอบด้วยรั้วตาข่ายนิรภัยแบบล็อกได้รอบด้าน ม่านแสงนิรภัยแบบออปติคอล CAT-4 / PL-d บริเวณทางเข้า และวงจรหยุดฉุกเฉินแบบสองช่องสัญญาณที่ต่อสายเข้ากับรีเลย์นิรภัย
รายการตรวจสอบสำหรับการเลือกใช้ผ้าห่อเฟอร์นิเจอร์
เมื่อขอเลือกขนาดเครื่องจักร โปรดเตรียมข้อมูลพารามิเตอร์การผลิตต่อไปนี้:
- ซองจดหมายภาคตัดขวาง: ขนาดชิ้นงานขั้นต่ำและสูงสุด (ความยาว (L) × ความกว้าง (W) × ความสูง (H))
- เส้นทแยงมุมสูงสุด: วัดขนาดตามแนวทแยงมุมบริเวณมุมสุดขอบ รวมถึงส่วนที่ยื่นออกมา เช่น ด้ามจับ จุดยึดขา หรือแผ่นโฟมป้องกันมุม
- มวลบรรทุก: น้ำหนักขั้นต่ำและสูงสุดต่อชิ้น (กิโลกรัม)
- ความจุของสายการผลิต: อัตราการผลิตที่ต้องการ (ชิ้น/ชั่วโมง หรือความเร็วสายพานลำเลียงเป้าหมาย ในหน่วยเมตร/นาที)
- ระดับการป้องกัน: บรรจุภัณฑ์แบบห่อหุ้มรอบด้าน 4 ด้านมาตรฐาน หรือบรรจุภัณฑ์แบบปิดผนึกสนิท 6 ด้าน พร้อมเครื่องจ่ายแผ่นกระดาษด้านต้นทาง
- วัสดุพื้นผิว: วัสดุรองพื้นเป็น LLDPE เคลือบสารป้องกันการกัดกร่อน VCI ฟิล์มเจาะรู หรือวัสดุผสมฟองอากาศ/โฟม EPE
- การกำหนดค่าเซลล์: ระบบลำเลียงอัตโนมัติแบบติดตั้งบนสายพานลำเลียง (แบบแยกอิสระ ใช้เซ็นเซอร์วัดแรงแบบแมนนวล หรือแบบรวมเข้ากับ PLC))
- โครงสร้างพื้นฐานของเว็บไซต์: แรงดันไฟฟ้าที่จ่ายจากโรงงาน อัตราเฟส และความจุของอากาศอัดที่มีอยู่
คำถามที่พบบ่อยด้านวิศวกรรม
ระบบ บรรจุภัณฑ์มาตรฐานรองรับขนาดเฟอร์นิเจอร์แบบใดบ้าง?ระบบมาตรฐานรองรับความยาวของผลิตภัณฑ์ตั้งแต่ 1,500 มม. ขึ้นไป ความกว้างและความสูงของหน้าตัดตั้งแต่ 800 มม. ถึง 1,800 มม. และน้ำหนักรวมระหว่าง 20 กก. ถึง 200 กก. สำหรับผลิตภัณฑ์ที่มีขนาดใหญ่กว่านี้ จำเป็นต้องใช้โครงสร้างตัวถังที่แข็งแรงเป็นพิเศษ
เหตุใดเส้นทแยงมุมของชิ้นงานจึงมีความสำคัญต่อการเลือกวงแหวน แทนที่จะเป็นเพียงความกว้างหรือความสูง?เนื่องจากชิ้นงานเคลื่อนที่ผ่านกลไกการหมุนแบบวงกลม ขนาดรัศมีสูงสุดจึงสอดคล้องกับเส้นทแยงมุมของหน้าตัด นอกจากนี้ ตัวเลื่อนฟิล์มที่หมุนได้ซึ่งติดตั้งอยู่ภายในวงแหวนยังรบกวนช่องเปิดที่ชัดเจน ชิ้นงานขนาด 1,000 × 1,000 มม. จะมีเส้นทแยงมุม 1,414 มม. ซึ่งจะไปรบกวนวงแหวนที่มีเส้นผ่านศูนย์กลางภายใน 1,400 มม.
ความเร็วในการป้อนวัสดุสูงสุดที่ใช้งานได้จริงคือเท่าใด?ในขณะที่ระบบขับเคลื่อนเชิงกลในการป้อนวัสดุสามารถเคลื่อนที่ได้เร็วถึง 12 เมตร/นาที แต่การใช้งานกับฟิล์มมาตรฐานขนาด 250 มม. ที่การซ้อนทับ 50% และความเร็วรอบสูงสุดของวงแหวน 60 รอบต่อนาที จะกำหนดขีดจำกัดกระบวนการที่เหมาะสมที่สุดไว้ที่7.5 เมตร/นาที
การห่อแบบวงโคจรเพียงอย่างเดียวสามารถสร้างการปิดผนึกที่สมบูรณ์แบบ 6 ด้านได้หรือไม่?ไม่ได้ การห่อแบบวงโคจรเพียงอย่างเดียวจะปกป้องพื้นผิวตามแนวแกนทั้งสี่ด้าน (ด้านบน ด้านล่าง ด้านซ้าย ด้านขวา) การที่จะได้การปิดผนึกที่กันน้ำได้อย่างสมบูรณ์แบบ 6 ด้านนั้น จำเป็นต้องมีหน่วยหุ้มฟิล์มก่อนหน้าเพื่อวางแผ่นพลาสติกคลุมด้านหน้า ด้านบน และด้านหลังก่อนที่จะทำการห่อแบบเกลียว
เครื่องห่ออัตโนมัตินี้จำเป็นต้องมีผู้ควบคุมดูแลตลอดเวลาหรือไม่?ไม่จำเป็น เมื่อติดตั้งแบบรวมในสายการผลิต ระบบจะทำงานโดยอัตโนมัติผ่านการตรวจจับด้วยเซ็นเซอร์แสง การหนีบอัตโนมัติ การหนีบ/ตัดฟิล์ม และการปล่อยออกด้วยพลังงาน ในกรณีที่ใช้งานแบบแยกส่วน ผู้ควบคุมเพียงคนเดียวก็สามารถจัดการการโหลดและการขนถ่ายได้
ขั้นตอนต่อไป
Fhope Packaging ให้บริการการกำหนดขนาดที่กำหนดเองและการตรวจสอบปริมาณงานสำหรับการผลิตเฟอร์นิเจอร์ผ่านโปรโตคอลทางเทคนิคที่มีโครงสร้าง:
- ส่งแบบร่างสำหรับการผลิต: ส่งขนาดของชิ้นส่วน ระยะห่างแนวทแยงสูงสุด ความเร็วสายการผลิต และแผนผังโรงงานไปที่ info@fhopepack.com.
- รับข้อเสนอทางวิศวกรรมภายใน 48 ชั่วโมง: ขอรับรายละเอียดขอบเขตการทำงานของเครื่องจักรอย่างครบถ้วน ซึ่งระบุขนาดวงแหวนที่ต้องการ ขนาดมอเตอร์ขับเคลื่อน ข้อมูลการยืดฟิล์มล่วงหน้า และการคำนวณเวลาในการทำงานแต่ละรอบ
- การตรวจสอบเว็บไซต์และการบูรณาการ: ประสานงานกับวิศวกรด้านบรรจุภัณฑ์ของเราเพื่อตรวจสอบรูปแบบการจัดวางพื้นที่ การเปลี่ยนผ่านของสายพานลำเลียงแบบลูกกลิ้ง และจุดเชื่อมต่อระบบสาธารณูปโภคของโรงงาน
การอ่านที่เกี่ยวข้อง
- กลุ่มผลิตภัณฑ์เครื่องห่อเฟอร์นิเจอร์
- ระบบเครื่องห่อแผง
- ฟิล์มกันกระแทกแบบฟองอากาศสำหรับห่อหุ้ม
- วิดีโอแนะนำทางเทคนิค: เครื่องห่อประตูอัตโนมัติ
- วิดีโอทางเทคนิค: สายการผลิตบรรจุภัณฑ์เฟอร์นิเจอร์แบบปิดผนึก 6 ด้าน
แหล่งที่มา
- คลังข้อมูลวิศวกรรมเครื่องจักรวงโคจร FhopePack: ข้อมูลจำเพาะของเครื่องห่อเฟอร์นิเจอร์
- เครื่องจักรทำงานจริง: วิดีโอเกี่ยวกับการห่อเฟอร์นิเจอร์แนวนอนบน YouTube
- ความปลอดภัยและมาตรฐานที่สอดคล้องกัน: มาตรฐาน ISO 12100:2010 ความปลอดภัยของเครื่องจักร, EN 415-10:2014 ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์
แก้ไขครั้งล่าสุด: ตุลาคม 2026





