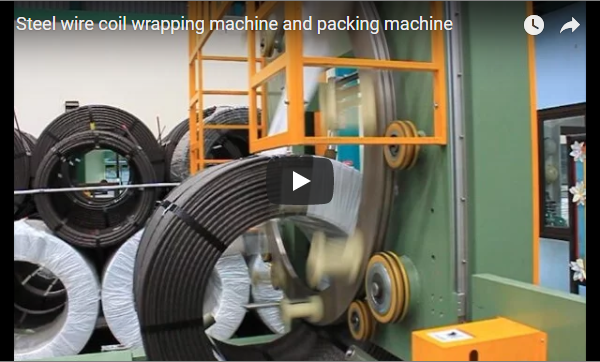
บทสรุปสำหรับผู้บริหารเครื่องห่อขดลวดทองแดงแบบวงโคจรแนวตั้งจะห่อขดลวดทองแดงที่ผ่านการอบอ่อนและดึงขึ้นรูปแข็ง โดยวางขดลวดให้หันตาขึ้นบนลูกกลิ้งรองรับที่ขับเคลื่อนด้วยมอเตอร์ วัสดุบรรจุภัณฑ์ เช่น ฟิล์มยืด กระดาษเครป เทป PE ทอ หรือเทป VCI จะถูกป้อนอย่างต่อเนื่องผ่านรูตรงกลางขดลวดโดยใช้แหวนเลื่อนแบบวงโคจรที่หมุนได้ ในขณะที่ลูกกลิ้งเคลือบโพลียูรีเทนที่ขับเคลื่อนด้วยมอเตอร์จะหมุนขดลวดรอบแกนกลาง เปอร์เซ็นต์การซ้อนทับทางกลจะต้องได้รับการปรับเทียบที่เส้นผ่านศูนย์กลางภายนอก (OD) เสมอ เนื่องจากเส้นรอบวงของขดลวดที่เส้นผ่านศูนย์กลางภายใน (ID) สั้นกว่ามาก การซ้อนทับของวัสดุจึงเพิ่มขึ้นโดยธรรมชาติที่รูตรงกลาง ทำให้มั่นใจได้ว่ามีการห่อหุ้มอย่างสมบูรณ์โดยไม่มีช่องว่าง
สารบัญ
- การทำงานของเครื่องจักรและการเคลื่อนที่เชิงกล
- ขั้นตอนการบรรจุสินค้าทีละขั้นตอน
- หลักการจลนศาสตร์: อัตราส่วนการทับซ้อนเชิงอนุพันธ์
- สูตรคำนวณปริมาณการใช้วัสดุห่อหุ้ม
- การป้องกันความเสียหายสำหรับขดลวดทองแดงผนังบาง
- ความปลอดภัยของเครื่องจักรและการปฏิบัติตามกฎระเบียบทางอุตสาหกรรม
- รายการตรวจสอบการคัดเลือกทางวิศวกรรม
- คำถามที่พบบ่อยด้านวิศวกรรม
- กระบวนการให้คำปรึกษาและเสนอราคาโครงการ
- การอ่านที่เกี่ยวข้อง
- มาตรฐานและเอกสารอ้างอิง
การทำงานของเครื่องจักรและการเคลื่อนที่เชิงกล
เครื่องห่อขดลวดแบบวงโคจรแนวตั้ง (การจัดเรียงแบบหันตาขึ้นฟ้า) จะประมวลผลขดลวดท่อทองแดงแบบแบนและแบบพันเรียบ ซึ่งวางในแนวนอนบนแท่นวางลูกกลิ้งคู่แบบมอเตอร์ขับเคลื่อน
+-------------------------------------------------------+
|                    ORBITAL RING                       |
|   ...<- - - - - - - [ Film Roll ] - - - - - - -...    |
|  :                                             :      |
|  :         +-------------------------+         :      |
|  :         |    Copper Tube Coil     |         :      |
|  :  Eye -> |   (Eye-to-Sky / Flat)   |         :      |
|  :         +-------------------------+         :      |
|  :              |               |              :      |
|  :...- - - - - [ PU Drive Rollers ] - - - - - -:      |
+-------------------------------------------------------+- จลนศาสตร์เชิงการหมุน: ลูกกลิ้งคู่ที่เจียระไนด้วยโพลียูรีเทน (PU) ความแข็ง Shore A 75–85 จะหมุนขดลวดทองแดงไปตามแนวเส้นรอบวงของแกนกลาง
- เส้นทางโคจร: วงแหวนชัตเติลแบบไดนามิกจะเคลื่อนที่ผ่านช่องเปิดด้านในของขดลวด โดยจะพันเทปหรือฟิล์มไปตามหน้าตัดรูปวงแหวน
- ป้องกันคอยล์ท่อทองแดงอ่อน (เช่น เกรด Cu-DHP) มีแนวโน้มที่จะเกิดรอยขีดข่วนบนพื้นผิว ดังนั้นลูกกลิ้งนำทางจึงติดตั้งฝาครอบไนลอนหรือพลาสติกวิศวกรรมที่ไม่ทำให้เกิดรอย เพื่อป้องกันการสัมผัสระหว่างโลหะกับโลหะในระหว่างการโหลด การหมุน และการลำเลียงออก
ขั้นตอนการบรรจุสินค้าทีละขั้นตอน
- การวางคอยล์ผู้ปฏิบัติงานจะยกขดลวดทองแดงที่ยังไม่ได้รัดหรือรัดไว้แล้วขึ้นไปวางบนแท่นลูกกลิ้งโดยใช้เครนยกเหนือศีรษะพร้อมตะขอรูปตัว C หรือเครื่องยกขดลวดแบบใช้ลม ขดลวดจะวางราบ (ตาอยู่ในแนวตั้ง)
- การยึดวัสดุผู้ปฏิบัติงานดึงปลายฟิล์มหรือเทปแล้วติดเข้ากับขอบของขดลวดด้วยกาวที่มีความเหนียวต่ำหรือการยึดติดด้วยกลไกที่แน่นหนา
- รอบการห่ออัตโนมัติผู้ปฏิบัติงานออกจากเขตปลอดภัยรอบนอกและเริ่มวงจรการทำงานโดยใช้ปุ่มควบคุมสองมือหรือสวิตช์เท้า วงแหวนหมุนจะเร่งความเร็วขึ้นโดยใช้ตัวขับความถี่แปรผัน (VFD) ในขณะที่ลูกกลิ้งขับฐานหมุนขดลวดไปพร้อมกัน
- ตัดและตกแต่งเมื่อตัวนับรอบที่ตั้งไว้ทำงานครบหนึ่งรอบแล้ว วงแหวนจะหยุดอยู่ที่ตำแหน่งกึ่งกลางด้านบนสุด ฟิล์มจะถูกตัดโดยอัตโนมัติด้วยใบมีดลม หรือตัดด้วยตนเองโดยผู้ปฏิบัติงานระหว่างการตรวจสอบแบบออฟไลน์
- ปล่อย: ขดลวดที่บรรจุแล้วจะถูกส่งต่อจากโต๊ะไปยังขั้นตอนการตรวจสอบหรือการบรรจุลงพาเลทในขั้นตอนถัดไป
(หมายเหตุ: สำหรับโรงงานที่มีขดลวดหลายม้วนอย่างต่อเนื่อง สามารถใช้สายพานลำเลียงแบบลูกกลิ้งขับเคลื่อนและอุปกรณ์จับยึดตัดอัตโนมัติมาทดแทนขั้นตอนการโหลดและการตัดด้วยมือได้)
หลักการจลนศาสตร์: อัตราส่วนการทับซ้อนเชิงอนุพันธ์
เทปพันถูกติดไปตามพื้นผิววงแหวน เนื่องจากอัตราการเคลื่อนที่เชิงมุมต่อวินาทีมีความสม่ำเสมอทั่วทั้งขดลวด ระยะทางการเคลื่อนที่เชิงเส้นต่อรอบวงแหวนจึงแตกต่างกันระหว่างเส้นผ่านศูนย์กลางด้านในและด้านนอก
- ระยะการเคลื่อนที่เชิงเส้นต่อการหมุนหนึ่งรอบที่เส้นผ่านศูนย์กลางภายนอก =
π × OD - ระยะการเคลื่อนที่เชิงเส้นต่อรอบที่ ID =
π × ID
เมื่อตั้งค่าการซ้อนทับของเทปเป็น 50% ที่เส้นผ่านศูนย์กลางภายนอก ระยะห่างของการเลื่อนวัสดุจะเท่ากับครึ่งหนึ่งของความกว้างของเทป (W_tape / 2เนื่องจากเส้นรอบวงด้านในสั้นกว่า การผ่านแต่ละครั้งจึงครอบคลุมพื้นที่ส่วนใหญ่ของเส้นรอบวงมากขึ้น
เมทริกซ์ความแปรปรวนของการซ้อนทับ (เทปขนาด 100 มม. เป้าหมายการซ้อนทับเส้นผ่านศูนย์กลางภายนอก 50%)
| พารามิเตอร์ | เส้นผ่านศูนย์กลางภายนอก/O.D. (OD) | เส้นผ่านศูนย์กลางภายใน (ID / Eye) | หมายเหตุทางวิศวกรรม |
|---|---|---|---|
| ขนาดขดลวด | 700 มม | 400 มม | คอยล์เชิงพาณิชย์มาตรฐานเป้าหมาย |
| เส้นรอบวง | 2,199 มม | 1,257 มม | π × Diameter |
| การเคลื่อนที่ตามแนวเส้นรอบวงต่อรอบ | 50 มม | 28.6 มม | อัตราส่วนพื้นฐาน: Advance_ID = Advance_OD × (ID / OD) |
| เปอร์เซ็นต์การทับซ้อนที่มีประสิทธิภาพ | 50.0% | 71.4% | Overlap = (1 - (Advance / Tape_Width)) × 100% |
| การสร้างชั้นวัสดุ | 2.0 เลเยอร์ | 3.5 เลเยอร์ | Eye มีวัสดุบรรจุภัณฑ์มากกว่าเดิม 75% |
หลักการใช้งาน : ควรปรับความตึงและการซ้อนทับที่เส้นผ่านศูนย์กลางภายนอกเสมอ หากปรับการซ้อนทับที่จุดเชื่อมต่อของขดลวด เส้นรอบวงภายนอกของเทปจะแยกออกจากกัน ทำให้ทองแดงเปลือยสัมผัสกับอากาศโดยรอบและอาจเกิดการเสียดสีจากการใช้งาน
สูตรคำนวณปริมาณการใช้วัสดุห่อหุ้ม
ในการคำนวณปริมาณวัสดุสิ้นเปลืองที่ต้องการต่อขดลวด ให้กำหนดเส้นรอบวงแบบวงแหวนของหน้าตัดขดลวด:
- ความหนาของผนังในแนวรัศมี:
W_radial = (OD - ID) / 2 = (700 mm - 400 mm) / 2 = 150 mm - ความสูงตามแนวแกนของขดลวด:
H = 200 mm - เส้นรอบวงภาคตัดขวาง (
P_cross):2 × (W_radial + H) = 2 × (150 mm + 200 mm) = 700 mm(ประมาณ 0.70 เมตร)
การเปรียบเทียบความต้องการวัสดุสิ้นเปลือง
| การตั้งค่าการทับซ้อนที่ OD | ระยะห่างล่วงหน้าภายนอก | จำนวนรอบวงแหวนทั้งหมดที่ต้องหมุน | ปริมาณวัสดุที่ใช้ต่อม้วน (สุทธิ) |
|---|---|---|---|
| ส่วนที่ทับซ้อนกัน 50% | 50 มม | 44 รอบ (2,199 / 50) |
เมตร 30.8 (44 × 0.70 m) |
| ส่วนที่ทับซ้อนกัน 66% | 33.3 มม | 66 รอบ (2,199 / 33.3) |
เมตร 46.2 (66 × 0.70 m) |
| ส่วนที่ทับซ้อนกัน 75% | 25 มม | 88 รอบ (2,199 / 25) |
เมตร 61.6 (88 × 0.70 m) |
(ควรเผื่อเศษวัสดุเพื่อความปลอดภัยทางวิศวกรรมไว้ 5-8% ต่อขดลวด สำหรับส่วนปลายเริ่มต้น สายไฟที่ถูกตัด และการยึดขั้นสุดท้าย)
การป้องกันความเสียหายสำหรับขดลวดทองแดงผนังบาง
ท่อสำหรับระบบปรับอากาศ/ทำความเย็น และท่อประปา จำเป็นต้องมีการควบคุมบรรจุภัณฑ์เฉพาะ เพื่อป้องกันการเสื่อมสภาพระหว่างการขนส่งและการจัดเก็บ:
| โหมดความเสี่ยง | กลไกการเสียหาย | มาตรการตอบโต้ทางวิศวกรรมเครื่องกล |
|---|---|---|
| รอยบุ๋มและการปรับพื้นผิวผนังด้านนอก | แรงดึงจากม้วนฟิล์มที่มากเกินไปส่งผลต่อชั้นของท่อทองแดงที่ผ่านการอบอ่อน | เบรกแรงเสียดทานเชิงกลหรือคลัตช์อนุภาคแม่เหล็กแบบแอคทีฟ ปรับเทียบระหว่าง 15 N ถึง 35 N |
| การออกซิเดชันในบรรยากาศ / การหมอง | อากาศชื้น หมอกเกลือ หรือก๊าซซัลเฟอร์แทรกซึมเข้าไปในช่องว่างระหว่างขดลวด | ห่อหุ้มด้วยฟิล์มโพลีเอทิลีน (PE) หรือสารยับยั้งการกัดกร่อนแบบไอระเหย (VCI) โดยให้มีส่วนที่ซ้อนทับกันอย่างน้อย 50% ของเส้นผ่านศูนย์กลางภายนอก |
| การขูดขีดและการเสียดสีเป็นชั้นๆ | แรงเสียดทานที่เกิดจากการสั่นสะเทือนระหว่างการขนส่งตู้คอนเทนเนอร์ทางทะเล | ฟิล์มยืดได้ช่วยรักษาแรงกดของโครงสร้างห่วง การผูกมัดแบบซ้อนกันจะกลายเป็นบล็อกชิ้นเดียวที่แข็งแกร่ง |
| การรั่วซึมและการปนเปื้อนของบ่อเจาะ | ฝุ่น ความชื้น และเศษสิ่งสกปรกสะสมอยู่บริเวณปลายท่อที่เปิดอยู่ | การห่อหุ้มแบบวงแหวนโดยสมบูรณ์ช่วยปกป้องปลายท่อที่เปิดอยู่โดยไม่จำเป็นต้องใช้ฝาปิดปลายแยกต่างหาก |
ความปลอดภัยของเครื่องจักรและการปฏิบัติตามกฎระเบียบทางอุตสาหกรรม
วงแหวนโคจรความเร็วสูงก่อให้เกิดจุดหนีบหมุนที่สำคัญ การติดตั้งอย่างปลอดภัยต้องเป็นไปตามข้อกำหนดของระเบียบข้อบังคับระหว่างประเทศเกี่ยวกับเครื่องจักร:
- มาตรฐานความปลอดภัยของเครื่องจักรการออกแบบเป็นไปตาม EN ISO 12100: 2010 (การประเมินความเสี่ยงและการลดความเสี่ยง) และ EN 415-10: 2014 (ข้อกำหนดด้านความปลอดภัยสำหรับเครื่องจักรบรรจุภัณฑ์)
- การรักษาความปลอดภัยทางกายภาพและม่านแสงพื้นที่ปฏิบัติงานต้องมีรั้วกั้นรอบพื้นที่ทำจากแผ่นเหล็กหรือตาข่าย พร้อมประตูทางเข้าแบบล็อคได้ (ประเภท 3 / PLd ตามมาตรฐาน EN ISO 13849-1)
- ห้ามการแทรกแซงที่เป็นอันตรายผู้ปฏิบัติงานห้ามเอามือเข้าไปในช่องหรือสัมผัสขดลวดขณะที่วงแหวนเลื่อนกำลังหมุน ควรจัดแนวสายไฟของเทปเริ่มต้นเฉพาะเมื่อวงแหวนหยุดนิ่งเท่านั้น และต้องปฏิบัติตามโปรโตคอล LOTO (Lockout/Tagout) ในระหว่างการเปลี่ยนม้วนเทป
รายการตรวจสอบการคัดเลือกทางวิศวกรรม
เตรียมพารามิเตอร์ทางกลต่อไปนี้ให้พร้อมก่อนระบุขนาดโครงเครื่องจักร:
- ซองมิติขดลวด: เส้นผ่านศูนย์กลางภายนอก (OD) ต่ำสุดและสูงสุด เส้นผ่านศูนย์กลางภายใน (ID) และความกว้าง/ความสูงของขดลวด
- โปรไฟล์มวลน้ำหนักขดลวดขั้นต่ำและสูงสุด (ซึ่งเป็นตัวกำหนดคุณสมบัติของตลับลูกปืนลูกกลิ้งรองรับ)
- ข้อกำหนดของท่อ: เส้นผ่านศูนย์กลางภายนอกของผนัง ความหนาของผนัง และคุณสมบัติการอบชุบทองแดง (อ่อนตัวหรือแข็งตัว)
- วัสดุบรรจุภัณฑ์วัสดุที่ใช้ได้แก่ ฟิล์มยืด LLDPE (17–35 µm), เทปผ้าทอเสริมแรง HDPE, กระดาษเครป VCI หรือฟิล์มผสม
- เป้าหมายปริมาณงาน: จำนวนขดลวดสำเร็จรูปที่ต้องการต่อชั่วโมง/ต่อกะ
- โหมดการผสานรวม: สามารถใช้งานได้ทั้งแบบชุดกึ่งอัตโนมัติแบบเดี่ยว หรือบูรณาการเข้ากับสายการผลิตเต็มรูปแบบ พร้อมสายพานลำเลียงแบบขับเคลื่อนด้วยมอเตอร์สำหรับป้อนวัสดุเข้าและออก
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: ตัวห่อแบบตาตั้งตรงนี้สามารถรองรับการจัดเรียงขดลวดแบบใดได้บ้าง?ตอบ: ออกแบบมาสำหรับขดลวดแบบพันเรียบ (LWC), ขดลวดแบบแพนเค้ก, ขดลวดท่อประปาแบบเรียบ และมัดท่อ AC แบบมีร่องที่ติดตั้งแบบราบ (ตาตั้งฉากกับพื้น)
ถาม: เหตุใดวัสดุห่อหุ้มจึงมีความหนามากกว่าบริเวณเส้นผ่านศูนย์กลางด้านใน?
A: เนื่องจากระยะการเคลื่อนที่เชิงเส้นตามแนวเส้นรอบวงต่อองศาการหมุนของวงแหวนจะต่ำกว่าที่ด้านใน (ID) มากกว่าที่ด้านนอก (OD)Circumference = π × D). ด้วยเหตุนี้ เทปที่พันอยู่ติดกันจึงอยู่ใกล้กันมากขึ้นภายในดวงตา
ถาม: แรงดึงของเทปที่เหมาะสมที่สุดสำหรับขดลวดทองแดงผนังบางคือเท่าใด?ตอบ: โดยทั่วไปแล้ว แรงดึงในการบรรจุภัณฑ์จะอยู่ระหว่าง 15 ถึง 35 นิวตัน แรงดึงที่มากเกินไปจะทำให้ขดลวดด้านนอกยุบตัว ในขณะที่แรงดึงที่น้อยเกินไปจะทำให้บรรจุภัณฑ์หย่อนยานระหว่างการขนส่ง
ถาม: เครื่องห่อเพียงเครื่องเดียวสามารถใช้ได้ทั้งฟิล์มยืดและกระดาษเครปหรือไม่?ตอบ: ได้ค่ะ เครื่องห่อแบบใช้งานได้สองวัตถุประสงค์สามารถรองรับแกนฟิล์มมาตรฐาน (76 มม. / 3 นิ้ว) และสามารถใช้ได้ทั้งฟิล์มโพลีเมอร์ที่มีความยืดหยุ่นสูงและกระดาษที่ไม่ยืดหยุ่นด้วยการปรับเบรกเชิงกล
กระบวนการให้คำปรึกษาและเสนอราคาโครงการ
- การส่งข้อมูลเชิงมิติส่งข้อมูลขนาดของขดลวด (เส้นผ่านศูนย์กลางภายใน, เส้นผ่านศูนย์กลางภายนอก, ความสูง, น้ำหนัก) และระยะเวลาการผลิตที่ต้องการมาที่ info@fhopepack.com.
- ข้อเสนอทางวิศวกรรมรับแผนผังโครงสร้างอย่างเป็นทางการ การคำนวณขนาดวงแหวนกระสวย และใบเสนอราคาอุปกรณ์ภายใน 48 ชั่วโมงทำการ
- การตรวจสอบการสมัครประสานงานการทดสอบการยอมรับจากโรงงานโดยใช้ขดลวดตัวอย่างที่ศูนย์ทดสอบของเรา เพื่อกำหนดพารามิเตอร์แรงดึงและการซ้อนทับให้เสร็จสมบูรณ์
การอ่านที่เกี่ยวข้อง
- วิดีโอ: เครื่องห่อสายยาง, เครื่องบรรจุท่อทองแดงและท่อโลหะ
- เครื่องห่อขดลวดอุตสาหกรรม
- วิดีโอ: เครื่องบรรจุภัณฑ์ขดลวดเหล็กและขดลวดทองแดงสำหรับการห่อฟิล์มแบบมองทะลุ
มาตรฐานและเอกสารอ้างอิง
- การจำแนกประเภทเครื่องจักร: เอกสารทางเทคนิคด้านวิศวกรรมระบบบรรจุภัณฑ์ FHOPE, ชุด Eye-Vertical
- อุปกรณ์ที่กำลังใช้งาน: วิดีโอสาธิตการทำงานอย่างเป็นทางการของเครื่องห่อขดลวดแบบมองทะลุ
- ขอบเขตมาตรฐานสากล: การประเมินความเสี่ยง ISO 12100:2010, EN 415-10:2014 ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์
แก้ไขล่าสุด: 04 กันยายน 2026