บทสรุปสำหรับผู้บริหารเครื่องบรรจุขดลวดท่อทองแดงแบบสอดผ่านรู ช่วยยึดขดลวดทองแดงอ่อนให้ตั้งตรงบนลูกกลิ้งรองรับแบบมอเตอร์ขับเคลื่อน โดยมีวัสดุห่อหุ้มแบบวงโคจรส่งผ่านรูขดลวดอย่างต่อเนื่องด้วยวงแหวนหมุนความเร็วสูง กระบวนการห่อหุ้มรอบด้านนี้ช่วยปิดผนึกชั้นท่อที่เปราะบางเพื่อป้องกันความชื้นซึมผ่าน การเกิดออกซิเดชันที่พื้นผิว และการแบนราบทางเรขาคณิตระหว่างการขนส่งและการส่งออก การสาธิตทางเทคนิคแบบบูรณาการแสดงให้เห็นลำดับขั้นตอนทั้งหมด ตั้งแต่การวางตำแหน่งขดลวดตามหลักสรีรศาสตร์บนลูกกลิ้งที่บุด้วยโพลียูรีเทน ไปจนถึงการห่อหุ้มแบบวงโคจรแบบไดนามิกด้วยเทปคอมโพสิตแบบทอ และการปิดรอบการทำงานที่ควบคุมด้วยการซ้อนทับ ออกแบบมาสำหรับขดลวดแบบแพนเค้ก ขดลวดแบบ LWC (ขดลวดแบบพันระดับ) และมัดท่อ ACR ที่มีน้ำหนัก 5 ถึง 500 กก. เครื่อง FPC-200 สามารถห่อขดลวดทั้งหมดได้ใน 23 ถึง 50 วินาที พร้อมการควบคุมแรงดึงอัตโนมัติ
สารบัญ
- สิ่งที่คลิปแสดงตามลำดับ
- เวลาในการทำงานแต่ละรอบของคลิป
- วิธีการพันขดลวดทองแดงแบบมองทะลุทำงานอย่างไร
- ข้อมูลจำเพาะของขดลวดทองแดง FPC-200
- การตรวจสอบจังหวะ
- รายการตรวจสอบสำหรับการเลือกขดลวดทองแดง
- การควบคุมและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่คลิปแสดงตามลำดับ
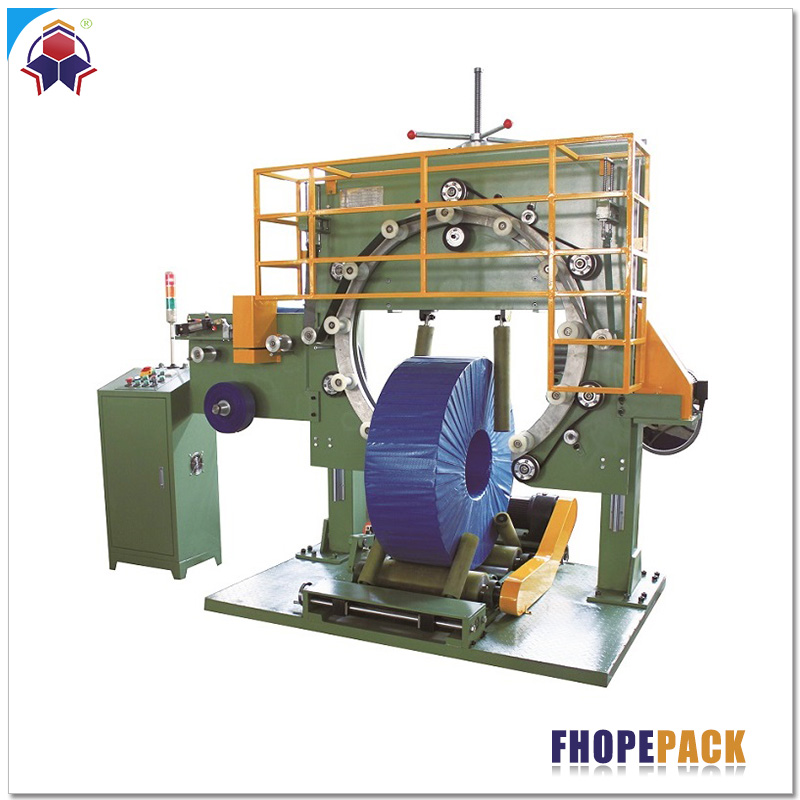
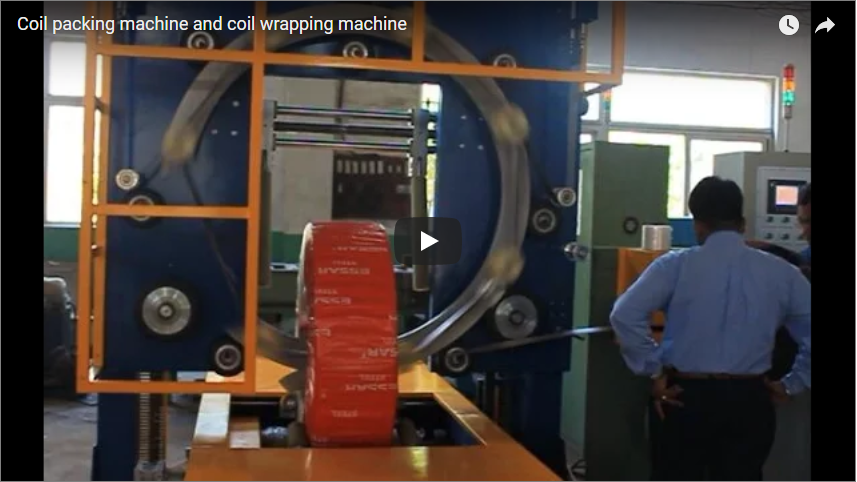
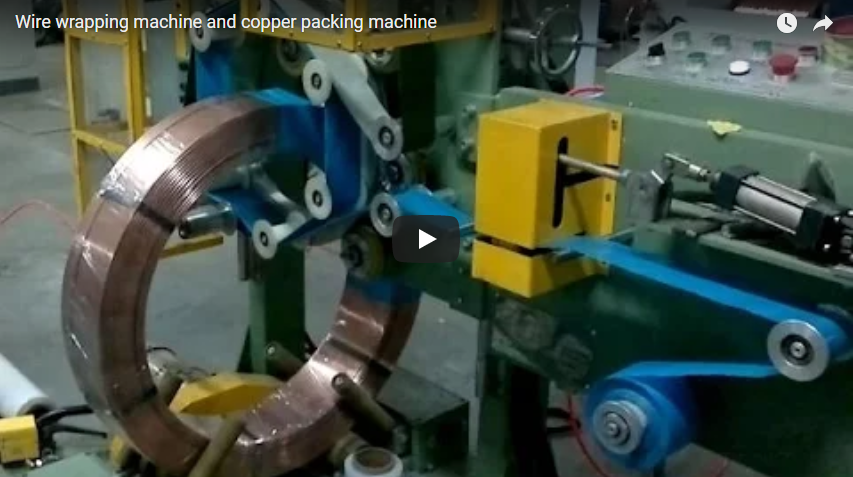
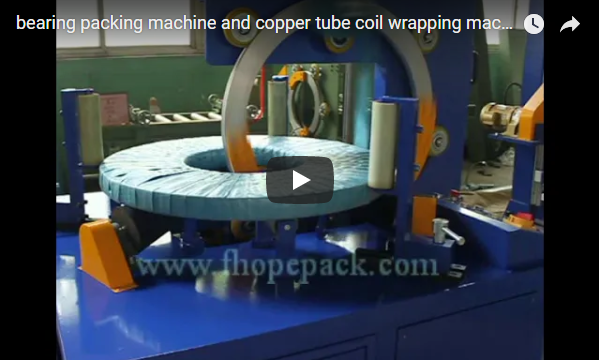
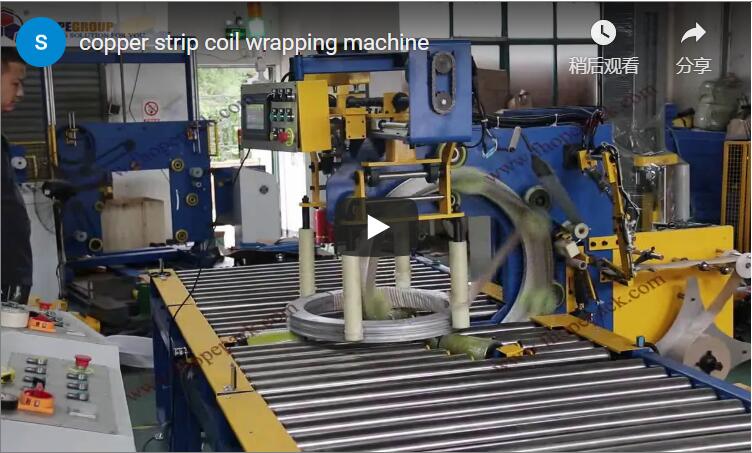
วิดีโอสาธิตการทำงานแสดงให้เห็นถึงกลไกการเคลื่อนที่และโครงสร้างของเครื่องห่อหุ้ม FPC-200 ซึ่งสร้างขึ้นจากโครงเหล็กสีเขียวที่มีความแข็งแรงสูง ลูกกลิ้งนำทางแบบวงแหวนโพลีเมอร์สีขาว และลูกกลิ้งรองรับหุ้มด้วยโพลียูรีเทนที่ออกแบบมาเพื่อป้องกันรอยขีดข่วนจากการสัมผัสบนพื้นผิวทองแดงอ่อน
- 0 ถึง 8 วินาที (การจัดตำแหน่งขดลวดและการจัดแนวการป้อน): พนักงานสองคนวางขดลวดทองแดงตั้งตรงลงบนลูกกลิ้งขับ โดยจัดแนวรูตรงกลางของขดลวดให้ตรงกับส่วนโค้งด้านล่างของวงแหวนกระสวยอวกาศ หมายเหตุ: การทรงตัวด้วยมือในระหว่างการเริ่มต้นรอบการทำงานเป็นเพียงท่าทางในการแสดงตัวอย่างเท่านั้น หน่วยการผลิตจริงใช้ลูกกลิ้งนำทางด้านข้างแบบกลไกเพื่อบังคับใช้เขตความปลอดภัยแบบไม่ต้องใช้มือ
- 11 ถึง 14 วินาที (การเร่งความเร็วของวงแหวนวงโคจรและการยึดฟิล์ม): วงแหวนโพลียูรีเทนที่ควบคุมด้วย VFD จะเร่งความเร็วอย่างราบรื่นไปจนถึงความเร็วรอบเป้าหมาย โดยนำทางแผ่นวัสดุที่ห่อหุ้มให้เคลื่อนผ่านรูด้านในในขั้นต้นเพื่อสร้างความเหนียวที่พื้นผิวในเบื้องต้น
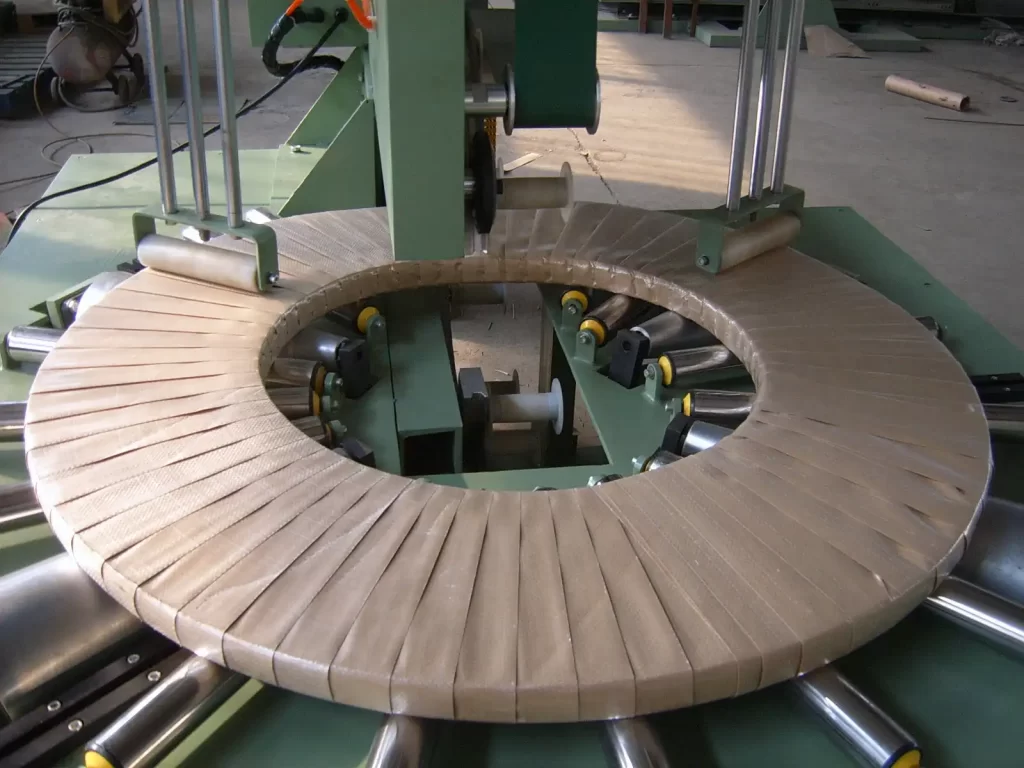
- 16 ถึง 35 วินาที (การพันรอบวงโคจรแบบซิงโครไนซ์และการก่อตัวของการซ้อนทับ): เมื่อมองจากระยะใกล้ จะเห็นว่าวงแหวนเคลื่อนที่ผ่านรูขดลวดอย่างต่อเนื่อง ในขณะที่ลูกกลิ้งรองรับหมุนขดลวดไปตามแกนแนวนอน การประสานกันทางกลระหว่างความเร็วรอบของวงแหวนและความเร็วในการป้อนของลูกกลิ้ง ทำให้เกิดการซ้อนทับแบบเกลียวที่สม่ำเสมอและกันน้ำได้ทั่วทั้งมัดท่อ
- 38 ถึง 43 วินาที (การรวบรวมและการนำเสนอขั้นสุดท้าย): ขดลวดจะห่อหุ้มรอบด้านอย่างสมบูรณ์ ทำให้เกิดบรรจุภัณฑ์ที่แข็งแรง ป้องกันฝุ่น พร้อมสำหรับการขนถ่ายด้วยเครื่องจักร การจัดเรียงบนพาเลท หรือการบรรจุลงกล่องกระดาษจำนวนมาก
เวลาในการทำงานแต่ละรอบของคลิป
การวิเคราะห์เชิงปริมาณของลำดับการทำงานแสดงให้เห็นถึงประสิทธิภาพการเคลื่อนที่ของกลไกวงโคจรผ่านดวงตา:
| ขั้นตอนลำดับการบรรจุภัณฑ์ | ช่วงเวลาในคลิป | ระยะเวลาสุทธิ | หน้าที่ทางจลศาสตร์และกลไก |
|---|---|---|---|
| การโหลดขดลวดและการจัดแนวรูเจาะ | 0 ถึง 8 วิ | ประมาณ 8 วิ | วางตั้งตรงบนลูกกลิ้งรองรับ จัดแนวผ่านรูวงแหวน |
| การเริ่มต้นอย่างนุ่มนวลและการบันทึกภาพยนตร์เบื้องต้น | 11 ถึง 14 วิ | ประมาณ 3 วิ | การเร่งความเร็วความถี่แปรผัน; การทำงานของแรงตึงหลัก |
| การห่อวงโคจรและการโยนลูก | 16 ถึง 40 วิ | ประมาณ 24 วิ | การหมุนแบบซิงโครไนซ์ที่อัตราส่วนการทับซ้อนที่กำหนดไว้ล่วงหน้า (50% โดยประมาณ) |
| เวลาวงจรที่สังเกตได้ทั้งหมด | 0 ถึง 43 วิ | ใช้งานประมาณ 35 วินาที | แสดงให้เห็นถึงอัตราการประมวลผลพื้นฐานภายในช่วงเวลา 23 ถึง 50 วินาที |
คลิปที่บันทึกไว้แสดงให้เห็นระยะเวลาการพันที่ใช้งานจริงประมาณ 27 วินาที (ไม่รวมการโหลด) ซึ่งยืนยันว่ารอบการผลิตของโรงงานสามารถทำได้ตามอัตราที่ออกแบบไว้คือ 23 ถึง 50 วินาทีต่อขดลวด ขึ้นอยู่กับการซ้อนทับของการพันและเส้นผ่านศูนย์กลางภายนอก (OD) ของขดลวดที่เลือก
วิธีการพันขดลวดทองแดงแบบมองทะลุทำงานอย่างไร
การห่อแบบวงโคจรโดยมองผ่านช่องมองจะช่วยรักษาเสถียรภาพของม้วนวัสดุในแนวตั้ง (แนวสายตาขนานกับแนวนอน) บนลูกกลิ้งรองรับแบบมอเตอร์สองตัวที่เคลือบด้วยโพลียูรีเทนหรือยางสังเคราะห์ที่มีความแข็งสูงและไม่ทิ้งรอย ม้วนวัสดุบรรจุภัณฑ์จะถูกติดตั้งบนตัวเลื่อนที่สมดุลภายในวงแหวนวงโคจรแบบชิ้นเดียวที่หล่อขึ้นจากโพลียูรีเทนหรือโครงสร้างเหล็กดัดขึ้นรูป
มอเตอร์ขับเคลื่อนหลักจะส่งกำลังไปยังวงแหวนผ่านล้อนำทางรอบนอกที่ทนทานต่อการสึกหรอด้วยความเร็ว 10 ถึง 100 รอบต่อนาที ในขณะที่ตัวลำเลียงจะดึงแผ่นฟิล์มผ่านเส้นผ่านศูนย์กลางภายใน (ID) และไปตามเส้นรอบวงภายนอกอย่างต่อเนื่อง ในเวลาเดียวกัน ลูกกลิ้งรองรับด้านล่างจะขับเคลื่อนม้วนฟิล์มรอบแกนกลางด้วยความเร็ว 2 ถึง 4 เมตรต่อนาที อัตราส่วนระหว่างการหมุนของวงแหวนและการป้อนเชิงเส้นของลูกกลิ้งรองรับจะกำหนดระยะห่างการซ้อนทับของฟิล์มที่แม่นยำ ซึ่งสามารถปรับได้ระหว่าง 20% ถึง 90% ผ่านหน้าจอสัมผัส PLC ส่วนกลาง
เพื่อรักษาความกลมของหน้าตัดและป้องกันการบิดเบี้ยวของท่อ ACR ผนังบาง ชุดเบรกแรงเสียดทานเชิงกลหรือคลัตช์อนุภาคแม่เหล็กจะช่วยรักษาแรงดึงของวัสดุให้คงที่ตลอดวงจร การปรับความสูงของแท่นลูกกลิ้งจะชดเชยรูปทรงเส้นผ่านศูนย์กลางภายนอกและภายในที่แตกต่างกัน ทำให้มั่นใจได้ว่าจุดศูนย์กลางของขดลวดตรงกับรูปทรงการห่อหุ้มวงแหวนที่เหมาะสมที่สุด
| การประกอบชิ้นส่วน | หน้าที่ทางวิศวกรรม | กลไกป้องกันท่อ |
|---|---|---|
| แหวนวงโคจรโพลียูรีเทน | หมุนม้วนวัสดุแบบไดนามิกผ่านรูขดลวด | ขจัดแรงสั่นสะเทือนจากโลหะ; การนำทางที่ราบรื่นด้วยความเร็วสูง |
| ลูกกลิ้งเปลวัลคาไนซ์ | หมุนขดลวดด้วยความเร็วรอบที่ควบคุมได้ | ยางสังเคราะห์ทนน้ำมันช่วยป้องกันรอยขีดข่วนและรอยบุบ |
| เบรกแรงตึงแบบไดนามิก | ใช้แรงดึงเว็บที่สม่ำเสมอทั่วทั้งม้วนที่มีเส้นผ่านศูนย์กลางต่างกัน | ป้องกันการบิดเบี้ยวของขดลวดและบรรจุภัณฑ์ที่หลวม |
| ตัวกำหนดตำแหน่งความสูงแนวตั้ง | ปรับระดับความสูงของแท่นวางได้ด้วยตนเองหรือผ่านระบบขับเคลื่อนด้วยสกรูไฟฟ้า | จัดตำแหน่งรูขดลวดให้ตรงกับแกนวงแหวนเพื่อปรับระยะห่างของฟิล์มให้เท่ากัน |
| เครื่องตัดลมแบบอัตโนมัติ | ตัวหนีบและการตัดที่ห่อหุ้มเว็บในรอบดัชนีสุดท้าย | ตัดได้อย่างสะอาดหมดจดโดยไม่ต้องใช้แรงงานคนในการตัดที่จุดหนีบ |
| PLC แบบบูรณาการและไฟหอคอย | ควบคุมการทำงานของมอเตอร์ VFD, การคำนวณการทับซ้อน และการวินิจฉัยปัญหา | การแจ้งเตือนสถานะด้วยภาพและเสียง ป้องกันการหยุดทำงานโดยไม่ได้วางแผนไว้ล่วงหน้า |
ข้อมูลจำเพาะของขดลวดทองแดง FPC-200
พารามิเตอร์ทางวิศวกรรมด้านล่างนี้กำหนดขอบเขตการทำงานสำหรับรูปแบบการพันขดลวดทองแดงมาตรฐาน:
| ข้อกำหนดพารามิเตอร์ | เมตริกทางเทคนิค | ขอบเขตการออกแบบทางวิศวกรรม |
|---|---|---|
| น้ำหนักขดลวดที่อนุญาต | 5 ถึง 500 กิโลกรัม | โครงสร้างเฟรมและชุดแบริ่งสำหรับงานหนัก |
| ความกว้างของขดลวด (ความสูงตามแนวแกน, W) | เพื่อ 10 200 มม | รองรับทั้งแพนเค้กชั้นเดียวและแบบหลายชั้น |
| เส้นผ่านศูนย์กลางภายนอกของคอยล์ (OD) | เพื่อ 600 1200 มม | ระยะห่างสูงสุดภายในรัศมีด้านนอกของวงแหวนหลัก |
| เส้นผ่านศูนย์กลางภายในคอยล์ (ID) | เพื่อ 300 800 มม | ระยะห่างขั้นต่ำของรูเจาะสำหรับการผ่านของลูกสูบ: ≥ 250 มม. |
| ความหนาของผนังด้านรัศมี [(เส้นผ่านศูนย์กลางภายนอก – เส้นผ่านศูนย์กลางภายใน) / 2] | ≤ 300 มม | ช่วยให้มั่นใจได้ว่าหน้าตัดของขดลวดจะผ่านช่องว่างของวงแหวน |
| ความเร็วเชิงเส้นของลูกกลิ้งแท่นรอง | 2 ถึง 4 ม./นาที | ควบคุมโดยตัวขับความถี่แปรผัน (VFD) |
| ความเร็วในการหมุนของวงแหวนวงโคจร | 10 ถึง 100 รอบต่อนาที | เส้นโค้ง S สำหรับการเร่งความเร็วและลดความเร็วที่ตั้งโปรแกรมได้ |
| ระยะเวลาการห่อจักรยาน | 23 ถึง 50 วินาที / คอยล์ | ฟังก์ชันของเส้นผ่านศูนย์กลางภายนอก ความกว้าง และการตั้งค่าการซ้อนทับ |
| ช่วงการปรับการซ้อนทับของฟิล์ม | % 20 90 ไป% | อัลกอริทึมการขับเคลื่อน PLC แบบมาสเตอร์-ฟอลโลเวอร์ที่ซิงโครไนซ์ |
| สื่อบรรจุภัณฑ์ที่เข้ากันได้ | ฟิล์มยืด PE, สายพานทอ, กระดาษเครป VCI | ความกว้างของม้วน: 50 ถึง 100 มม.; ขนาดแกนมาตรฐาน: 50/76 มม. |
| พิกัดการจ่ายไฟฟ้า | 380 โวลต์, 50/60 เฮิรตซ์, 3 เฟส | สามารถเลือกใช้งานแรงดันไฟฟ้าได้ 220 V / 440 V / 480 V |
การตรวจสอบจังหวะ
ในแผนกขึ้นรูปทองแดงหรือการตกแต่งขดลวดทองแดงแบบแผ่น ซึ่งมีอัตราการผลิตโดยรวม 120 วินาทีต่อหน่วย:
- รอบการพันรอบวงโคจรมาตรฐาน: 23 ถึง 50 วินาที
- ระยะเวลาคงเหลือสำหรับการจัดเตรียม การขนถ่าย และการวางสัมภาระ: 70 ถึง 97 วินาที
เมื่อใช้งานในโหมดกึ่งอัตโนมัติ โดยใช้เครนเหนือศีรษะในการโหลด หรือการขนย้ายบนพื้นด้วยมือ พนักงานควบคุมสายการผลิตสองคนสามารถจัดการการป้อนและการปล่อยวัสดุได้อย่างปลอดภัยภายในช่วงเวลา 70 ถึง 97 วินาทีนี้ สำหรับการทำงานดึงลวดอย่างต่อเนื่องด้วยความเร็วสูงที่ต้องการเวลาการผลิตต่ำกว่า 60 วินาที เครื่อง FPC-200 สามารถทำงานร่วมกับเครื่องกดขดลวดไฮดรอลิก เครื่องลำเลียงแบบคาน และสายพานลำเลียงแบบลูกกลิ้งที่ขับเคลื่อนด้วยมอเตอร์ได้โดยตรง ทำให้สามารถถ่ายโอนขดลวดแบบไม่ต้องสัมผัส และลดความล่าช้าจากการจัดการด้วยมือ
รายการตรวจสอบสำหรับการเลือกขดลวดทองแดง
- ขนาดของขดลวด: ตรวจสอบให้แน่ใจว่าเส้นผ่านศูนย์กลางภายนอก (600–1200 มม.) เส้นผ่านศูนย์กลางภายในของรู (300–800 มม.) และความกว้างของชุดลูกสูบ (10–200 มม.) พอดีกับช่องหน้าต่างของวงแหวนใส
- ระยะห่างตามแนวขวาง: ตรวจสอบความหนาของผนังในแนวรัศมี
[(OD - ID) / 2] ≤ 300 mmเพื่อรักษาระยะห่างของตัวเลื่อนวงแหวน - ข้อจำกัดด้านน้ำหนักบรรทุก: ตรวจสอบให้แน่ใจว่าน้ำหนักรวมสูงสุดของมัดตรงกับขีดจำกัดการรับน้ำหนักของแท่นวางที่ 500 กก.
- วัสดุบรรจุภัณฑ์และระดับความทนทานต่อการกัดกร่อน: พิจารณาว่าฟิล์มยืด LLDPE มาตรฐาน ผ้าทอ PP เสริมแรง หรือกระดาษ VCI ป้องกันการกัดกร่อนนั้นจำเป็นสำหรับการขนส่งทางทะเลหรือไม่
- ข้อกำหนดด้านคุณภาพพื้นผิว: ระบุสารเคลือบลูกกลิ้งที่ไม่ทิ้งรอย เช่น ไนไตรล์ นีโอพรีน หรือโพลียูรีเทนหล่อ สำหรับทองแดงอบอ่อนแบบเงา
- ปริมาณงานเทียบกับเวลาในการผลิต: ตรวจสอบให้แน่ใจว่าปริมาณเป้าหมายต่อชั่วโมง (เช่น 40–60 คอยล์/ชั่วโมง) ตรงกับรอบการพัน 23–50 วินาที รวมทั้งเวลาที่ใช้ในการจัดการ
การควบคุมและความปลอดภัย
ความปลอดภัยของผู้ปฏิบัติงานในเครื่องจักรบรรจุภัณฑ์แบบวงโคจรนั้น มุ่งเน้นไปที่การลดอันตรายรอบ ๆ วงแหวนกระสวยหมุนและจุดหนีบป้อนชิ้นงาน:
- การยกเลิกการผ่าตัดโดยใช้มือช่วย: แม้ว่าการสาธิตการตั้งค่าเบื้องต้นอาจแสดงให้เห็นผู้ปฏิบัติงานอยู่ใกล้กับขดลวด แต่แนวทางการปฏิบัติงานในระดับอุตสาหกรรมห้ามการสัมผัสด้วยมือในระหว่างการหมุนวงแหวน เครื่องจักรต้องมีลูกกลิ้งรองรับด้านข้างและตัวยึดด้านบนแบบใช้ลมเพื่อยึดขดลวดให้แน่นหนา เพื่อให้แน่ใจว่าผู้ปฏิบัติงานก้าวออกไปนอกขอบเขตการป้องกันก่อนที่วงแหวนจะเริ่มหมุน
- การประสานมาตรฐาน: การควบคุมระบบเป็นไปตาม ISO 12100: 2010 (การประเมินและการลดความเสี่ยง) และ EN 415-10: 2014 (ข้อกำหนดด้านความปลอดภัยสำหรับเครื่องจักรบรรจุภัณฑ์) เครื่องจักรที่ผลิตเพื่อจำหน่ายในเขตอำนาจศาลที่ได้รับการรับรองตามมาตรฐาน CE จะติดตั้งอุปกรณ์ป้องกันอุโมงค์แบบถาวร ประตูทางเข้าแบบล็อกได้ และม่านแสงนิรภัยประเภท 4 / PL e ที่ปิดกั้นบริเวณช่องป้อนวัสดุ
- ระบบล็อกควบคุมและโปรโตคอล LOTO: การบำรุงรักษา การร้อยฟิล์มเข้าม้วนใหม่ และการแก้ไขปัญหาฟิล์มติดขัดโดยไม่คาดคิด ต้องปฏิบัติตามระเบียบการล็อกเอาต์/แท็กเอาต์ (LOTO) ของ OSHA อย่างเคร่งครัด ปุ่มหยุดฉุกเฉินและรีเลย์ความปลอดภัยแบบสองช่องสัญญาณที่ได้รับการตรวจสอบจะหยุดวงแหวนโพลียูรีเทนที่กำลังหมุนอยู่ทันทีด้วยระบบเบรกเชิงกลแบบไดนามิกภายใน 0.8 วินาที
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เครื่อง FPC-200 รองรับขดลวดทองแดงรูปแบบใดบ้าง?ตอบ: เครื่องนี้สามารถประมวลผลขดลวดแบบแพนเค้กชั้นเดียว ขดลวดแบบเรียงซ้อน (LWC) และขดลวดทำความเย็นที่มีน้ำหนักระหว่าง 5 ถึง 500 กก. โดยมีเส้นผ่านศูนย์กลางภายนอก (OD) ตั้งแต่ 600 ถึง 1200 มม. เส้นผ่านศูนย์กลางภายใน (ID) ตั้งแต่ 300 ถึง 800 มม. และความกว้างตั้งแต่ 10 ถึง 200 มม.
ถาม: ระบบป้องกันไม่ให้ท่อทองแดงอ่อนเสียรูปทรงระหว่างการห่อได้อย่างไร?ตอบ: การเสียรูปทรงถูกป้องกันด้วยวิศวกรรมสองทาง: ลูกกลิ้งรองรับใช้แผ่นรองรับแรงกระแทกโพลียูรีเทนที่มีพื้นที่สัมผัสกว้างเพื่อกระจายน้ำหนักอย่างสม่ำเสมอ และชุดควบคุมแรงดึงฟิล์มใช้เบรกแม่เหล็กหรือเบรกแบบกลไกที่ปรับได้เพื่อรักษาแรงดึงให้อยู่ในช่วงที่ปลอดภัย 10 ถึง 40 นิวตัน
ถาม: เครื่องนี้สามารถใช้บรรจุภัณฑ์สองชนิดพร้อมกันได้หรือไม่?ตอบ: ได้ค่ะ ตัวลำเลียงแบบวงโคจรสามารถติดตั้งม้วนคู่แบบซิงโครไนซ์เพื่อวางกระดาษเครปป้องกันการเกิดออกซิเดชัน VCI ชั้นในและฟิล์มยืด PE กันน้ำชั้นนอกได้ในรอบการหมุนเดียว
ถาม: ต้องมีการบำรุงรักษาอะไรบ้างสำหรับชุดขับหลักและวงแหวนวงโคจร?ตอบ: การบำรุงรักษาตามระยะเวลาประกอบด้วยการตรวจสอบล้อขับรอบนอกที่ทำจากโพลียูรีเทนทุกๆ 2,000 ชั่วโมงการทำงานเพื่อดูการสึกหรอ การหล่อลื่นตลับลูกปืนนำทางวงแหวนหลัก และการตรวจสอบความตึงของสายพานขับทุกๆ สามเดือน
ขั้นตอนต่อไป
หากต้องการกำหนดค่าเครื่องห่อแบบวงโคจร FPC-200 สำหรับโรงงานแปรรูปทองแดงของคุณ โปรดดำเนินการตรวจสอบการบูรณาการของเราให้เสร็จสมบูรณ์:
- ส่งข้อมูลจำเพาะของสายการผลิต: โปรดส่งช่วงขนาดของขดลวด (เส้นผ่านศูนย์กลางภายนอก, เส้นผ่านศูนย์กลางภายใน, ความกว้าง), น้ำหนักมัดสูงสุด และอัตราการผลิตเป้าหมายมาที่ info@fhopepack.com.
- รับข้อเสนอทางวิศวกรรมภายใน 48 ชั่วโมง: ทีมงานด้านการออกแบบบรรจุภัณฑ์ของเราจะจัดทำใบเสนอราคาที่ปรับแต่งให้เหมาะสม พร้อมด้วยแบบร่างขนาดพื้นที่ 2 มิติ/3 มิติ การคำนวณรอบการผลิต และการประเมินปริมาณการใช้วัสดุ
- ยืนยันการทำงานอัตโนมัติของสายการผลิต: นัดหมายการประชุมทางเทคนิคกับทีมวิศวกรของเราเพื่อระบุรายละเอียดเกี่ยวกับการติดตั้งระบบป้องกันความปลอดภัย การผูกสายพานลำเลียง หรือการซิงโครไนซ์ปลายเครื่องจักร
การอ่านที่เกี่ยวข้อง
- เครื่องพันคอยล์ทองแดง FPC-200
- แผ่นห่อขดลวดทองแดงสำหรับงานหนัก FPC-300
- โซลูชันสายการผลิตบรรจุภัณฑ์ขดลวดทองแดงอัตโนมัติ
แหล่งที่มา
- ข้อมูลจำเพาะของอุปกรณ์: แคตตาล็อกทางเทคนิคของแผ่นห่อขดลวดทองแดง FPC-200
- วิดีโอสาธิต: ช่อง YouTube อย่างเป็นทางการของ FHOPE – การสาธิตการบรรจุท่อทองแดง
- มาตรฐานความปลอดภัยทางอุตสาหกรรม: มาตรฐาน ISO 12100:2010 ความปลอดภัยของเครื่องจักร | EN 415-10:2014 ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์
แก้ไขล่าสุด: 05 กันยายน 2026