Краткое изложение. Свободно свисающая проволока с большого рулона занимает место и проскальзывает при транспортировке, поэтому проволочные заводы перематывают её в более мелкие бухты, плотно прессуют и обвязывают. Наша линия делает это на нескольких станциях: перемоточная машина, вертикальный пресс для уплотнения и станция обвязки, все синего и жёлтого цвета, а готовый рулон перемещается с помощью вилочного погрузчика. Количество ленты зависит от высоты бухты , толщины стенки бухты и количества лент. Все параметры устанавливаются для каждого проекта отдельно.
Содержание
- Станции линии в видео
- Как работает линия
- Количество используемых ремешков на катушку
- Зачем перематывать и компактировать?
- Контроль и безопасность
- Контрольный список для выбора линии перемотки и уплотнения проволочных рулонов
- Часто задаваемые вопросы по инженерным вопросам
- Следующий шаг
- Связанное чтение
- Источники
Станции линии в видео
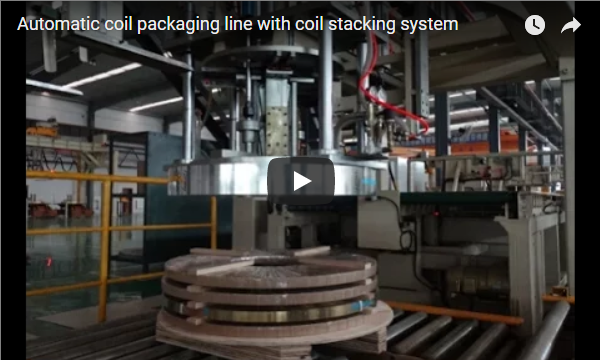
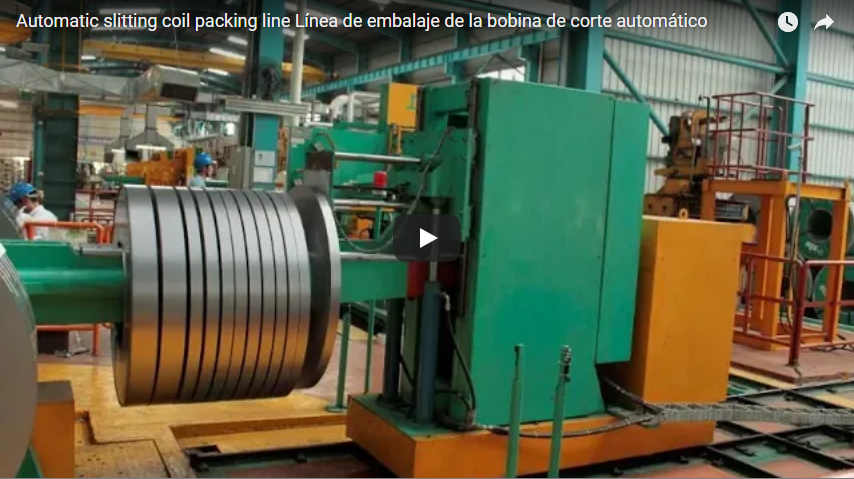
Сине-желтый перемоточный станок сматывает стальную проволоку с большой катушки и наматывает ее на вращающийся стержень в меньшую катушку. На крупном плане показана проволока, направляемая на катушку.
Новая катушка перемещается на высокий вертикальный пресс, который прессует ее в плотный цилиндр. На станции обвязки ленты натягиваются на стенку катушки, а на панели оператора отображается информация о количестве катушек и общей длине ленты. Готовую катушку поднимает вилочный погрузчик.
Как работает линия
| Станция | Что она делает |
|---|---|
| Сматывание | Сматывает проволоку с катушки и наматывает меньшую по размеру катушку на оправку. |
| Трансфер | Перемещает катушку к прессу. |
| Пресс-компактирование | Прижимает катушку к плотной, равномерной высоте. |
| Рослый | Пропускает катушку через ушко, удерживая её в компактном положении. |
| разгружать | Погрузчик уносит обвязанную катушку. |
Обвязка при плотном сжатии рулона обеспечивает сохранение его плотности. Если пресс откроется первым, рулон вернется в исходное положение, и обвязка ослабнет.
Количество используемых ремешков на катушку
Каждая радиальная полоса проходит через отверстие и вокруг стенки катушки. Ее длина приблизительно равна периметру сечения стенки:
Длина полосы ≈ 2 × (высота катушки + толщина стенки) , где толщина стенки = (наружный диаметр − внутренний диаметр) ÷ 2
Иллюстративный пример для спрессованной катушки диаметром 1,000 мм, внутренним диаметром 500 мм и высотой 800 мм, состоящей из 4 полос:
| Параметр | Значение |
|---|---|
| Стена, (1,000 − 500) ÷ 2 | 250 мм |
| Длина полосы пропускания, 2 × (800 + 250) | 2,100 мм |
| Ремешок на катушку, 4 × 2.1 м | о 8.4 m |
При заказе ленты добавьте перекрытие шва к каждой ленте. Количество лент на экране для обвязки и общая длина ленты позволяют проверить фактическое использование каждой катушки в течение смены.
Зачем перематывать и компактировать?
| Причина | эффект |
|---|---|
| Катушки меньшего размера | Удобнее в обращении и удобнее для подачи клиенту. |
| Плотные катушки | Меньший объем на тонну в грузовике или контейнере. |
| Ровная высота | Катушки укладываются ровно, а ремни располагаются плоско. |
| Скреплен в компактном состоянии | Повороты не могут проскальзывать или отскакивать. |
Мы подбираем размер катушки в соответствии с оборудованием для размотки проволоки ваших клиентов. Если катушкам также требуется пленочное покрытие, обратитесь к нашей машине для обмотки стальных проволочных катушек.
Контроль и безопасность
Перемоточная машина, пресс и обвязочная головка перемещаются под действием электропитания. Во время работы линии необходимо держать людей за пределами охраняемых станций и останавливать станцию перед устранением затора проводов или обвязочной ленты.
Применяемые стандарты зависят от целевого рынка. Для рынков Центральной и Восточной Европы стандарт ISO 12100 устанавливает метод оценки рисков, а стандарт EN 415-10 — общие требования к упаковочным машинам.
Контрольный список для выбора линии перемотки и уплотнения проволочных рулонов
- Диаметр и марка проволоки.
- Укажите размер и вес катушки.
- Внешний диаметр, внутренний диаметр, высота и вес готовой катушки.
- Количество лент на катушку и тип ремня, а также наличие обмотки на катушках (см. наш экономичная машина для обмотки проволоки).
- Количество катушек за смену.
- Погрузчик или конвейер для перемещения грузов и площадь пола.
Часто задаваемые вопросы по инженерным вопросам
В: Зачем перематывать перед прессованием? О: Чтобы превратить большой рулон материала в более мелкие катушки, удобные для транспортировки и соответствующие требованиям заказчика.
В: Зачем обвязывать катушку, пока пресс удерживает её? О: Чтобы катушка не могла вернуться в исходное положение; обвязка после освобождения оставляет незакрепленные ленты.
В: Сколько ленты требуется для одной катушки? О: Примерно 8.4 м для четырех лент на катушке диаметром 1,000 мм, внутренним диаметром 500 мм и высотой 800 мм в нашем примере, плюс перекрытие швов на каждой ленте.
В: Как отслеживать использование ленты? О: На экране отслеживания использования ленты отображается количество витков и общая длина ленты, поэтому вы можете проверить использование каждого витка.
В: Что произойдет, если пресс откроется до обвязки? О: Рулон пружинит обратно, ленты ослабнут, и плотность потеряется.
В: Как вывозится рулон? О: С помощью вилочного погрузчика со станции обвязки, как показано в нашем видео.
Следующий шаг
Мы планируем вашу линию по производству проволоки в три этапа:
- Предоставьте свой чертеж планировки. с размерами проволоки, размерами катушки и выходным сигналом. info@fhopepack.com.
- Получите предложение в течение 48 часов.с планировкой станции и схемой расположения оборудования.
- Заказать обследование объекта проверить схему расположения очереди и порядок выдачи заказов.
Связанное чтение
- Видео: автоматический станок для намотки и обвязки стальной проволоки.
- Видео: автоматическая машина для перемотки и обвязки катушек проволоки.
- Автоматическая линия упаковки рулонов
Источники
- Информация о машине: команда инженеров FHOPE, 04.10.2026
- Пример с ремешком: наш рабочий пример, иллюстративные значения.
- Машина в действии: наше видео на YouTube
- Область применения стандартов: ISO 12100: 2010, EN 415-10: 2014
Последнее обновление: 21.09.2026