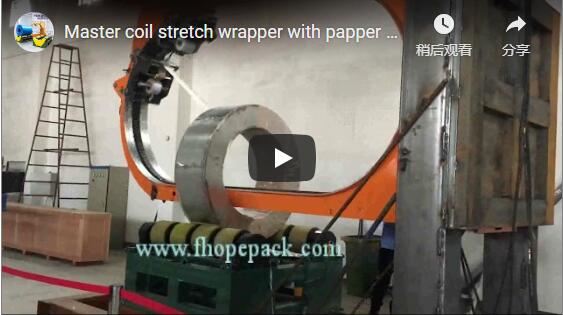
Краткое содержание. В этом видео показана работа полностью автоматизированной вертикальной линии упаковки стальных рулонов: рулоны подаются с помощью рельсовой тележки, зажимаются на вращающемся шпинделе, непрерывно обматываются стрейч-пленкой и обвязочным материалом и перемещаются с помощью механического манипулятора портального типа — без ручного подъема на любом этапе. Ниже мы подробно рассмотрим, что показано на видео, что не показано, и какие лучшие практики следует применять покупателям и операторам при планировании вертикальной линии упаковки рулонов.
Вертикальная упаковка рулонов — это один из тех процессов, который со стороны кажется простым: обернуть рулон, переместить его, — но за деталями скрывается множество инженерных нюансов. Способ зажима рулона, его вращения, натяжения пленки и перемещения рулонов между станциями — все это определяет, станет ли зона упаковки узким местом или обеспечит плавный и предсказуемый поток. В этой статье видеоматериал, представленный выше, используется в качестве фактической отправной точки, а затем излагаются практические рекомендации по оптимизации операций по вертикальной упаковке стальных рулонов.
Что показано на видео
Видеозапись длится примерно четыре минуты и охватывает три различных этапа линии. Все приведенные ниже наблюдения основаны на выборке кадров; указанное время является приблизительным.
| Фаза | Прибл. время | Что видно |
|---|---|---|
| Крупный план упаковки | 0-21s | Обмотка катушки в зеленой рамке; на правом шпинделе закреплена серебристая стальная катушка, уже частично обернутая прозрачной пленкой; слева видна вторая пустая опора для катушки. |
| Обзор линии | 28-98s | Полная компоновка: зелёная рама станка на жёлтом основании, в центре — передвижная тележка на рельсах, блок подачи обвязочного материала/плёнки, выпускающий белую ленту, оранжевое защитное ограждение вокруг рабочей зоны, на заднем плане — стопки готовых рулонов (в сине-белой обмотке). |
| Роботизированная обработка | 210-245s | Зелёный механический манипулятор в виде балки опускается, захватывает стопку покрытых плёнкой рулонов с роликового конвейера, поднимает их вертикально, перемещает в жёлтый блок обработки и возвращается в исходное положение. |
Ключевые факты, видимые на видеозаписи:
- Автоматическая работа. В процессе обмотки (примерно 42–98 секунд) оператор не прикасается к катушке. Машина медленно вращает катушку — несколько градусов в секунду — так что пленка или лента образует ровные, перекрывающиеся слои по всей окружности.
- Двусторонняя компоновка. В то время как правая станция наматывает одну катушку, левый подающий блок подает ленточный материал в зону упаковки, обеспечивая непрерывный поток, а не прерывистую работу.
- Передача катушек по рельсам. Рулоны поступают на упаковочную станцию в транспортной тележке, движущейся по массивным стальным рельсам, встроенным в пол. Такой подход позволяет перемещать тяжелые грузы по фиксированной, предсказуемой траектории.
- Загрузка с помощью портального манипулятора. В заключительном участке гидравлический манипулятор захватывает рулоны в вертикальном положении с роликового конвейера и помещает их в расположенный ниже по потоку блок, опять же без ручной обработки.
- Физическая охрана. На протяжении всего видео зоны, отгораживаемые машинами, огорожены оранжевыми и красными металлическими барьерами высотой примерно один метр.
Заметки о непосредственных наблюдениях
Приведённый ниже фрагмент максимально приближен к исходному визуальному варианту, с минимальной грамматической редакцией.
- На крупных планах показана машина для упаковки рулонов в стальную раму зеленого цвета; частично обернутый серебристый стальной рулон зажат на правом главном шпинделе и покрыт прозрачной или полупрозрачной пластиковой пленкой; слева стоит вторая опора для пустого рулона; на дальнем плане идет рабочий в каске.
- Более широкие кадры демонстрируют компоновку линии: зеленая основная рама на желтом основании, зеленая тележка для перемещения на центральных направляющих, стопки готовых рулонов (некоторые в синей или белой защитной пленке) на заднем плане и белый ленточный материал, поступающий с катушки в упаковочную станцию.
- В фазе наматывания (примерно 42–98 с) катушка непрерывно и медленно вращается, в то время как пленка/лента обматывается по окружности, образуя несколько защитных слоев; на этом этапе никакого ручного вмешательства не требуется.
- Изменение ориентации рулонов: рулоны удерживаются горизонтально (ось параллельна полу) на шпинделе, вращающемся во время намотки; слева поступающий рулон подается тележкой-переносчиком, сначала в вертикальном положении, затем зажимается горизонтально.
- Примерные размеры катушек (по масштабу относительно ограждения и персонала): внешний диаметр примерно 1.5–2.0 м, внутренний диаметр примерно 0.6–0.8 м, ширина примерно 1.0–1.2 м на первой станции; на последующей станции диаметр катушек составляет около 1.2–1.5 м.
- В заключительном сегменте (примерно 210–245 с) зеленая механическая балка с гидравлическим приводом наклоняется вниз, захватывает стопку покрытых белой пленкой катушек с роликовой линии, поднимает их вертикально, перемещается вправо и помещает их внутрь желтого защитного кожуха, после чего возвращается в исходное положение.
- Детализация управления на камере ограничена: не виден четкий экран HMI или панель кнопок; на основном блоке отображаются красно-зеленые индикаторные лампочки; операторы работают за удаленной консолью. Единственный читаемый текст во всех кадрах — это водяной знак «www.fhopepack.com».
- На видеозаписи четко не видны кнопка аварийной остановки, световая завеса, предупреждающие знаки или блокировка двери; видимой защитой является физическое ограждение.
Передовые методы оптимизации вертикальной упаковки катушек
Чему учит этот видеоролик о том, как эффективно организовать этот процесс? Вот иллюстрируемые им методы, а также вспомогательные привычки, которые обеспечивают продуктивность такой линии.
1. Располагайте катушки на фиксированной, механизированной траектории.
В видеоролике каждый рулон перемещается с помощью оборудования: тележка-манипулятор по рельсам, зажим шпинделя, перемещение роботизированной рукой. Это первоочередная передовая практика — полностью исключить ручную обработку рулонов. Стальные рулоны с утяжелителями относятся к числу наиболее опасных предметов на складе для перемещения с помощью мостового крана и строп, и каждое ручное действие увеличивает вариативность цикла. Тележка-манипулятор на рельсах обеспечивает:
- Предсказуемое расположение катушки на станции обмотки имеет важное значение, поскольку стабильное расположение катушки обеспечивает стабильное перекрытие при обмотке.
- Маршрутизация на уровне пола, которая освобождает ваши мостовые краны для других работ.
- Четко определенный, повторяемый маршрут, который легко огоражить и легко проверить.
2. Обертывание происходит во время вращения, а не в статическом положении.
На видео показан классический метод вертикальной намотки пленки: катушка располагается вертикально на шпинделе и вращается под неподвижной точкой подачи пленки/ленты. Наилучший способ — это одновременная настройка трех параметров: скорости вращения, натяжения пленки и процента перекрытия , чтобы намотка была равномерной от внутреннего края до внешнего. Неравномерное натяжение является наиболее распространенной причиной разрыва пленки при транспортировке и образования неплотных, провисших витков, которые не защищают поверхность катушки. Точные настройки зависят от типа вашей пленки и размеров катушки — уточните рекомендуемые параметры у производителя.
3. Используйте двухстороннюю компоновку для обеспечения непрерывного потока.
Обратите внимание, что на видео блок подачи слева выпускает упаковочный материал, в то время как упаковочная машина справа все еще работает над рулоном. Двухсторонняя или перекрывающаяся компоновка означает, что следующий рулон подготавливается, пока заканчивается подготовка текущего — линия никогда не ждет, пока рулон будет «подведен и установлен». При планировании компоновки:
- Расположите катушки таким образом, чтобы входной и выходной каналы не пересекались.
- Пункты пополнения пленки и обвязочного материала должны располагаться за пределами охраняемой зоны, чтобы операторы никогда не заходили в помещение во время цикла.
- Предусмотрите буферное пространство для намотанных катушек, чтобы замедление потока ниже по течению не привело к остановке процесса наматывания.
4. Обрабатывайте штабели вертикально с помощью специально разработанных инструментов.
На секции с роботизированной рукой показано, как рулоны поднимаются и перемещаются в вертикальном (направленном вверх) положении. Это важно: вертикальное перемещение сохраняет целостность обмотки, предотвращает повреждение краев при изменении ориентации и позволяет укладывать рулоны непосредственно в том положении, в котором они будут находиться при хранении или на транспортировочной раме. Рекомендуется подбирать конструкцию захвата или зажима в соответствии с диапазоном диаметров ваших рулонов — зажимы с внутренним и внешним диаметром ведут себя совершенно по-разному, и несоответствие проявляется в виде проскальзывания груза или повреждения краев. Перед выбором оборудования уточните диапазон зажима и допустимое давление у поставщика.
5. Рассматривайте защиту как часть рабочего процесса, а не как нечто второстепенное.
Линия огорожена забором в обоих видимых вариантах. Два практических замечания для вашей работы:
- Видеоматериалы действительно не Необходимо показать наличие световых завес, блокировок дверей или устройств аварийной остановки — их присутствие или положение невозможно подтвердить по видеозаписи. Если операторы когда-либо будут входить в охраняемую зону (для устранения замятий, замены пленки или регулировки катушки), необходимо потребовать подтверждения схемы блокировки и аварийной остановки от производителя.
- Разместите все рутинные точки контакта — смену пленки, перезарядку обвязки, проверку индикаторов — за пределами ограждения. Расположение катушек с пленкой по периметру точно соответствует этому принципу.
6. План мониторинга и интеграции.
На видео операторы работают за удаленной консолью, и единственное видимое состояние оборудования — это пара индикаторных лампочек. Для современного производства потребуйте от вашей упаковочной линии большего: счетчики циклов, коды ошибок на человеко-машинном интерфейсе и интерфейс передачи данных в вашу производственную систему. Эти возможности невозможно проверить по видео — включите их в список требований и уточните у поставщика (см. контрольный список ниже).
Чего не показано в видео
Покупателям следует четко понимать ограничения видеоматериала. Следующие ограничения не наблюдаются и должны быть подтверждены производителем:
- Номинальная грузоподъемность, мощность двигателя и гидравлические/пневматические характеристики.
- Время цикла на одну катушку и общая производительность линии.
- Поддерживаемый диапазон размеров катушек (минимальный/максимальный диаметр, ширина, вес) и марок материалов.
- Характеристики упаковочного материала: тип и толщина пленки, ширина ленты, количество слоев обертывания, параметры натяжения.
- Подробная информация о системе управления: меню HMI, платформа ПЛК, интерфейсы удаленного доступа к данным.
- Сертификаты безопасности (например, маркировка CE), конструкция блокировок и размещение аварийных выключателей.
- Автоматическая маркировка, нанесение этикеток или взвешивание после упаковки.
- Интервалы технического обслуживания, перечни запасных частей и условия реагирования сервисной службы.
Контрольный список проверки перед покупкой
Используйте этот список при оценке любой вертикальной линии упаковки рулонов:
- Допустимые размеры и вес катушек подтверждены на основе фактического ассортимента вашей продукции, включая самые широкие и тяжелые катушки.
- Диапазон зажима/захвата и адаптация давления соответствуют внутренним диаметрам ваших катушек и высоте пакетов.
- Указаны время цикла и производительность для Размеры катушки указаны для данного изделия, это не эталонный образец.
- Варианты пленочных и обвязочных материалов, включая гибкость в количестве слоев.
- Архитектура безопасности: ограждения, блокировки, места установки аварийных остановок и соответствие местным нормам.
- Интеграция с системами управления: поддержка ввода-вывода или протоколов для подключения к системам вашего предприятия.
- Монтаж, ввод в эксплуатацию, обучение операторов и наличие запасных частей.
Часто задаваемые вопросы
Процесс упаковки, показанный на видео, полностью автоматизирован? Показанные последовательности обертывания и переноса выполняются без какого-либо ручного вмешательства, видимого на кадрах. Операторы появляются только за удаленной консолью. Наличие полностью автоматической загрузки на каждой станции в конкретной конфигурации зависит от планировки — уточните у производителя.
Какие размеры стальных рулонов может обрабатывать такая линия? На видео рулоны имеют внешний диаметр примерно 1.2–2.0 м, но это лишь визуальные оценки. Фактическая производительность зависит от проектных размеров и диапазона веса машины — для получения точных характеристик обратитесь к производителю.
Используется ли в машине одновременно стрейч-пленка и обвязка? На видео показано, как на рулоны наматывается прозрачная пленка, а из подающего устройства подается белый ленточный материал, что указывает на комбинированный процесс упаковки пленкой и лентой. Точные материалы и конфигурация слоев должны быть уточнены у производителя.
Включены ли аварийные выключатели и световые завесы? На видео это не видно. Физическое ограждение отчетливо видно, но наличие кнопок аварийной остановки, блокировок и световых завес по видеозаписи подтвердить невозможно — перед покупкой запросите чертеж схемы безопасности.
Можно ли маркировать или помечать катушки после обмотки? На видео не видно этапа маркировки или нанесения этикеток. Если ваш производственный процесс этого требует, укажите это как необходимое условие — здесь это не демонстрируется.
Связанное чтение
Изучите следующие материалы по оборудованию для упаковки рулонов и автоматизированным линиям:
- Машина для обмотки рулонов стали — специализированное оборудование для обмотки стальных рулонов различных размеров.
- Автоматическая линия упаковки рулонов — интегрированные линии для комплексной упаковки катушек.
- Автоматическая линия упаковки стальных труб — Аналогичная автоматизация применяется и к изделиям из стальных труб.
- Автоматическая упаковочная линия — более широкий спектр автоматизированных решений для упаковки.
- Линия по упаковке пластиковых труб — упаковочные линии для изделий из пластиковых труб.
Следующий шаг
Если описанная здесь операция похожа на вашу задачу по упаковке — тяжелые стальные рулоны, многократная обмотка, ручная погрузка и разгрузка, от которой вы хотите избавиться, — то самый быстрый путь — это обсуждение фактических размеров ваших рулонов, целевых показателей производительности и планировки предприятия. Посетите нашу страницу контактов , чтобы поделиться своими требованиями и получить предложение по конфигурации, основанное на вашем продукте, а не на типовом примере.
Источник и метод
Данная статья основана на видеоролике, размещенном выше, который содержит только фоновую музыку — в нем нет закадрового текста или диалогов. Анализ проводился с помощью модели машинного зрения на выборках кадров (примерно один кадр каждые семь секунд), и все фактические утверждения об оборудовании и процессе основаны на том, что видно в этих кадрах. Оценки, такие как размеры катушки, являются визуальными приближениями и обозначены соответствующим образом; все, что не видно на видео, явно отмечено для подтверждения у производителя.
Опубликовано: 2026-09-03