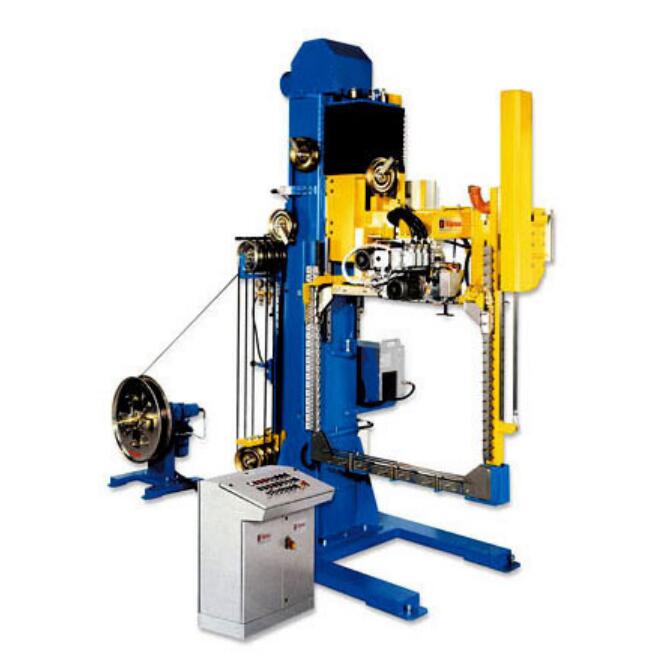
Краткое описание. Станок для продольной резки превращает одну основную катушку в стопку узких катушек, и каждая разрезанная катушка должна оставаться целой на протяжении всего процесса укладки, хранения и транспортировки. Наша автоматическая машина для обвязки стальных катушек укладывает каждую катушку ровно на роликовый конвейер и подает стальную или ПЭТ-ленту через отверстие для ленты, так что лента обхватывает всю стенку катушки, а не только внешнюю. Машина для обвязки с отверстием для ПЭТ-ленты рассчитана на катушки диаметром 800–1,350 мм (наружный диаметр) , 508–610 мм (внутренний диаметр) , шириной 20–500 мм и весом 100–2,500 кг , со скоростью около 12–15 секунд на одну ленту . Ниже: цикл обвязки, сталь против ПЭТ, время цикла, расход ленты и интеграция линии.
Содержание
- Почему щелевой катушке необходима перемычка, проходящая через ушко?
- Как работает цикл крепления ремешка на глаза
- Стальная лента или ПЭТ-лента
- Какая катушка подходит для ПЭТ-окулярного ремешка?
- Время цикла на линии продольной резки
- Расход ленты на катушку
- Интеграция линий и защита катушек
- Безопасность и стандарты
- Контрольный список выбора
- Часто задаваемые вопросы по инженерным вопросам
- Следующий шаг
- Связанное чтение
- Источники
Почему щелевой катушке необходима перемычка, проходящая через ушко?
Щелевая катушка представляет собой стопку узких полосок витков, удерживаемых вместе только за счет трения и собственного веса. Установленная на ребре, катушка опирается на узкую контактную поверхность, и тонкая полоска со щелью может изгибаться под этой нагрузкой. Если ее поднять, внешние витки могут телескопически отходить от стопки.
Радиальная лента, проходящая через ушко, обхватывает всю стенку рулона — внешнюю поверхность, торцы и внутренний диаметр — так что витки остаются плотно упакованными во время подъема, штабелирования и транспортировки рулона. Именно поэтому обвязка через ушко является стандартной операцией в конце линии продольной резки, и именно поэтому лента должна следовать за стенкой рулона, а не за одним внешним диаметром.
Как работает цикл крепления ремешка на глаза
- Роликовый конвейер перемещает нарезанную рулонную массу плоско, под обвязочную раму, и останавливает ее на линии обвязки.
- Обвязочная головка над столом подает ленту вниз через отверстие для рулона и вокруг стены.
- Головка натягивает ремень до заданного значения, запаивает его и обрезает.
- Катушка перемещается в следующее положение ремня, или головки перемещаются в него, пока не будет застегнут последний ремень.
- Конвейер подает обвязанный рулон на поворотный стол, штабелер или поддон.
Благодаря плоской форме катушки, вся ее поверхность поддерживается во время цикла. Головки располагаются над столом с обеих сторон, что позволяет им обрабатывать катушки шириной от 20 до 500 мм, не переворачивая их.
Стальная лента или ПЭТ-лента
Обвязочный станок сконструирован под используемый вами тип ленты. Стальная головка принимает стальную ленту шириной 31.75 мм и запечатывает её с помощью шва, перфорированного соединения или TIG-сварки; головка для ПЭТ принимает ПЭТ-ленту шириной 9–12 мм и запечатывает её методом сварки трением. Головка, траектория движения ленты и запаечный блок подбираются под материал, поэтому переход от стальной ленты к ПЭТ-ленте — это настройка головки, а не параметр на панели управления. Эти два материала также ведут себя по-разному при транспортировке.
| Точка | Ремешок из стали | ПЭТ ремень |
|---|---|---|
| Статическая сила | Максимально допустимая нагрузка для очень тяжелых или острых катушек. | Умеренная нагрузка, до 2 тонн. |
| Поведение в состоянии шока | Жесткий; может сломаться при перемещении груза. | Растягивает и восстанавливает натяжение |
| Риск ржавчины | Ржавление при хранении во влажных условиях и морских перевозках | На катушке отсутствуют следы ржавчины. |
| Совместный | Герметичное, перфорированное или TIG-сварное соединение | Сварка трением или металлическое уплотнение |
| Нагретые катушки | Единственный вариант для катушек, температура которых всё ещё превышает примерно 200 °C. | Неподходящий |
Стальная обвязочная лента удерживает примерно 70–75% разрывной нагрузки ленты при использовании шва, около 85% при использовании пробивного шва и около 90% при использовании TIG-сварки, поэтому головка и тип шва относятся к одной категории. На стальной головке нашего обвязочного станка лента имеет ширину 31.75 мм, толщину 0.8 мм (рекомендуемая) и предел текучести 900 МПа или более. Головка работает с рулона ленты большого диаметра (наружный диаметр менее 840 мм, внутренний диаметр 406 мм, высота 190 мм) и весом около 430 кг, что позволяет редко менять ленту на загруженной линии. Стальная обвязочная лента, поставляемая по стандарту ASTM D3953 для использования на рельсах, имеет минимальное удлинение 6.5%, что позволяет ленте следовать вдоль стенки рулона без растрескивания в месте шва.
ПЭТ лучше подходит для большинства рулонов, нарезанных на куски, которые упаковываются в сухом виде и перевозятся автомобильным или морским транспортом. ПЭТ-лента на обвязочном устройстве имеет ширину 9–12 мм и толщину 0.4–1.0 мм, натягивается с усилием 100–1,000 Н, слегка растягивается при ударе, а затем восстанавливает форму, благодаря чему рулон остается плотно натянутым, без риска ржавления и повреждения кромок, характерных для стали. Рулоны, которые еще горячие, или рулоны с очень острыми кромками и большими удельными нагрузками, остаются на стали.
Два параметра линии так же важны, как и цена ленты. На линиях продольной резки часто используется промасленная лента, а масло, попадающее в зону соединения, может испортить сварной шов ПЭТ, поэтому траектория движения ленты и зона соединения должны оставаться чистыми. Сильные заусенцы на краю разреза повреждают как пленку, так и ленту, поэтому стоит осмотреть рулон, прежде чем определять тип ленты.
Какая катушка подходит для ПЭТ-окулярного ремешка?
| Параметр | ПЭТ-защитный ремешок для глаз |
|---|---|
| Катушка OD | 800 – 1,350 мм |
| ВНУТРЕННИЙ ДИАМЕТР РУЛОНА | 508 – 610 мм |
| Ширина катушки | 20 – 500 мм |
| МАССА РУЛОНА | 100-2,500 кг |
| Ремень | ПЭТ, ширина 9–12 мм, толщина 0.4–1.0 мм |
| Скорость обвязки | примерно 12–15 секунд на ремешок |
| Натяжение ремня | 100–1,000 Н |
| Подача воздуха | 6–10 бар |
| Мощность | около 2.5 кВт, 380 В, 50 Гц, 3-фазный |
Стальные и ПЭТ-головки на линиях упаковки рулонов имеют один общий технический диапазон: материал ленты — ПЭТ или холоднокатаная среднеуглеродистая сталь шириной 19 мм или 32 мм, радиальная или кольцевая обвязка, как правило, в 2–4 лентах, и регулируемое натяжение от 2,000 Н до 22,200 Н. Это диапазон, который используется на линии продольной резки при обвязке 30-килограммовых рулонов утром и 4-тонных рулонов вечером. Разница между натяжением ПЭТ-головки (100–1,000 Н) и натяжением на линии (2,000–22,200 Н) представляет собой практическую разницу между удержанием ПЭТ-ленты и усилием зажима стальной головки.
Время цикла на линии продольной резки
Время обвязки — это сумма времени обвязки на катушку, времени на каждую обвязку и времени переноса между положениями. При времени обвязки ПЭТ-головки 12–15 с и иллюстративном времени переноса 10 с:
| Ремешки на катушку | Время ремня | Цикл с пересадкой | Количество катушек в час (предельное значение) |
|---|---|---|---|
| 2 | 24–30 с | 34–40 с | 90-105 |
| 3 | 36–45 с | 46–55 с | 65-78 |
| 4 | 48–60 с | 58–70 с | 51-62 |
Эти цифры представляют собой верхний предел, без учета смены рулонов ленты, витков рулона и остановок линии. 10-секундная передача в таблице охватывает только подачу и отдачу. Каждая дополнительная лента требует промежуточного индекса — витка рулона или перемещения головки, — поэтому циклы с несколькими лентами должны планироваться отдельно; для рулона с четырьмя лентами это обычно 2–3 секунды на индекс, что мы подтверждаем, сравнивая схему рулона и конвейера. Реальной проверкой является основной рулон: разрезание основного рулона на 12 витков по четыре ленты в каждом требует 12 × 48–60 секунд, или примерно 10–12 минут обвязки. Сравните это с производительностью продольно-резательной машины на один основной рулон, и обвязочная машина либо справляется, либо нет; мы рассчитываем количество головок и буфер конвейера на основе этого сравнения. При большом количестве рулонов обвязочная машина может стать ограничивающим фактором, и решением обычно является станция накопления перед обвязочной машиной, вторая головка или схема обвязки, соответствующая риску транспортировки, а не максимальному риску.
Расход ленты на катушку
Для рулона с внутренним диаметром 508 мм, внешним диаметром 1,200 мм и шириной 150 мм толщина стенки рулона составляет (1,200 − 508) ÷ 2 = 346 мм. Одна радиальная лента образует замкнутую петлю вокруг поперечного сечения стенки рулона: две боковые грани по 346 мм и ширина рулона снаружи и внутри, 2 × 150 мм, поэтому ее длина составляет примерно 2 × (150 + 346) = 992 мм, или около 1 м. Добавьте 50–100 мм на каждую петлю для соединения и подачи натяжного устройства, поэтому четыре ленты занимают примерно 4.2–4.4 м ленты на один рулон.
Стальная лента размером 31.75 мм × 0.8 мм весит 0.03175 × 0.0008 × 7,850 ≈ 0.2 кг/м, поэтому в рулон ленты массой 430 кг помещается около 2,150 м. При длине каждого рулона около 4.2–4.4 м это примерно 490–510 рулонов ленты. Лента из ПЭТ имеет меньший вес на метр, поэтому такое же количество рулонов обходится дешевле, и разница в цене ленты за рулон является частью предлагаемого решения.
Интеграция линий и защита катушек
Обвязочный станок — это одна из станций в линии, а не отдельное устройство. Мы проектируем его с учетом подающего и отводящего конвейеров, поворотного стола для рулонов, которые также нуждаются в обвязке по окружности, и штабелера или паллетной станции после обвязки. Если после обвязки на линии необходим турникет или опускатель, мы проверяем внешний диаметр и ширину рулона по сравнению с его рычагами в рамках того же анализа компоновки, поэтому размеры обвязочного станка и погрузочно-разгрузочного оборудования подбираются одновременно. Рулоны могут обвязываться с защитой сверху, снизу, сбоку или по углам или без нее, а также с добавлением VCI-бумаги или пленки до или после обвязки.
Для линии продольной резки обычная последовательность действий следующая: выгрузка рулона из резака, переворачивание или опрокидывание, защита кромок, обвязка с помощью петли, при необходимости обвязка по окружности и обмотка, затем штабелирование и маркировка. Обвязочный станок должен соответствовать размерам рулонов на протяжении всей последовательности, а не только средним размерам, поэтому мы определяем размер рулона, начиная с самого маленького и самого большого из списка.
Безопасность и стандарты
Лента для обвязки представляет опасность защемления и пореза, поэтому головки ленты защищены, путь ленты закрыт, а конвейер оснащен аварийными остановками на рабочих местах операторов. Для рынков CE оценка рисков проводится в соответствии со стандартом ISO 12100:2010, который устанавливает принципы и методологию обеспечения безопасности оборудования и снижения рисков, а общие требования к упаковочным машинам соответствуют стандарту EN 415-10:2014. Стальная лента соответствует стандарту ASTM D3953, который охватывает плоскую стальную ленту и уплотнения для закрытия, усиления, связывания и паллетирования грузов. Какие стандарты применяются, зависит от целевого рынка и от линии намотки вокруг обвязочного станка.
Контрольный список для выбора обвязочного станка для рулонной ленты
- Диапазон размеров и веса рулонов с прорезью, включая самые тяжелые.
- Материал ленты (сталь или ПЭТ), ширина и толщина ленты, а также тип соединения.
- Количество ремней на катушку, а также необходимость использования кольцевых ремней.
- Количество нарезанных катушек на одну основную катушку и количество основных катушек в час.
- Защита кромок или углов, бумага или пленка с ингибиторами пропитки (VCI), а также маркировка.
- Конвейер, поворотный стол, штабелер или паллетная станция после обвязочного станка.
- Напряжение питания, подача воздуха и площадь помещения, отведенная под линию.
Часто задаваемые вопросы по инженерным вопросам
В: Может ли одна машина работать как со стальной, так и с ПЭТ-лентой? О: Да, на одной платформе, с согласованными модульными головками: головкой для стальной ленты и головкой для ПЭТ. Эти два материала не могут работать с одной головкой, поэтому замена осуществляется путем замены головок или создания специальной двухпозиционной системы, а не путем настройки панели управления. Мы подтверждаем обе конфигурации и размеры ленты в предложении.
В: Насколько быстро работает устройство для фиксации глаз? О: Примерно 12–15 секунд на одну ленту на устройстве для фиксации глаз ПЭТ. Таким образом, на фиксацию четырех лент уходит 48–60 секунд до момента переноса.
В: Сколько обвязочных лент требуется для рулона, разрезанного на части? О: Обычно 2–4 радиальные обвязочные ленты, в зависимости от веса, ширины и маршрута транспортировки. Для тяжелых или длинномерных рулонов требуется больше лент и часто защита углов.
В: На сколько служит рулон стальной ленты? О: Примерно 490–510 разрезов на рулон стальной ленты массой 31.75 × 0.8 мм весом 430 кг, при этом в каждом рулоне четыре ленты длиной 4.2–4.4 м. Расход ПЭТ ниже по весу на один рулон.
В: Оставит ли лента след на поверхности катушки? О: Натяжение регулируется от 100 Н на головке ПЭТ, и доступна защита углов или кромок, где состояние поверхности имеет решающее значение. Траектория движения ленты задана таким образом, чтобы она следовала вдоль стены, а не врезалась в край.
Следующий шаг
Отправьте список ваших рулонов с указанием внутреннего и внешнего диаметров, ширины, веса и типа используемой ленты на адрес info@fhopepack.com. В ответ мы вышлем вам предложение по обвязочной машине, включающее схему расположения головки, схему обвязки, конвейеры и проверку времени цикла, и перед размещением заказа согласуем схему с вашей линией продольной резки.
Связанное чтение
- Машина для обвязки петель с прорезью
- Автоматическая машина для обвязки рулонов ПЭТ
- Автоматическая линия для упаковки рулонов продольной резки с поворотным укладчиком
- Оборудование для обвязки стальных рулонов
Источники
- Окно в рулоне ПЭТ-ленты для обвязки глаз, размеры ленты, натяжение, скорость, подача воздуха и мощность: страница продукта FHOPE, автоматическая машина для продольной резки рулонов ПЭТ-ленты для обвязки.
- Размеры, толщина и предел текучести стальной ленты: страница продукта FHOPE, машина для обвязки рулонов с прорезью.
- Материал обвязочной ленты, количество лент и диапазон натяжения на уровне линии: страница продукта FHOPE, линия для обвязки и упаковки рулонами холоднокатаной стали.
- Удлинение стальной обвязочной ленты: Allstrap, стальная обвязочная лента шириной 1.25 дюйма, ASTM D3953.
- Эффективность соединения по типу соединения: Itipack — самое безопасное в мире соединение для стальной обвязочной ленты.
- Поведение ПЭТ при ударах и коррозии: ErgoPack, сравнение ПП, ПЭТ и стальной обвязочной ленты.
- Стандарты: ISO 12100:2010, EN 415-10:2014, ASTM D3953.