Обзор
Автоматизированная система намотки и обвязки черной отожженной проволоки подает проволоку с катушки, измеряет длину с помощью энкодера, наматывает ее в катушку и обвязывает катушку, обеспечивая сохранение формы каждой готовой катушки как при отгрузке, так и у заказчика. Это руководство помогает производителю черной отожженной проволоки выбрать один из трех вариантов компоновки оборудования, исходя из фактического веса отгружаемой катушки, а затем перечисляет необходимые компоненты перед составлением коммерческого предложения.
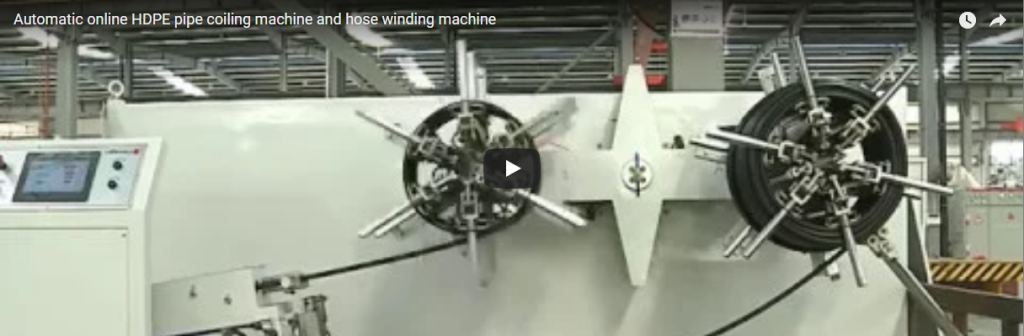
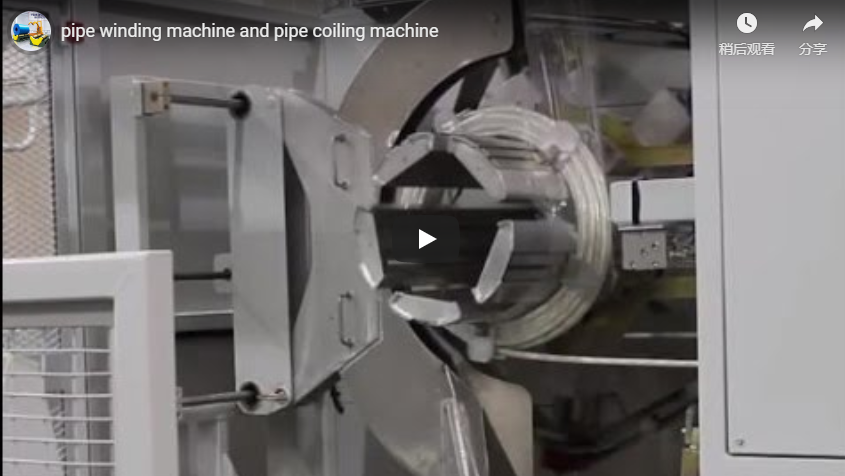
Оборудование, показанное в видеороликах по ссылкам, представляет собой аналогичное семейство машин, используемых в качестве эталона; каждая машина проектируется с учетом размера проволоки, размера катушки и выходной мощности, а окончательная конфигурация фиксируется при составлении коммерческого предложения.
Что делает автоматический процесс намотки и обвязки?
Автоматическая намотка и обвязка проволочных катушек превращает большой рулон проволоки в небольшие связанные катушки. Основной процесс состоит из четырех этапов:
- Расплачиваться. Провода сматываются с большой катушки.
- Измерьте и отрежьте. Станок измеряет длину с помощью энкодера и выполняет резку при заданном значении.
- Ветер. Намоточная головка образует небольшую катушку; на многих станках катушка наматывается без оставления шпинделя внутри.
- Связка или ремень. Катушка обвязывается или скрепляется ремнями, оставаясь в формовочном положении, а затем переносится для следующей катушки.
Черная отожженная проволока обладает упругостью: после намотки катушка стремится разомкнуться, и витки стремятся пересечься. Поэтому обвязка является частью процесса формовки, а не дополнительной процедурой. Если катушку переместить на отдельный стол до ее фиксации, витки пересекутся, и катушка деформируется.
Выбирайте схему расположения элементов, ориентируясь на вес витка, а не только на размер кольца.
Геометрия кольца (внутренний и внешний диаметр, высота) является первым критерием отбора, но вес катушки определяет компоновку . Для лёгкого станка, работающего в автономном режиме, допустимая нагрузка на катушку не должна превышать 5 кг. Перед выбором станка проверьте вес вашей катушки:
Проверка веса цельностального кольца:
Объем ≈ π ÷ 4 × (OD² − ID²) × высота
Для рулона черной отожженной проволоки с внутренним диаметром 200 мм, внешним диаметром 350 мм и высотой 180 мм объем сплошной стали составляет около 0.0117 м³. При плотности стали примерно 7,850 кг/м³ это равно примерно 90 кг сплошной стали, поэтому даже неплотно упакованный рулон такого размера весит десятки килограммов — значительно больше, чем 5-килограммовый предел для легкой машины. Таким образом, этот размер указывает на компоновку 2 (линия перемотки и уплотнения) или компоновку 3 (поточная машина), а не на компоновку 1.
Используйте формулу с реальным диаметром проволоки и плотностью упаковки, чтобы получить числовые значения для вашего продукта, вместо того чтобы предполагать, что одной только геометрии достаточно.
| Вес одной катушки | Рекомендуемая планировка |
|---|---|
| До 5 кг, небольшие рулоны для монтажа или розничной продажи. | Схема 1: автономная машина для перемотки и обвязки. |
| Десятки килограммов, плотные, ровные кольца для транспортировки. | Схема 2: линия перемотки и уплотнения |
| Непрерывное производство в конце чертежной линии. | Схема 3: линия для намотки и обвязки. |
Схема 1: Автономная машина для перемотки и обвязки
Эта схема располагается рядом с разматывающим устройством и разделяет большую катушку на несколько меньших связанных между собой витков. Она подходит для готовой черной отожженной проволоки, упакованной в легкие монтажные катушки, снятые с основной линии волочения.
Типичный рабочий диапазон (ориентировочный, подтвержден в ходе пробного использования с вашим агентством):
| Параметр | Типичное значение |
|---|---|
| ВНУТРЕННИЙ ДИАМЕТР РУЛОНА | 120 – 200 мм |
| Катушка OD | 200 – 450 мм |
| Высота катушки | 50 – 200 мм |
| МАССА РУЛОНА | до 5 кг |
- Длина измеряется с помощью энкодера; на этом станке точность намотки и резки составляет около 3 мм на 10 м.
- Одновременно создаются две точки соединения, а контроль натяжения предотвращает деформацию мягкого материала.
- Цикл управляется сервоприводом с сенсорным ПЛК/ЧМИ (опция на английском языке).
Автоматическая машина для перемотки и обвязки проволочных катушек
Схема 2: Линия перемотки и уплотнения
Когда свободная проволока с большого рулона занимает место и проскальзывает при транспортировке, проволочные заводы перематывают ее в более мелкие бухты, плотно прессуют и обвязывают. Линия перемотки и уплотнения работает в виде отдельных станций: перемоточная машина, вертикальный пресс для уплотнения, обвязка и разгрузка готовой бухты погрузчиком.
Ключевой момент заключается в том, что линия обвязывает рулон, пока пресс удерживает его в компактном состоянии. Если пресс открывается первым, рулон возвращается в исходное положение, и обвязки ослабевают. Обвязка под прессом фиксирует плотность, поэтому кольца остаются ровными и укладываются прямо.
Пример производительности: линия со скоростью 300 м/мин, производящая 1,000 м рулонов, выпускает 300 × 60 ÷ 1,000 = 18 рулонов в час, что соответствует производительности одноголовочной машины в 20 рулонов в час; двухголовочная машина со скоростью 600 м/мин достигает примерно 36 рулонов в час.
Автоматизированная линия перемотки и уплотнения стальной проволоки в рулонах
Схема 3: Встроенная машина для намотки и обвязки.
В конце линии волочения или отжига проволоки она быстро и непрерывно поступает, в то время как катушки наматываются, снимаются и обвязываются одна за другой. Встроенный станок накапливает проволоку в накопителе, наматывает катушки на одной или двух головках, перемещает каждую готовую катушку с помощью захвата внутри блокирующего защитного кожуха и обвязывает ее.
Репрезентативные значения, подтвержденные по каждому проекту:
| Параметр | Значение |
|---|---|
| Скорость проволоки | 200–800 м/мин |
| Результат | примерно 20 катушек/час при использовании одной головки; примерно 40 катушек/час при использовании двух головок. |
| Длина аккумулятора | 5-20 м |
Проверка количества рабочих мест: необходимое количество катушек в час = скорость линии (м/мин) × 60 ÷ длина проволоки на катушку. Нормативные требования безопасности для данного семейства машин: EN ISO 12100, EN 415-10 и EN 60204-1.
Завод по производству станков для намотки и обвязки стальной проволоки
Информация, которую необходимо предоставить перед отправкой коммерческого предложения (RFQ).
Предоставьте поставщику эти данные, чтобы он мог подобрать оборудование, соответствующее размерам вашей производственной линии:
- Подача проволоки. Входящая проволока разматывается с катушки, подается с конвейерной ленты или с линии непрерывной вытяжки?
- Скорость перемотки назад. Требуемая скорость измеряется в метрах в минуту или витках в час.
- Технические характеристики проволоки и катушки. Диаметр и материал проволоки; внутренний и внешний диаметр катушки, высота и вес; количество катушек за смену.
- Технические условия на обвязку. Тип ленты и количество лент на катушке.
- Потребности нижестоящих звеньев. Взвешивание, маркировка или упаковка в пленку после обвязки.
- Основа безопасности и соответствия требованиям. Соответствие стандартам, таким как EN ISO 12100, EN 415-10 и EN 60204-1, а также местным требованиям к электроснабжению.
FAQ
В: Зачем обвязывать катушку, пока она еще находится в машине? О: Черная отожженная проволока упругая. Если пресс или формовочная машина сначала освободит катушку, она вернется в исходное положение, и обвязки ослабнут. Обвязка под зажимом фиксирует плотность.
В: Останавливается ли линия при каждой смене катушки? О: В двухголовочном станке проволока переключается на свободную головку, поэтому линия продолжает движение; в одноголовочном станке скорость изменяется во время разгрузки. Конфигурация головок устанавливается при составлении коммерческого предложения.
В: Я изготавливаю рулоны с внутренним диаметром 200 мм, внешним диаметром 350 мм и высотой 180 мм. Какая машина мне нужна? О: Сначала проверьте вес, используя приведенный выше расчет. Геометрия соответствует типичному окну, но вес такого стального рулона обычно составляет десятки килограммов, поэтому легкая машина весом 5 кг, установленная вне линии, мне не подойдет — лучше использовать линию перемотки и прессования или конвейерную машину.
В: Сколько ленты требуется для одного рулона? О: Зависит от высоты рулона, толщины стенки и количества лент. Поставщик рассчитывает необходимое количество ленты для каждого проекта, исходя из спецификации вашего рулона.
Далее
Отправьте поставщику информацию о диаметре проволоки, весе и длине катушки, скорости перемотки, способе подачи и требованиях к обвязке, чтобы он мог подобрать оборудование, соответствующее вашей линии, и подтвердить размер катушки в ходе пробного запуска.