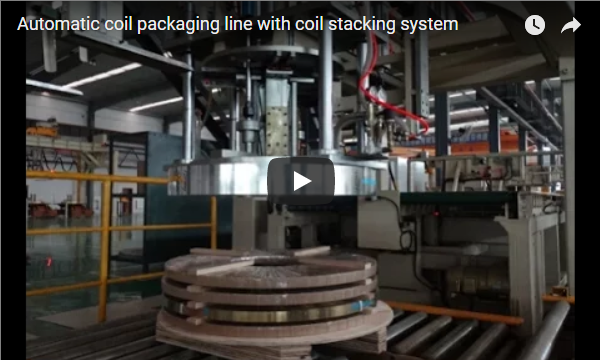
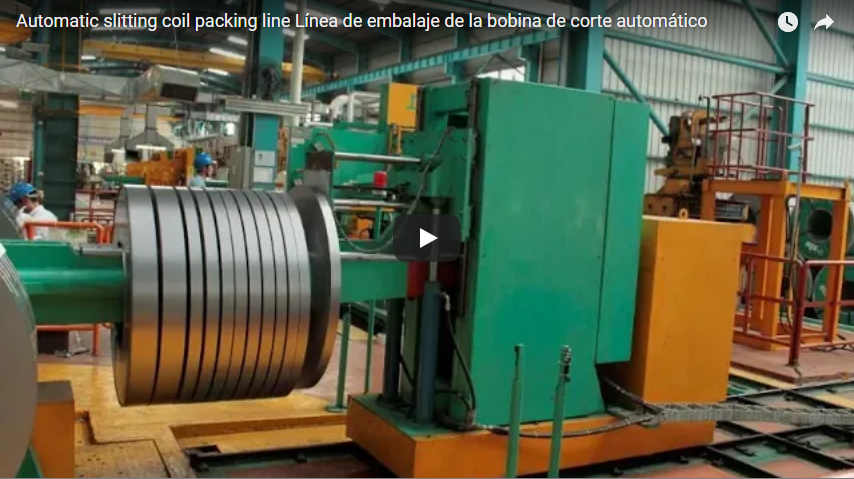
Streszczenie: Obracanie ciętych zwojów ręcznie lub za pomocą dźwigu jest powolne i naraża ludzi na kontakt z ciężkimi ładunkami o ostrych krawędziach. Nasza linia pokazana na tym filmie obraca zwój pionowo w urządzeniu dociskowym, podaje go na żółty przenośnik rolkowy i owija w owijarkę pierścieniową. Liczba owijań zależy od rozmiaru zwoju i nakładki folii . Ustawiamy oba parametry dla każdego projektu.
Spis treści
- Co pokazuje wideo
- Obrót, podawanie i pakowanie w jednej linii
- Przejścia owijania i nakładanie folii na cewkę
- Kiedy ta linia pasuje
- Sterowanie i bezpieczeństwo
- Lista kontrolna wyboru linii do obracania i owijania kręgów
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła
Co pokazuje wideo
Film to demonstracja jednej linii produkcyjnej na podzielonym ekranie. Płaskie zwoje leżą na długim żółtym przenośniku rolkowym, niektóre z niebieską folią na metalowych paletach z boku. Na stanowisku obrotowym niebieska rama z żółtym zaciskiem utrzymuje zwój w pozycji pionowej.
W maszynie owijającej, ramię obrotowe z otwartym pierścieniem owija cewkę w pozycji pionowej. Pozostałe panele przedstawiają konsolę sterowania i panel owijarki. Na niebieskich maszynach widnieje logo FHOPE.
Obrót, podawanie i pakowanie w jednej linii
| Stacja | Co to robi |
|---|---|
| Karmienie | Żółty przenośnik rolkowy transportuje płaskie zwoje |
| Obroty | Zacisk podnosi cewkę w pozycji pionowej |
| Opakowanie | Ramię z otwartym pierścieniem owija pionową cewkę przez oczko |
| Wyprowadzanie | Zawinięty zwój można owinąć taśmą lub ułożyć w stos |
Obracanie kręgu maszynowo pozwala na utrzymanie rąk i haków dźwigu z dala od krawędzi kręgu. Aby dowiedzieć się więcej o owijaniu kręgów metodą „eye-through”, zapoznaj się z naszą maszyną do owijania kręgów stalowych i miedzianych folią „eye-through”.
Przejścia owijania i nakładanie folii na cewkę
Każde przejście pierścienia powoduje przesunięcie jednego pasma folii przez oczko. Wymagane przejścia zależą od średniego obwodu i posuwu na każde przejście. Przykład ilustrujący:
| Pozycja | Wartość: |
|---|---|
| Średnica zewnętrzna cewki (ilustracyjna) | 1,200 mm |
| ID cewki (ilustracyjne) | 508 mm |
| Obwód OD, π × 1,200 | o 3,770 mm |
| Szerokość filmu (ilustracyjna) | 100 mm |
| Zaliczka za każde przejście przy 50% nakładaniu się | 50 mm |
| Przepustki, 3,770 ÷ 50 | o 75 |
Liczymy przejścia na OD, gdzie nakładanie jest najmniejsze, tak aby cała cewka otrzymywała co najmniej 50%; oko zawsze otrzymuje więcej.
Kiedy ta linia pasuje
| Sytuacja | Dlaczego linia pomaga |
|---|---|
| Cewki rozcięte docierają w stanie płaskim | Osoba podnosząca je ustawia je w pozycji umożliwiającej zapakowanie |
| Wiele cewek na zmianę | Obrót i karmienie nie muszą już czekać na dźwig |
| Ostre krawędzie cewki | Nikt nie obsługuje cewki ręcznie |
| Cewki wymagają pełnego pokrycia | Pierścień przechodzi przez oko |
Jeśli zwoje muszą pozostać płaskie, po owinięciu dodajemy drugą stację obrotową. W przypadku ciężkich zwojów układanych w stosy po owinięciu, zapoznaj się z naszym poradnikiem kupującego na temat owijania folią stretch i układania w stosy.
Sterowanie i bezpieczeństwo
Obrotnica zaciskowa obraca ciężkie zwoje, a ramię pierścieniowe obraca się z dużą prędkością. Podczas pracy linii należy trzymać ludzi z dala od stref obracania i owijania. Ręce na zwoju obok obrotnicy są bezpieczne tylko po zatrzymaniu i odizolowaniu stanowiska.
Obowiązujące normy zależą od rynku docelowego. Dla rynków CE norma ISO 12100 określa metodę oceny ryzyka, a norma EN 415-10 określa ogólne wymagania dla maszyn pakujących.
Lista kontrolna wyboru linii do obracania i owijania kręgów
- Zakres średnic zewnętrznej, wewnętrznej, szerokości i wagi cewki szczelinowej.
- Zwojów na godzinę.
- Pozycja oczu przy podawaniu i wydawaniu.
- Typ filmu i nakładanie.
- Po owinięciu, wiązanie taśmą lub układanie w stosy.
- Powierzchnia podłogi i długość przenośnika.
Często zadawane pytania dotyczące inżynierii
P: Dlaczego cewki rozcięte obraca się w pozycji pionowej przed owinięciem? O: Owijarka z otwartym pierścieniem w naszej linii owija cewki ustawione pionowo, przez oczko.
P: Ile przejść owinięcia zajmuje jeden zwój? O: Około 75 dla zwoju o średnicy zewnętrznej 1,200 mm z folią 100 mm przy 50% nałożeniu, liczonym na średnicy zewnętrznej, w naszym przykładzie.
P: Gdzie należy ustawić nakładanie? O: Na OD, ponieważ oko zawsze ma większe nakładanie.
P: Czy zwoje mogą opuścić linię produkcyjną? O: Tak, z drugą stacją obrotową po owinięciu.
P: Czy ktoś obsługuje cewkę ręcznie? O: Nie w trakcie cyklu. Taśmociąg podaje ją, urządzenie obraca ją, a pierścień ją owija.
Następny krok
Planujemy linię obrotu i pakowania kręgów w trzech krokach:
- Prześlij swój rysunek układu z rozmiarami cewek szczelinowych i wyjściem do info@fhopepack.com.
- Otrzymaj propozycję w ciągu 48 godzin, z układem stacji i planem filmowym.
- Zarezerwuj badanie na miejscu aby sprawdzić powierzchnię podłogi i przebieg przenośnika.
Powiązane czytanie
- Podwijacz cewki
- Maszyny do owijania zwojów stali
- Wideo: linia pakująca zwoje wzdłużne dla centrów serwisowych
Źródła
- Treść wiersza: Zespół inżynierów FHOPE, 2026-10-04
- Przykład przejścia zbiorczego: nasz opracowany przykład, wartości ilustrujące
- Maszyna w akcji: nasz film na YouTube
- Zakres norm: ISO 12100: 2010, EN 415-10: 2014
Ostatnia aktualizacja: 2026-10-04