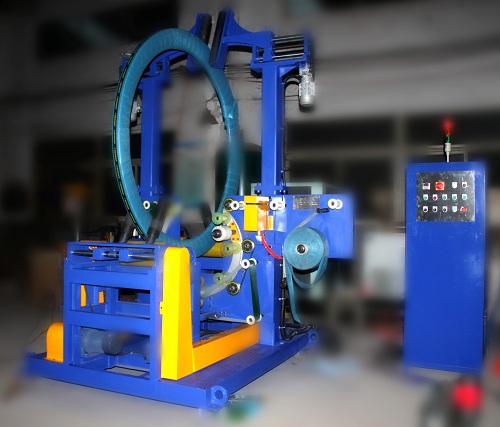
Streszczenie W tym 73-sekundowym klipie wąskie zwoje stali leżą płasko na przenośniku rolkowym. Pionowy pierścień owija każdy z nich przez oczko w przezroczystą folię stretch. Dalej, układarka bramowa chwyta każdy owinięty zwój z boków i układa go na stosie. Wyjaśniamy, dlaczego układanie w stos następuje po owinięciu, jak zbudowany jest stos i jakie rozmiary zwojów obsługują modele z podajnikiem taśmowym.
Spis treści
- Co pokazuje klip
- Oś czasu stacji
- Dlaczego cewka jest owijana przed ułożeniem w stos
- Jak układarka bramowa buduje stos
- Zakres cewek do owijania na przenośniku taśmowym
- Lista kontrolna wyboru dla linii pakującej i układającej w stosy
- Sterowanie i bezpieczeństwo
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła
Co pokazuje klip
Linia składa się z napędzanego przenośnika rolkowego, pionowego pierścienia do owijania przelotowego oraz układarki bramowej.
- Pierścień do owijania: Wąska cewka leży płasko, z okiem w pozycji pionowej, na rolkach wewnątrz pionowego pierścienia. Pierścień obraca się przez oko i nakłada przezroczystą folię na sekcję, podczas gdy cewka się obraca.
- Układarka bramowa: Dalej na linii, niebieska brama rozciąga się nad przenośnikiem. Jej wózek opuszcza pionowe ramiona chwytaka, które trzymają owinięty zwój za jego zewnętrzną krawędź i odkładają go.
- Stos na końcu: drugi kąt ujęcia pokazuje stos owiniętych folią cewek (na tym ujęciu są białe), leżących na rolkach między ramionami prowadzącymi, gotowych do opuszczenia linii.
Małe okna w rogach, umożliwiające oglądanie obrazu w obrazie, ukazują inne części tej samej rośliny w akcji.
Oś czasu stacji
| Stacja | Co się dzieje | Czas klipu |
|---|---|---|
| Pierścień do owijania pionowego | cewka owinięta wokół oka przezroczystą folią | 0-20 s |
| Układarka bramowa | ramiona chwytaka opuszczają owiniętą cewkę na stos | około 24–40 sekund |
| Wyjście stosu | gotowy stos na rolkach, ramiona prowadzące z boku | około 45–73 sekund |
Czasy pochodzą z klatek wykonywanych co 3 sekundy, więc każda granica jest przybliżona.
Dlaczego cewka jest owijana przed ułożeniem w stos
Zwoje ciętego drutu są wąskie, a ich krawędzie łatwo uszkodzić. Owijanie każdego zwoju osobno przed ułożeniem w stos ma oczywiste zalety:
- Każda cewka jest uszczelniona przez oko, dzięki czemu można go później oddzielić od stosu bez otwierania opakowania.
- Pierścień musi pasować tylko do jednej szerokości cewki, a nie pełnej wysokości stosu.
- Folia chroni twarze gdzie jedna cewka znajduje się na drugiej w stosie.
Nasze programy linii pakujących zwoje dostosowują centrowanie, naprężenie i zakładkę do typu zwoju, dzięki czemu cienki i szeroki zwój otrzymują takie samo pokrycie folią.
Jak układarka bramowa buduje stos
Układarka w klipsie to pomost nad przenośnikiem z wózkiem, który porusza się w górę i w dół.
- Owinięta cewka zatrzymuje się pod bramą.
- Ramiona chwytaka zamykają się na zewnętrznej krawędzi cewki.
- Wózek się podnosi, a cewka zostaje umieszczona na budowanym stosie.
- Po ukończeniu układania stosu rolki przenoszą go do wyjścia.
W naszej automatycznej linii pakującej w kręgi, formularz wyceny pozwala na pakowanie do 6 kręgów w stosie. W klipsie kręgi są układane „oko do ściany”. Oferujemy również pakowanie „oko do ściany”, z innym stanowiskiem przeładunkowym niż ten portal; patrz owijanie folią stretch i układanie w stosy . Wysokość stosu jest dobierana w zależności od rodzaju transportu: wózkiem widłowym, hakiem C lub paletą.
Zakres cewek do owijania na przenośniku taśmowym
Z naszej tabeli modeli owijarek do zwojów stali, modele ładowane za pomocą przenośnika:
| Model | cewka ID | cewka OD | Szerokość cewki | Maksymalna waga cewki |
|---|---|---|---|---|
| FPCA-1000 | 508 / mm 610 | 700 – 1600 mm | 20 – 400 mm | 2000 kg |
| FPCA-1200 | 508 – 610 mm | 800 – 1400 mm | 20 – 500 mm | 2500 kg |
Te szerokości pasują do wąskich cewek szczelinowych, takich jak te w klipsie. Tabela modeli stanowi punkt wyjścia, a nie pełną listę; każdy wiersz jest oparty na zakresie cewek projektu, więc liczby mogą się różnić.
Lista kontrolna wyboru dla linii pakującej i układającej w stosy
- Średnica wewnętrzna i zewnętrzna cewki, szerokość i waga, najmniejsza i największa.
- Liczba kręgów na godzinę z maszyny do cięcia wzdłużnego.
- Folia, papier lub tkanina, a także wymagany stopień nałożenia.
- Wysokość stosu, odległość od nieba lub od ściany oraz waga stosu.
- Pakowanie stosu taśmą PET lub stalową i etykietowanie dla potrzeb ERP/MES.
- W jaki sposób stosy opuszczają linię produkcyjną: wózkiem widłowym, dźwigiem lub przenośnikiem do magazynu.
Sterowanie i bezpieczeństwo
Obowiązujące normy zależą od rynku docelowego. Dla rynków CE norma ISO 12100 określa metodę oceny ryzyka, a norma EN 415-10 określa ogólne wymagania dla maszyn pakujących, które określają zabezpieczenia i układ zatrzymania awaryjnego.
Linia jest obsługiwana przez sterownik PLC z interfejsem HMI. Zabezpieczenia wokół pierścienia i pod układarką bramową są uwzględniane w ocenie ryzyka dla każdego układu.
Często zadawane pytania dotyczące inżynierii
P: W jaki sposób układarka bramowa przesuwa cewkę na stos? O: Pionowe ramiona chwytaka zamykają się na zewnętrznej krawędzi cewki, wózek unosi się, a cewka jest układana na stosie na przenośniku.
P: Ile zwojów można umieścić w jednym stosie? O: Nasz formularz wyceny automatycznej linii pakującej zwoje pozwala na pakowanie do 6 zwojów w stosie, w zależności od wagi zwoju i sposobu obsługi.
P: Jakie szerokości kręgów nadają się do owijania na przenośniku taśmowym? O: Nasza maszyna FPCA-1000 pokrywa 20–400 mm, a FPCA-1200 20–500 mm.
P: Czy stos można spiąć taśmą po ułożeniu? O: Tak. Spięcie taśmą PET lub stalową jest opcją na naszych liniach pakujących w kręgi, dodaną jako stacja za układarką.
P: Czy folia jest jedyną opcją owijania? O: Nie. Folia, papier i owijanie tkaniną to opcje ustawiane przez program dla każdego typu rolki.
Następny krok
Wymiary linii pakująco-układającej dopasowujemy w trzech krokach:
- Prześlij swój rysunek układu z zakresem cewek, cewkami na godzinę i wzorem stosu, aby info@fhopepack.com.
- Otrzymaj propozycję w ciągu 48 godzinz układem owijarki, układarki i przenośnika.
- Zarezerwuj badanie na miejscu w ten sposób potwierdzamy wyjście z maszyny tnącej, powierzchnię podłogi i wyjście ze stosu.
Powiązane czytanie
- Linia do pakowania cewek ciętych dla centrów serwisowych: owijanie taśmą, owijanie przez oko i układanie w stosy
- Linia pakowania zwojów stali od taśmowania do układania w stosy: pięć wskaźników zwrotu z inwestycji i wzór zwrotu z inwestycji
- Owijarka przelotowa Master Coil w ogrodzonej celi
- Automatyczna linia pakująca w kręgi
Źródła
- Maszyna w akcji: film na YouTube (73 sekundy)
- Stos do 6 zwojów, oko do nieba / oko do ściany, taśma PET lub stalowa, folia/papier/opakowanie tkane, etykietowanie ERP/MES, centrowanie PLC/HMI, naprężenie i zakładka: Automatyczna linia pakująca w kręgi
- Wartości FPCA-1000 i FPCA-1200: Maszyna do owijania cewek stalowych
- Zakres normy: ISO 12100:2010; EN 415-10: 2014
- Termin składania propozycji: zatwierdzenie projektu domu (propozycja w ciągu 48 godzin)
Ostatnia aktualizacja: 2026-10-06