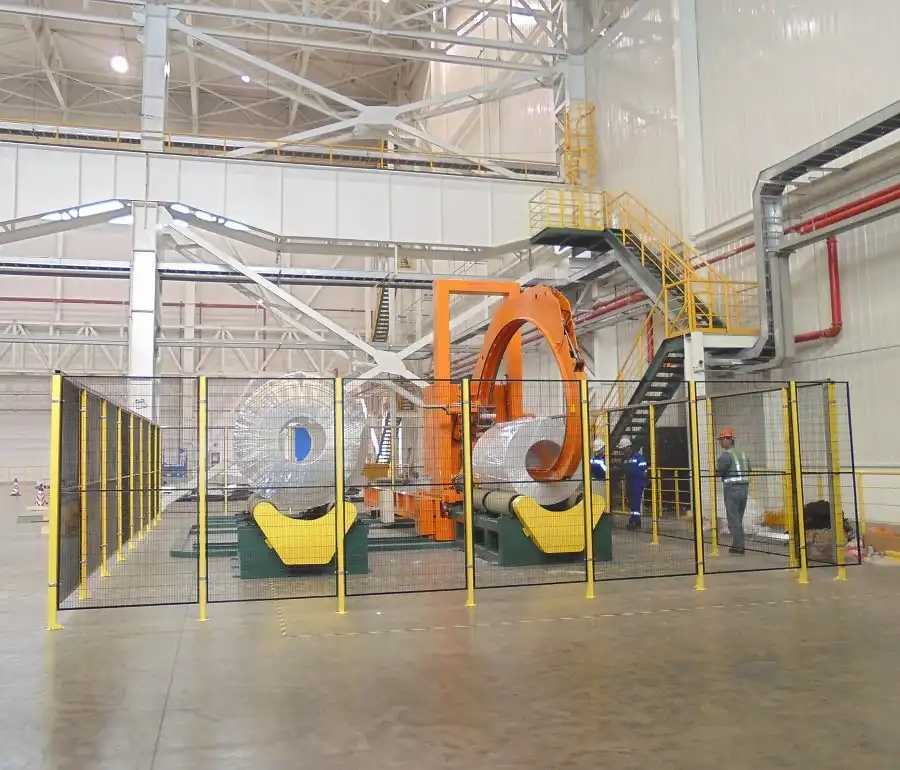
Streszczenie Nasza owijarka do kręgów głównych umieszcza kręg na stacjach z rolkami blokującymi, a następnie transportuje papier i folię stretch przez oczko kręgu na przenośniku pierścieniowym. Wózki mogą przenosić dwie lub trzy rolki materiału, dzięki czemu podczas jednego przejazdu można ułożyć warstwę wewnętrzną i zewnętrzną. Nasza konstrukcja kręgu głównego ze stali nierdzewnej obsługuje kręgi o masie 1,000–12 500 kg, a konstrukcja walcowana na zimno – do 30 000 kg.
Spis treści
- Jak działa owijanie cewki głównej
- Warstwy papieru i folii
- Jaki projekt pasuje do Twojej grzałki
- Planowanie opakowań i materiałów
- Funkcje automatyzacji
- Media i bezpieczeństwo
- Lista kontrolna wyboru
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła
Jak działa owijanie cewki głównej
Krążek jest osadzony poziomo na dwóch rolkach blokujących. Pierścień owijający otwiera ścieżkę przez oczko, a wózki transportowe z rolkami materiału poruszają się wokół niego, dzięki czemu każdy obrót nakłada materiał na zewnętrzną stronę, obie powierzchnie i otwór. Rolki obracają kręg powoli, dzięki czemu owijki zachodzą na siebie i otaczają cały kręg.
Operator wprowadza średnicę zewnętrzną, wewnętrzną i szerokość kręgu, a maszyna ustawia pozostałe parametry. Owijarka porusza się w lewo i prawo, aby ustawić się w odpowiedniej pozycji, a silnik reguluje wysokość pierścienia, aby wyśrodkować go na kręgu.
W naszym filmie przenośniki przenoszą materiał przez oczko cewki przy każdym obrocie pierścienia, podczas gdy rolki obracają cewkę, tak aby każde kolejne owinięcie zachodziło na poprzednie.
Warstwy papieru i folii
Zwoje główne można owinąć folią stretch VCI, papierem, PP lub PE. Za pomocą przenośników wahadłowych, które transportują dwie lub trzy rolki, układamy warstwę wewnętrzną i zewnętrzną w tym samym cyklu.
| Warstwa | Typowy materiał | Praca |
|---|---|---|
| Wewnętrzny | papier lub folia VCI | pokrywa powierzchnię stali |
| Zewnętrzny | folia stretch lub folia nieprzezroczysta | uszczelnia przed kurzem i wilgocią |
Nasza konstrukcja stalowego rdzenia pozwala na owijanie folii stretch i folii nieprzezroczystej w dwóch warstwach z rolek o średnicy rdzenia 76 mm, średnicy zewnętrznej 100–250 mm i szerokości 200–250 mm. Hamulec na zwolnieniu materiału zapobiega jego zwijaniu, a naprężenie jest regulowane.
Jaki projekt pasuje do Twojej grzałki
| Parametr | Owijka cewki głównej ze stali nierdzewnej | Owijka głównego zwoju walcowanego na zimno |
|---|---|---|
| Szerokość cewki | 500 – 1,800 mm | 800 – 2,000 mm |
| cewka OD | 800 – 2,000 mm | 1,000 – 2,100 mm |
| cewka ID | 500 – 600 mm | 610 – 760 mm |
| waga Coil | 1,000-12,500 kg | 2,000-30,000 kg |
| Prędkość wahadłowca | około 2–3 m/s | około 2–3 m/s |
| zakładka | 20-90% | 20-90% |
Najpierw wybierz według średnicy wewnętrznej i wagi. Kręgi o średnicy wewnętrznej 610 mm lub o masie powyżej 12 500 kg wymagają konstrukcji walcowanej na zimno. Dokładne wymiary zostaną potwierdzone po zaprojektowaniu.
Planowanie opakowań i materiałów
Zakładka jest ustawiona na średnicy zewnętrznej, gdzie owijki rozchodzą się najdalej od siebie. Przykład ilustrujący dla zwoju o średnicy zewnętrznej 1,800 mm, wewnętrznej 600 mm i szerokości 1,200 mm, z materiałem o grubości 250 mm i 50% zakładką:
| Krok | Obliczenie | Wynik |
|---|---|---|
| Zaliczka za opakowanie w dniu dostawy | 250 mm × 50% | 125 mm |
| Owinięcia na warstwę | π × 1,800 ÷ 125 | o 45 |
| Obwód przekroju cewki | 2 × (1,200 + 600) | 3.6 m |
| Materiał na warstwę | 45 × 3.6 m | o 162 m |
Obwód sekcji oblicza się na podstawie ściany o szerokości 600 mm, czyli połowy z 1,800 minus 600. Rzeczywiste wykorzystanie rolki wygląda inaczej: rozciąganie folii skraca długość wyprowadzoną z rolki, natomiast owinięcie początkowe i końcowe ją wydłuża, dlatego potwierdzamy to podczas próby.
Funkcje automatyzacji
| Cecha | Owijka cewki głównej ze stali nierdzewnej |
|---|---|
| Control: | PLC i HMI |
| Tryby pracy | ręczne i automatyczne |
| Czółenka | dwa, przekraczające ID cewki |
| Pozycjonowanie | automatyczne lewo i prawo; czujniki położenia wózka |
| Wysokość pierścionka | regulowany silnikiem do średnicy zewnętrznej cewki |
| Materiał | automatyczne cięcie i podawanie |
| zakładka | ustawione przez falownik |
| Zresetuj | resetowanie pozycji owijania |
Media i bezpieczeństwo
| Użyteczność | Konstrukcja ze stali nierdzewnej | Konstrukcja walcowana na zimno |
|---|---|---|
| Zasilanie | około 12 kW | około 15 kW |
| Zasilanie | 380 V, trójfazowy, pięciożyłowy | 380 V, trójfazowy, pięciożyłowy |
| Zasilanie hydrauliczne | 140 bar | Do |
| Dopływ powietrza | 4–5 kgf/cm² | Do |
Strona z zimnowalcowaną nie zawiera informacji o zasilaniu hydraulicznym ani pneumatycznym, dlatego potwierdzamy je z Państwa projektem. Barierki ochronne oraz system łagodnego rozruchu i zatrzymania chronią operatora, a alarm automatycznie informuje o usterkach. Obowiązujące normy zależą od rynku docelowego. Dla rynków CE norma ISO 12100 określa metodę oceny ryzyka, a norma EN 415-10 określa ogólne wymagania dla maszyn pakujących.
Lista kontrolna wyboru owijki głównej cewki
- Średnica zewnętrzna, średnica wewnętrzna, szerokość i waga cewki, od najmniejszej do największej.
- Materiały wewnętrzne i zewnętrzne.
- Liczba warstw.
- Załadunek kręgów za pomocą wózka lub dźwigu.
- Liczba cewek potrzebnych na zmianę.
- Lokalne zasilanie elektryczne, hydrauliczne i pneumatyczne.
Często zadawane pytania dotyczące inżynierii
P: Czy papier i folia mogą być nakładane w jednym cyklu? O: Tak. Wózki mogą przenosić dwie lub trzy rolki, więc warstwa wewnętrzna i zewnętrzna są nakładane w tym samym cyklu.
P: Jak ciężki może być owinięty zwój główny? O: Do 12 500 kg w przypadku wersji ze stali nierdzewnej i do 30 000 kg w przypadku wersji walcowanej na zimno.
P: Jakie średnice wewnętrzne cewek są odpowiednie? O: 500–600 mm w przypadku wersji ze stali nierdzewnej i 610–760 mm w przypadku wersji walcowanej na zimno.
P: Ile materiału zużywa się na jedną warstwę? O: W przypadku zwoju o średnicy zewnętrznej 1,800 mm i 50% nałożeniu na materiał o grubości 250 mm, potrzeba około 45 zwojów i około 162 m.
P: Czy operator ustawia wszystkie parametry? O: Nie. Operator wprowadza średnicę zewnętrzną, wewnętrzną i szerokość, a maszyna ustawia resztę.
Następny krok
Planujemy owijkę główną w trzech krokach:
- Prześlij swój rysunek układu z listą cewek i materiałów do info@fhopepack.com.
- Otrzymaj propozycję w ciągu 48 godzin, z projektem i planem warstw.
- Zarezerwuj badanie na miejscu aby zaplanować obciążenie cewki.
Powiązane czytanie
- Główne owijarki cewek
- Owijka cewki głównej ze stali nierdzewnej
- Owijka głównego zwoju walcowanego na zimno
- Wideo: integracja owijania stretch i układania w stosy ciężkich zwojów stali
- Wideo: maszyna pakująca w zwoje, pakowanie i obsługa
Źródła
- Materiały: strona opakowania cewki głównej
- Dane projektowe ze stali nierdzewnej: strona opakowania głównej cewki ze stali nierdzewnej
- Dane konstrukcyjne walcowane na zimno: strona opakowania głównego zwoju walcowanego na zimno
- Maszyna w akcji: nasz film instruktażowy na YouTube dotyczący owijania cewek
- Zakres norm: ISO 12100: 2010, EN 415-10: 2014
Ostatnia aktualizacja: 2026-10-04





