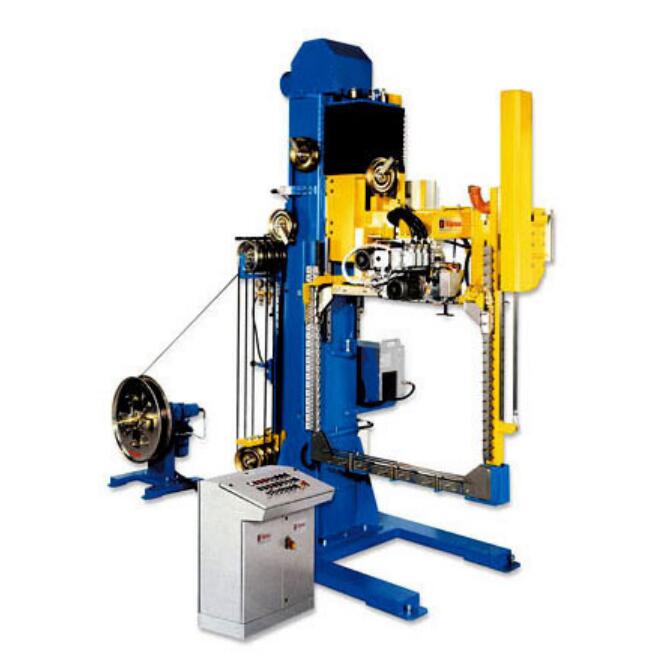
Streszczenie Maszyna do cięcia taśmą zamienia jeden zwój główny w stos wąskich zwojów, a każdy rozcięty zwój musi pozostać w całości podczas układania w stosy, przechowywania i transportu. Nasza automatyczna maszyna do opasywania taśmą stalowych zwojów układa każdy zwój płasko na przenośniku rolkowym i podaje stalową lub PET taśmę przez oczko, dzięki czemu taśma zamyka się wokół całej ścianki zwoju, a nie tylko na zewnątrz. Oczko do opasywania PET jest przeznaczone do zwojów o średnicy zewnętrznej 800–1,350 mm , średnicy wewnętrznej 508–610 mm , szerokości 20–500 mm i ciężarze 100–2,500 kg , przy około 12–15 s na pas . Poniżej: cykl opasywania, stal względem PET, czas cyklu, zużycie taśmy i integracja linii.
Spis treści
- Dlaczego cewka szczelinowa potrzebuje paska przeciągniętego przez ucho
- Jak działa cykl zawiązywania oczu
- Taśma stalowa lub taśma PET
- Jaka cewka pasuje do opaski zaciskowej PET
- Czas cyklu na linii cięcia wzdłużnego
- Zużycie paska na cewkę
- Integracja linii i ochrona cewek
- Bezpieczeństwo i standardy
- Lista kontrolna wyboru
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła
Dlaczego cewka szczelinowa potrzebuje paska przeciągniętego przez ucho
Cewka szczelinowa to stos wąskich zwojów taśmy, utrzymywany razem jedynie dzięki tarciu i własnemu ciężarowi. Ustawiona na krawędzi, cewka spoczywa na wąskiej powierzchni styku, a cienki pasek szczelinowy może się ugiąć pod tym obciążeniem. Uniesione za ucho, zewnętrzne zwoje mogą się odsuwać od stosu.
Pasek promieniowy przechodzący przez oczko owija całą ściankę zwoju – zewnętrzną, czołową i wewnętrzną – dzięki czemu zwoje pozostają spięte podczas podnoszenia, układania i transportu. Właśnie dlatego opasywanie oczkiem jest standardową operacją na końcu linii cięcia wzdłużnego i dlatego pasek musi przebiegać wzdłuż ścianki zwoju, a nie wzdłuż pojedynczej średnicy zewnętrznej.
Jak działa cykl zawiązywania oczu
- Przenośnik rolkowy przesuwa rozcięty zwój taśmy płasko pod ramę spinającą i zatrzymuje go na linii taśmy.
- Głowica mocująca taśmę umieszczona nad stołem przesuwa taśmę w dół przez oczko cewki i wokół ściany.
- Głowica napina taśmę do ustawionej wartości, zamyka ją i przecina.
- Cewka przesuwa się do następnej pozycji paska lub głowice przesuwają się do niej, aż do zamknięcia ostatniego paska.
- Przenośnik transportuje owinięty kręg na stół obrotowy, układarkę lub paletę.
Ponieważ cewka leży płasko, cała jej powierzchnia jest podparta podczas cyklu. Głowice znajdują się nad stołem po obu stronach, dzięki czemu mogą obsłużyć cewki o szerokości od 20 do 500 mm bez konieczności ich odwracania.
Taśma stalowa lub taśma PET
Urządzenie do spinania jest zbudowane wokół taśmy, którą się zaciska. Stalowa głowica przenosi taśmę stalową o szerokości 31.75 mm i zamyka ją zgrzewem, złączem wykrawanym lub zgrzewaniem TIG; głowica PET przenosi taśmę PET o szerokości 9–12 mm i zgrzewa ją zgrzewem tarciowym. Głowica, ścieżka taśmy i zespół zgrzewający są dopasowane do materiału, więc zmiana ze stali na PET to konfiguracja głowicy, a nie ustawienie na panelu sterowania. Te dwa materiały zachowują się również inaczej podczas transportu.
| punkt | Stalowy pasek | Pasek PET |
|---|---|---|
| Siła statyczna | Najwyższa, dla bardzo ciężkich lub ostrych cewek | Umiarkowane, do obciążenia około 2 t |
| Zachowanie w szoku | Sztywny; może pęknąć, gdy ładunek się porusza | Wydłuża i przywraca napięcie |
| Ryzyko rdzy | Rdza w wilgotnych magazynach i transporcie morskim | Brak śladów rdzy na cewce |
| Wspólny | Uszczelnienie, połączenie dziurkowane lub spawane metodą TIG | Zgrzewanie cierne lub uszczelnienie metalowe |
| Gorące cewki | Jedynym rozwiązaniem dla cewek o temperaturze powyżej ok. 200°C jest | Nie pasujący |
Połączenie taśmy stalowej utrzymuje około 70–75% obciążenia zrywającego taśmy z uszczelnieniem, około 85% z połączeniem wykrawanym i około 90% ze spawaniem TIG, więc głowica i typ połączenia należą do tego samego wyboru. Na głowicy stalowej naszej wiązarki oczkowej taśma ma szerokość 31.75 mm, grubość 0.8 mm (zalecane) i granicę plastyczności 900 MPa lub większą. Głowica biegnie od zwoju taśmy jumbo o średnicy zewnętrznej poniżej 840 mm, średnicy wewnętrznej 406 mm, wysokości 190 mm i wadze około 430 kg, co pozwala na rzadką wymianę taśmy na ruchliwej linii. Taśma stalowa dostarczana zgodnie z normą ASTM D3953 do użytku kolejowego charakteryzuje się minimalnym wydłużeniem 6.5%, co pozwala taśmie podążać za ścianką zwoju bez pękania przy zgrzewie.
PET jest lepszym rozwiązaniem dla większości zwojów ciętych, które są pakowane na sucho i wysyłane drogą lądową lub morską. Taśma PET na opasce zaciskowej ma szerokość 9–12 mm i grubość 0.4–1.0 mm, jest naciągana siłą naciągu 100–1,000 N. Pod wpływem uderzenia rozciąga się lekko, a następnie powraca do pierwotnego kształtu, dzięki czemu zwój pozostaje napięty, bez ryzyka rdzewienia i przecięcia krawędzi, charakterystycznego dla stali. Zwoje, które są jeszcze gorące, lub zwoje o bardzo ostrych krawędziach i dużych ładunkach jednostkowych, pozostają na stali.
Dwa stany linii mają równie duże znaczenie, co cena taśmy. Linie cięcia wzdłużnego często pracują z naoliwioną taśmą, a olej przedostający się do miejsca łączenia może uszkodzić zgrzew tarciowy PET, dlatego ścieżka taśmy i miejsce łączenia muszą pozostać czyste. Silne zadziory na krawędzi cięcia przecinają zarówno folię, jak i taśmę, dlatego warto sprawdzić zwój przed ustaleniem rodzaju taśmy.
Jaka cewka pasuje do opaski zaciskowej PET
| Pozycja | Pasek na oko PET |
|---|---|
| cewka OD | 800 – 1,350 mm |
| cewka ID | 508 – 610 mm |
| Szerokość cewki | 20 – 500 mm |
| waga Coil | 100-2,500 kg |
| Pasek | PET, szerokość 9–12 mm, grubość 0.4–1.0 mm |
| Szybkość wiązania | około 12–15 s na pasek |
| Napięcie taśmy | 100–1,000 N |
| Dopływ powietrza | 6–10 bara |
| Zasilanie | około 2.5 kW, 380 V, 50 Hz, 3-fazowe |
Stalowe i PET głowice na poziomie linii mają tę samą specyfikację w naszych liniach pakowania kręgów: materiał taśmy PET lub zimnowalcowana stal średniowęglowa o szerokości 19 mm lub 32 mm, wiązanie promieniowe lub obwodowe, zazwyczaj 2–4 pasów, oraz naprężenie regulowane od 2,000 N do 22 200 N. Taki zakres siły wykorzystuje linia do cięcia wzdłużnego, gdy rano opasuje kręgi o wadze 30 kg, a po południu 4 tony. Odstęp między głowicą PET o sile 100–1,000 N a liniową osłoną 2,000–22 200 N stanowi praktyczną różnicę między zabezpieczeniem PET a siłą zacisku głowicy stalowej.
Czas cyklu na linii cięcia wzdłużnego
Czas spinania to suma liczby pasów na zwój, czasu na pas oraz transferu między pozycjami. Przy głowicy PET w czasie 12–15 s na pas i przykładowym transferze 10 s:
| Paski na cewkę | Czas na pasek | Cykl z transferem | Cewki na godzinę (sufit) |
|---|---|---|---|
| 2 | 24-30 s | 34-40 s | 90-105 |
| 3 | 36-45 s | 46-55 s | 65-78 |
| 4 | 48-60 s | 58-70 s | 51-62 |
Te liczby stanowią sufit, przed zmianami taśmy-zwojów, obrotami zwoju i zatrzymaniami linii. 10-sekundowy transfer w tabeli obejmuje tylko podawanie i wyprowadzanie. Każdy dodatkowy pasek wymaga indeksu pośredniego — obrotu zwoju lub ruchu głowicy — więc cykle wielotaśmowe powinny być budżetowane osobno; w przypadku zwoju czterech pasów jest to zazwyczaj 2–3 s na indeks, co potwierdzamy na podstawie układu zwoju i przenośnika. Prawdziwym sprawdzeniem jest zwój główny: zwój główny pocięty na 12 zwojów po cztery paski wymaga 12 × 48–60 s, czyli około 10–12 minut spinania. Porównaj to z wydajnością maszyny do cięcia na zwój główny, a urządzenie do spinania albo nadąża, albo nie; na podstawie tego porównania określamy liczbę głowic i bufor przenośnika. W przypadku dużej liczby sztuk urządzenie do wiązania może stać się ograniczeniem, a rozwiązaniem jest zazwyczaj stacja akumulacyjna przed urządzeniem do wiązania, druga głowica lub wzór pasów odpowiadający ryzyku transportowemu, a nie maksymalnemu.
Zużycie paska na cewkę
W przypadku zwoju ciętego o średnicy wewnętrznej 508 mm, średnicy zewnętrznej 1,200 mm i szerokości 150 mm, grubość ścianki zwoju wynosi (1,200 − 508) ÷ 2 = 346 mm. Jeden pas promieniowy tworzy zamkniętą pętlę wokół przekroju poprzecznego ścianki zwoju: dwie powierzchnie boczne o długości 346 mm i szerokości zwoju na zewnątrz i w otworze 2 × 150 mm, więc jego długość wynosi około 2 × (150 + 346) = 992 mm, czyli blisko 1 m. Dodaj 50–100 mm na pętlę na połączenie i posuw napinacza, więc cztery pasy wymagają około 4.2–4.4 m taśmy na zwój.
Taśma stalowa o wymiarach 31.75 mm × 0.8 mm waży 0.03175 × 0.0008 × 7,850 ≈ 0.2 kg/m, więc zwój taśmy o masie 430 kg mieści około 2,150 m. Przy długości jednego zwoju rozciętego wynosi on około 4.2–4.4 m, co daje około 490–510 zwojów na zwój taśmy. Taśma PET ma niższą wagę na metr, więc ta sama liczba zwojów kosztuje mniej, a różnica w cenie taśmy na zwój jest częścią oferty.
Integracja linii i ochrona cewek
Urządzenie do spinania stanowi jedno stanowisko w linii, a nie samodzielne narzędzie. Projektujemy je z przenośnikami podającymi i odbierającymi, stołem obrotowym dla kręgów, które również wymagają opasania obwodowego, oraz układarką lub stacją paletową po opasaniu. Jeśli linia wymaga zastosowania bramki obrotowej lub opuszczarki po opasaniu, sprawdzamy średnicę zewnętrzną i szerokość kręgu względem jego ramion podczas tej samej kontroli układu, aby urządzenie do spinania i urządzenia do obsługi były dopasowane. Kręgi można opasywać z lub bez zabezpieczenia górnego, dolnego, bocznego lub narożnego, a także z papierem lub folią VCI dodanym przed lub po opasaniu.
W przypadku linii do cięcia wzdłużnego, sekwencja czynności jest zazwyczaj następująca: wycięcie zwoju z maszyny, obrócenie lub wywrócenie, zabezpieczenie krawędzi, opasanie oczkiem, opcjonalne opasanie i owijanie obwodowe, a następnie układanie w stosy i etykietowanie. Urządzenie do wiązania musi dopasować rozmiary zwojów do całej sekwencji, a nie tylko do przeciętnego zwoju, dlatego dobieramy je na podstawie najmniejszego i największego zwoju na liście.
Bezpieczeństwo i standardy
Linia taśmy stanowi zagrożenie przytrzaśnięcia i przecięcia, dlatego głowice są zabezpieczone, ścieżka taśmy jest zamknięta, a przenośnik wyposażony jest w wyłączniki awaryjne na stanowiskach operatora. W przypadku rynków z oznakowaniem CE ocena ryzyka odbywa się zgodnie z normą ISO 12100:2010, która określa zasady i metodologię bezpieczeństwa maszyn i redukcji ryzyka, a ogólne wymagania dla maszyn pakujących zawarto w normie EN 415-10:2014. Taśma stalowa jest zgodna z normą ASTM D3953, która obejmuje płaskie taśmy stalowe i plomby do zamykania, wzmacniania, wiązania i paletyzowania ładunków. Wybór odpowiedniej normy zależy od rynku docelowego i linii kręgów wokół urządzenia do wiązania.
Lista kontrolna wyboru urządzenia do spinania cewek szczelinowych
- Zakres średnicy wewnętrznej, zewnętrznej, szerokości i wagi cewki szczelinowej, w tym najcięższej cewki.
- Materiał paska (stal lub PET), szerokość i grubość paska oraz rodzaj łączenia.
- Ilość pasków na zwój i czy potrzebne są również paski obwodowe.
- Liczba zwojów ciętych na zwój główny i liczba zwojów głównych na godzinę.
- Ochrona krawędzi i narożników, papier lub folia VCI oraz etykietowanie.
- Przenośnik, stół obrotowy, układarka lub stacja paletowa za urządzeniem do wiązania.
- Napięcie zasilania, dopływ powietrza i powierzchnia podłogi pod linię.
Często zadawane pytania dotyczące inżynierii
P: Czy jedna maszyna może obsługiwać zarówno taśmę stalową, jak i PET? O: Tak, na jednej platformie, z dopasowanymi głowicami modułowymi: głowicą stalową i głowicą PET. Te dwa materiały nie mogą korzystać z jednej głowicy, więc zmiana polega na zamianie głowic lub dedykowanym układzie dwustanowiskowym, a nie na ustawieniu panelu sterowania. Potwierdzamy obie konfiguracje i rozmiary taśm w ofercie.
P: Jak szybko działa opaska zaciskowa? O: Około 12–15 sekund na opaskę w przypadku opaski zaciskowej PET. Cewka czteropasmowa potrzebuje zatem 48–60 sekund na opaski przed przeniesieniem.
P: Ile pasów potrzeba na zwój cięty? O: Zazwyczaj 2–4 pasy radialne, w zależności od wagi zwoju, jego szerokości i drogi transportu. Ciężkie lub długie zwoje wymagają więcej pasów i często zabezpieczenia narożników.
P: Jak długo wystarcza jeden zwój taśmy? O: Około 490–510 zwojów ciętych na 430 kg zwoju taśmy stalowej o wymiarach 31.75 × 0.8 mm, przy czterech taśmach o długości 4.2–4.4 m na zwój. Zużycie PET jest niższe pod względem masy na zwój.
P: Czy pasek zaznaczy powierzchnię cewki? O: Naprężenie można regulować w zakresie od 100 N na głowicy PET, a w miejscach, gdzie powierzchnia jest krytyczna, dostępne są zabezpieczenia narożników i krawędzi. Ścieżka paska jest ustawiona tak, aby pasek podążał wzdłuż ściany, a nie wbijał się w krawędź.
Następny krok
Prosimy o przesłanie listy kręgów z numerem identyfikacyjnym, średnicą zewnętrzną, szerokością, wagą i rodzajem używanej taśmy na adres info@fhopepack.com. Odpowiemy, przedstawiając propozycję urządzenia do wiązania, która obejmuje głowicę, plan taśmy, przenośniki i kontrolę czasu cyklu, a przed złożeniem zamówienia potwierdzimy układ na linii cięcia.
Powiązane czytanie
- Maszyna do spinania taśmą z cewką szczelinową
- Automatyczna maszyna do taśmowania taśmą PET z cewką
- Automatyczna linia do pakowania cewek rozcinających z układarką obrotową
- Maszyny do taśmowania zwojów stalowych
Źródła
- Okno taśmy PET, rozmiary taśmy, napięcie, prędkość, powietrze i moc: strona produktu FHOPE, automatyczna maszyna do cięcia taśmy PET.
- Rozmiar, grubość i granica plastyczności taśmy stalowej: strona produktu FHOPE, maszyna do spinania taśmą z oczkiem szczelinowym.
- Materiał taśmy na poziomie linii, liczba taśm i zakres napięcia: strona produktu FHOPE, linia do pakowania i opasywania taśmą ze stali walcowanej na zimno.
- Wydłużenie taśmy stalowej: Allstrap, taśma stalowa 1.25 cala, ASTM D3953.
- Wydajność połączeń według typu połączenia: Itipack, najbezpieczniejsze połączenie taśm stalowych na świecie.
- Zachowanie PET pod wpływem uderzeń i rdzy: ErgoPack, taśmy PP, PET i stalowe.
- Normy: ISO 12100:2010, EN 415-10:2014, ASTM D3953.