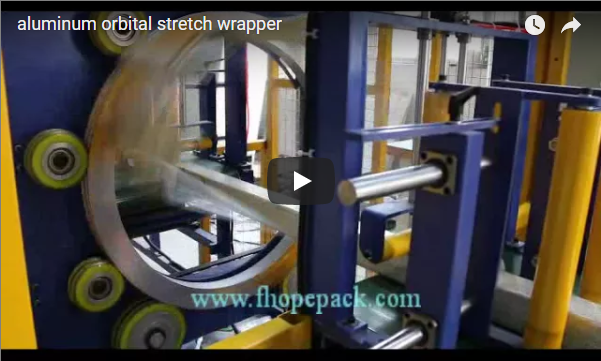
Lange aluminium profielen zijn zeer gevoelig voor lineaire slijtage, krassen op de anodiseerlaag en trillingen door dwarsbuiging over hun lengte van 3,000 mm tot 7,000 mm. Handmatig spiraalvormig wikkelen kan geen constante spanning in de omtrek garanderen bij variabele extrusiegeometrieën, wat leidt tot losse bundels, uitschuiven tijdens transport en vochtophoping.
Een industriële, automatische horizontale orbitale verpakkingslijn mechaniseert deze bewerking. Door gemotoriseerde aanvoerbanden te synchroniseren met een nauwkeurig gebalanceerde, continu roterende ring, brengt de apparatuur een zeer sterke rekfolie aan onder actieve spanning, waardoor onbewerkte, gepoedercoate en architectonische oppervlakken worden beschermd zonder handmatig contact.
Samenvatting
Een automatische verpakkingslijn voor aluminiumprofielen wikkelt krasgevoelige extrusiebundels van 3,000 tot 7,000 mm lengte op een gemotoriseerde rollenbaan, terwijl een gebalanceerde ring de bundel ronddraait om overlappende voorgerekte folie aan te brengen. Deze pagina, geschreven voor projectingenieurs en productiemanagers, beschrijft de wikkelgeometrie, belangrijke specificatiepunten die met een leverancier moeten worden gecontroleerd, folieselectie, veiligheidsvoorschriften en een checklist voor de selectie van een lijn die is afgestemd op de profielen van de koper.
Overzicht
Voor het behoud van het oppervlak van geëxtrudeerde aluminiumprofielen is strikte bescherming tegen mechanische slijtage, atmosferische vochtigheid en galvanische oxidatie tijdens opslag en transport essentieel. Handmatige wikkelmethoden leiden tot inconsistente spanningsprofielen, hoge arbeidskosten en onaanvaardbare schade door directe hantering.
Een geautomatiseerde horizontale orbitale wikkellijn standaardiseert de lading. De integratie van dynamische voorrekwagens, bovenliggende stabilisatie en gesynchroniseerde invoersystemen zorgt voor een consistente spiraaloverlap, continue vochtwering en schadevrije doorvoer direct aan het einde van de extrusie- of anodiseerlijn.
Hoe aluminium profielverpakkingslijnen werken
Een horizontale orbitale verpakkingslijn werkt via vectorsynthese tussen continue longitudinale bundeltransport en transversale orbitale filmrotatie. De aluminiumbundel wordt door een centrale ring geleid die continu ronddraait en een overlappende, spiraalvormige filmwikkeling aanbrengt onder gekalibreerde mechanische spanning.
[Bundle Infeed]
       │
       ▼
[Pneumatic Clamping & Vertical Hold-down]
       │
       ▼
[Ring Rotation + Powered Pre-stretch (200–300%)]
       │
       ▼
[Synchronized Infeed Advance (Controlled Overlap %)]
       │
       ▼
[Pneumatic Cut & Wiper Unit Seal]
       │
       ▼
[Powered Outfeed Discharge]
De standaard geautomatiseerde sequentie bestaat uit:
- Bundelvorming en centreringDe profielen worden uitgelijnd, vastgezet met tijdelijke synthetische banden en gecentreerd op de transportband met behulp van laterale pneumatische geleiders.
- Verticale vergrendeling: De in- en uitgang zijn voorzien van polyurethaan gecoate pneumatische verticale rollen die de bovenkant van de bundel vastklemmen, waardoor dwarswaaieren of -vervorming onder invloed van centrifugale lucht turbulentie wordt voorkomen.
- Folie inrijgen en vastklemmenEen pneumatisch klemmechanisme bevestigt de voorrand van de folie tegen de flank van de bundel op het wikkelpunt.
- Aangedreven voorrekbare leveringTerwijl de ring versnelt, gebruikt een gemotoriseerde wagen dubbele tandwielen (verhouding 1:2 tot 1:3) om de film 200% tot 300% uit te rekken voordat deze de dispenser verlaat, waardoor het polymeerrendementsgeheugen wordt geactiveerd.
- Continue orbitale wikkelingDe ring roteert terwijl de transportband met variabele frequentieaandrijving (VFD) de bundel voortbeweegt, waardoor een continue spiraalvormige overlap van 30% tot 70% ontstaat.
- Pneumatisch snijden en afvegenBij het bereiken van de sensoren aan het uiteinde van de bundel stopt of vertraagt de transportband; een pneumatische impulsdraad of mechanische schaar snijdt de baan door, en een geïntegreerde afveegarm sluit het uiteinde plat tegen de bundel aan, zonder blootliggende lipjes.
- OntladingHet ingepakte pakket wordt vervolgens via zwaartekracht- of kettingtransportbanden naar de volgende fase getransporteerd.
Technische specificaties
Industriële orbitale wikkelmachines voor aluminiumprofielen zijn ontworpen om te passen op standaard extrusie-uitlooptafels en snijlijnen:
| Technische parameter | Industriële classificatie / bereik | technische aantekeningen |
|---|---|---|
| Bundel lengte | 3,000–7,000 mm (Optioneel tot 12,000 mm) | Verwerkt architectonische en industriële extrusies. |
| Doorsnede van de bundel (B × H) | 150 × 150 mm tot 800 × 800 mm | De diagonaal moet vrij zijn van de binnendiameter van de ring: D_ring ≥ √(W² + H²) + 250 mm |
| Maximaal bundelgewicht | 500-2,500 kg | Ontworpen op robuuste stalen rolframes. |
| Type transportband | Rol met polyurethaanmantel of PVC-band | Voorkomt zwarte draadcontactsporen op onbewerkt aluminium. |
| Transportbandtoevoersnelheid | 5–25 m/min | Traploze VFD-synchronisatie met ringtoerental |
| Ringrotatiesnelheid | 30-75 tpm | Dynamisch gebalanceerde gegoten aluminium of stalen ring |
| Aangedreven voorrekverhouding | 200-300% | Aangedreven door een speciale tandwielmotor met spanningsregeling voor de danserarm. |
| Filmspecificaties | 23–35 µm (90–140 gauge) LLDPE | Gegoten co-geëxtrudeerde folie met differentiële hechting aan één zijde. |
| Luchttoevoervereiste | 0.5–0.7 MPa (Gefilterde, droge industriële lucht) | Voor pneumatische klemmen, vastzetten en snijcilinders. |
Filmkeuze voor de bescherming van aluminium
Standaard verpakkingsfolies kunnen wrijvingscorrosie of lijmoverdracht op aluminium oppervlakken niet voorkomen. De foliespecificaties moeten overeenkomen met de parameters van de oppervlakteafwerking:
- FilmproductieprocesGebruik gegoten lineair lagedichtheidpolyethyleen (LLDPE). Gegoten folie garandeert een uniforme dikte, hoge transparantie en weinig geluid tijdens het afrollen. Geblazen folie is weliswaar prikbestendig, maar heeft een micro-ruw oppervlak dat bij trillingen waas of glansplekken kan veroorzaken op hoogglanzende geanodiseerde oppervlakken.
- Filmdikte en perforatiedrempelStandaardprofielen gebruiken een wanddikte van 23 µm (90 gauge). Dunwandige profielen met scherpe, niet-afgeronde extrusiematrijzen (bijv. T-groeven, scherpe hoeken) vereisen een wanddikte van 28–35 µm (110–140 gauge) om perforaties door afschuiving in de hoeken tijdens thermische uitzetting tijdens transport te voorkomen.
- Differentiële hechtingschemieZorg voor eenzijdige hechting (de gladde, niet-hechtende zijde moet naar het aluminium gericht zijn, de sterk klevende zijde naar binnen bij de volgende overlappende lagen). Niet-hechtende contactvlakken voorkomen dat kleverige lijmresten chemisch reageren met poedercoatings of geanodiseerde poriën.
- VCI en anticondensatie-additievenVoor zeevracht of distributie in vochtige omgevingen, voeg harsen met dampcorrosieremmer (VCI) toe aan de masterbatch om galvanische oxidatie in de afgesloten filmzakjes te neutraliseren.
Voordelen van pre-stretching
Aangedreven voorrekwagens isoleren de zone waar de folie wordt uitgerekt van de bundelgrens, waardoor de omtrekskracht losgekoppeld wordt van de foliespanning.
Elongated Length = Original Length × (1 + Pre-stretch Ratio)Bij een voorrek van 250% levert 1.0 meter onbewerkte moederfolie 3.5 meter actief wikkelmateriaal op, wat meetbare operationele voordelen oplevert:
- MateriaalkostenreductieEen rek van 200% tot 300% zorgt voor een verlaging van het folieverbruik per eenheid met 45% tot 60% in vergelijking met wikkelwagens met frictieremmen.
- Moleculaire uitlijning en sterkteUniaxiale mechanische rek zorgt ervoor dat de polyethyleenpolymeerketens zich langs de spanningsas uitlijnen, waardoor de treksterkte en de weerstand tegen scherpe randen drastisch toenemen.
- Elastisch herstel (klemkracht)De folie behoudt een dynamisch elastisch herstelvermogen en oefent een continue naar binnen gerichte compressie uit, waardoor lange, flexibele profielextrusies stijf blijven zonder dat het oppervlak vervormt.
Overwegingen met betrekking tot de dwarsdoorsnede van een bundel
Extrusiematrijzen genereren niet-uniforme structurele bundels. De machine-instellingen moeten de spanningsdynamiek aanpassen aan de geometrie van de bundel:
- Rechthoekige bundelsUniforme dwarsdoorsneden zorgen voor een stabiele spanning aan de randen. Hoekbeschermers (van stevig karton of plastic) kunnen automatisch worden aangebracht om slijtage aan de randen te minimaliseren.
- Hexagonale bundelsDe optimale structurele vorm voor ronde buizen en holle extrusies. De radiale drukverdeling is in evenwicht, maar vereist een grotere initiële overlap (≥ 50%) om inzakking binnen de bundel tegen te gaan.
- Ronde bundelsHoge torsiestabiliteit. De film past zich aan zonder spanning op de hoeken, waardoor een maximaal toerental van de ring mogelijk is (tot 75 RPM).
- Onregelmatige bundelsComplexe constructies (raamkozijnen, vliesgevelprofielen met geïntegreerde thermische onderbrekingen) vertonen asymmetrische spanningspunten. De PLC van de verpakkingslijn moet servogestuurde rolarmen gebruiken om de momentane spanning van de folieafgifte over de lange en korte diagonalen te moduleren.
Automatisering en integratie
Een moderne horizontale orbitale wikkelaar fungeert als een inline-knooppunt binnen het geautomatiseerde verpakkingssysteem:
- Extrusiepers uitloopkoppeling: Directe koppeling met automatische stapel- en koeltafels via gemotoriseerde dwarsverplaatsingstafels.
- Inline interleaving en tape: Optionele modules brengen in één gesynchroniseerde doorgang een beschermende laag van PE-schuim, kraftpapier of VCI-papier aan onder de buitenste folielaag.
- Geautomatiseerde productidentificatieIndustriële print-and-apply labelkoppen plaatsen barcode-/QR-trackinglabels over de eerste wikkels, gevolgd door een doorgang met een transparante beschermende buitenfolie.
- Automatische eindbindersGeïntegreerde omsnoeringseenheden brengen polyester (PET) omsnoeringsbanden aan op de uiteinden van de profielen vóór het orbitaal wikkelen om de bundelintegriteit te behouden bij zware omstandigheden.
Safety Systems
Industriële orbitale stretchfoliewikkelmachines kenmerken zich door snel roterende onderdelen en lineaire beknellingsrisico's, die vallen onder de veiligheidsrichtlijnen EN 415-6:2013 en ISO 12100 :
- Omheining met in elkaar grijpende elementen: Robuuste, structurele gaasafschermingen isoleren het operationele gebied van de orbitale ring volledig, en zijn uitgerust met categorie 4 / PLe-vergrendelde veiligheidstoegangsschakelaars.
- Invoer- en uitvoer optische dempende lichtschermenDubbelkanaals optische aanwezigheidssensoren detecteren naderende aluminium profielen en stoppen de machinebeweging als personeel de afgebakende zone overschrijdt.
- Pneumatische veiligheidsafvoerkleppenRedundante, bewaakte aftapkleppen ontluchten direct de pneumatische actuatoren (vergrendelingen, afsnijbladen) bij activering van de noodstop om gevaren door opgeslagen energie te elimineren.
- Mechanisch ringremmen: Elektromagnetische noodrem met dubbel circuit stopt de rotatie van de remring binnen 1.0 seconde na activering.
Onderhoud
Standaardisatie van onderhoud voorkomt onverwachte lijnuitval en spanningsafwijkingen:
- Dagelijks (Operatorniveau):
- Controleer en verwijder losse filmfragmenten van de voorrekrollen, roterende ringlagers en snijbladen.
- Controleer de pneumatische luchtdrukmeter (nominaal: 0.6 MPa).
- Wekelijks (Mechanisch technicus):
- Controleer de PU-rolhulzen en verticale klemmen op beschadigingen of ingesloten metaalsplinters.
- Controleer de spanning van de aandrijfriem/ketting op de ringrotator en de transportbandmechanismen.
- Monthly:
- Smeer de lagers van de ringgeleidingswielen en de primaire draaiassen met een niet-vlekkend vet.
- Reinig de optische sensorlenzen, retroreflectoren en lichtgordijnkoppen.
- Kwartaal/jaarlijks:
- Controleer de slijtage van de koolborstels van de sleepring en reinig de interne koperen contactsporen.
- Controleer de kalibratie van de krachtsensoren van de dansersarm en de koppelbegrenzingen van de omvormer.
Selectiegids
Om de juiste orbitale verpakkingsconfiguratie te selecteren, dient u uw extrusieparameters te vergelijken met de specificaties van de machine:
- Bereken de maximale bundeldiagonaal:
D_max = √(W_max² + H_max²)Selecteer een orbitale ringdiameter (
D_ring) waarD_ring ≥ D_max + 250 mmom de mechanische speling voor de roterende filmwagen te behouden. - De productiesnelheid afstemmenBereken de doorvoer van de extrusiepers (kg/uur of meter/min). De aanvoersnelheid van de wikkelmachine moet de pieksnelheid van de op lengte gesneden materialen stroomopwaarts met minstens 20% overschrijden om knelpunten te voorkomen.
- Auditvereisten voor oppervlaktecoatingsBepaal of de afwerking onbewerkt, geanodiseerd of gepoedercoat is. Selecteer de gewenste roltransportmogelijkheden (enkelzijdige huishoudfolie, tussenlaag van bubbeltjesplastic of schuimvulling).
- Planning van de vloeroppervlakte van de fabriek: Zorg voor voldoende bufferlengte voor de aanvoer- en afvoerrollenbanen (
Length ≥ 2 × Max Bundle Length) om interferentie met bovenloopkranen te voorkomen.
Volgende stap
Voor de implementatie van een geautomatiseerde verpakkingslijn voor aluminiumprofielen is een nauwkeurige mechanische afstemming met uw extrusieprofielen en de kinematica van de productievloer essentieel.
- Compileer profielparameters: Tel uw maximale bundeldoorsneden (B × H), profiellengtes, bundelgewichtslimieten en dagelijkse productiedoelstelling (bundels per shift) bij elkaar op.
- Raadpleeg de technische ondersteuning.Neem contact op met de technische engineeringgroep via info@fhopepack.com met uw voorlopige lay-outtekening en profieltekeningen.
- Ontvang een voorstel voor leidingaanlegOntvang een technisch voorstel op maat met details over de dimensionering van de orbitale ring, berekeningen van het vermogen voor voorspanning, simulaties van de cyclustijd en lay-outs voor de synchronisatie van de transportband.
- OntwerpvalidatieVoer een fysieke wikkel- en oppervlakte-impacttest uit met behulp van uw daadwerkelijke profielgeometrieën in het testcentrum van de fabriek voordat de productie wordt goedgekeurd.
- Kant-en-klare implementatie: Planning van de levering van de mechanische onderdelen, de positionering op locatie, de integratie in de productielijn en de gecertificeerde veiligheidstraining voor de machinist.