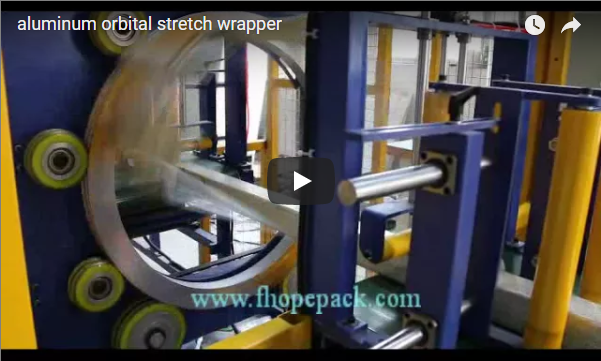
Samenvatting Wij ontwikkelen industriële papierverpakkingsoplossingen voor geëxtrudeerde aluminiumprofielen in twee operationele configuraties: continue meerbaanslijnen die in de lengterichting papieren hoezen over afzonderlijke profielen vormen op parallelle transportbanden, en semi-automatische bundelverpakkingsmachines die kraftpapier trekken, snijden, wikkelen en om de gevormde profielbatches plakken met behulp van 3-4-punts tape . Deze systemen zijn ontworpen voor bediening door één operator en elimineren oppervlakteslijtage, oxidatie door watervlekken en knelpunten bij handmatige handelingen. Ze ondersteunen puur kraftpapier, versterkte PE-folie en composiet barrièreplaten. Deze technische handleiding beschrijft de kinematica van elk station, de wiskundige formule voor de dimensionering van de papierrolbreedte, de distributieregels voor het tapen van bundels en de criteria voor integratie in de productielijn.
Inhoudsopgave
- Verpakkingsproces
- Machinebereik
- Breedte papierrol
- Tape-indeling
- Lijnpositie
- Veiligheid
- Selectie checklist
- Veelgestelde vragen over techniek
- Volgende stap
- Gerelateerd lezen
- Bronnen
Hoe de papierverpakkingsmachine met aluminiumprofiel werkt, stap voor stap.
Geëxtrudeerde aluminium profielen vereisen onmiddellijke oppervlaktebescherming tegen transporttrillingen, krassen door slijpmateriaal en atmosferische oxidatie. Onze meerbaans wikkellijn verwerkt parallelle banen met afzonderlijke profielen tegelijk, die op maat zijn gemaakt om te voldoen aan specifieke profielgeometrieën in plaats van standaard catalogusafmetingen.
- Continue invoer en uitlijning: De onbewerkte profielen worden vanaf een accumulatietafel overgebracht naar parallelle polyurethaan rollenbanen. Uitlijngeleiders centreren elk profiel langs de lengteas om zijdelingse afwijking te voorkomen.
- Gesynchroniseerde webdistributie: Een doorlopende rol beschermend papier (60–120 g/m² kraftpapier of papier met polyethyleenrug) wordt onder elke baan doorgevoerd. Spanningsgestuurde mechanische wrijvingsremmen zorgen ervoor dat er geen speling in de papierbaan ontstaat tijdens het accelereren.
- Het vormen van de kraag door deze te vouwen: Terwijl de profielen continu met een snelheid van 15-35 m/min vooruit bewegen, vouwen vaste polymeervormschoenen het web geleidelijk rond de omtrek, waardoor een volledige beschermende huls met een constante overlap aan de onderkant ontstaat.
- Continue-uitvoer: De papieren huls wikkelt zich continu om het profiel zonder de transportband te stoppen, waardoor de omwikkelde extrusies direct naar de volgende snij- of stapelstations worden getransporteerd.
Voor gegroepeerde extrusies werkt onze bundelverpakkingsmachine voor papier via zes gesynchroniseerde pneumatische en mechanische fasen:
- Invoeroverdrachtstabel: De aluminium profielen worden in rechthoekige of vierkante bundels geplaatst op robuuste transportarmen die zijn voorzien van nylon rollen die geen sporen achterlaten.
- Papieren ladewagen: Een pneumatische grijper klemt de voorrand van de beschermende papierbaan vast vanaf een op de vloer gemonteerde afwikkelspindel en trekt deze horizontaal over het wikkelbed.
- Programmeerbaar op lengte snijden: Een snelle pneumatische roterende schaar snijdt de papierbaan nauwkeurig op profiellengte (L_vel = L_bundel), rechtstreeks aangestuurd door de PLC-encoder.
- Invoerbundel op papier: Bovenliggende zijdelingse transportstangen laten de profielbundel direct op het midden van het voorgesneden papierblad zakken.
- Riemaangedreven vouwmechanisme: Pneumatisch aangedreven vouwarmen met krasvrije geleidingsbanden komen aan beide zijden omhoog en vouwen de linker- en rechterflappen rond de dwarsdoorsnede van de bundel om een gesloten overlappende naad te creëren.
- Meerpunts tapen en uitwerpen: Automatische tape-applicators brengen drukgevoelige tapebanden aan op 3-4 geprogrammeerde stations. Zodra de bundel is geseald, voert een pneumatisch uitwerpsysteem de afgewerkte bundel naar de uitvoertafel.
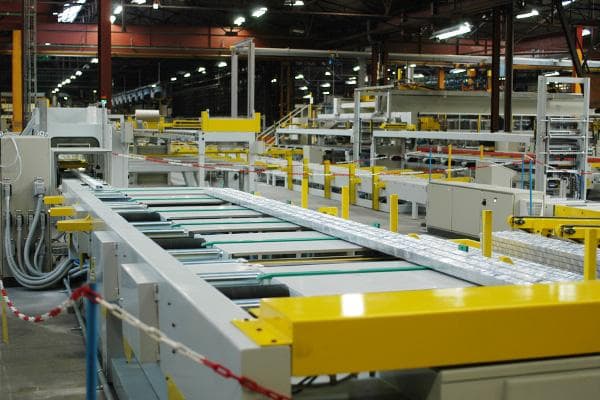
Wat de machine omvat en welke materialen hij verwerkt.
| Parameter | Enkelprofiel meerbaanslijn | Bundelpapier-inpakmachine |
|---|---|---|
| Doelproduct | Individuele structurele/architectonische extrusies | Gestapelde vierkante, rechthoekige of geneste profielbundels |
| Afdekmaterialen | Kraftpapier (60–100 g/m²), VCI-papier, PE-folie | Kraftpapier (80–140 g/m²), PE-folie, golfkarton |
| Plaatafmetingen | Doorlopende rolhuls | Geautomatiseerde snijfunctie, afgestemd op de bundellengte (tot 7000 mm) |
| Sluitingsmethode | Langslopende doorlopende vouw / lijmnaad | 3-4 rondomlopende tapebanden of een volledige kleefafdichting |
| Transportbandsnelheid: | 15–40 m/min (frequentiegestuurde aandrijving) | 2–3 bundels/min cyclussnelheid |
| Arbeidsvereiste | 1 operator (bewaking en herladen van de spoel) | 1 operator (toevoer, cyclusstart en inspectie) |
Deze operationele scope scheidt het inpakken van grote volumes losse vellen papier van het bundelen van stijve structuren. Door het trekken van papier, het snijden van de vellen, het inpakken en het tapen te combineren in een geautomatiseerde sequentie, kan één operator 3 tot 4 handmatige inpakkers vervangen, terwijl een uniforme wikkelspanning wordt gewaarborgd.
Breedte van de papierrol: bepaal de afmeting aan de hand van de omtrek van de papierbundel.
Om een volledige bescherming tegen omgevingsinvloeden te garanderen, moet de papierbaan de volledige dwarsdoorsnede omwikkelen met een overlappende naad aan de boven- of zijkant:
- Regel voor technische berekeningen:
W_roll ≥ 2 × (W_bundle + H_bundle) + C_overlapWaar:W_bundle= totale bundelbreedte (mm)H_bundle= totale bundelhoogte (mm)C_overlap= veiligheidsmarge voor overlapping (standaard minimum: 40-60 mm, afhankelijk van de papierdikte)
- Snijlengteregel:
L_sheet = L_bundle + 2 × L_margin(Stel L_margin in op 0 mm voor een vlakke snede, of op 50 mm voor omgevouwen eindkappen).
| Doorsnede van de bundel (B × H) | Werkelijke omtrek | Overlappingstoeslag | Minimale rolbreedte | Aanbevolen standaardrol |
|---|---|---|---|---|
| 100 × 50 mm | 300 mm | 40 mm | 340 mm | 350 mm |
| 150 × 80 mm | 460 mm | 50 mm | 510 mm | 520 mm |
| 200 × 100 mm | 600 mm | 60 mm | 660 mm | 700 mm |
| 250 × 150 mm | 800 mm | 80 mm | 880 mm | 900 mm |
Tip: Door de afmetingen van de extrusiebundels te standaardiseren in twee of drie hoofdcategorieën qua breedte, wordt de stilstandtijd bij het wisselen van papierrollen op de afwikkelstand geminimaliseerd.
Het plakken van de lay-out langs de bundel
Door de verpakking rondom vast te plakken, wordt voorkomen dat de papieren omslag openvouwt tijdens het hijsen met een kraan, het transport met een heftruck en het herstapelen in het magazijn. Beveiliging aan de uiteinden is van cruciaal belang: de tapekoppen moeten de verpakking zo dicht mogelijk bij de profieluiteinden vastzetten, waar de lucht turbulentie en wrijvingskracht bij het hanteren het grootst zijn.
Voor een standaard profielbundel van 6000 mm:
- Eindmarge: Plaats tapeband #1 en band #n op
150–250 mmvanaf de voor- en achterkant. - Formule voor tussenafstanden:
S_tape = (L_bundle - 2 × L_margin) ÷ (N_tapes - 1) - Indeling met 4 posities: 200 mm vanaf de kop, 200 mm vanaf de staart, met tussenliggende banden op intervallen van ongeveer 1860 mm.
- Indeling met 3 posities: 250 mm vanaf de kop, 250 mm vanaf de staart, met één centrale band op 3000 mm.
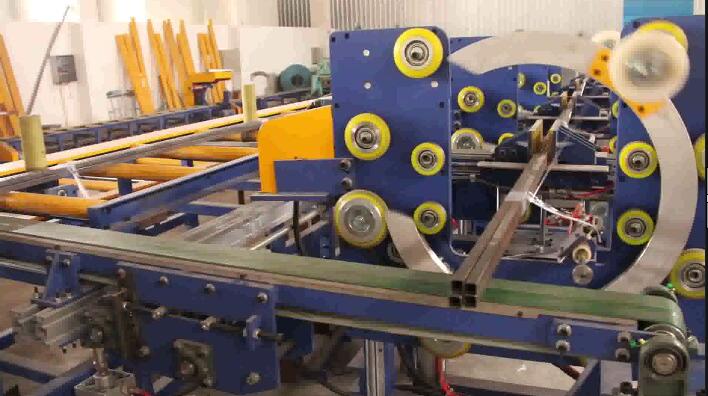
Waar papierverpakking in een aluminium profiellijn is geplaatst
Een geautomatiseerd papierverpakkingsstation vormt de verbinding tussen de extrusie-afwerking en de logistiek aan het eind van de productielijn:
[Anodizing / Powder Coating]
            │
            ▼
   [Cooling & Inspection]
            │
            ▼
[Automatic Bundle Stacker] ──> [Bundle Paper Packing Machine] ──> [Spiral Stretch Wrapper] ──> [Master Storage / Crate]- Inline-integratie: Via aangedreven zwaartekrachtrollen rechtstreeks verbonden met stroomopwaartse bundelverzamelstations; de bundels worden automatisch aangevoerd zodra de PLC-vergrendeling dit toelaat.
- Offline batchcel: Aangevoerd door een bovenloopkraan of zijlader, waardoor één machine meerdere extrusiepersen met lage snelheid kan bedienen.
- Hybride wrapsystemen: Voor zeevracht naar het buitenland die hermetisch afgesloten moet zijn, gaan de bundels direct van de papieren verpakking naar een orbitale stretchfoliewikkelaar, die een beschermende PE-stretchfolie over de kraftpapierlaag aanbrengt.
Veiligheid op een afdekstation
Industriële papierverpakkingsmachines combineren bewegende transportbanden, pneumatische vouwmechanismen en scherpe snijbladen:
- Beveiliging tegen guillotineschaar: De snijbladen zijn ingesloten in transparante, in elkaar grijpende polycarbonaat afschermingen; pneumatische aandrijving zorgt voor automatische lossing wanneer de veiligheidsdeur wordt geopend.
- Maatregelen ter beperking van knelpunten: De laterale vouwarmen van de transportband werken onder lage pneumatische druk (0.4–0.6 MPa) om beknellingsletsel tijdens de sluitbeweging te voorkomen.
- Nalevingsnormen: Gebouwd in overeenstemming met ISO 12100:2010 (Risicobeoordeling en -vermindering) en EN 415-10: 2014 (Veiligheidseisen voor verpakkingsmachines). Noodstopkabels lopen langs de gehele werkperimeter en zijn gekoppeld aan veiligheidsrelais van categorie 3 / PL d.
Selectiechecklist voor een papierverpakkingsmachine met aluminium profiel
- Lengtebereik van de profielsnede (min/max, bijv. 2000 mm tot 7500 mm).
- Maximale dwarsdoorsnedeafmetingen van de bundel (
W × H, bijvoorbeeld 250 × 200 mm) en het gewicht van de bundel. - Vereiste productiemodus: Continu omhullen van afzonderlijke stukken, bundelverpakking of multifunctionele lijn.
- Specificaties voor de omslagmaterialen: Zuiver kraftpapier, PE-gelamineerd scheurvast papier, VCI-papier of dik vezelkarton.
- Vereiste doorvoer van de productielijn: Doelstelling extrusies per minuut of afgewerkte bundels per uur.
- Integratie-indeling: hoogte van de transportband in de lijn, invoerrichting (van links naar rechts versus van rechts naar links) en beschikbare vloeroppervlakte van de fabriek.
Veelgestelde vragen over techniek
V: Kan dit systeem delicate, hoogglanzende of spiegelend geanodiseerde profielen verwerken zonder krassen? A: Ja. Alle transportoppervlakken, inclusief zijgeleiders en bundelarmen, zijn bekleed met niet-afgevende POM-rollen of viltkussens. De papierbaan wordt onder gecontroleerde pneumatische spanning getrokken zonder wrijving tegen de decoratieve profieloppervlakken.
V: Wat is de minimale en maximale papierrolbreedte die de afwikkelas aankan? A: Standaard luchtexpanderende assen accepteren binnenkernen van 76 mm (3 inch) en zijn geschikt voor papierbanen met een breedte van 250 mm tot 1200 mm en een buitendiameter van de rol tot 600 mm.
V: Is drukgevoelige plakband de enige beschikbare sluitmethode? A: Nee. Naast standaard PVC/BOPP-tapekoppen kan het station, afhankelijk van de transporttaak, worden uitgerust met smeltlijm-extrusiemondstukken of geautomatiseerde polypropyleen (PP)-bandkoppen.
V: Hoe lang duurt een complete papierrolwissel? A: Dankzij onze vrijdragende pneumatische expansieas en snelwisseltafel duurt een rolvervanging minder dan 3 minuten, waardoor de stilstandtijd van de productielijn tot een minimum wordt beperkt.
Volgende stap
Om een geautomatiseerd papierverpakkingssysteem op maat te maken voor uw specifieke extrusie-envelop:
- Dien uw dimensiematrix in: Stuur uw profieltekeningen, maximale/minimale bundelafmetingen, productiesnelheden en fabrieksindeling naar info@fhopepack.com.
- Ontvang binnen 48 uur een technisch concept: We leveren een CAD-lay-outtekening, een kaart voor de optimalisatie van de rolbreedte, een simulatie van de cyclustijd en een kostenberekening.
- Valideren door middel van proefprojecten: Stuur materiaalmonsters naar ons testcentrum voor controle van de wikkelspanning, de vouwprecisie en de hechting van de tape.
Gerelateerd lezen
- Automatische papierverpakkingsmachine met aluminiumprofiel
- Complete oplossingen voor verpakkingslijnen voor aluminium extrusie
- Video: Aluminiumprofielwikkelmachine met kraftpapierinvoer
- Video: Automatische invoer van papier en plastic vellen voor het bundelen van profielen.
- Video: Geïntegreerde profielpapierwikkel- en stapellijn
Bronnen
- Stationvolgorde, kinematische specificaties en automatische uitschakelgegevens: Technische specificaties van de automatische papierverpakkingsmachine met aluminiumprofielen
- Bedieningshandleiding voor een bundelstation met één operator: Aluminium profiel papierverpakkingsmachinesystemen
- Veiligheidsrichtlijnen voor industriële machines: ISO 12100:2010 Veiligheid van machines & EN 415-10:2014 Veiligheidsnormen voor verpakkingsmachines
Laatst herzien: oktober 2026