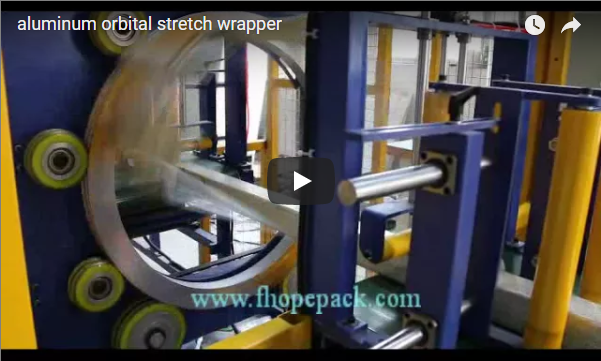
Een industriële verpakkingslijn voor aluminiumprofielen levert winstgevendheid op door snelle omschakeling, beschadigingsvrije handling en consistente wikkeling, in plaats van een nominale rotatiesnelheid van de ring. Een horizontaal orbitaal wikkelsysteem voert continu gebundelde aluminiumprofielen door een stijve, snel roterende ring. Terwijl de aangedreven transportband de bundel langs de lengteas transporteert, rolt de orbitale wagen voorgerekte folie uit in een strakke, overlappende spiraal die de bundel samenbindt, interne slijtage voorkomt en milieuverontreinigingen buiten houdt zonder kritische oppervlakteafwerkingen te beschadigen.
Samenvatting
- Kernkinematica: Continue horizontale orbitale wikkeling met niet-roterende bundelverplaatsing, waardoor centrifugale spanning op asymmetrische, lichte of fragiele extrusiebundels wordt geëlimineerd.
- Oppervlakte-integriteit: Hoogdoorlaatbare mLLDPE-rekfolie en optionele VCI/bubbelfolie-tussenlagen verminderen trillingsslijtage, oxidatie en transportbeschadiging.
- Dimensionale omhulling: Geschikt voor bundeldoorsneden tot 900 mm × 900 mm en lengtes tot 7,500 mm, met structurele doorbuigingscontrole.
- Nalevingsnormen: Gebouwd volgens de specifieke veiligheidseisen van EN 415-6 voor horizontale orbitale wikkelmachines, risicobeperking volgens ISO 12100 en veiligheidsvergrendelingen volgens ISO 13849-1 (PLd).
Overzicht
Architectonische en industriële aluminium profielen vereisen absolute oppervlakte-isolatie tegen transporttrillingen, krassen, atmosferische luchtvochtigheid en galvanische oxidatie (witte roest). Traditioneel handmatig omsnoeren of los inpakken in plastic zakken creëert plaatselijke puntbelastingen, wat leidt tot deuken, slijtage van de coating op geanodiseerde of gepoedercoate oppervlakken en ongelijke bundelspanning.
Een geautomatiseerde horizontale orbitale wikkellijn standaardiseert de fixatiekracht over de volledige lengte van de extrusieverpakking. Door de bundel door de orbitale ring op een lineaire rollenbaan te leiden, beweegt de bundel axiaal zonder te roteren. Deze geometrie elimineert de centrifugale krachten die inherent zijn aan verticale draaitafels, waardoor structurele stabiliteit gegarandeerd is voor hoge, smalle of meervoudige extrusie-arrays.
Horizontale orbitale wrapperprincipes
Horizontale orbitale wikkelaars gelden als de industriestandaard in extrusie-installaties met hoge capaciteit vanwege duidelijke kinematische voordelen:
- Niet-roterende axiale lasttoevoer: De bundel beweegt lineair over gemotoriseerde aanvoer- en afvoerbanden, terwijl de filmwagen in een starre cirkelvormige baan draait. De bundel roteert nooit om zijn eigen as, waardoor interne wrijving, het uitwaaieren van de bundel en structurele instorting worden voorkomen.
- Gesloten-lus voorrek- en spanningsregeling: Aangedreven voorrekrollen met elektronische krachtsensor zorgen voor een uniforme filmopbrengst en een constante oppervlaktespanning, waardoor randvervorming bij dunwandige profielen wordt voorkomen.
- Dynamische aanpassing van de hartlijn en hoogte: Hoewel de buitendiameter van de gegoten ring vast blijft, passen pneumatisch aangedreven bovenliggende persrollen en laterale geleidingsrollen automatisch hun verticale en horizontale beweging aan om de uitlijning van het lastzwaartepunt over verschillende dwarsdoorsneden te behouden.
- Continue doorvoer in de productielijn: De gesynchroniseerde aanvoer-, wikkel- en afvoerbewegingen zijn direct geïntegreerd met de extrusiekoelbedden en snijlijnen stroomopwaarts.
Technische specificaties
De technische basis voor robuuste aluminium profielpakkingssystemen is geschikt voor standaard architectonische en industriële extrusies:
| Parameter | Metrische waarde | Imperiaal / Standaardwaarde |
|---|---|---|
| Bundel lengte | 3,000 – 7,500 mm | 10-25 ft |
| Doorsnede van de bundel (B × H) | 200 × 200 mm tot 900 × 900 mm | 8 × 8 inch naar 35 × 35 inch |
| Maximaal bundelgewicht | 200-2,500 kg | 440-5,500 lbs |
| Rotatiesnelheid van de orbitale ring | 15–45 RPM (VFD / servogestuurd) | 15-45 tpm |
| Transportbandtoevoersnelheid | 1.0–12.0 m/min (oneindig variabel) | 3.3–39.4 ft/min |
| Aangedreven voorrekverhouding | 150% -300% | 150% -300% |
| Filmcompatibiliteit | mLLDPE, co-geëxtrudeerde gegoten film, VCI | 60–120 gauge (15–30 µm) |
| Specificaties voor filmrollen | Breedte: 200–500 mm; Kerndiameter: 76 mm | Breedte: 8–20 inch; Kern: 3 inch |
| Pneumatische toevoer | 0.5–0.7 MPa (gefilterde droge lucht) | 72–101 psi |
| Elektrische configuratie | 3-fasen 380V/480V, 50/60 Hz | 3-fasen 380V/480V, 50/60 Hz |
Filmselectie en voorspannen
Geëxtrudeerd aluminium heeft scherpe afsnijranden, krappe hoeken en kwetsbare decoratieve afwerkingen (onbehandeld aluminium, satijngeanodiseerd, PVDF-coating). Het kiezen van de juiste chemische samenstelling van de beschermfolie is cruciaal:
- Metallocene gegoten lineair lagedichtheidpolyethyleen (mLLDPE): Deze folie heeft de voorkeur boven conventionele blaasfolies vanwege de uniforme rekbaarheid, de hoge scheurweerstand bij scherpe hoeken en de consistente hechting zonder lijmresten.
- Dikteclassificatie van de film: 15–20 µm (60–80 gauge) voor lichtgewicht extrusies met afgeronde hoeken; 23–30 µm (90–120 gauge) voor zware architectonische extrusies of rechthoekige holle buizen met scherpe randen.
- VCI (Volatile Corrosion Inhibitor) formuleringen: Neutraliseert chemisch het vocht in de lucht en zure industriële verontreinigende stoffen om putcorrosie en vochtvlekken tijdens zeetransport te voorkomen.
- Microgeperforeerde en UV-gestabiliseerde mengsels: Zorg ervoor dat de opgesloten warmte kan ontsnappen tijdens de nabewerking en behoud de stabiliteit van de polymeerketens tijdens de opslag in de openlucht.
Insluitingsmechanismen en overlappingsberekening
Door de folie tussen 200% en 300% voor te rekken, worden de polymeerketens mechanisch uitgelijnd, waardoor de treksterkte toeneemt en de verpakkingsmassa met 40%–50% afneemt. Het lineaire overlappercentage wordt gehandhaafd door middel van gesynchroniseerde aandrijfregelingen.
Overlap Ratio (%) = [1 - (V_conveyor) / (Ring_RPM × Film_Width)] × 100%
Voor een optimale weersbestendigheid en een stevige transportbestendigheid wordt in de industrie standaard een overlapverhouding van 35% tot 55% aangehouden.
Omschakeling en programmering
Extrusieprocessen wisselen frequent tussen kleine, gespecialiseerde producten en massieve, structurele bundels. De verpakkingslijn maakt gebruik van softwarematige recepten en sensoren om mechanische stilstand te minimaliseren.
- Automatische profielprofilering: Doorstralende lichtroosters scannen de afmetingen van de binnenkomende bundel in de invoerzone, waardoor pneumatische bovenklemmen en zijcentreergeleiders zonder tussenkomst van de operator naar de juiste bevestigingspositie worden gebracht.
- PLC-receptbeheer: De centrale HMI slaat honderden productcodes op. Door een profielcode op te roepen, worden de rotatiefrequentie (RPM) van de ring, de aanvoersnelheid van de transportband en de remspanning van de foliewagen direct opnieuw geconfigureerd.
- Verstevigde wikkelpatronen: Machinecode maakt programmatische versterkingswikkeling mogelijk, waarbij geconcentreerde meerlaagse wikkelingen worden aangebracht op de uiteinden van bundels waar ruwe behandeling met een heftruck de grootste kans op scheuren veroorzaakt.
- Foutdiagnose en OEE-telemetrie: Hoogwaardige optische sensoren bewaken filmbreuken, filmuitputting en volgfouten van de servoaandrijving, en rapporteren realtime productieaantallen en cyclustijden aan centrale SCADA/MES-netwerken.
Integratie met extrusielijnen
Een losstaande verpakkingsmachine introduceert knelpunten in de materiaalverwerking. Naadloze lijnen sluiten aan op de afwerkingsapparatuur stroomopwaarts en stroomafwaarts:
- Extrusie-afname en buffering: De profielen worden vanuit de rijpingsovens en koeltafels overgebracht naar gemotoriseerde kettingtransporttafels om bundels te consolideren zonder wrijving aan het oppervlak.
- Nauwkeurige synchronisatie van het snijden op de juiste lengte: Geïntegreerde inline-afkortzagen zagen de extrusies op maat voordat ze worden gebundeld, waarbij de uiteinden van de bundels worden uitgelijnd om uniforme, haakse vlakken te garanderen.
- Automatische subbundelbandering: Automatische PET-omsnoeringskoppen met hoge snelheid brengen beschermende tussenbanden aan om de bundelvorm te behouden voordat de orbitale foliewikkelaar de buitenste barrière aanbrengt.
- Inline Interleaving-toepassing: Brengt beschermend PE-schuim, bubbeltjesplastic of dik kraftpapier aan tussen de profiellagen om metaal-op-metaalcontact te voorkomen.
- Automatisering in de vervolgfase: Volledig ingepakte verpakkingen worden rechtstreeks door thermische labelprinters en robuuste stapelarmen geleid voor automatische belading in stellingen of op pallets.
Veiligheidsvoorzieningen
Industriële wikkelringen met hoge inertie vereisen een functionele veiligheid op meerdere niveaus, gebouwd volgens internationale veiligheidsrichtlijnen (waaronder EN 415-6, ISO 12100 en EN ISO 13849-1):
- Vergrendelde, harde perimeterbeveiliging: Goed zichtbare stalen gaasbehuizingen isoleren de omtrek van de roterende ring en zijn voorzien van categorie 4, tweekanaals vergrendelingsschakelaars die bij opening direct dynamische motorremming activeren.
- Veiligheidslichtschermen: Type 4 optische veiligheidsgordijnen beveiligen de in- en uitgangen van de transportband en zijn uitgerust met geautomatiseerde dempingsalgoritmes die profielbundels onderscheiden van personeel.
- Redundante pneumatische vasthoudcontroles: De bovenste en zijdelingse stabilisatierollen zijn voorzien van gestuurde terugslagkleppen die de cilinders mechanisch vergrendelen in geval van een onverwachte luchtval in de fabriek.
- Infrastructuur voor noodstops: Paddenstoelvormige noodstopactuatoren zijn op alle vier hoeken van de bedieningscel geïnstalleerd en geïntegreerd met veilige koppeluitschakelingssystemen (STO) voor servo's en frequentieomvormers.
- Gestandaardiseerde OSHA-vergrendelings-/etiketteringsprocedure (LOTO): Speciaal ontworpen, afsluitbare luchtafvoeren en elektrische scheidingsschakelaars isoleren alle mechanische kinetische en elektrische energie tijdens het onderhoud van de messen en het opnieuw inrijgen van de folie.
Onderhoudsschema
Voorspellend en gepland onderhoud minimaliseert ongeplande uitval en beschermt de positionele kalibratie:
- Dagelijks (Bemanning):
- Verwijder polymeerresten, taperesten en stofophoping van de voorrekrollen en de automatische snijklem.
- Controleer de optische sensoren, fotocellen en spiegelreflectoren langs de invoerlijn op oppervlaktereinheid.
- Controleer de veiligheidsdeurvergrendelingen, de continuïteit van het noodstopcircuit en de stabiliteit van de luchtdrukregelaar (nominaal 0.6 MPa).
- Wekelijks (Plantonderhoud):
- Controleer de aandrijfriemen, spanrollen en zware polyurethaan ringsteunwielen op platte plekken of excentrische slijtage.
- Smeer de aandrijfkettingen van de transportband, de lagerblokken en de verticale geleidingskolommen.
- Controleer de pneumatische luchtleidingen, koppelingen en cilinderafdichtingen op drukverlies.
- Maandelijks (Werktuigbouwkunde):
- Controleer de voorspanningsverhouding van de tandwieloverbrenging en test de kalibratie van de dynamische trekkrachtsensor.
- Controleer de rotatiebalans van de ring en meet de werkstroom van de orbitale motor onder belasting.
- Controleer de scherpte en slijtage van de pneumatische snij- en klembladen; vervang botte snijbladen.
- Driemaandelijks (Team Elektrotechniek & Automatisering):
- Controleer alle aansluitklemmen van de schakelkast, de aardingsringen van de frequentieomvormer en de elektrische sleepringen (indien aanwezig voor stroomvoorziening van de wagen).
- Controleer het oliepeil van de motorversnellingsbak; vul indien nodig bij met synthetische ISO VG 220-versnellingsbakolie.
- Maak een back-up van PLC-parameters, HMI-bedieningsrecepten en industriële buscommunicatieprofielen.
Selectiegids
Bij het ontwerpen van de optimale orbitale verpakkingslijn is het essentieel om de hardwareparameters af te stemmen op de productieplanning van de extrusieprocessen:
- Kwantificeer het profielbereik en de doorbuigingsindex: Bepaal de maximale bundeldoorsnede (B × H), het maximale bundelgewicht en de minimale profielstijfheid. Flexibele extrusies vereisen doorlopende tussenliggende steunrollen om doorzakken in het midden van de wikkelopening te voorkomen.
- Bereken de takttijd van de lijn: Bepaal de output van de extrusiepersen stroomopwaarts. Bereken de totale benodigde capaciteit van de verpakkingslijn (bundels per uur) om ervoor te zorgen dat de wikkelcyclussnelheden gelijke tred houden zonder buffers te hoeven opbouwen.
- Specificeer de milieu- en beschermingsniveaus: Stem de foliespecificaties af op de distributiekanalen. Binnenlandse vrachtwagentransporten vereisen basisbescherming tegen stof en wrijving, terwijl zeetransport over open dekken dikke, met VCI geïmpregneerde folie met 50% overlapping vereist.
- Audit vloeroppervlakte en invoergeometrie: Houd rekening met de totale oppervlakte van de productielijn, inclusief bundelsorteertafels, aangedreven invoerbedden, verpakkingsbehuizing, aangedreven bufferuitloop en veilige onderhoudsgangen.
- Schakel OEM-verpakkingsingenieurs in: Lever de daadwerkelijke CAD-tekeningen van het extrusieprofiel en de verpakkingsbundelmatrices aan ter bevestiging van de correcte binnendiameters van de ringspeling en de rolconfiguraties.
Volgende stappen
Om een op maat gemaakte horizontale orbitale verpakkingslijn te selecteren en in gebruik te nemen, ontworpen voor uw specificaties op het gebied van aluminium extrusie:
- Gegevens van de profielapplicatie compileren: Verzamel de maximale profiellengte, de maximale dwarsdoorsnede, de minimale bundelstijfheid, het beoogde aantal bundels per uur en de parameters voor de elektrische/luchttoevoer van de installatie.
- Technische beoordeling aanvragen: Neem rechtstreeks contact op met ons team van ingenieurs voor verpakkingsautomatisering via info@fhopepack.com met uw volledige lijnparameters.
- Ontvang een voorstel voor technische integratie: Ontvang binnen 48 uur een compleet projectpakket, inclusief 2D/3D-tekeningen van de fabrieksindeling, ringspelingberekeningen, cyclustijdsimulaties en gegevens over het filmverbruik.
- Collaboratieve ontwerpoptimalisatie: Rond de pneumatische klempunten, de afstand tussen de transportrollen en de interfaceprotocollen voor de upstream-automatisering af in overleg met onze projectingenieurs.
- Kant-en-klare inbedrijfstelling: Plan de fabriekstest (FAT), levering op locatie, mechanische montage en volledige training van de operators met onze door de fabriek gecertificeerde servicemonteurs.