എക്സിക്യൂട്ടീവ് സമ്മറി
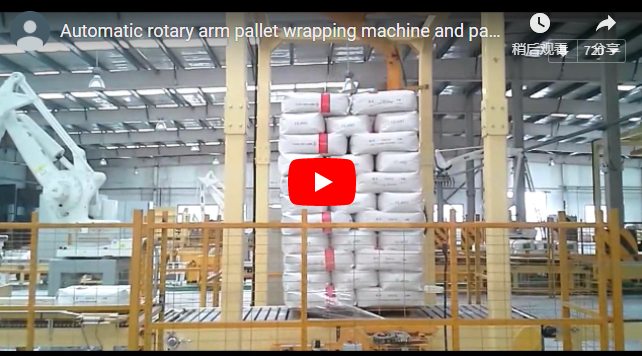
ഇന്റഗ്രേറ്റഡ് ടോപ്പ് ഷീറ്റ് ഡിസ്പെൻസർ (TS) ഉള്ള ഒരു റോട്ടറി ആം പാലറ്റ് റാപ്പർ, ഉയരമുള്ളതോ ഭാരം കുറഞ്ഞതോ ചലനാത്മകമായി അസ്ഥിരമായതോ ആയ പാലറ്റ് ലോഡുകളെ സുരക്ഷിതമാക്കുന്നു. ലോഡ് തിരിക്കുന്ന പരമ്പരാഗത ടർടേബിളുകളിൽ നിന്ന് വ്യത്യസ്തമായി, പാലറ്റ് കൺവെയറിൽ നിശ്ചലമായി തുടരുമ്പോൾ, ഒരു ഓവർഹെഡ് മെക്കാനിക്കൽ ആം അതിനു ചുറ്റും സ്ട്രെച്ച് ഫിലിം ചുറ്റുന്നു. ഒരു ഓവർഹെഡ് ഡിസ്പെൻസർ ഒരേസമയം ലോഡ് ക്രൗണിന് മുകളിൽ ഒരു പോളിയെത്തിലീൻ (PE) ടോപ്പ് ഷീറ്റ് മുറിച്ച് സ്ഥാപിക്കുന്നു. തുടർന്നുള്ള ടോപ്പ് റാപ്പ് സൈക്കിളുകൾ ഡ്രാപ്പ് ചെയ്ത സ്കർട്ടിനെ ലോഡ് വശങ്ങളിൽ ദൃഡമായി ലോക്ക് ചെയ്യുന്നു, ഈർപ്പം, യാർഡ് പൊടി, ട്രാൻസിറ്റ് സ്പ്രേ എന്നിവയ്ക്കെതിരെ പൂർണ്ണമായ അഞ്ച്-വശങ്ങളുള്ള തടസ്സം നൽകുന്നു. TS ഡിസ്പെൻസറുള്ള FHOPE RAS200, 3–12 r/min എന്ന വേരിയബിൾ വേഗതയിൽ 1,200 × 1,200 × 2,000 mm വരെ ലോഡുകൾ കൈകാര്യം ചെയ്യുന്നു, മണിക്കൂറിൽ 40–50 പാലറ്റുകൾ നേടുന്നു.
ഉള്ളടക്ക പട്ടിക
- ഉയരമുള്ള കാർട്ടൺ പാലറ്റുകൾക്ക് എന്തിനാണ് ഒരു റോട്ടറി ആം
- റോട്ടറി ആം, ടോപ്പ് ഷീറ്റ് ഡാറ്റ
- മുകളിലെ ഷീറ്റിന്റെ വലുപ്പം മാറ്റുന്നു
- ആദ്യം ഷീറ്റ്, പിന്നെ മുകളിലെ കാറ്റ്
- മണിക്കൂർ നിരക്ക് നിശ്ചയിക്കുന്നത് എന്താണ്?
- അഞ്ച് വശങ്ങളുള്ള കവർ എന്തിൽ നിന്നാണ് സംരക്ഷിക്കുന്നത്?
- ടോപ്പ് ഷീറ്റോ അതോ ഫുൾ സ്ട്രെച്ച് ഹുഡോ?
- തിരഞ്ഞെടുക്കൽ ചെക്ക്ലിസ്റ്റ്
- സുരക്ഷ
- എഞ്ചിനീയറിംഗ് പതിവ് ചോദ്യങ്ങൾ
- അടുത്ത പടി
- അനുബന്ധ വായന
- ഉറവിടങ്ങൾ
ഉയരമുള്ള കാർട്ടൺ പാലറ്റുകൾക്ക് എന്തിനാണ് ഒരു റോട്ടറി ആം
ഉയർന്ന ക്യൂബ് കോറഗേറ്റഡ് പാലറ്റ് ലോഡുകൾ (2,000 മില്ലിമീറ്ററിലേക്ക് അടുക്കുന്നു) ഗുരുതരമായ അപകേന്ദ്ര സ്ഥിരത വെല്ലുവിളികൾ ഉയർത്തുന്നു. ഒരു റോട്ടറി ടേൺടേബിളിൽ, ഓരോ ആക്സിലറേഷനും ഡീസെലറേഷൻ സൈക്കിളും കാർട്ടൺ നിരകളിൽ ലാറ്ററൽ ഷിയർ ഫോഴ്സുകൾ പ്രയോഗിക്കുന്നു, ഇത് പാളി മാറുന്നതിനോ, ചുളിവുകൾ വീഴുന്നതിനോ അല്ലെങ്കിൽ പാലറ്റ് പൂർണ്ണമായും തകരുന്നതിനോ സാധ്യതയുണ്ട്.
ഒരു റോട്ടറി ആം റാപ്പർ ലോഡ് ചലനം പൂർണ്ണമായും ഇല്ലാതാക്കുന്നു:
- സീറോ സെൻട്രിഫ്യൂഗൽ ഡിസ്റപ്ഷൻ: പൊതിയുന്നതിലും ഷീറ്റ് ചെയ്യുന്നതിലും ഉടനീളം പവർഡ് റോളറിലോ ചെയിൻ കൺവെയറിലോ പാലറ്റ് സ്ഥിരമായി തുടരുന്നു.
- ഡയറക്ട് ഓവർഹെഡ് ഡിസ്പെൻസിങ് ഇന്റഗ്രേഷൻ: പാലറ്റ് കറങ്ങാത്തതിനാൽ, ഓട്ടോമേറ്റഡ് PE ടോപ്പ് ഷീറ്റ് ഡിസ്പെൻസർ മുകളിലെ ഗാൻട്രി ഫ്രെയിമിനുള്ളിൽ നേരിട്ട് ഘടിപ്പിച്ചിരിക്കുന്നു, ഇത് സെക്കൻഡറി റീപോസിഷനിംഗ് സ്റ്റേഷനുകളെ ഒഴിവാക്കുന്നു.
- തുടർച്ചയായ ലൈൻ ഫ്ലോ: ഇൻ-ഫീഡ്, പൊസിഷനിംഗ്, അഞ്ച്-വശങ്ങളുള്ള റാപ്പിംഗ്, ഫിലിം ക്ലാമ്പിംഗ്/കട്ടിംഗ്, ഔട്ട്-ഫീഡ് എന്നിവ ഒരൊറ്റ കൺവേയിംഗ് അച്ചുതണ്ടിൽ ഇൻലൈനായി സംഭവിക്കുന്നു.
റോട്ടറി ആം, ടോപ്പ് ഷീറ്റ് ഡാറ്റ
ഓവർഹെഡ് ടിഎസ് ടോപ്പ് ഷീറ്റ് ഡിസ്പെൻസറുമായി സംയോജിപ്പിച്ചിരിക്കുന്ന RAS200 പ്ലാറ്റ്ഫോം ഒരു സ്റ്റാൻഡ്-എലോൺ സെല്ലായി കോൺഫിഗർ ചെയ്തിരിക്കുന്നു അല്ലെങ്കിൽ ഓട്ടോമേറ്റഡ് പാക്കേജിംഗ് ലൈനുകളിൽ സംയോജിപ്പിച്ചിരിക്കുന്നു.
| സാങ്കേതിക പാരാമീറ്റർ | സ്പെസിഫിക്കേഷൻ (RAS200 + TS ഡിസ്പെൻസർ) |
|---|---|
| ഓട്ടോമേഷൻ ലെവൽ | പൂർണ്ണമായും ഓട്ടോമാറ്റിക്, കളർ HMI ഉപയോഗിച്ച് PLC നിയന്ത്രിക്കപ്പെടുന്നു. |
| പരമാവധി ലോഡ് അളവുകൾ | എൽ 1,200 × പ 1,200 × ഹ 2,000 മി.മീ. |
| കുറഞ്ഞ ലോഡ് അളവുകൾ | എൽ 800 × പ 800 × ഹ 600 മി.മീ. |
| കൈ ഭ്രമണ വേഗത | 3–12 r/min (ഇൻവെർട്ടർ നിയന്ത്രിത ത്വരണം/വേഗത കുറയ്ക്കൽ) |
| ത്രൂപുട്ട് ശേഷി | മണിക്കൂറിൽ 40–50 പാലറ്റുകൾ (ലോഡ് ഉയരത്തെയും റാപ്പ് പാറ്റേണിനെയും ആശ്രയിച്ചിരിക്കുന്നു) |
| സ്ട്രെച്ച് ഫിലിം കാരിയേജ് | പവർഡ് പ്രീ-സ്ട്രെച്ച് 200%–300% (ഫിക്സഡ് അല്ലെങ്കിൽ വേരിയബിൾ ഗിയർ അനുപാതം) |
| ഫിലിം സ്പെസിഫിക്കേഷനുകൾ | സ്റ്റാൻഡേർഡ് എൽഎൽഡിപിഇ സ്ട്രെച്ച് ഫിലിം, വീതി 500 എംഎം, കോർ 76 എംഎം |
| ടോപ്പ് ഷീറ്റ് മെറ്റീരിയൽ | ഫ്ലാറ്റ് അല്ലെങ്കിൽ മധ്യഭാഗത്ത് മടക്കിയ PE ഷീറ്റ് റോൾ, ഓട്ടോമേറ്റഡ് പുൾ-ആൻഡ്-കട്ട് |
| ഉയരം കണ്ടെത്തൽ | ഒപ്റ്റിക്കൽ ഡിഫ്യൂസ് റിഫ്ലക്ഷൻ ഫോട്ടോ സെൻസർ |
| ന്യൂമാറ്റിക് ആവശ്യകത | 0.4–0.6 MPa (4–6 kgf/cm²), ഉണങ്ങിയ ഫിൽട്ടർ ചെയ്ത സസ്യ വായു |
| വൈദ്യുത സംവിധാനം | 220 V / 380 V, 50/60 Hz, 3-ഘട്ടം; 3.0–4.5 kW മൊത്തം പവർ |
| മെഷീൻ ഭാരം | ഏകദേശം 1,500 കിലോഗ്രാം (ഓക്സിലറി കൺവെയറുകൾ ഒഴികെ) |
ഇൻലൈൻ ഇന്റഗ്രേഷൻ ആർക്കിടെക്ചർ
ഓട്ടോമേറ്റഡ് എൻഡ്-ഓഫ്-ലൈൻ കോൺഫിഗറേഷനുകളിൽ, RAS200 സെൽ അപ്സ്ട്രീം, ഡൗൺസ്ട്രീം പവർ റോളർ കൺവെയറുകൾ ഉപയോഗിച്ചാണ് പ്രവർത്തിക്കുന്നത് (1.5 kW SEW അല്ലെങ്കിൽ തത്തുല്യമായ ഗിയർമോട്ടറുകൾ ഉപയോഗിച്ച് പ്രവർത്തിപ്പിക്കപ്പെടുന്നു). PLC വേരിയബിൾ പാരാമീറ്റർ പ്രൊഫൈലുകൾ കൈകാര്യം ചെയ്യുന്നു: ബോട്ടം റാപ്പ് കൗണ്ട്സ് (0–99), ടോപ്പ് ലോക്ക് വിൻഡ്സ് (0–99), ഫിലിം ടെൻഷൻ പ്രൊഫൈലുകൾ, കാരിയേജ് എലിവേറ്റർ വേഗതകൾ, വൈവിധ്യമാർന്ന SKU പ്രൊഫൈലുകൾക്കുള്ള ടോപ്പ് ഷീറ്റ് പുൾ-ലെങ്ത്സ്.
മുകളിലെ ഷീറ്റിന്റെ വലുപ്പം മാറ്റുന്നു
PE ടോപ്പ് ഷീറ്റ് ലോഡ് ക്രൗണിന് മുകളിൽ തുല്യമായി മൂടണം, നാല് ലംബ ചുവരുകളിലും ഒരു ഓവർഹാംഗ് (പാവാട) നൽകണം, അങ്ങനെ സർക്കംഫറൻഷ്യൽ ഫിലിം റാപ്പുകൾ ക്യാപ്ചർ ചെയ്ത് സുരക്ഷിതമായി സീൽ ചെയ്യും.
ഷീറ്റ് വലുപ്പ സൂത്രവാക്യം ഇതാണ്:
- മുകളിലെ ഷീറ്റിന്റെ നീളം = ലോഡ് നീളം + (2 × പാവാട ഡ്രോപ്പ്)
- മുകളിലെ ഷീറ്റ് വീതി = ലോഡ് വീതി + (2 × പാവാട ഡ്രോപ്പ്)
| മുകളിലെ മുഖം ലോഡ് ചെയ്യുക (L × W) | ടാർഗെറ്റ് സ്കർട്ട് ഡ്രോപ്പ് | കണക്കാക്കിയ ഷീറ്റ് നീളം | ടാർഗെറ്റ് ഷീറ്റ് റോൾ വീതി |
|---|---|---|---|
| 1,200 × 1,000 mm | 200 മില്ലീമീറ്റർ | 1,200 + 400 = 1,600 മി.മീ. | 1,000 + 400 = 1,400 മി.മീ. |
| 1,200 × 1,200 mm | 200 മില്ലീമീറ്റർ | 1,200 + 400 = 1,600 മി.മീ. | 1,200 + 400 = 1,600 മി.മീ. |
പാവാട വലുപ്പം മാറ്റുന്നതിനുള്ള എഞ്ചിനീയറിംഗ് പരിഗണനകൾ
- ഓവർലാപ്പ് മാർജിൻ: 150–250 mm സ്കർട്ട് ഡ്രോപ്പ് അനുയോജ്യമാണ്. സ്റ്റാൻഡേർഡ് 500 mm വീതിയുള്ള സ്ട്രെച്ച് ഫിലിം ഉപയോഗിച്ച്, ഇത് കുറഞ്ഞത് രണ്ട് തുടർച്ചയായ തിരശ്ചീന ഫിലിം ബാൻഡുകളെങ്കിലും സ്കർട്ടിനെ 100% ഓവർലാപ്പ് ചെയ്യുന്നുവെന്ന് ഉറപ്പാക്കുന്നു, ഇത് സെക്കൻഡറി ഹീറ്റ് സീലിംഗ് ഇല്ലാതെ PE ഷീറ്റിനെ സുരക്ഷിതമാക്കുന്നു.
- റോൾ വലുപ്പം മാറ്റൽ: PE ഷീറ്റ് റോൾ വീതി കണക്കാക്കിയതിന് തുല്യമായിരിക്കണം
Load width + (2 × Skirt drop). മെഷീനിന്റെ മോട്ടോറൈസ്ഡ് പുൾ-ക്ലാമ്പുകൾ സജീവ പാചകക്കുറിപ്പിനെ അടിസ്ഥാനമാക്കി റണ്ണിംഗ് ദൈർഘ്യം ചലനാത്മകമായി കുറയ്ക്കുന്നു, മിക്സഡ് ലോഡ് ദൈർഘ്യങ്ങൾ പ്രവർത്തിപ്പിക്കുമ്പോൾ മെറ്റീരിയൽ പാഴാകുന്നത് തടയുന്നു.
ആദ്യം ഷീറ്റ്, പിന്നെ മുകളിലെ കാറ്റ്
ജലപ്രവാഹം കൈവരിക്കുന്നതിന്, ഫിലിം പൊതിയുന്നതും ഷീറ്റ് ചെയ്യുന്നതും റൂഫിംഗ് ഷിംഗിൾ തത്വം പാലിക്കണം , അവിടെ മുകളിലെ പാളികൾ താഴത്തെ പാവാടകൾക്ക് മുകളിൽ ലാപ്പ് ചെയ്യുന്നു:
- ഫീഡിലെ ഉള്ളടക്കവും ഓട്ടോ-സെന്ററിംഗും: പാലറ്റ് റാപ്പ് സോണിലേക്ക് എത്തിക്കുന്നു. ഒപ്റ്റിക്കൽ സെൻസറുകൾ സ്ഥാനം പരിശോധിച്ച് മൊത്തം ലോഡ് ഉയരം നിർണ്ണയിക്കുന്നു.
- അടിസ്ഥാന ബലപ്പെടുത്തൽ: റോട്ടറി ആം ത്വരിതപ്പെടുത്തുന്നു, പാലറ്റ് ഡെക്കിനും താഴെയുള്ള കാർട്ടൺ ടയറിനും ചുറ്റും പ്രോഗ്രാം ചെയ്ത ബേസ് വിൻഡ്സ് പ്രയോഗിച്ച് ലോഡ് പാലറ്റ് ബേസുമായി സംയോജിപ്പിക്കുന്നു.
- മുകളിലേക്കുള്ള സ്പൈറൽ, ഷീറ്റ് സ്റ്റേജിംഗ്: വണ്ടി മുകളിലെ നിരയിലേക്ക് സർപ്പിളമായി പോകുന്നു. ഓവർഹെഡ് ഡിസ്പെൻസർ കൃത്യമായ PE ഷീറ്റ് നീളം വലിക്കുമ്പോൾ, ഒരു വടിയില്ലാത്ത ന്യൂമാറ്റിക് കത്തി ഉപയോഗിച്ച് മുറിച്ച്, ക്രൗണിന് മുകളിൽ കേന്ദ്രീകരിക്കുമ്പോൾ, കൈ കുറഞ്ഞ ഇൻഡെക്സിംഗ് വേഗതയിൽ നിർത്തുകയോ കറങ്ങുകയോ ചെയ്യുന്നു.
- ഡൗൺ-സ്പൈറൽ ലോക്ക് വിൻഡ്: റോട്ടറി ആം പൂർണ്ണ ഭ്രമണം പുനരാരംഭിക്കുന്നു, ഡ്രാപ്പ് ചെയ്ത സ്കർട്ടിന് മുകളിൽ റൈൻഫോഴ്സിംഗ് ടോപ്പ് വിൻഡ്സ് പ്രയോഗിക്കുന്നു. കാരിയേജ് താഴേക്ക് ഇറങ്ങുമ്പോൾ, തുടർച്ചയായ സ്ട്രെച്ച് ഫിലിം സ്കർട്ടിനെ താഴേക്ക് ഓവർലാപ്പ് ചെയ്യുന്നു, ഇത് പുറത്തേക്ക് ചൊരിയുന്ന ഒരു വാട്ടർ സീൽ സൃഷ്ടിക്കുന്നു.
- ക്ലാമ്പ് ചെയ്യുക, മുറിക്കുക, തുടയ്ക്കുക: അടിഭാഗത്ത്, ഒരു ന്യൂമാറ്റിക് ക്ലാമ്പ് ഫിലിം പിടിക്കുന്നു, ഒരു ഹോട്ട്-വയർ അല്ലെങ്കിൽ മെക്കാനിക്കൽ ബ്ലേഡ് അത് മുറിക്കുന്നു, ഒരു ന്യൂമാറ്റിക് വൈപ്പിംഗ് ബ്രഷ് വാൽ പാലറ്റിലേക്ക് അടയ്ക്കുന്നു. പൂർത്തിയായ ലോഡ് സെല്ലിൽ നിന്ന് പുറത്തുകടക്കുന്നു.
Wrap Cycle Chronology:
In-Feed ──> Base Wraps ──> Spiral Ascent ──> Drape Top Sheet ──> Overlap Top Lock Winds ──> Spiral Descent ──> Cut/Wipe ──> Exit
ഷീറ്റ് നിലത്തു വീഴുന്നതിനു മുമ്പ് മുകളിൽ നിന്ന് കാറ്റ് വീശുന്നത് ഷീറ്റ് ക്രൗണിൽ അയഞ്ഞുകിടക്കാൻ കാരണമാകുന്നു, അവിടെ ഗതാഗത ഡ്രാഫ്റ്റുകൾ അത് പറത്തിവിടുന്നു. യഥാർത്ഥ 5-വശങ്ങളുള്ള സമഗ്രതയ്ക്ക് ലോക്ക്-ഡൗൺ ഘട്ടം നിർബന്ധമാണ്.
മണിക്കൂർ നിരക്ക് നിശ്ചയിക്കുന്നത് എന്താണ്?
40–50 പാലറ്റുകൾ/മണിക്കൂർ എന്ന റേറ്റുചെയ്ത ത്രൂപുട്ട് ഒരു പാലറ്റിന് 72 മുതൽ 90 സെക്കൻഡ് വരെയുള്ള ഗ്രോസ് സൈക്കിൾ വിൻഡോയ്ക്ക് തുല്യമാണ്. ഈ മൊത്തം സൈക്കിൾ വ്യതിരിക്ത ഉപ-റൂട്ടീനുകളായി തിരിച്ചിരിക്കുന്നു:
- പാലറ്റ് ഇൻഡെക്സിംഗ് ഇൻ/ഔട്ട്: 12-15 സെക്കൻഡ്
- ടോപ്പ് ഷീറ്റ് ഡിസ്പെൻസിംഗും പൊസിഷനിംഗും: 8-10 സെക്കൻഡ്
- ഭുജ ഭ്രമണം (അടിസ്ഥാന കാറ്റ്, സർപ്പിള കയറ്റം, ഓവർലാപ്പ് കാറ്റ്, സർപ്പിള ഇറക്കം): 45–60 സെക്കൻഡ് (ലോഡ് ഉയരത്തെയും RPM-നെയും ആശ്രയിച്ച്)
- ന്യൂമാറ്റിക് ഫിലിം ക്ലാമ്പിംഗ്, കട്ടിംഗ്, ടെയിൽ വൈപ്പ്: 5-7 സെക്കൻഡ്
Total Cycle (72–90 s) = In/Out Conveying (15 s) + Top Sheeting (10 s) + Arm Orbit Wrapping (55 s) + Cut & Wipe (5 s)ത്രൂപുട്ട് കുറയ്ക്കുന്ന വേരിയബിളുകൾ :
- ലോഡ് ഉയരം 2,000 മില്ലിമീറ്ററായി ഉയർത്തുന്നു (എലിവേറ്റർ ഗതാഗത സമയം ചേർക്കുന്നു).
- കൈ ഭ്രമണം കുറയ്ക്കേണ്ട അസ്ഥിരമായ കാർട്ടണുകൾ (ഉദാ: 12 r/min ൽ നിന്ന് 6–8 r/min ആയി കുറയുന്നു).
- അടിഭാഗത്തോ മുകളിലോ 2 മുതൽ 4 വരെ പാളികളായി ബലപ്പെടുത്തൽ കാറ്റുകൾ വർദ്ധിക്കുന്നു.
അഞ്ച് വശങ്ങളുള്ള കവർ എന്തിൽ നിന്നാണ് സംരക്ഷിക്കുന്നത്?
സർക്കംഫറൻഷ്യൽ സ്ട്രെച്ച് റാപ്പിംഗ് പാലറ്റ് കോർ മുകളിൽ പൂർണ്ണമായും തുറന്നിടുന്നു. ഇതിന്റെ ഫലം:
- വായുവിലൂടെയുള്ള വെയർഹൗസ് പൊടി നേരിട്ട് തുറന്നിരിക്കുന്ന സാധനങ്ങളിൽ അടിഞ്ഞുകൂടുന്നു.
- പുറം യാർഡ് സംഭരണ സമയത്ത് വെള്ളം അടിഞ്ഞുകൂടൽ, ഇന്റർമോഡൽ ഡോക്ക് ട്രാൻസ്ഫറുകളിൽ മഴവെള്ളം അടിഞ്ഞുകൂടൽ, അല്ലെങ്കിൽ ഷിപ്പിംഗ് കണ്ടെയ്നറുകൾക്കുള്ളിൽ മേൽക്കൂരയിലെ ഘനീഭവിക്കൽ തുള്ളികൾ.
PE ടോപ്പ് ഷീറ്റ് ലംബ ഫിലിം ബാൻഡിനടിയിൽ കുടുങ്ങിക്കിടക്കുമ്പോൾ, ഈർപ്പം കാർട്ടൺ സ്റ്റാക്കിലേക്ക് പ്രവേശിക്കാതെ പുറം ഭിത്തികളിലൂടെ ഉരുണ്ടുകൂടുന്നു.
കുറിപ്പ്: പൂർണ്ണമായ ആറ് വശങ്ങളുള്ള സീലിംഗിന് (ഹെർമെറ്റിക്/വേപ്പർ പ്രൂഫ്), കാർട്ടൺ ലോഡുചെയ്യുന്നതിന് മുമ്പ് തടി പാലറ്റ് ഡെക്കിൽ ഒരു ഓട്ടോമേറ്റഡ് ബോട്ടം ഷീറ്റ് ആപ്ലിക്കേറ്റർ അല്ലെങ്കിൽ മുൻകൂട്ടി സ്ഥാപിച്ച പാലറ്റ് സ്ലിപ്പ് ഷീറ്റ് സ്ഥാപിക്കണം.
ടോപ്പ് ഷീറ്റോ അതോ ഫുൾ സ്ട്രെച്ച് ഹുഡോ?
| ഫങ്ഷണൽ മെട്രിക് | റോട്ടറി ആം + ടോപ്പ് ഷീറ്റ് ഡിസ്പെൻസർ | സ്ട്രെച്ച് ഹൂഡർ സിസ്റ്റം |
|---|---|---|
| അഞ്ച് വശങ്ങളുള്ള ജല പ്രതിരോധം | അതെ (മഴ പെയ്യുന്ന ഓവർലാപ്പ്; തെറിച്ചു വീഴുകയോ പൊടി വീഴുകയോ ചെയ്യില്ല) | അതെ (ഹെർമെറ്റിക്, തുടർച്ചയായ ബാരിയർ ഹുഡ്) |
| പാലറ്റ് സ്റ്റെബിലൈസേഷൻ രീതി | ക്രമീകരിക്കാവുന്ന തിരശ്ചീന ഫിലിം ടെൻഷനും ബലപ്പെടുത്തൽ കാറ്റുകളും | സിംഗിൾ ഗസ്സെറ്റഡ് ഹുഡിന്റെ ഉയർന്ന ഇലാസ്റ്റിക് നിലനിർത്തൽ ശക്തി |
| SKU വലുപ്പ വ്യതിയാന കൈകാര്യം ചെയ്യൽ | ഉയർന്ന വഴക്കം; HMI പാചകക്കുറിപ്പ് വഴി മുറിക്കുന്നതിന്റെ നീളം ക്രമീകരിക്കുന്നു. | മിതമായത്; റോൾ ഗസ്സെറ്റ് സ്ട്രെച്ച് ഇലാസ്തികതയാൽ പരിമിതപ്പെടുത്തിയിരിക്കുന്നു. |
| മൂലധന നിക്ഷേപം (CAPEX) | ഇടത്തരം-താഴ്ന്ന (ആക്സസ് ചെയ്യാവുന്ന ഓട്ടോമേഷൻ) | ഉയർന്നത് (റോട്ടറി ആം ലൈനിന്റെ 2.5× മുതൽ 4× വരെ നിക്ഷേപം) |
| ഉപഭോഗവസ്തുക്കളുടെ വില | താഴ്ന്നത് (സ്റ്റാൻഡേർഡ് LLDPE സ്ട്രെച്ച് ഫിലിം + സ്റ്റാൻഡേർഡ് PE റോൾ) | ഉയർന്നത് (പ്രത്യേക സഹ-എക്സ്ട്രൂഡഡ് ഉയർന്ന ഇലാസ്റ്റിറ്റി ഹുഡ് ഫിലിം) |
| പരിപാലന സങ്കീർണ്ണത | താഴ്ന്നത്; സ്റ്റാൻഡേർഡ് ഇലക്ട്രോ മെക്കാനിക്കൽ, ന്യൂമാറ്റിക് ഭാഗങ്ങൾ | ഉയർന്ന; സങ്കീർണ്ണമായ ഹൈഡ്രോളിക്/സെർവോ ഫിംഗർ എക്സ്പാൻഡിംഗ് സംവിധാനങ്ങൾ |
തിരഞ്ഞെടുക്കൽ ചെക്ക്ലിസ്റ്റ്
ഒരു ടോപ്പ് ഷീറ്റ് ഡിസ്പെൻസർ ഉപയോഗിച്ച് ഒരു റോട്ടറി ആം റാപ്പിംഗ് സെൽ കോൺഫിഗർ ചെയ്യാനും ഉദ്ധരിക്കാനും, ഇനിപ്പറയുന്ന പ്ലാന്റ് പാരാമീറ്ററുകൾ പരിശോധിക്കുക:
- ലോഡ് അളവുകൾ: കുറഞ്ഞതും കൂടിയതുമായ നീളം × വീതി × ഉയരം (പാലറ്റ് ഡെക്കിന്റെ കനം ഉൾപ്പെടെ).
- ലോഡ് മാസ് & ഡൈനാമിക് സ്റ്റെബിലിറ്റി: പാലറ്റിന്റെ ആകെ ഭാരം, സ്റ്റാക്കിംഗ് പാറ്റേൺ (കോളം vs. ഇന്റർലോക്ക്ഡ്), കാർട്ടൺ കാഠിന്യം.
- ലക്ഷ്യ ഉൽപാദന ശേഷി: മണിക്കൂറിൽ തുടർച്ചയായ പാലറ്റുകൾ (തൽക്ഷണ പീക്ക് vs. ദൈനംദിന ശരാശരി).
- ലോജിസ്റ്റിക്സും സംഭരണ വ്യവസ്ഥകളും: ഇൻഡോർ ഡ്രൈ വെയർഹൗസ്, മൂടിയ ട്രാൻസ്ഫർ, അല്ലെങ്കിൽ തുറന്ന ഫ്ലാറ്റ്ബെഡ് ട്രക്ക് / ഔട്ട്ഡോർ യാർഡ് എക്സ്പോഷർ.
- കൺവെയർ ഇന്റഗ്രേഷൻ ഡാറ്റ: കൺവെയറിന്റെ ടോപ്പ്-ഓഫ്-റോളർ (TOR) ഉയരം, പാലറ്റ് പ്രവേശന ദിശ (ഷോർട്ട് സൈഡ് vs. ലോങ്ങ് സൈഡ് ലീഡിംഗ്).
- യൂട്ടിലിറ്റി ലഭ്യത: പ്ലാന്റ് സപ്ലൈ വോൾട്ടേജ്, ഫ്രീക്വൻസി, ഇൻസ്റ്റലേഷൻ പോയിന്റിലെ കംപ്രസ് ചെയ്ത എയർ CFM / ലൈൻ മർദ്ദം.
സുരക്ഷ
TS ഡിസ്പെൻസറുള്ള RAS200, EN 415-6 (പാക്കേജിംഗ് മെഷീനുകളുടെ സുരക്ഷ: പാലറ്റ് പൊതിയുന്ന മെഷീനുകൾ), EN ISO 12100:2010 (അപകടസാധ്യതാ വിലയിരുത്തലും അപകടസാധ്യത കുറയ്ക്കലും), EN 60204-1 (വ്യാവസായിക യന്ത്രങ്ങളുടെ ഇലക്ട്രിക്കൽ ഉപകരണങ്ങൾ) എന്നിവ പാലിക്കുന്നതിനായി രൂപകൽപ്പന ചെയ്തിരിക്കുന്നു .
- സോൺ ചുറ്റളവ് സംരക്ഷണം: പരിക്രമണ ഭുജത്തിന്റെ ആരം 2.0 മീറ്റർ ഇന്റർലോക്ക് ചെയ്ത വയർ മെഷ് ഗാർഡുകളാൽ പൂർണ്ണമായും മൂടപ്പെട്ടിരിക്കുന്നു. ഏതെങ്കിലും അറ്റകുറ്റപ്പണി പ്രവേശന വാതിൽ തുറക്കുന്നത് ഒരു കാറ്റഗറി 0 സുരക്ഷാ സ്റ്റോപ്പ് ആരംഭിക്കുന്നു.
- ഒപ്റ്റിക്കൽ മ്യൂട്ടിംഗ് ലൈറ്റ് കർട്ടനുകൾ: പാലറ്റ് ഇൻ-ഫീഡ്, ഔട്ട്-ഫീഡ് പോർട്ടലുകൾ പാലറ്റ്-പാറ്റേൺ മ്യൂട്ടിംഗ് ലോജിക്കുള്ള ടൈപ്പ് 4 ഒപ്റ്റിക്കൽ ലൈറ്റ് ഗ്രിഡുകളാൽ സംരക്ഷിക്കപ്പെട്ടിരിക്കുന്നു, ഇത് പാലറ്റുകളെ മനുഷ്യന്റെ കടന്നുകയറ്റത്തിൽ നിന്ന് വേർതിരിച്ചറിയാൻ സഹായിക്കുന്നു.
- സുരക്ഷാ സർക്യൂട്ടുകൾ: ഡ്യുവൽ-ചാനൽ സുരക്ഷാ റിലേകൾ ഡ്രൈവ് കോൺടാക്റ്ററുകളെ നിയന്ത്രിക്കുന്നു. ഒരു ഇ-സ്റ്റോപ്പ് അല്ലെങ്കിൽ കർട്ടൻ പൊട്ടലിനെത്തുടർന്ന്, സിസ്റ്റം പവർ പുനഃസ്ഥാപിക്കുന്നതിന് പ്രധാന നിയന്ത്രണ പാനലിൽ ഒരു മാനുവൽ റീസെറ്റ് ആവശ്യമാണ്.
- മെക്കാനിക്കൽ സുരക്ഷ: പ്രൈമറി ഡ്രൈവ് തകരാറിലായാൽ കാരിയേജ് വീഴ്ച തടയുന്നതിന് ലംബ കാരിയേജ് എലിവേറ്ററിൽ ആന്റി-ഡ്രോപ്പ് സേഫ്റ്റി പാവലുകൾ അല്ലെങ്കിൽ ഡ്യുവൽ കൌണ്ടർ-വെയ്റ്റഡ് ചെയിൻ മെക്കാനിസങ്ങൾ ഉൾപ്പെടുത്തിയിട്ടുണ്ട്.
എഞ്ചിനീയറിംഗ് പതിവ് ചോദ്യങ്ങൾ
ചോദ്യം: സൈക്കിളിലെ ഏതെങ്കിലും ഘട്ടത്തിൽ പാലറ്റ് കറങ്ങുന്നുണ്ടോ? ഉത്തരം: ഇല്ല. ശ്രേണിയിലുടനീളം പാലറ്റ് കൺവെയറിൽ നിശ്ചലമായി തുടരുന്നു. സ്ട്രെച്ച് ഫിലിം കാരിയേജ് ഒരു സന്തുലിതമായ ഭ്രമണ ഭുജത്തിൽ ലോഡിനെ ഭ്രമണം ചെയ്യുന്നു.
ചോദ്യം: ഓവർഹെഡ് ഡിസ്പെൻസറിന് വ്യത്യസ്ത ലോഡ് ഉയരങ്ങൾ യാന്ത്രികമായി കൈകാര്യം ചെയ്യാൻ കഴിയുമോ? ഉത്തരം: അതെ. ഫിലിം കാരിയേജിലെ ഒരു ഒപ്റ്റിക്കൽ ഫോട്ടോ-സെൻസർ ലോഡിന്റെ മുകൾഭാഗം കണ്ടെത്തുകയും ശരിയായ ഉയരത്തിൽ ഷീറ്റ് പ്ലേസ്മെന്റ് ക്രമം ട്രിഗർ ചെയ്യാൻ PLC-യെ സിഗ്നൽ ചെയ്യുകയും ചെയ്യുന്നു.
ചോദ്യം: ഫിലിം റോൾ ഭൗതികമായി മാറ്റാതെ തന്നെ മുകളിലെ ഷീറ്റിന്റെ അളവുകൾ മാറ്റാൻ കഴിയുമോ? ഉത്തരം: ലോഡ് ചെയ്ത PE ഫിലിം റോൾ വീതി അനുസരിച്ചാണ് ഷീറ്റിന്റെ വീതി നിശ്ചയിക്കുന്നത്, എന്നാൽ HMI പാചകക്കുറിപ്പ് വഴി ഷീറ്റിന്റെ നീളം പൂർണ്ണമായും ക്രമീകരിക്കാൻ കഴിയും, ഇത് നീളമുള്ളതും ചെറുതുമായ പാലറ്റുകൾക്ക് ഒപ്റ്റിമൈസേഷൻ അനുവദിക്കുന്നു.
ചോദ്യം: അടിഭാഗത്തെ പൂളിംഗിൽ നിന്നുള്ള വെള്ളം അടിഞ്ഞുകൂടുന്നതിൽ നിന്ന് ഈ കോൺഫിഗറേഷൻ സംരക്ഷിക്കുമോ? ഉത്തരം: ഇല്ല. മുകളിലെ ഷീറ്റ് അഞ്ച് വശങ്ങളുള്ള കിരീടവും വശ സംരക്ഷണവും നൽകുന്നു. നനഞ്ഞ മര ഡെക്കുകളിൽ നിന്ന് അടിഭാഗത്തെ ഈർപ്പം ഉയരുന്നത് ഒരു ആശങ്കയാണെങ്കിൽ, കാർട്ടണുകൾ പാലറ്റിലേക്ക് കയറ്റുന്നതിന് മുമ്പ് ഒരു അണ്ടർ-ലോഡ് ബോട്ടം PE ലൈനർ പ്രയോഗിക്കണം.
ചോദ്യം: ഏതൊക്കെ യൂട്ടിലിറ്റികളാണ് മെഷീൻ സെല്ലിലേക്ക് റൂട്ട് ചെയ്യേണ്ടത്? എ: സ്റ്റാൻഡേർഡ് 220 V / 380 V 3-ഫേസ് വൈദ്യുതി (3.0–4.5 kW) ഉം 0.4–0.6 MPa (4–6 kgf/cm²) നൽകുന്ന ഒരു ഡ്രൈ, ഫിൽട്ടർ ചെയ്ത കംപ്രസ് ചെയ്ത എയർ ഡ്രോപ്പും.
അടുത്ത പടി
- പാലറ്റ് സ്പെസിഫിക്കേഷനുകൾ സമർപ്പിക്കുക: പാലറ്റിന്റെ ഏറ്റവും കുറഞ്ഞ/പരമാവധി അളവുകൾ, സ്റ്റാക്കിംഗ് ഉയരങ്ങൾ, പാലറ്റ് വെയ്റ്റുകൾ, ലൈൻ ത്രൂപുട്ട് (പാലറ്റുകൾ/മണിക്കൂർ) എന്നിവ അയയ്ക്കുക info@fhopepack.com.
- എഞ്ചിനീയറിംഗ് അവലോകനം: ഞങ്ങളുടെ മെക്കാനിക്കൽ എഞ്ചിനീയറിംഗ് ടീം മുകളിലെ ഷീറ്റ് ഡ്രോപ്പ് കണക്കാക്കുകയും, പവർ ചെയ്ത പ്രീ-സ്ട്രെച്ച് അനുപാതം സ്ഥിരീകരിക്കുകയും, ആം റൊട്ടേഷൻ സ്പീഡ് പ്രൊഫൈൽ സ്ഥാപിക്കുകയും ചെയ്യും.
- ഔപചാരിക നിർദ്ദേശം: 24 മണിക്കൂറിനുള്ളിൽ ഒരു പൂർണ്ണമായ ഡൈമൻഷണൽ ലേഔട്ട് ഡ്രോയിംഗ്, ഫങ്ഷണൽ സീക്വൻസ് വിവരണം, സിസ്റ്റം ഉദ്ധരണി എന്നിവ ലഭിക്കും.
അനുബന്ധ വായന
- റോട്ടറി ആം സ്ട്രെച്ച് റാപ്പർ RAS200 (ഉൽപ്പന്നം)
- ടോപ്പ് ഷീറ്റ് കവറിംഗ് ഉള്ള ഓട്ടോമാറ്റിക് റോട്ടറി ആം പാലറ്റ് റാപ്പിംഗ് മെഷീൻ
- ടോപ്പ് ഫിലിം ഡിസ്പെൻസറുള്ള ബി സീരീസ് പാലറ്റ് റാപ്പിംഗ് മെഷീൻ
- ഫിലിം കട്ടറുള്ള FHOPE R100 റോട്ടറി ആം പാലറ്റ് റാപ്പർ
- ടോപ്പ് ഷീറ്റ് കോർണർ ആപ്ലിക്കേറ്ററുള്ള ഓട്ടോമാറ്റിക് റോട്ടറി ആം റാപ്പർ
- ഓട്ടോമാറ്റിക് പാലറ്റ് കവറിംഗിനുള്ള PE ഷീറ്റ് ഡിസ്പെൻസർ
ഉറവിടങ്ങൾ
- FHOPE സാങ്കേതിക സവിശേഷത: ഓവർഹെഡ് ഡിസ്പെൻസർ TS ഉള്ള റോട്ടറി ആം സ്ട്രെച്ച് റാപ്പിംഗ് പ്ലാറ്റ്ഫോം RAS200
- EN 415-6: പാക്കേജിംഗ് മെഷീനുകളുടെ സുരക്ഷ - പാലറ്റ് റാപ്പിംഗ് മെഷീനുകൾ
- EN ISO 12100:2010: യന്ത്രങ്ങളുടെ സുരക്ഷ - രൂപകൽപ്പനയ്ക്കുള്ള പൊതു തത്വങ്ങൾ - അപകടസാധ്യത വിലയിരുത്തലും അപകടസാധ്യത കുറയ്ക്കലും
- EN 60204-1: യന്ത്രങ്ങളുടെ സുരക്ഷ - യന്ത്രങ്ങളുടെ ഇലക്ട്രിക്കൽ ഉപകരണങ്ങൾ - ഭാഗം 1: പൊതുവായ ആവശ്യകതകൾ
അവസാനം അവലോകനം ചെയ്തത്: 2026-10-19