എക്സിക്യൂട്ടീവ് സംഗ്രഹം ഹൈ-സ്പീഡ് ബിവറേജ് പാക്കേജിംഗ് ലൈനുകൾക്കായി രൂപകൽപ്പന ചെയ്തിരിക്കുന്ന ഈ ഇൻലൈൻ ഓട്ടോമാറ്റിക് ടർടേബിൾ സ്ട്രെച്ച് റാപ്പർ, ഫാക്ടറി റോളർ കൺവെയറുകളുമായി നേരിട്ട് സംയോജിപ്പിച്ച് ആളില്ലാത്ത എൻഡ്-ഓഫ്-ലൈൻ പാലറ്റ് യൂണിറ്റൈസേഷൻ നൽകുന്നു. ലോഡ് ക്രഷിംഗിന് കാരണമാകാതെ പ്രകാശം, അസ്ഥിരമായ, രൂപഭേദം വരുത്താവുന്ന ഷ്രിങ്ക്-റാപ്പ്ഡ് ബോട്ടിൽ പായ്ക്കുകൾ സ്ഥിരപ്പെടുത്തുന്നതിന് നിർണായകമായ ക്ലോസ്ഡ്-ലൂപ്പ് ടെൻഷൻ റെഗുലേഷനോടുകൂടിയ ഒരു പവർഡ് വേരിയബിൾ-റേഷ്യോ പ്രീ-സ്ട്രെച്ച് ക്യാരേജ് ഈ സിസ്റ്റം ഉപയോഗിക്കുന്നു. ഓവർലാപ്പ് യാന്ത്രികമായി നിയന്ത്രിക്കുന്നത് ടർടേബിൾ കോണീയ പ്രവേഗവും ലംബ കാരേജ് യാത്രയുമാണ്: 12 RPM-ലും 2.9 m/min കാരേജ് റൈസിലും, ഫിലിം ഓരോ റവല്യൂഷനും 242 mm മുന്നേറുന്നു. നാമമാത്രമായ 500 mm ഫിലിം സൈദ്ധാന്തികമായി 51.6% ഓവർലാപ്പ് നൽകുമ്പോൾ, ഫാക്ടറി-കാലിബ്രേറ്റഡ് പ്രീ-സ്ട്രെച്ച് നെക്ക്-ഇൻ ഏകദേശം 42.4% (178 mm) ഫലപ്രദമായ ഓവർലാപ്പ് നൽകുന്നു, ഇത് കർശനമായ ഡൈനാമിക് ട്രാൻസിറ്റ് സാഹചര്യങ്ങളിൽ ഘടനാപരമായ സമഗ്രത ഉറപ്പാക്കുന്നു.
കുപ്പി പാലറ്റുകൾ വ്യത്യസ്തമായിരിക്കുന്നത് എന്തുകൊണ്ട്?
പാലറ്റൈസ് ചെയ്ത പാനീയ പാത്രങ്ങൾ - പ്രത്യേകിച്ച് പോളിയെത്തിലീൻ ഷ്രിങ്ക് റാപ്പിൽ ബണ്ടിൽ ചെയ്ത PET കുപ്പികളും അലുമിനിയം ക്യാനുകളും - കർക്കശമായ കോറഗേറ്റഡ് കാർട്ടണിംഗുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ സവിശേഷമായ എഞ്ചിനീയറിംഗ് വെല്ലുവിളികൾ ഉയർത്തുന്നു.
ഈ ഇൻലൈൻ ഇൻസ്റ്റാളേഷനിൽ, ഓട്ടോമാറ്റിക് ടർടേബിൾ റാപ്പർ അപ്സ്ട്രീം അക്യുമുലേഷൻ ലൈനുകളുമായും ഡൗൺസ്ട്രീം പാലറ്റ് ട്രാൻസ്ഫർ കൺവെയറുകളുമായും നേരിട്ട് ഇന്റർഫേസ് ചെയ്യുന്നു. ഇൻഫീഡ് മോട്ടോറൈസ്ഡ് റോളർ കൺവെയർ അസ്ഥിരമായ പാലറ്റിനെ ടർടേബിൾ ഡെക്കിലേക്ക് മാറ്റുന്നു. റാപ്പിംഗ് പൂർത്തിയായി പരിശോധിച്ചുറപ്പിച്ചുകഴിഞ്ഞാൽ, ടർടേബിൾ ഡിസ്ചാർജ് വെക്റ്ററുമായി വിന്യസിക്കുകയും യൂണിറ്റൈസ്ഡ് പാലറ്റിനെ ഔട്ട്ഫീഡ് ലൈനിലേക്ക് എത്തിക്കുകയും ചെയ്യുന്നു.
+------------------------+      +-------------------------------+      +-------------------------+
|  Upstream Accumulation | ---> | Turntable Wrapper with Power  | ---> |   Discharge Conveyor    |
|   Roller Conveyor Line |      | Rollers (Pneumatic Lock Pin)  |      |   to Warehouse/Shipping |
+------------------------+      +-------------------------------+      +-------------------------+
കുപ്പി പായ്ക്കുകൾ സ്വാഭാവികമായും ഉയർന്ന ഭാരമുള്ളവയാണ്, കൂടാതെ കുറഞ്ഞ ഇന്റർലെയർ ഘർഷണ ഗുണകങ്ങൾ നൽകുന്നു. മൾട്ടി-പാക്ക് ബണ്ടിലുകൾ പൂർണ്ണമായും താഴെയുള്ള പാളിയുടെ ക്രൗൺ ക്യാപ്പുകളിലും വൃത്താകൃതിയിലുള്ള നെക്ക് പ്രൊഫൈലുകളിലും സ്ഥിതിചെയ്യുന്നു, ഇത് കുറഞ്ഞ ഉപരിതല സമ്പർക്കത്തിന് കാരണമാകുന്നു. അനുചിതമായ ഫിലിം ടെൻഷൻ അല്ലെങ്കിൽ പെട്ടെന്നുള്ള റോട്ടറി ആക്സിലറേഷൻ എന്നിവയിൽ:
- സെൻട്രിഫ്യൂഗൽ ഷിയർ ഡിസ്പ്ലേസ്മെന്റ്: അമിതമായ കോണീയ ത്വരണം (dω/dt) ലാറ്ററൽ ബലങ്ങൾ ചെലുത്തുന്നു, ഇത് നിയന്ത്രണമില്ലാത്ത മുകളിലെ ടയറുകൾ ലെയർ ഇന്റർഫേസിൽ നിന്ന് തെന്നിമാറാൻ കാരണമാകും.
- പാക്കേജ് ക്രഷിംഗ് vs. ലൂസ് റാപ്പിംഗ്: പ്രീ-സ്ട്രെച്ച് ഇല്ലാതെ ഉയർന്ന പിരിമുറുക്കം കോർണർ കുപ്പികളെ തകർക്കുകയും ഷ്രിങ്ക് പായ്ക്കുകളെ രൂപഭേദം വരുത്തുകയും ചെയ്യുന്നു. അപര്യാപ്തമായ കണ്ടെയ്ൻമെന്റ് ഫോഴ്സ് ഗതാഗത സമയത്ത് പാലറ്റ് ലോഡുകളെ ദൂരദർശിനിയിലേക്ക് കൊണ്ടുപോകാൻ അനുവദിക്കുന്നു.
- തടി അടിത്തറയിൽ നിന്ന് വേർപെടുത്തൽ: താഴത്തെ പാളികൾ പാലറ്റ് റണ്ണറുകളിൽ പോസിറ്റീവ് ആയി ഉറപ്പിച്ചിട്ടില്ലെങ്കിൽ, വെയർഹൗസ് ബ്രേക്കിംഗ് അല്ലെങ്കിൽ കോർണറിംഗ് സമയത്ത് മുഴുവൻ പേലോഡും പാലറ്റ് സ്കിഡിൽ നിന്ന് പുറത്തേക്ക് പോയേക്കാം.
ഈ ചലനാത്മക അപകടസാധ്യതകളെ നേരിടാൻ, ടർടേബിൾ ഡ്രൈവ് വേരിയബിൾ-ഫ്രീക്വൻസി ഡ്രൈവ് (VFD) S-കർവ് സോഫ്റ്റ് സ്റ്റാർട്ട്, സോഫ്റ്റ് സ്റ്റോപ്പ് കൺട്രോൾ എന്നിവ ഉപയോഗിച്ച് രൂപകൽപ്പന ചെയ്തിരിക്കുന്നു, ഉയർന്ന ത്രൂപുട്ട് നിലനിർത്തിക്കൊണ്ട് പെട്ടെന്നുള്ള ടോർക്ക് സ്പൈക്കുകൾ തടയുന്നു.
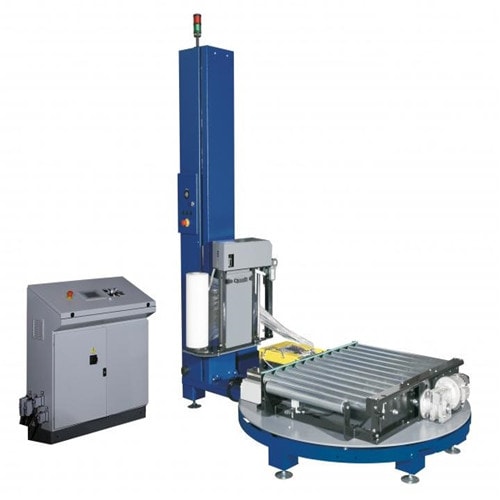
ഓട്ടോമാറ്റിക് ടർടേബിൾ സ്ട്രെച്ച് റാപ്പർ. ഇന്റഗ്രേറ്റഡ് റോളർ ഡെക്ക്, ഇൻലൈൻ കൺവെയർ സർക്യൂട്ടുകൾക്കുള്ളിൽ പാലറ്റുകളെ അകത്തേക്കും പുറത്തേക്കും മാറ്റുന്നു.
വ്യതിയാനങ്ങൾ
| പാരാമീറ്റർ | എഞ്ചിനീയറിംഗ് സ്പെസിഫിക്കേഷൻ | പ്രായോഗിക പാക്കേജിംഗ് ആഘാതം |
|---|---|---|
| ഉത്പാദന ശേഷി | മണിക്കൂറിൽ 25–35 ലോഡ് വരെ (ലോഡ് ഉയരത്തെ ആശ്രയിച്ച്) | സ്റ്റാൻഡേർഡ് മീഡിയം-സ്പീഡ് ബോട്ടിലിംഗ് ലൈൻ ഔട്ട്പുട്ടുമായി പൊരുത്തപ്പെടുന്നു |
| പരമാവധി ഭാരം | 1,800 കിലോ | ഇടതൂർന്ന വെള്ളം, സോഫ്റ്റ് ഡ്രിങ്ക്, ബിയർ പാലറ്റുകൾ എന്നിവ കൈകാര്യം ചെയ്യാൻ കഴിയും. |
| ടർട്ടബിൾ സിസ്റ്റം | 2,200 മില്ലീമീറ്റർ വ്യാസം; ചെയിൻ-ഡ്രൈവൺ റോളർ കൺവെയർ | സ്റ്റാൻഡേർഡ് 1,000 × 1,200 mm, 1,200 × 1,200 mm സ്കിഡുകൾ എന്നിവ ഉൾക്കൊള്ളുന്നു |
| റൊട്ടേഷൻ വേഗത | 0–12 RPM (PLC വഴി VFD ക്രമീകരിക്കാവുന്നത്) | അപകേന്ദ്ര സ്ഥിരത പരിധികൾക്കെതിരെ സൈക്കിൾ ദൈർഘ്യം ഒപ്റ്റിമൈസ് ചെയ്യുന്നു |
| ടേൺടേബിൾ ആക്സിലറേഷൻ | ഇൻവെർട്ടർ നിയന്ത്രിത എസ്-കർവ് പ്രൊഫൈൽ (3–6 സെക്കൻഡ് റാമ്പ്) | അതിലോലമായ കുപ്പി ടവറുകളിലേക്കുള്ള ഇനേർഷ്യ ഷോക്കുകൾ ഇല്ലാതാക്കുന്നു |
| സ്ട്രെച്ച് ഫിലിം സ്പെസിഫിക്കേഷൻ | എൽഎൽഡിപിഇ മെഷീൻ ഗ്രേഡ്; 500 എംഎം വെബ് വീതി; 20–25 µm | പഞ്ചർ പ്രതിരോധത്തോടൊപ്പം ഉയർന്ന ടെൻസൈൽ വിളവ് സന്തുലിതമാക്കുന്നു |
| പ്രീ-സ്ട്രെച്ച് അനുപാതം | 250% സ്റ്റാൻഡേർഡ് (100%–300% ഇലക്ട്രോണിക് ഗിയർ) | 1 മീറ്റർ അസംസ്കൃത ഫിലിം 3.5 മീറ്റർ റാപ്പിംഗ് വെബ് ആക്കി മാറ്റുന്നു. |
| ലംബ കാരിയേജ് വേഗത | 1.0–2.9 മീ/മിനിറ്റ് (ആവൃത്തി നിയന്ത്രിക്കുന്നത്) | ലംബമായ സർപ്പിള പിച്ചും ലെയർ ഓവർലാപ്പും നിർണ്ണയിക്കുന്നു |
| ശക്തിപ്രകടന കാറ്റ് | താഴെ, മധ്യഭാഗം, മുകളിൽ: 0–99 പ്രോഗ്രാം ചെയ്യാവുന്ന സൈക്കിളുകൾ | ബേസ്-ടു-പാലറ്റ് ആങ്കറും മുകളിലെ അൺകൺസ്ട്രെയിൻഡ് ലെയറും സുരക്ഷിതമാക്കുന്നു |
| പാലറ്റ് ഉയരം മനസ്സിലാക്കൽ | ഓട്ടോ-ഡിലേ ഉള്ള ഒപ്റ്റിക്കൽ ഡിഫ്യൂസ്-റിഫ്ലക്ഷൻ സെൻസർ | സുതാര്യമായ PET ഫിലിമും ഷ്രിങ്ക് ടോപ്പുകളും കൃത്യമായി കണ്ടെത്തുന്നു. |
ഓവർലാപ്പ് കണക്കുകൂട്ടൽ: ടേൺടേബിൾ വെലോസിറ്റി vs. കാരിയേജ് ഫീഡ്
തുടർച്ചയായ സ്പൈറൽ റാപ്പിംഗിൽ, ഫിലിം ഓവർലാപ്പ് അനുപാതം ഈർപ്പം പ്രതിരോധം, ഘടനാപരമായ നിയന്ത്രണം, ഓരോ ലോഡിനും ഫിലിം ഉപഭോഗം എന്നിവ നിയന്ത്രിക്കുന്നു. ടേൺടേബിൾ റൊട്ടേഷനുമുള്ള ലംബ കാരേജ് പിച്ച് ലെയർ കവറേജ് നിർദ്ദേശിക്കുന്നു.
1. പൂർണ്ണ പ്രവർത്തന വേഗതയിൽ (12 RPM) ചലന കണക്കുകൂട്ടൽ
- ഓരോ ടേണിനുമുള്ള ഭ്രമണ കാലയളവ്:
T = 60 s ÷ 12 RPM = 5.0 s - ഓരോ വളവിലും ലംബമായ ഉയർച്ച:
പരമാവധി വണ്ടി യാത്രാ വേഗത 2.9 മീ/മിനിറ്റിൽ (48.33 മിമി/സെക്കൻഡ്):
Rise = 48.33 mm/s × 5.0 s = 241.7 mm (≈ 242 mm per revolution) - നോമിനൽ തിയററ്റിക്കൽ ഓവർലാപ്പ് (നോമിനൽ 500 എംഎം വെബ്):
Nominal Overlap = 500 mm - 242 mm = 258 mm (51.6%)
2. ഫിസിക്കൽ പ്രീ-സ്ട്രെച്ച് നെക്ക്-ഇൻ കോമ്പൻസേഷൻ
റോ നോമിനൽ അളവുകൾ ഡൈനാമിക് റിയാലിറ്റിയെ പ്രതിനിധീകരിക്കുന്നില്ല. കാസ്റ്റ് ചെയ്തതോ ഊതപ്പെട്ടതോ ആയ LLDPE ഫിലിം 250% മോട്ടോറൈസ്ഡ് പ്രീ-സ്ട്രെച്ച് റോളറുകളിലൂടെ കടന്നുപോകുമ്പോൾ, രേഖാംശ നീട്ടൽ തിരശ്ചീന പോയിസൺ സങ്കോചത്തിന് (നെക്ക്-ഇൻ) കാരണമാകുന്നു. ഫിലിം സ്വതന്ത്ര വായു വിടവ് പാലിച്ച് ലോഡ് കോണുകളിൽ സ്പർശിക്കുമ്പോഴേക്കും, ഫലപ്രദമായ വെബ് വീതി (W_eff) 500 മില്ലിമീറ്ററിൽ നിന്ന് ഏകദേശം 420 മില്ലിമീറ്ററായി കുറയുന്നു (16% കുറവ്).
- ഉൽപ്പന്ന കോണുകളിൽ ട്രൂ ഡൈനാമിക് ഓവർലാപ്പ്:
Dynamic Overlap = 420 mm - 242 mm = 178 mmDynamic Overlap Ratio = (178 mm ÷ 420 mm) × 100% ≈ 42.4%
Nominal Film Width:   |==================== 500 mm ====================|
Dynamic Neck-in Web:  |-------------- 420 mm --------------|
Carriage Rise:                             |=== 242 mm ===|
Effective Overlap:    |---- 178 mm (42.4%) -|
3. കുറഞ്ഞ വേഗത താരതമ്യ പട്ടിക (2.9 മീ/മിനിറ്റിൽ വണ്ടിയുടെ ഉയർച്ച)
| ടർട്ടബിൾ വേഗത | ടേൺ പിരീഡ് (കൾ) | ലംബമായ ഉയർച്ച / തിരിവ് (മില്ലീമീറ്റർ) | നോമിനൽ ഓവർലാപ്പ് (500 മിമി) | ഡൈനാമിക് ഓവർലാപ്പ് (420 എംഎം നെക്ക്-ഇൻ) | ശുപാർശ ചെയ്യുന്ന അപ്ലിക്കേഷൻ |
|---|---|---|---|---|---|
| 12 RPM | 5.0 സെക്കൻഡ് | 242 മില്ലീമീറ്റർ | 258 മി.മീ (51.6%) | 178 മി.മീ (42.4%) | ഉയർന്ന ത്രൂപുട്ട്, സ്ഥിരതയുള്ള അടിഭാഗം ട്രേ ചെയ്ത പായ്ക്കുകൾ |
| 10 RPM | 6.0 സെക്കൻഡ് | 290 മില്ലീമീറ്റർ | 210 മി.മീ (42.0%) | 130 മി.മീ (31.0%) | ഇടത്തരം ഉയരം, ഇന്റർലോക്ക് ചെയ്ത ഷ്രിങ്ക് പാക്കേജുകൾ |
| 8 RPM | 7.5 സെക്കൻഡ് | 362 മില്ലീമീറ്റർ | 138 മി.മീ (27.6%) | 58 മി.മീ (13.8%) | ലോ-ടെൻഷൻ ഡസ്റ്റ്-കവർ റാപ്പുകൾ (സിംഗിൾ പാസ്) |
എഞ്ചിനീയറിംഗ് നിയമം : അസ്ഥിരമായ, ട്രേയില്ലാത്ത PET കുപ്പികളുടെ പാക്കേജിംഗ് ആണെങ്കിൽ, സ്റ്റാക്കിലുടനീളം കുറഞ്ഞത് 40% ട്രൂ ഡൈനാമിക് ഓവർലാപ്പ് നിലനിർത്തുന്നതിന്, കുറഞ്ഞ ഭ്രമണ വേഗതയിൽ പ്രവർത്തിക്കുമ്പോൾ കാരിയേജ് അസെൻറ് വേഗത 1.8–2.2 മീ/മിനിറ്റ് ആയി പ്രോഗ്രാം ചെയ്യണം.
അസ്ഥിരമായ കുപ്പി പായ്ക്കുകൾക്കുള്ള കാറ്റ് പാറ്റേൺ ഒപ്റ്റിമൈസേഷൻ
നിയന്ത്രണ HMI വഴി നടപ്പിലാക്കുന്ന ഒരു സെഗ്മെന്റഡ് ടെൻഷനും ലെയർ തന്ത്രവും അനിയന്ത്രിതമായ സിലിണ്ടർ കുപ്പി നിരകൾക്ക് ആവശ്യമാണ്:
[ Top Winds: 3-4 Wraps ] ---> High containment, tension balanced (Prevents crown cap slip)
         |
[ Spiral Body: 40%+ Overlap ] ---> Elastic membrane web (Absorbs road transit vibration)
         |
[ Base Anchor: 4-5 Wraps ] ---> Ties bottom bundle to wooden pallet (Prevents deck shearing)- ബേസ് പാലറ്റ് റൈൻഫോഴ്സ്മെന്റ് (താഴെയുള്ള കാറ്റ്: 4–5 തിരിവുകൾ): ഫിലിം കാരിയേജ് അതിന്റെ ഏറ്റവും താഴ്ന്ന മെക്കാനിക്കൽ അതിർത്തിയിലാണ് സ്ഥിതി ചെയ്യുന്നത്, കുപ്പികളുടെ ഏറ്റവും താഴ്ന്ന പാളിയും മരപ്പലറ്റ് ഡെക്കിന്റെ മുകളിലെ 50–75 മില്ലിമീറ്റർ ഭാഗവും ഒരേസമയം പൊതിയുന്നു. അടിയന്തര വാഹന ബ്രേക്കിംഗിൽ (0.8 ഗ്രാം ഫോഴ്സ് സ്റ്റാൻഡേർഡ്) തിരശ്ചീന ലോഡ് ഷിഫ്റ്റിനെ തടയുന്ന ഒരു ഘടനാപരമായ സംയോജിത ആങ്കർ ഇത് രൂപപ്പെടുത്തുന്നു.
- കോളം ബോഡി റാപ്പിംഗ് (മധ്യ പാളികൾ): തുടർച്ചയായ സ്പൈറൽ റാപ്പുകൾ ലോഡ് ഉയരത്തിൽ ഒരേപോലെ താഴേക്കും മുകളിലേക്കും ഓവർലാപ്പ് ചെയ്യുന്നു. പവർഡ് പ്രീ-സ്ട്രെച്ച് റോളറുകൾ ലോഡിൽ നിന്ന് ടെൻഷൻ സ്പൈക്കുകളെ വേർതിരിക്കുന്നു: ഇരട്ട റോളറുകൾക്കിടയിൽ ഫിലിം 250% നീളമേറിയതാണ്. വണ്ടിക്കുള്ളിൽ, ലോഡിലേക്ക് റിലാക്സ്ഡ്, ലോ-ടെൻഷൻ ഫിലിം ഡെലിവറി അനുവദിക്കുന്നു. ഒരു റെസ്പോൺസീവ് അനലോഗ് ലോഡ്-സെൽ ഡാൻസർ റോളർ, അൾട്രാ-പ്രിസിസ് 15–25 N ബാൻഡിനുള്ളിൽ കോൺടാക്റ്റ് ടെൻഷൻ നിലനിർത്തുന്നതിന് തുടർച്ചയായി ഡെലിവറി വേഗത അളക്കുന്നു.
- ടോപ് ടയർ സ്റ്റെബിലൈസേഷൻ (ടോപ് വിൻഡ്സ്: 3–4 ടേണുകൾ): മുകളിലെ പാളിയിലുള്ള കുപ്പികൾക്ക് ഡൌൺവേർഡ് ഡെഡ്വെയ്റ്റ് പൂജ്യം ആയിരിക്കും. ഉയർന്ന ഫിലിം സങ്കോചത്തിൽ പൊതിഞ്ഞാൽ, ചുറ്റളവ് കുപ്പികൾ അകത്തേക്ക് ചരിഞ്ഞിരിക്കും. മുകളിലെ തലം ഏകീകരിക്കുന്നതിന് അധിക നോൺ-ക്രഷിംഗ് റൈൻഫോഴ്സ്മെന്റ് റാപ്പുകൾ പൂർത്തിയാക്കുമ്പോൾ, പിഎൽസി പ്രീ-സ്ട്രെച്ച് ഡെലിവറിയെ ഉയർന്ന ഫീഡ് മാച്ചിംഗിലേക്ക് മാറ്റുന്നു.
ആളില്ലാ പ്രവർത്തനത്തിനായി ഓട്ടോമേറ്റഡ് ഫിലിം കൈകാര്യം ചെയ്യൽ
ഇൻലൈൻ കൺവെയർ സംയോജനത്തിന് 100% ഹാൻഡ്സ്-ഫ്രീ സൈക്കിൾ ഇനിഷ്യേഷൻ, ടെർമിനേഷൻ, ക്ലീൻ ടെയിൽ മാനേജ്മെന്റ് എന്നിവ ആവശ്യമാണ്:
- ന്യൂമാറ്റിക് സിസർ ക്ലാമ്പ്: ലോഡ് എത്തുമ്പോൾ, ഒരു ഹെവി-ഡ്യൂട്ടി ന്യൂമാറ്റിക് ക്ലാമ്പ് സ്ട്രെച്ച് ഫിലിമിന്റെ മുൻവശത്തെ അറ്റം കൺവെയർ ഡെക്ക് ലെവലിനു മുകളിൽ സുരക്ഷിതമായി പിടിക്കുന്നു. ടേൺടേബിൾ സോഫ്റ്റ്-സ്റ്റാർട്ട് റൊട്ടേഷൻ ആരംഭിക്കുന്നു; പ്രാരംഭ ബേസ് റാപ്പ് ഫിലിം ലോഡിലേക്ക് ലോക്ക് ചെയ്തുകഴിഞ്ഞാൽ, ക്ലാമ്പ് യാന്ത്രികമായി വാൽ വിടുന്നു.
- ഇംപൾസ് ഹോട്ട്-വയർ കട്ട്-ഓഫ്: റാപ്പ് പൂർത്തിയാകുമ്പോൾ, ടേൺടേബിൾ അതിന്റെ സീറോ-ഇൻഡെക്സ് അലൈൻമെന്റ് ലോക്കിൽ കൃത്യമായി നിർത്തുന്നു. ഒരു ന്യൂമാറ്റിക് ആം വൈദ്യുതമായി ചൂടാക്കിയ ഒരു നിക്രോം വയർ മുന്നോട്ട് കൊണ്ടുപോകുന്നു, അത് ഫിലിം വെബിലൂടെ വൃത്തിയായി മുറിക്കുന്നു, ത്രെഡുകൾ പൊട്ടുകയോ ഫിലിം കീറുകയോ ചെയ്യാതെ.
- ന്യൂമാറ്റിക് വൈപ്പ്-ഡൗൺ ആം: ഒരേ സമയം, ഒരു ട്രെയിലിംഗ് സോഫ്റ്റ് ബ്രഷ് ആം, ന്യൂമാറ്റിക് റോളർ എന്നിവ മുറിച്ചുമാറ്റിയ ഫിലിം വാലിനെ പാലറ്റിന്റെ വശത്ത് ശക്തമായി അമർത്തുന്നു. ഫിലിമിന്റെ സ്വാഭാവിക ക്ലിംഗ് പ്രോപ്പർട്ടികൾ വാൽ ഫ്ലഷിനെ പൊതിഞ്ഞ പ്രതലവുമായി സംയോജിപ്പിക്കുന്നു, ട്രെയിലിംഗ് ഫിലിം അരികുകൾ വെയർഹൗസ് ഓട്ടോമേറ്റഡ് സ്റ്റോറേജ് ആൻഡ് റിട്രീവൽ സിസ്റ്റം (ASRS) ഫോട്ടോ ഐകളിൽ നിന്ന് തെന്നിമാറുന്നത് തടയുന്നു.
യൂട്ടിലിറ്റികൾ, മെക്കാനിക്കൽ അലൈൻമെന്റ്, സേഫ്റ്റി ആർക്കിടെക്ചർ
| യൂട്ടിലിറ്റി / മെക്കാനിസം | എഞ്ചിനീയറിംഗ് പാരാമീറ്റർ | പ്രവർത്തനപരമായ ആവശ്യകത |
|---|---|---|
| ഇലക്ട്രിക്കൽ സർവീസ് | 380–415 V എസി, 3-ഫേസ്, 50/60 ഹെർട്സ് | ലോക്ക് ചെയ്യാവുന്ന വിച്ഛേദമുള്ള വ്യാവസായിക പ്രധാന ബസിലേക്ക് ഹാർഡ്വയർ ചെയ്തിരിക്കുന്നു |
| കണക്റ്റഡ് ഡ്രൈവ് പവർ | ടേൺടേബിൾ: 0.75 kW; ഡെക്ക് റോളറുകൾ: 0.75 kW; കാരിയേജ്: 0.37 kW; പ്രീ-സ്ട്രെച്ച്: 0.37 kW | മൊത്തം പവർ എൻവലപ്പ്: തുടർച്ചയായ ഡ്യൂട്ടി സൈക്കിളുകൾക്കൊപ്പം ~2.5 kW |
| ഞെരുങ്ങിയ എയർ | 0.6–0.8 MPa (6–8 ബാർ), വൃത്തിയുള്ളത്, ഉണങ്ങിയത്, ലൂബ്രിക്കേറ്റ് ചെയ്യാത്തത് | ക്ലാമ്പിംഗ് സിലിണ്ടറുകൾ, കട്ടിംഗ് ആം, ഡെക്ക് ലോക്ക് ഇൻഡെക്സർ എന്നിവയ്ക്കുള്ള പവറുകൾ |
| മെക്കാനിക്കൽ പൊസിഷനിംഗ് | ഹെവി-ഡ്യൂട്ടി ന്യൂമാറ്റിക് കോൺ ലൊക്കേറ്റർ / ലോക്ക് പിൻ | പാലറ്റ് ട്രാൻസ്ഫർ സമയത്ത് ഫാക്ടറി റോളറുകളുമായി കർശനമായി ഇൻലൈൻ ആയി ടേൺടേബിൾ ഡെക്ക് ലോക്ക് ചെയ്യുന്നു. |
| കൺവെയർ ഡെക്ക് ഉയരം | 450–650 മിമി (ലെവലിംഗ് ഫൂട്ടുകൾ വഴി ക്രമീകരിക്കാവുന്നതാണ്) | നിലവിലുള്ള അപ്സ്ട്രീം/ഡൗൺസ്ട്രീം റോളർ കൺവെയർ ലൈനുകളുമായി പൊരുത്തപ്പെടുന്നു |
റെഗുലേറ്ററി, സേഫ്റ്റി കംപ്ലയൻസ്
- മെഷിനറി റിസ്ക് അസസ്മെന്റ്: അനുസരിക്കുന്നു ഐഎസ്ഒ 12100: 2010 അടിസ്ഥാന സുരക്ഷയ്ക്കും ജീവിതചക്ര അപകടസാധ്യത ലഘൂകരണത്തിനുമുള്ള തത്വങ്ങൾ.
- പാക്കേജിംഗ് മെഷിനറി സുരക്ഷാ മാനദണ്ഡങ്ങൾ: തൃപ്തിപ്പെടുത്തുന്നതിനായി രൂപകൽപ്പന ചെയ്തിരിക്കുന്നു EN 415-6: 2013 (പാലറ്റ് പൊതിയുന്ന യന്ത്രങ്ങൾക്കുള്ള പ്രത്യേക സുരക്ഷാ മാനദണ്ഡങ്ങൾ) കൂടാതെ EN 415-10: 2014 (പാക്കേജിംഗ് ഉപകരണങ്ങൾക്കുള്ള പൊതുവായ സുരക്ഷാ ആവശ്യകതകൾ).
- അപകട നിയന്ത്രണം: ഇന്റർലോക്ക് ചെയ്ത സുരക്ഷാ ആക്സസ് വാതിലുകളുള്ള ചുറ്റളവ് വേലി (കാറ്റഗറി 4, PL d/e), പാലറ്റ് ഇൻഫീഡ്/ഔട്ട്ഫീഡ് പോർട്ടലുകളിൽ സംയോജിത മ്യൂട്ട്-കഴിവുള്ള ലൈറ്റ് കർട്ടനുകൾ, ഡ്യുവൽ-ചാനൽ മഷ്റൂം-ഹെഡ് ഇ-സ്റ്റോപ്പ് സർക്യൂട്ടുകൾ.
പ്ലാന്റ് എഞ്ചിനീയറിംഗ് സെലക്ഷൻ ചെക്ക്ലിസ്റ്റ്
പ്രോജക്റ്റ് വലുപ്പം നിശ്ചയിക്കുന്നതിന് മുമ്പ് ഇനിപ്പറയുന്ന സാങ്കേതിക പരിമിതികൾ വിലയിരുത്തുക:
- പാലറ്റ് പ്രൊഫൈൽ: പരമാവധി ലോഡ് അളവുകൾ (നീളം × വീതി × ഉയരം), മൊത്തം പേലോഡ് പിണ്ഡം, സ്കിഡ് ബോട്ടം ഡെക്ക് കോൺഫിഗറേഷൻ.
- പായ്ക്ക് പാക്കേജിംഗ് ശൈലി: ഷ്രിങ്ക് റാപ്പ് മാത്രം (അയഞ്ഞ ബണ്ടിലുകൾ), ഫിലിം ഉള്ള കോറഗേറ്റഡ് ബേസ് ട്രേകൾ, അല്ലെങ്കിൽ തുറന്ന PET കുപ്പി കേസുകൾ.
- ലൈൻ സൈക്കിൾ നിരക്ക്: അപ്സ്ട്രീം പാക്കേജിംഗ് മെഷീനുകളിൽ നിന്നുള്ള പീക്ക് മണിക്കൂർ പാലറ്റ് വോളിയം ഔട്ട്പുട്ട് (RPM, കൺവെയർ ട്രാൻസ്ഫർ വേഗത എന്നിവ നിർണ്ണയിക്കുന്നു).
- ടാർഗെറ്റ് കണ്ടെയ്ൻമെന്റ് ഫോഴ്സ്: EUMOS 40509 അല്ലെങ്കിൽ ASTM D4169 ഗതാഗത സ്ഥിരത മാനദണ്ഡങ്ങൾ പാലിക്കുന്നതിന് ആവശ്യമായ കണ്ടെയ്ൻമെന്റ് നിലനിർത്തൽ (daN).
- മെറ്റീരിയൽ കൈകാര്യം ചെയ്യൽ ഹാൻഡ്ഷേക്ക്: കൺവെയർ റോളർ വ്യാസം, ഡ്രൈവ് പിച്ച്, റോളർ മോട്ടോർ കുതിരശക്തി, PLC ഇന്റർലോക്കിംഗ് പ്രോട്ടോക്കോൾ (പ്രൊഫൈബസ്, PROFINET, ഇഥർനെറ്റ്/IP, അല്ലെങ്കിൽ ക്ലീൻ 24 V DC ഡ്രൈ കോൺടാക്റ്റുകൾ).
- ന്യൂമാറ്റിക് / ഇലക്ട്രിക് ലഭ്യത: കുറഞ്ഞത് 0.6 MPa തുടർച്ചയായ മർദ്ദത്തിലും പ്ലാന്റ് വോൾട്ടേജ് ടോളറൻസിലും ക്ലീൻ എയർ ലൈൻ ഡെലിവറി.
പതിവ് ചോദ്യങ്ങൾ
ചോദ്യം: കടലാസിൽ മാത്രം കണക്കാക്കുന്നതിനുപകരം യഥാർത്ഥ ഉൽപ്പന്നത്തിൽ ഓവർലാപ്പ് സ്ഥിരീകരിക്കേണ്ടത് എന്തുകൊണ്ട്?
A: പേപ്പർ ഫോർമുലകൾ രൂപഭേദം വരുത്താത്ത 500 mm ഫ്ലാറ്റ് ഫിലിം പ്ലെയിൻ അനുമാനിക്കുന്നു. പ്രായോഗികമായി, 200%–300% എന്ന മെക്കാനിക്കൽ പ്രീ-സ്ട്രെച്ച് അനുപാതങ്ങൾ 15%–20% തിരശ്ചീന നെക്ക്-ഇൻ ഉണ്ടാക്കുന്നു. കൂടാതെ, ചതുരാകൃതിയിലുള്ള പാലറ്റുകൾ കോർണർ ആരങ്ങൾക്ക് ചുറ്റും ലീനിയർ ഫിലിം വേഗത നാല് തവണ കുതിച്ചുയരാനും മന്ദഗതിയിലാക്കാനും കാരണമാകുന്നു. ഒരു ഓൺ-സൈറ്റ് ട്രയൽ റൺ കോർണർ പ്രൊഫൈലുകളിലുടനീളം യഥാർത്ഥ മിനിമം ഓവർലാപ്പ് സ്ഥിരീകരിക്കുന്നു.
ചോദ്യം: നേർത്ത മതിലുള്ള PET കുപ്പികൾ പൊടിക്കുന്നത് സിസ്റ്റം എങ്ങനെ തടയുന്നു?
A: പരമ്പരാഗത ഘർഷണ-ബ്രേക്ക് റാപ്പറുകൾ ഫിലിം വേർതിരിച്ചെടുക്കുന്നതിനായി ലോഡിനെതിരെ വലിക്കുന്നു, ഇത് അയഞ്ഞ കുപ്പി ബണ്ടിലുകളെ തൽക്ഷണം രൂപഭേദം വരുത്തുന്നു. ഞങ്ങളുടെ സിസ്റ്റം ഒരു അനലോഗ് ഡാൻസർ ആം ഉള്ള ഒരു മോട്ടോറൈസ്ഡ് പ്രീ-സ്ട്രെച്ച് കാരിയേജ് ഉപയോഗിക്കുന്നു: കാരിയേജിൽ നിന്ന് പുറത്തുകടക്കുന്നതിന് മുമ്പ് ഫിലിം ആന്തരിക ഗിയറിംഗ് റോളറുകൾക്കിടയിൽ 250% നീളമേറിയതാണ്. പായ്ക്കിനെതിരെ ഫിലിം സ്ഥാപിക്കാൻ ആവശ്യമായ അൾട്രാ-ലോ പേഔട്ട് ടെൻഷൻ (15–25 N) മാത്രമേ ലോഡിന് അനുഭവപ്പെടുന്നുള്ളൂ.
ചോദ്യം: വണ്ടിയുടെ ലിഫ്റ്റ് വേഗതയും ടേൺടേബിൾ ഭ്രമണ വേഗതയും സ്വതന്ത്രമായി ക്രമീകരിക്കാൻ കഴിയുമോ?
എ: അതെ. ടേൺടേബിളും ലംബ കാരിയേജും PLC നിയന്ത്രിക്കുന്ന സ്വതന്ത്ര ഇൻവെർട്ടർ-ഡ്യൂട്ടി SEW/നോർഡ് ഗിയർമോട്ടറുകളാണ് നയിക്കുന്നത്. 20% പൊടി റാപ്പ് മുതൽ 60%+ ഹെവി-ഡ്യൂട്ടി മറൈൻ ഫ്രൈറ്റ് റൈൻഫോഴ്സ്മെന്റ് വരെയുള്ള ഇഷ്ടാനുസരണം ഓവർലാപ്പ് കോൺഫിഗറേഷനുകൾ നേടുന്നതിന് ഓപ്പറേറ്റർമാർക്ക് ടച്ച്സ്ക്രീൻ HMI വഴി രണ്ട് പാരാമീറ്ററുകളും ഫൈൻ-ട്യൂൺ ചെയ്യാൻ കഴിയും.
പദ്ധതി സംയോജനത്തിനുള്ള അടുത്ത ഘട്ടങ്ങൾ
നിങ്ങളുടെ പാക്കേജിംഗ് ഹാളിലേക്ക് ഓട്ടോമേറ്റഡ് ടർടേബിൾ സ്ട്രെച്ച് റാപ്പിംഗ് സംയോജിപ്പിക്കുക:
- ഡാറ്റ ഷീറ്റ് സമർപ്പണം: നിങ്ങളുടെ ഫെസിലിറ്റി ലേഔട്ട് ഡ്രോയിംഗുകൾ, പാലറ്റ് അളവുകളുടെ പരിധികൾ (L × W × H), കണ്ടെയ്നർ ഫോർമാറ്റുകൾ, ലൈൻ സ്പീഡ് ടാർഗെറ്റുകൾ എന്നിവ ഇതിലേക്ക് അയയ്ക്കുക info@fhopepack.com.
- പ്രൊപ്പോസൽ & സൈക്കിൾ സിമുലേഷൻ: ഞങ്ങളുടെ പാക്കേജിംഗ് എഞ്ചിനീയറിംഗ് ഗ്രൂപ്പ് 48 മണിക്കൂറിനുള്ളിൽ ഒരു ഔപചാരിക ലേഔട്ട് ഡ്രോയിംഗ്, മോഷൻ സൈക്കിൾ വിശകലനം, 3D ഇന്റഗ്രേഷൻ സ്കീം എന്നിവ തിരികെ നൽകും.
- ലൈൻ ഇന്റഗ്രേഷൻ വാലിഡേഷൻ: കൺവെയർ ഉയര വിന്യാസം, നെറ്റ്വർക്ക് ഹാൻഡ്ഷേക്കുകൾ, ഫീൽഡ് കമ്മീഷനിംഗ് ലോജിസ്റ്റിക്സ് എന്നിവ പരിശോധിക്കുന്നതിന് ഞങ്ങളുടെ എഞ്ചിനീയറിംഗ് ടീമുമായി ഒരു ഫാക്ടറി സ്വീകാര്യത അവലോകനമോ വെർച്വൽ സാങ്കേതിക മീറ്റിംഗോ ഷെഡ്യൂൾ ചെയ്യുക.
അനുബന്ധ സിസ്റ്റങ്ങളും വിഭവങ്ങളും
- ഓട്ടോമാറ്റിക് പാലറ്റ് റാപ്പിംഗ് മെഷീൻ B100 സീരീസ്
- വീഡിയോ: ബിവറേജ് വ്യവസായത്തിനായുള്ള ടേൺടേബിൾ പാലറ്റ് റാപ്പർ
- വീഡിയോ: ഇൻലൈൻ കൺവെയറുകളുള്ള ഓട്ടോമാറ്റിക് പാലറ്റ് റാപ്പിംഗ് മെഷീൻ
- വീഡിയോ: ഓട്ടോമാറ്റിക് ടോപ്പ് ഷീറ്റ് ഡിസ്പെൻസറുള്ള ഇൻലൈൻ ടേൺടേബിൾ പാലറ്റ് റാപ്പർ
- വീഡിയോ: ഹൈ-സ്പീഡ് റോട്ടറി ആം സ്ട്രെച്ച് റാപ്പിംഗ് മെഷീൻ A200
റഫറൻസ് എഞ്ചിനീയറിംഗ് മാനദണ്ഡങ്ങൾ
- ഐഎസ്ഒ 12100: 2010: യന്ത്രങ്ങളുടെ സുരക്ഷ — രൂപകൽപ്പനയ്ക്കുള്ള പൊതു തത്വങ്ങൾ — അപകടസാധ്യത വിലയിരുത്തലും അപകടസാധ്യത കുറയ്ക്കലും.
- EN 415-6: 2013: പാക്കേജിംഗ് മെഷീനുകളുടെ സുരക്ഷ — ഭാഗം 6: പാലറ്റ് പൊതിയുന്ന മെഷീനുകൾ.
- EN 415-10: 2014: പാക്കേജിംഗ് മെഷീനുകളുടെ സുരക്ഷ — ഭാഗം 10: പൊതുവായ ആവശ്യകതകൾ.
- യൂമോസ് 40509:2020: ലോഡ് യൂണിറ്റ് കാഠിന്യത്തിനും ഗതാഗത സ്ഥിരത പരിശോധനയ്ക്കുമുള്ള ടെസ്റ്റ് രീതി.
സാങ്കേതിക അവലോകനം പൂർത്തിയായി: ഒക്ടോബർ 2024 | പ്രിൻസിപ്പൽ സിസ്റ്റംസ് എഞ്ചിനീയർ, പാക്കേജിംഗ് ഓട്ടോമേഷൻ ഗ്രൂപ്പ്