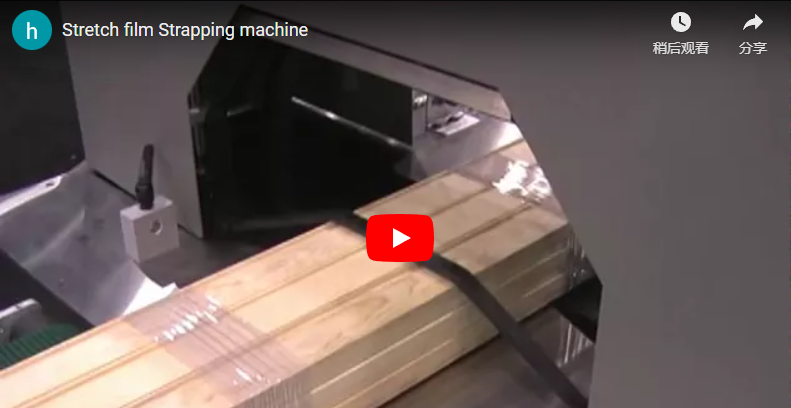
概要:本事例研究では、大量生産を行うパイプ押出成形工場におけるインライン包装のアップグレードについて検証します。このアップグレードでは、オフライン包装を水平軌道式包装機に置き換えました。最大6メートル長の直線状製品を製造するメーカーが、人件費の高騰と品質のばらつきに対処しようとした事例を紹介します。本文では、主なボトルネックは押出速度の不整合と手作業による包装工程であり、これがライン停止とフィルムの無駄につながっていたと説明しています。
<iframe loading="lazy" width="1410" height="793" src=" https://www.youtube.com/embed/ZQEoUwb8isg ” title=”パレットストレッチラッパーと自動包装機” frameborder=”0″ allow=”accelerometer; autoplay; clipboard-write; encrypted-media; gyroscope; picture-in-picture” web-share” allowfullscreen>
🛠️ クライアントの背景
この大量生産のパイプおよび形材メーカーは、1日3交代制で操業し、建設および物流市場向けに最大6メートル長の直線状製品を製造している。人件費の高騰と品質のばらつきに直面し、経営陣は出荷時の品質管理を安定させつつ、生産量の一貫性を維持するために、包装設備のアップグレードを優先課題とした。
このメーカーは、地域のインフラプロジェクトや商業流通業者に製品を供給しています。生産ラインには、PVC押出成形と鋼管圧延工程が含まれます。この施設では、輸送中に安全な梱包が必要な長尺物の混合貨物を出荷しています。このプロジェクト以前は、包装部門は主要生産フローの下流に設置された半自律型のステーションに依存していました。経営陣は、出荷時の人件費の上昇と品質管理のばらつきに対処しながら、スループットの一貫性を維持することに注力しました。
🏗️ チャレンジ
主なボトルネックは、押出速度のずれと手作業による包装工程に起因しており、頻繁なライン停止、過剰なフィルム廃棄、および積載物の保持の不安定さを引き起こしていた。作業員はバッチ処理と連続生産の同期に苦労し、待ち時間の遅延や出荷準備の不確実性が生じていた。
既存のシステムでは、作業員が製品を生産コンベアから独立した包装機へ手動で移送する必要がありました。このバッチ処理方式は、ピーク時には待ち行列を発生させていました。作業員は製品の直径によってフィルム張力の設定に苦労し、軽量な製品では包装が緩くなり、重量のあるパイプではフィルムの使用量が多くなっていました。同期が取れていないため、包装速度が押出機の出力に確実に合わせることができませんでした。その結果、上流工程の生産速度が手動処理能力を超えると、工場はダウンタイムのリスクに直面していました。
📈 ソリューション設計
このアップグレードでは、水平軌道式包装機をVベルトコンベアに直接統合することで、フィルムの自動切断とPLC制御による速度追跡が可能になり、毎分最大25メートルのシームレスなインライン運転を実現します。この構成により、手動による搬送工程が不要になり、様々なパイプ径においても一貫した包装パターンを維持できます。
水平軌道式包装機が選ばれたのは、パイプのような直線状の物体はパレットを回転させることなく、製品の長さに沿ってリングを回転させる必要があるためです。この構成により、製品が通過する間、包装機は静止したままでいられます。あるいは、ラインの進行に合わせてリングが回転することも可能です。この包装機の核となる革新技術は、Vベルトコンベアとのインターフェースにあります。これにより、丸い形状や不規則な形状の製品でも滑りにくく、確実にグリップすることができます。
高温押出成形品を扱う設備では、ベルトの材質選定が非常に重要です。標準的なゴムベルトは熱にさらされると劣化し、汚染の原因となる可能性があります。40℃を超える製品が排出される場合は、耐熱シリコンベルトまたは高温ポリウレタンベルトの使用をお勧めします。これにより、長期的な信頼性が確保され、フィルムや製品の欠陥を防ぐことができます。
Vベルトコンベヤの仕様
| 標準的な範囲/設定 | 平易な言葉で説明する機能 | |
|---|---|---|
| ベルト速度 | 5~25m/分(ライン出力に一致) | 重い荷物を積んでいても、滑ることなく製品を安定して移動させます。 |
| ベルト間隔 | 50mm~200mm(調整可能) | 様々なパイプ幅に対応し、輸送中の転がりを防ぎます。 |
| V字型ジオメトリ | 60°~90° | 丸い形状をしっかりと支え、安定したセンタリングを実現します。 |
制御システムに関する注記:PLC(プログラマブルロジックコントローラ)は機械の中央制御ユニットとして機能し、プリセットされたレシピを保存し、モーターの動作を自動的に調整します。サーボ同期により、ラッピングリングはコンベア速度と正確な比率で回転し、搬送中のフィルムのよじれや伸びを防ぎます。張力制御は調整可能な機械式ブレーキを使用し、繊細な形状の製品を潰すことなく、一定のラッピング張力を維持します。正確な設定値は機種と製品の重量によって異なります。
オービタルリングは、サーボモーターで駆動される垂直フィルムキャリッジを採用しています。これにより、製品の重量に応じて1メートルあたりの巻き数を調整し、らせん状の巻きパターンを精密に制御できます。自動フィルム切断・密封機構により、各サイクル終了時のフィルムの手動操作が不要になります。推奨事項:屋外保管や海上輸送の場合は、フィルム末端に防湿シールを施すためにホットナイフシールを指定してください。一方、乾燥した屋内配送の場合は、機械式クランプで十分な場合があります。
特殊なパイプ取り扱い要件については、当社のオンラインパイプ梱包ラインソリューション[ https://www.fhopepack.com/Plastic-Pipe-Packing-Line/online-pipe.html ]で、連続統合に関する詳細な仕様をご確認いただけます。
🛡️ 実装
導入を成功させるには、コンベアインターフェースの精密な機械的位置合わせ、サーボ駆動によるリング同期、およびフィルム張力、重なり、切断長さパラメータの体系的な校正が必要でした。これらの調整により、多様な製品幅において信頼性の高い性能が確保され、シフト交代時のオペレーターの介入を最小限に抑えることができます。
統合フェーズでは、機械的結合、電子同期、プロセス検証という3つの主要な技術的調整に重点が置かれました。Vベルトコンベアは、既存の生産ラインの排出ポイントに直接ボルトで固定されました。アライメント許容誤差は通常1mmから3mmですが、高速搬送中のずれを防ぐため、正確な要件はモデルや製品の重量によって異なります。
同期モードは生産パターンに基づいて設定されています。連続押出ラインでは、コンベア速度に同期した比率でラッパーリングが回転する「ライン速度追跡」が有効です。間欠ラインでは、バッチ処理に「スタート/ストップ同期」が使用されます。PLCシステムには様々な製品タイプのレシピが保存されているため、オペレーターは手動で再調整することなくHMI経由でパラメータを切り替えることができます。
ラッピング同期とフィルムパラメータ
| 標準的な設定/範囲 | 平易な言葉で説明する機能 | |
|---|---|---|
| リングの回転 | 0~50rpm(調整可能) | フィルムが製品の長さに沿って巻き付けられる速度を制御します。 |
| フィルムの張力 | 30N~150N(業界標準範囲) | パイプを潰すことなく荷物をしっかりと固定できる程度に包装を密着させます。モデルや製品の重量によって異なります。 |
| オーバーラップ制御 | 30%~70%(用途によって異なります) | 強度を高めるため、またはコスト削減のために、フィルムがどれだけ重なり合うかを決定します。 |
| カット長さ | ±50mm~150mmの公差(標準値) | 無駄をなくすため、各サイクル後に余分なフィルムを常にトリミングします。 |
現場での検証により、Vベルトシステムは加速段階でも製品の安定性を維持することが確認されました。機械が積載、包装、排出を自律的に行うため、作業員の疲労が軽減されたとの報告がありました。高負荷の同期が必要な鋼棒用途にも同様の統合プロトコルが適用されます。より重い負荷の取り扱いについては、当社の自動鋼棒梱包ラインの詳細[ https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic%20steel-rod-packing-line.html ]をご参照ください。
🔗関連情報:[関連機器]( https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic steel-rod-packing-line.html)
⚙️ 結果データ
設置後の運用では、手作業による搬送作業の大幅な削減、あらゆる積載高さにおける一貫した封じ込め力の発揮、フィルムの破損や製品の損傷のない毎分25メートルの安定したインライン処理が実証されました。これらの成果は、以前の処理能力のボトルネックを直接的に解消するものです。
今回のアップグレードにより、包装工程は労働集約型のボトルネックから、効率的な生産工程へと変革されました。運用開始後最初の四半期には、以下の成果が記録されました。
-
労働効率の向上:手作業による積み込み・積み下ろし作業が廃止され、梱包作業員の必要人数が1シフトあたり2人削減されました。
-
スループットの安定性:包装が押出速度を左右しなくなったため、ライン速度が効果的に向上しました。システムは詰まりやフィルム張力の低下を起こすことなく、毎分25メートルの速度を維持しました。
-
品質改善:梱包力のばらつきが大幅に減少しました。均一な梱包パターンを採用したことで、輸送中の荷物の緩みに関する顧客からの苦情がなくなりました。
-
フィルム使用量:自動カット最適化と制御されたオーバーラップにより、手動設定と比較してフィルムの無駄が約10~15%削減されましたが、実際の削減率はプレストレッチ構成とベースラインの非効率性によって異なります。
これらの結果は、インライン統合によって、作業速度と製品品質保証の両面で測定可能な改善がもたらされることを示している。
🛠️ 投資対効果分析
財務上のメリットは主に労働力削減とフィルム消費量の最適化から得られ、通常、1シフトあたり2人のオペレーターを削減した施設では、投資回収期間は12~18ヶ月となります。これらの予測は、標準的な基本賃金体系を前提とし、再加工費用の削減を考慮に入れています。
このアップグレードの財務モデルは、水平軌道式包装機の設備投資に対する定量化可能なコスト削減に基づいています。主な推進要因は労働力の効率化です。反復的な手作業をなくすことで、従業員をより付加価値の高い役割に再配置したり、離職率に応じて必要な人員数を削減したりすることが可能になります。
-
人件費削減: 3交代制の操業における、一般的な産業現場の基本人件費(積載作業1時間あたり約28~32ドル)に基づくと、梱包作業員2名を削減することで、年間で目に見えるコスト削減効果が得られます。
-
フィルムコスト削減:精密な張力制御と自動切断により、過剰包装を最小限に抑えます。フィルム削減率は、ベースラインの非効率性やプレストレッチ設定によって異なりますが、一般的に10%~20%程度です。
-
手戻りの回避:一貫した梱包により、出荷拒否や顧客クレームが減少し、収益マージンが保護されます。
調達に関する前提条件:投資回収期間の計算には、設置費用および必要なコンベアの改造費用を含める必要があります。プレストレッチフィルムによるコスト削減効果については、サプライヤーの見積もりを確認してください。実際の効果はフィルムの品質と製品の形状によって異なります。稼働率の高い環境では、生産量の維持により、投資回収期間は通常12~18ヶ月に短縮されます。
購入決定チェックリスト
-
製品形状:直線寸法を確認し、長さが包装リングのクリアランス内に収まることを確認してください(通常、標準で最大6mまで)。
-
熱管理:製品温度が40℃を超える場合は、劣化を防ぐために耐熱性のVベルト材を指定してください。
-
同期の必要性:生産が連続的か断続的かを判断し、適切なPLC同期モードを選択します。
-
密封方法:湿気に弱い用途にはホットナイフシールを選択してください。乾燥した状態での保管には、機械式クランプで十分です。
-
設置スペース:床面積が、過剰な緩衝設備を必要とせずにコンベアを直接配置できることを確認してください。
🛡️適合性に関する注意事項:この機器はISOおよびCE規格に適合するように設計されています。購入前に、製造元に具体的な認証についてご確認ください。
FAQ
この用途において、Vベルトコンベヤとローラーコンベヤの違いは何でしょうか? Vベルトは、パイプやチューブなどの円形物体をV字型に保持することで、優れたグリップ力を発揮します。一方、ローラーコンベヤは円筒形の物体が回転したり横方向にずれたりする可能性があるため、追加のガイドシステムが必要になります。Vベルトは、最大25m/分の速度でも滑ることなく、確実な牽引力を維持します。
このシステムは、製品の長さが変化する場合でも自動的に対応できますか?はい。PLC同期機能により、対象物の長さ検出センサーに基づいてラッピング回数が調整されます。短い対象物には1サイクルあたりのラッピング回数が少なくなり、長い対象物にはラッピングパターンが拡張されます。フィルムの切断は、長さに関わらず、各サイクルの最後に正確に行われます。
オービタルラッパーは、軟質プラスチックパイプの損傷をどのように防ぐのでしょうか?このシステムは、調整可能なフィルム張力と制御された重なり比率を利用しています。オペレーターは、デリケートなPVCパイプやPEパイプに対して、張力を低く設定できます。Vベルトサポートは荷重を均等に分散し、回転中に軟質パイプを変形させる可能性のある一点集中圧力を防止します。