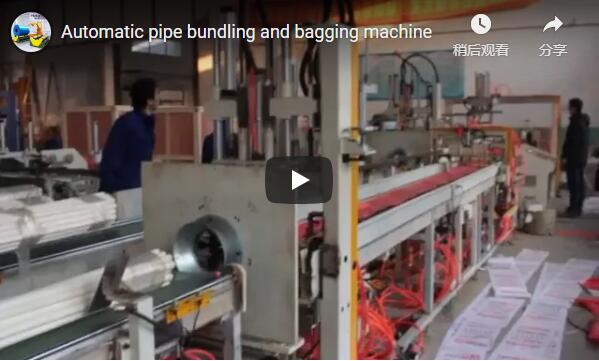
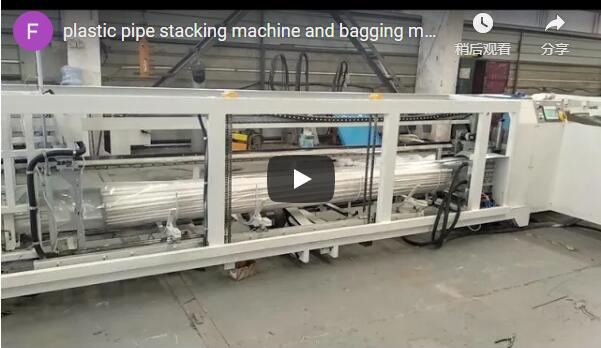
概要:オフラインのPVCパイプ結束・袋詰めラインは、包装工程と押出成形工程を分離することで、生産の安定性を最大限に高めます。この自動水平包装システムは、最大110mmの直径に対応し、結束形状もプログラム可能です。その結果、労働力への依存度を低減し、製品の損傷を最小限に抑え、配管や流体移送用途において一貫した保護を実現します。
🛠️ クライアントの背景
地域の配管市場向けに製品を供給する中規模の押出成形メーカーは、生産速度と包装速度を切り離し、上流の押出成形を停止することなく変動するスケジュールに対応できる包括的な包装ソリューションを必要としていました。これにより、多様なPVCパイプ径や複雑な注文プロファイルに対して一貫した生産量を確保することが可能になります。
住宅配管、農業灌漑、自治体インフラの各分野にまたがって事業を展開するこの施設は、週におよそ30~50トンの匿名化された処理量を管理しています。生産スケジュールは、季節的な建設サイクルや地域の販売代理店の注文に応じて変動します。この施設では、3つの押出ラインが同時に稼働し、小型の排水管から大型の電線管まで、幅広い直径の製品を生産しています。この多様性に対応するためには、シフト中に頻繁に変化する柔軟な包装パラメータが必要です。以前は、この変動をラインの末端での手動プロセスで管理しようと試みましたが、結果としてバンドルの品質にばらつきが生じました。経営陣は、業務の非効率性が、地域の販売代理店に対する厳格な配送基準を維持しながら、大量の注文を期日通りに履行する能力を制限していることを認識していました。
🏗️ チャレンジ
主な運用上のボトルネックは、押出成形と包装のワークフローが厳密に同期していることに起因しており、従来、ピーク生産期間中に頻繁な切り替え停止や業界特有の製品損傷率を引き起こし、納期遵守率に直接的な影響を与え、工場全体で取り扱い関連の安全事故を増加させていた。
押出成形と包装工程間の同期不良により、連鎖的なボトルネックが発生しました。包装ステーションで新しいパイプ径への調整が必要になると、上流のラインは速度を落とすか、完全に停止する必要がありました。この依存関係により、切り替えによるダウンタイムが発生し、業界標準のベンチマークに基づくと、通常、シフト全体の時間の 6 ~ 10% を占めていました。手作業による取り扱いは、重大な安全上のリスクと品質上の問題を引き起こしました。作業員は重い荷物を持ち上げる際に頻繁に負担を負い、負傷報告の増加とそれに伴う労災補償費用の増加につながりました。製品の損傷率は 10 ~ 15% に達することが多く、これは主に落下した荷物が硬い表面に衝突したり、不適切な結束張力によってパイプが変形したりすることが原因です。さらに、荷物の形状が一定しないためパレットの積載が不安定になり、輸送中の貨物のずれのリスクが高まりました。手作業による取り扱いの人件費は、包装予算の 20 ~ 30% を占めることが多く、他の業務改善のための資金が流用されていました。
🔗関連情報:その他のソリューションを見る
📈 ソリューション設計
推奨される構成では、蓄積バッファと独立した結束モジュールを備えた自動水平梱包ラインを採用しており、押出供給とは独立して動作することで連続的なワークフローを維持しながら、直径16mmから110mmまでの製品を処理できます。
エンジニアリングチームは、押出供給とは独立して動作するように設計された全自動水平パイプ梱包ラインを指定しました。電動蓄積テーブルは動的バッファとして機能し、梱包装置が次のバッチを処理する準備ができるまでパイプを保管します。この分離により同期の制約がなくなり、連続押出フローが可能になります。このシステムには、保存されたレシピに基づいてパイプを正確な六角形または正方形のパターンに配置するPLC(プログラマブルロジックコントローラ)自動制御ユニットが搭載されています。結束ヘッドは、自動張力と摩擦溶接ジョイントを備えたPP/PET(ポリプロピレンまたはポリエステル工業用結束材)を適用し、パイプ表面のテクスチャに関係なく均一な束の剛性を確保します。下流の袋詰めモジュールは、連続PEフィルムチューブを膨張させ、ヒートシールバーを使用して防湿性のエンクロージャーを作成します。オペレーターは、HMI(ヒューマンマシンインターフェースタッチスクリーンパネル)を介してすべてのパラメータを調整できるため、SKU変更間のセットアップ時間を最小限に抑えることができます。コイルドチューブ製品を処理する施設では、ハンドリング要件が大きく異なります。このような用途では、直線プロファイルではなく、リング状の負荷に最適化された水平コイルラッピングマシンが必要になることがよくあります。
🛡️ 実装
システム導入においては、自動化された包装ワークフローを既存の資材搬送ルートに整合させ、シームレスなシフト移行を可能にし、日常的な生産サイクル中の手作業による介入を最小限に抑え、上流の押出成形スケジュールと円滑に統合して継続的な運用フローを維持することに重点を置いています。
試運転では、機械的な再調整よりもワークフローの統合を優先しました。エンジニアは、押出成形チームと包装チーム間の材料のスムーズな受け渡しを確保するため、新しいラインを既存のコンベア経路に合わせました。制御システムは、製品直径ごとにバンドルプロファイルが設定されており、オペレーターは上流ラインを停止することなく、標準インターフェースメニューから生産パラメータを切り替えることができます。作業現場の監督者が視界を確保できるよう、移動ゾーン周辺には安全プロトコルが確立され、職場の基準に準拠しました。オペレーターは、シフトの継続性をサポートするため、ワークフローの調整、ストラップの再装填手順、および日常的なトラブルシューティングに焦点を当てたトレーニングを受けました。統合フェーズでは、さまざまなバンドル寸法にわたってシールの完全性を維持しながら材料の無駄を削減するためにフィルムの使用パターンを最適化することにも重点が置かれ、包装チームが押出成形のペースを乱すことなく一貫した生産量を維持できるようにしました。
| パラメータのカテゴリ | 仕様詳細 | 業界標準範囲 |
|---|---|---|
| パイプハンドリング | 直径能力 | 16mm~110mm(最大300mmまでカスタマイズ可能) |
| パイプハンドリング | 長さの範囲 | 2m~6m(延長フレームもございます) |
| バンドル設定 | 形状パターン | 六角形、正方形、長方形 |
| ストラッピングシステム | ストラップ素材 | ポリプロピレン(PP)またはポリエステル(PET) |
🔗関連機器もご覧ください
⚙️ 結果データ
設置後の性能データは、労働効率と材料保護において業界標準の改善を示しており、同期制約やボトルネックによる遅延なしに連続押出成形作業をサポートし、自動包装システムの標準的な運用回復ベンチマークに準拠しています。
本格生産開始後最初の1か月で、運用指標が大幅に改善しました。手作業の必要量は概ね50~70%減少し、スタッフを品質検査やパレット積み作業に再配置することができました。製品の破損率は通常1~3%の範囲で安定し、材料の再加工や破損品に関する顧客からの苦情に伴うコストを削減できました。蓄積バッファにより、押出ラインは包装切り替え時にもピークスループットを維持でき、業界標準の回復ベンチマークに沿って、これまで失われていたシフト時間を回復することができました。バンドルの一貫性によりパレット積載密度が推定10~20%向上し、輸送コンテナの空きスペースが削減され、単位当たりの物流コストが低減しました。顧客からのフィードバックでは、環境要因に対する保護が強化されたことが強調され、6か月の評価期間中、輸送中の湿気による損傷は報告されませんでした。
🛠️ 投資対効果分析
財務上の収益は主に、累積的な労働効率の向上と材料廃棄物の削減によってもたらされ、投資回収期間は、地域の賃金体系や同等の施設における日々の処理量によって異なりますが、通常14ヶ月から24ヶ月の範囲となります。
財務分析によると、労働効率の向上と廃棄物の削減により、高い投資収益率が期待できます。1日あたり50トンを超えるパイプを処理する施設では、人員削減と損傷コストの低減による年間コスト削減額は、地域の賃金水準に基づくと通常5万ドルから10万ドルの範囲となります。これらの数値は、完全自動化構成の場合、14ヶ月から24ヶ月の投資回収期間を示しています。処理量が少ない予算重視の事業者は、手動による袋詰め作業を残しつつ結束作業を自動化する半自動方式を検討すべきです。これにより、設備投資額を約25~35%削減できます。定期点検の間隔は標準的な産業機器のスケジュールに合わせられるため、メンテナンスコストは予測可能です。
免責事項:財務予測および投資収益率(ROI)の見積もりは、一般的な業界平均に基づいており、調達承認前に、現場固有の労働コスト、生産量、および現地の市場状況に基づいて検証する必要があります。コイル状製品を評価する施設は、水平コイル包装機は、直線状のパイプ包装システムとは異なり、リング状の荷物に適した異なる効率指標を提供することに注意してください。
🏗️ 購入決定チェックリスト
-
バッファ容量:蓄積テーブルのストレージ容量が、特定のSKU構成における押出成形出力と包装サイクル時間の最大差と一致していることを確認してください。
-
ストラップ張力制御:軟質PVCプロファイルの変形を防ぐため、さまざまなパイプ壁厚に合わせて調整可能な張力設定がストラップモジュールに含まれていることを確認してください。
-
レシピ管理:制御システムが、オペレーターインターフェースを介して自動的に形状を切り替えながら複数のバンドルプロファイルを保存できるようにし、切り替え時のダウンタイムを最小限に抑えるようにしてください。
-
密封性:袋の密封バーが、選択したPEフィルムのグレードに対応した正確な温度制御機能を備えていることを確認し、さまざまな周囲環境条件下でも防湿バリアが維持されるようにしてください。
-
安全基準への準拠:すべての安全インターロックとガードが、特に結束ヘッドとコンベアの挟み込み箇所周辺において、現地の機械に関する指令に適合していることを確認してください。
-
メンテナンスアクセス:機器のレイアウトを点検し、ストラップロールチェンジャーや潤滑箇所に容易にアクセスできることを確認することで、長時間のダウンタイムなしに定期メンテナンスをサポートします。
-
電源要件:設備の電源が、機械の電圧、相数、電流の仕様に適合していることを確認してください。該当する場合は、空気圧に関する要件も確認してください。
🛡️適合性に関する注意事項:この機器はISOおよびASTMの要件を満たすように設計されています。購入前に、製造元に具体的な認証を確認してください。
📈 よくある質問
このシステムは、PVCパイプに加えてHDPEパイプやPPパイプにも対応できますか?はい、水平パイプ梱包ラインは、HDPEやPPを含む様々な熱可塑性材料に対応しています。自動制御システムにより、パイプの剛性や表面摩擦の違いに合わせて結束バンドの張力を調整でき、変形を防ぎます。最適な結束保持力を確保するため、使用する樹脂の種類と結束バンドの材質の適合性を確認してください。
この装置で処理できるパイプの最大長さはどれくらいですか?標準構成では最大6メートルまでの長さに対応しており、ほとんどの配管および電線管用途をカバーします。インフラプロジェクトなどで使用されるような、より長い形状のパイプには、延長フレームをご利用いただけます。標準サイズ以外のパイプについては、寸法制限やコンベアの長さ要件を確認するため、サプライヤーにお問い合わせください。
異なるパイプ径間の切り替えは、システムによってどのように管理されるのでしょうか?制御システムは、各パイプ径ごとに個別のレシピを保存し、束の形状、パイプの本数、および結束パターンを定義します。オペレーターはタッチスクリーンインターフェースで希望のプロファイルを選択すると、機械が自動的に連結パラメータと結束間隔を調整します。この自動化により、手動での再設定に比べて切り替え時間を数分に短縮できます。