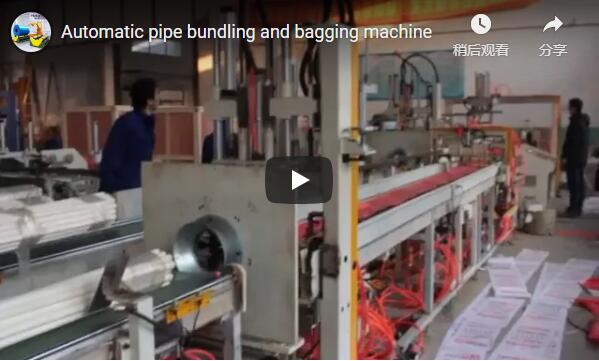
概要:この技術ガイドでは、PVCパイプの梱包における3つの重要な失敗要因、すなわち、自動化ラインの人員過剰、不適切な輸送用結束バンドの選択、および小径パイプの取り扱い手順の誤適用について解説します。統合された結束・袋詰めシステムによって、99.9%の計数精度で毎時20~40束の梱包を実現する方法、輸送保護においてストレッチフィルムがPPストラップよりも優れている理由、およびΦ16~32mmの導管に適したフィルムまたは袋の仕様について詳しく説明します。調達基準は、エンジニアリングおよび運用部門のリーダー向けに定量化されています。
[動画プレースホルダー]
🛠️ シングルオペレーターアーキテクチャの神話
最新の自動結束・袋詰めシステムは、自律的な計数、張力制御、および故障復旧機能を統合することで、専任のライン監視員を不要にし、1人の技術者が最大40本の押出ラインを安全に監視できるだけでなく、人件費を90%以上削減します。
原因:従来、工場管理者は包装ステーションごとに作業員を1人ずつ配置し、計数、結束、袋詰め、密封といった作業には継続的な手作業が必要だと考えていました。しかし、この時代遅れのモデルは、4つの異なる手作業を統合された自動化システムに置き換える最新の統合生産ラインシステムの能力を無視しています。
影響:人員過剰は操業コストを増大させ、押出成形のピーク時にボトルネックを生じさせる。自動化設備の稼働率が低い場合、処理能力が低下し、人件費が増加するため、大量のPVCおよびPPRパイプ製造における利益率を直接的に低下させる。
推奨される対策:集中型包装システムを導入し、単一のオペレーターが統合制御インターフェース(HMI)を介して複数のステーションを監視するようにします。このシステムは、パイプの計数、スパイラルフィルムの貼付、袋の密封を自律的に管理するため、簡単な監視チェックのみで済みます。一般的な業界ベンチマークに基づくと、1人の技術者が最大40台の押出機を安全に監視でき、1台の自動化ユニットで3人の作業員を効果的に代替できます。
🏗️ 輸送時の保護におけるストレッチフィルムとPPストラップの比較
ストレッチフィルム包装は、硬質PPストラップに比べて均一な圧縮と優れた振動減衰効果を発揮するため、長距離輸送中の微細なひび割れや湿気による損傷を防ぐための業界標準となっている。ただし、PPストラップは短距離の屋内輸送には依然として有効である。
原因:調達チームは、初期材料費が安く、手作業での取り外しが容易なため、ポリプロピレン(PP)製の結束バンドを安易に選択しがちです。しかし、この選択は、輸送中の硬質PVCの機械的脆弱性や、点荷重固定の限界を見落としています。
影響: PP製ストラップは、束全体に均等に力を分散させるのではなく、特定の接触点に圧力を集中させます。長距離トラック輸送中、この局所的な応力と路面振動が相まって、脆いPVC製の壁に微細な亀裂が生じ、出荷拒否や材料の無駄の増加につながる可能性があります。
推奨対策: 500キロメートルを超える輸送、または高湿度にさらされる輸送については、自動ストレッチフィルム包装に切り替えてください。連続したフィルム層が一定の周方向圧力(15~25kPa)を加え、路面からの衝撃を吸収し、紫外線や湿気の侵入を防ぎます。サプライヤーによる検証データによると、フィルム材料費はPPストラップよりも約40~60%高くなりますが、輸送中の損傷や作業時間の削減により、通常は運用コストの削減につながります。ベンチマーク比較の例については、下記のパフォーマンスマトリックスを参照してください。
| メトリック | ストレッチフィルム包装 | PPストラップ | PVCパイプにとってなぜ重要なのか |
|---|---|---|---|
| バンドル圧縮 | 360°均一、15~25 kPa | 4~6ポイント、40~60kPa | 均一な圧力が変形を防ぐ |
| 振動減衰 | 60〜70% 削減 | 20〜30% 削減 | 振動はPVCに微細な亀裂を引き起こす |
| 防湿層 | 完全(フィルムの重なりが50%以上) | ストラップ間の隙間 | 湿気は寸法安定性に影響を与える |
| UV保護 | 95% ブロックされた | なし | 紫外線はPVC表面を劣化させる |
| 8時間後にバンドルシフト | <2 mm | 5〜15 mm | ずれたパイプ同士が擦れ合う |
| 分離力 | 200~400N(カッターが必要) | 50~100N(容易に切断可能) | セキュリティとアクセシビリティのトレードオフ |
| 材料費 | 1束あたり0.15ドル~0.25ドル | 1束あたり0.08~0.15ドル | フィルムは40~60%高い |
| リサイクル性 | LDPE(容易にリサイクル可能) | PP(しばしば汚染されている) | 環境コンプライアンス |
注:すべての指標は、サプライヤーのテストと一般的な業界フィードバックに基づいた参考値です。実際の性能は、フィルムの厚さ、包装張力、輸送経路によって異なります。
🔗関連情報:その他のソリューションを見る
📈 小径パイプ梱包手順(Φ16~32mm)
小径のPVCパイプは、束のずれや材料の破れを防ぐために、特殊な低張力フィルムの貼付と強化された袋の封緘が必要となる。これは、標準的な高圧包装やヒートシール方式では、自動搬送中に構造的な完全性が損なわれることが多いためである。
原因:作業員は、大径パイプに使用する高張力フィルムの設定や標準的なヒートシール条件を、小径パイプにも適用してしまうことがよくあります。このような画一的なアプローチでは、Φ16~32mmの電線管の軽量性や柔軟性、薄肉包装材の機械的限界が考慮されていません。
影響:過剰な梱包張力により薄肉パイプが潰れ、また標準的な熱シールでは軽量ポリエチレンや織物素材にしっかりと接着できません。その結果、輸送中に束が緩んでずれが生じ、袋の破裂、製品の汚染、後工程での組み立て遅延につながります。
推奨される対策:フィルムの張力を低減して壁の変形を防ぎ、強化された密封方法に切り替える、小径包装専用のプロトコルを導入してください。薄肉ポリエチレン袋の場合は、精密な温度調整による熱密封を使用してください。プラスチック織布袋の場合は、テープ巻きと二重縫製による密封を組み合わせ、確実な縫製を実現してください。自動化システムは、ライン全体の効率を損なうことなく、これらの低い張力閾値と代替密封機構に対応できるようカスタマイズする必要があります。
🛡️ 調達検証チェックリスト
自動パイプ包装装置の妥当性を検証するには、処理能力、直径の適合性、張力制御範囲を特定の生産構成に合わせて確認し、選択したシステムが既存の押出ラインとシームレスに統合され、切り替え時のダウンタイムを最小限に抑えられることを確認する必要があります。
原因:エンジニアリングチームは、負荷試験済みの生産パラメータではなく、アイドルサイクルでのデモンストレーションに基づいて包装機械を承認することが多い。この見落としにより、実際の直径のばらつきや連続押出成形に対応できない、不適合な機器が使用されることになる。
影響:仕様が不十分な機械は直径の変化に対応できず、頻繁な停止、計数ミス、フィルムの無駄につながります。包装速度が押出成形の生産量に追いつかない場合、完成品が滞留し、床面積が消費され、設備総合効率(OEE)が大幅に低下します。
推奨される対策:設備投資の承認前に、機械が手動再校正なしで全直径範囲(16~200mm)に対応できることを確認してください。マルチビーム光学センサーを使用し、計数精度が99.9%以上を維持しながら、システムが1時間あたり最低20束の処理能力を達成できることを確認してください。最終的な検証では、遠隔監視機能、迅速なフィルム交換、および長期信頼性を保証するための文書化されたメンテナンス間隔を確認する必要があります。
🔗関連情報:[関連機器]( https://www.fhopepack.com/PPR PVC-pipe-bagging-packing-line.html)
🛡️適合性に関する注意事項:この機器はISOおよびASTMの要件を満たすように設計されています。購入前に、製造元に具体的な認証を確認してください。
⚙️ 技術および運用に関するよくある質問
自動包装ラインは、より柔らかいPPRプロファイルに合わせて張力パラメータを調整することで、混合材料の生産をサポートします。また、オペレーターが標準化されたメンテナンススケジュールに従うことを前提として、労働力削減と廃棄物削減に基づき、投資回収期間は通常8~14ヶ月です。
質問:1つの自動ラインでPVCパイプとPPRパイプの両方を処理できますか?
A:はい、機械に張力調整機能があれば可能です。PPRプロファイルはPVCよりも機械的に柔らかいため、壁の変形を防ぐには25~50ニュートンの低いフィルム張力が必要です。サプライヤーによる検証済みの構成では、単一の自動ユニットで機械的な切り替えなしに材料を切り替えることができることが確認されています。
Q:手動バンドルから自動バンドルに切り替えた場合、一般的な投資回収期間はどのくらいですか?
A:一般的な業界ベンチマークに基づくと、標準的な賃金率と間接費を考慮すると、3人の手作業者を1台の自動化ユニットに置き換えることで、年間約6万ドルから8万ドルの人件費削減効果が得られます。設備投資の回収期間は、1日の稼働時間と地域の人件費によって異なりますが、通常8ヶ月から14ヶ月です。
Q:細いパイプにストレッチフィルムを使用する場合、袋の素材を変える必要がありますか?
A:いいえ。ストレッチフィルム自体が主要な結束層および保護層の役割を果たします。直径16~32mmのパイプの場合、薄肉ポリエチレンフィルム(厚さ0.04mm)と熱シールを組み合わせるのが最も費用対効果の高いソリューションです。織布袋は、エンドユーザーが特に強化外装を要求した場合にのみ必要となります。
質問:計数精度を維持するために重要なメンテナンスは何ですか?
A:光学センサーは、マルチビーム検出を妨げる可能性のあるPVC粉塵や製造時の残留物を除去するために、毎日清掃する必要があります。校正は、既知の直径の基準パイプを使用して、500稼働時間ごとに実施する必要があります。最新のシステムには、検出精度が99.5%を下回った場合に作動する自己診断アラート機能が備わっています。
Q:この機械は、パイプの曲がりや真円でない端部をどのように処理しますか?
A:V字型コンベアと緩衝ゾーンは、わずかな寸法変動を吸収するように設計されており、1メートルあたり最大2mmの曲がりを許容します。著しく歪んだ原材料の場合は、事前矯正アタッチメントの使用をお勧めします。購入前に、サプライヤーの技術仕様書に許容範囲が明記されていることを確認してください。