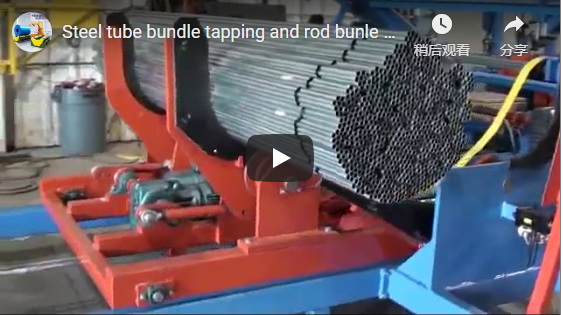
鋼管メーカーが自動スタッキング・結束ラインを必要とする理由とは?
自動化されたスタッキングおよび結束ラインは、製管工場の出力と直接同期することで、手作業によるボトルネックを解消し、業界平均の12~18%に相当する重量結束バンドの無駄を削減し、輸送中の高密度で安定した結束状態を保証します。この運用変更により、人件費を削減できるだけでなく、重量があり高価な鋼材を物流中の表面損傷やずれから保護できます。
手作業による取り扱いから自動化された重量物包装への移行は、業務効率とコスト管理に直接的な影響を与えます。最新の鋼管製造ラインでは、高度に同期された自動包装プロセスが実行されます。まず、電磁式または機械式のスタッキングマシンが鋼管を六角形または正方形の密な束に整列させ、次に重量物結束機が高張力鋼管またはPETバンドを巻き付けます。危険な手作業を排除することで、製造業者は作業員の負傷や束の崩壊のリスクをなくし、輸送中の事故や不良品の発生を直接的に削減できます。
処理能力はチューブの形状によって異なりますが、これらの自動化システムは高速溶接機や圧延機のピーク出力に匹敵する安定した流量を維持します。これにより冷却ベッドへのチューブの堆積を防ぎ、構造用、流体用、工業用鋼管を制御された予測可能な条件下で製造できます。その結果、直接労働力の必要量が大幅に削減され、予測可能な包装サイクルが実現し、重工業生産の需要にも容易に対応できます。
🏗️ これらのシステムにはどのような鋼管仕様が適していますか?
これらのシステムは、高耐久性の構造用鋼管、流体用鋼管、機械用鋼管(炭素鋼、合金鋼、亜鉛メッキ鋼管を含む)向けに設計されています。自動化された製造ラインは、外径最大365mm、管長最大9メートルまでの幅広い産業用鋼管に対応可能です。
材料の質量と寸法規格によって、装置の構造構成が決まります。軽量プラスチックとは異なり、肉厚鋼管は下流の装置に大きな静的および動的荷重を及ぼします。製造は電気抵抗溶接(ERW)またはシームレス圧延機によって行われ、連続的に高強度の製品が生産されるため、即時の自動処理が必要です。
このシステムの頑丈な張力調整機構と磁気/機械式リフティングアームは、外径365mmまでの鋼材の重量に対応できるよう独自に調整されています。この堅牢な構造により、ランアウトテーブル、アライメントゲート、およびストラップヘッドは、金属同士の連続的な衝撃に耐えることができ、過酷な製鉄所環境における機器の長期的な信頼性と構造的な安全性を直接的に確保します。
🛡️ 焦点:PLC制御の結束システムによる重量鋼材束の固定方法
プログラマブルロジックコントローラ(PLC)は、ラインの中枢神経系として機能し、サーボ駆動の高張力結束ヘッドと頑丈な油圧式サイド/トップクランプを使用して、結束バンドの張力を業界標準の±5%の範囲内に維持します。この高精度により、クレーンによる吊り上げ中の結束バンドの緩みを防ぎ、作業現場の危険と倉庫での取り扱いコストを直接的に最小限に抑えます。
1. 高度な構造用ストラップ力学
天井クレーンによる安全な取り扱いと平床トレーラーによる輸送には、一貫した結束形状が不可欠です。PLCは、高耐久性ロードセルを介してクランプ力とストラップ張力を継続的に監視します。全長9メートルにわたって張力を均一に保つことで、手作業による結束でよく発生する、輸送中の危険な滑りの原因となるインナーチューブの緩みを解消します。
2. インテリジェントなリアルタイムフィードバックループ
PLCは鋼帯の抵抗をリアルタイムで測定し、油圧式またはサーボ式のテンショナーをレシピの要件に合わせて調整し、高強度のノッチ接合またはシールレス接合を実行します。この自動フィードバックループにより、オペレーターの推測作業が不要になり、大量のスケール付着やチューブ表面のばらつきにも対応できます。
3. 精密バンドル形状
束の幾何学的公差は厳密に管理されており(通常±2mm以内)、垂直倉庫ラックでのスムーズな積み重ねとクレーンによる吊り上げ作業の円滑化を保証します。自動結束ヘッドは、六角形配置全体に構造力を均一に分散させることで、9メートルもの長い束を不均一な手動張力で結束した際に発生する「バナナ効果」(長手方向の湾曲)を防ぎます。
⚙️ 結束時の表面保護および完全性確保対策
高張力結束工程において、高品位鋼管を表面の傷、溝、変形から保護するには、厚手のナイロン/ポリウレタン製の接触面と自動位置合わせゲートを組み合わせる必要がある。
- ソフトタッチ接点: インデックス付けおよび結束工程における金属同士の摩擦を軽減するため、すべてのコンベアローラー、V溝、およびリフティングアームには、高耐久性ポリウレタンまたはエンジニアリングナイロンがコーティングされています。
- 制御されたクランプ圧力: 結束ヘッドがバンドを巻き付ける前に、強力な油圧式サイドプレスとトップクラッシュによってチューブがしっかりとした構造形状に成形されます。PLCは鋼管の肉厚に基づいてこの力を調整し、薄肉鋼管が圧力によって潰れたり楕円形に変形したりするのを防ぎます。
- ストラップピッチのプログラミング機能: このシステムでは、オペレーターが9メートルの長さに沿って、ストラップの間隔を可変に設定できます。太くて重いチューブには、天井クレーンによる輸送時に発生する大きな機械的てこの力に対抗するため、両端付近に追加のストラップが取り付けられます。
📈 選定チェックリストと技術用語集
| 製品仕様 | 検証方法 | ビジネスインパクト | |
|---|---|---|---|
| 最大チューブ径 | 365ミリメートルまで | 物理的なキャリパー/レーザースキャン | 機能:重工業用パイプの形状に対応可能 |
| 最大チューブ長 | 最大9メートル | レーザー距離計ログ | 機能:構造配管/流体配管に対応 |
| ストラップ張力精度 | 設定値の±5%(PLC制御) | ロードセル校正証明書 | 安全性とコスト:束の崩壊やストラップの無駄を防止 |
| バンドル形状許容誤差 | ±2 mm(幅と高さ) | レーザープロファイロメーターのスキャンデータ | 効率性:自動スタッキングとラック設置が可能 |
| ストラップピッチのプログラマビリティ | 段階的な間隔 | サプライヤーソフトウェアデモ | 効率性:カスタム構成により負荷の安全性が最大化されます |
| 表面接触材料 | ポリウレタンコーティング/ナイロン | 材料データシート | コスト:表面の傷や不良品の発生をなくす |
| 労働要件 | 1. シフトオペレーター(最低限の研修) | SOP文書化/フィールドトライアル | コスト:直接労働への依存度を大幅に削減 |
技術用語集とインライン定義
- PLC(プログラマブルロジックコントローラ): 入力を継続的に監視し、出力をリアルタイムで調整することにより、機械的なプロセスを自動化するために使用される産業用デジタルコンピュータ。
- 六角形の積み重ね: チューブが互いに噛み合う列に重ね合わされた構造的な束ね方で、密度を最大化し、内側のチューブがずれるのを防ぎます。
- 締め付けピッチ: 束の長さに沿って取り付けられたストラップ間の、プログラムされた直線距離。
- 楕円化: 過剰な外部締め付け力や結束力によって、円形パイプの断面が楕円形に変形してしまう現象。
- 人間工学に基づいた安全性: システム設計は、作業員の危険を最小限に抑えることに重点を置いており、監視作業員を1名に減らすことで、重い鋼材の取り扱いによる圧迫事故のリスクをほぼ完全に排除している。
🏭運用上の注意:この高容量自動スタッキングおよび結束ラインは、中国北部で設計・製造されています。過酷な重工業環境向けに最適化されており、制御HMIパネルを監視する訓練を受けたオペレーターが1シフトにつき1名のみで済むため、国際的な鋼管メーカーにとって非常に信頼性が高く、費用対効果の高い設備となっています。
🛡️適合性に関する注意事項:この機器はISOおよびCE規格に適合するように設計されています。購入前に、製造元に具体的な認証についてご確認ください。