概要:本技術評価では、ロール状材料の搬送における軌道式ストレッチ包装と垂直コイル包装ラインを比較します。封じ込め物理特性、処理能力、労働力削減効果、および総所有コストを分析することで、ISO 9001品質プロトコルおよびASTM D5487フィルム試験規格に準拠した、検証済みの意思決定マトリックスをオペレーターに提供します。
[動画プレースホルダー]
🛠️評価基準
選定にあたっては、輸送中の損傷防止、スループットの同期、労働力削減、設置面積の最適化、および単位梱包コストという5つの運用ベクトルにわたる定量化可能な基準値が必要です。すべての指標は、資本配分を行う前に、貴社固有の製品形状、重量配分、および貨物取り扱い手順に基づいて検証されなければなりません。
輸送中の損傷防止は、引き続き主要なエンジニアリング上の制約事項であり、動的負荷条件下での包装後の不良率を 1% 未満に抑えることを目標とします。スループットの同期には、上流の生産サイクルとの整合性が必要であり、中密度ロールの場合、通常は毎分 12 ~ 25 ユニットが要求されますが、正確なレートはサプライヤーによる検証が必要です。労働力削減は、オペレーター対機械の比率で測定され、投資収益率を維持するために、半自動システムではシフトあたりオペレーターが 1 人を超えないようにする必要があります。床面積の最適化には、インフィード/アウトフィードコンベアのルーティングと安全クリアランスゾーンを考慮する必要があり、直線構成の場合は通常 50 m² が上限となります。単位包装コストは、ストレッチフィルムの場合は 0.15 ドル未満、成形済みスリーブの場合は 0.35 ドル未満に抑える必要があります。すべての数値は例示であり、材料の厚さと機械速度のパラメータに基づいて検証する必要があります。
| 基準 | 合格基準 | 失敗リスク |
|---|---|---|
| 輸送中の損傷率 | 包装後1%以下 | 3%を超える場合は、フィルムの張力または保持力が不十分であることを示します。 |
| スループット | 12~25単位/分(例示/要確認) | 12ユニット/分未満では上流工程の生産ボトルネックが発生する |
| シフトあたりの労働 | オペレーター1名以下(半自動) | オペレーターが2人を超えると、自動化の投資対効果が低下し、エラーのばらつきが増加する。 |
| 床面積 | ≤50 m²(直線型レイアウト) | 過剰な設置面積は、施設の運営費と光熱費を増加させる。 |
| 単位あたりのコスト | 0.15ドル未満(フィルム)、0.35ドル未満(スリーブ)(参考画像/要確認) | 予算超過には、数量の正当化とサプライヤー契約の検証が必要です。 |
重要事項:すべての処理能力およびコスト指標は、業界平均値を示すものです。正確な製品寸法、フィルム厚さ、および輸送条件については、サプライヤーの資料でご確認ください。
🏗️ オプションA:オービタルストレッチラッパー
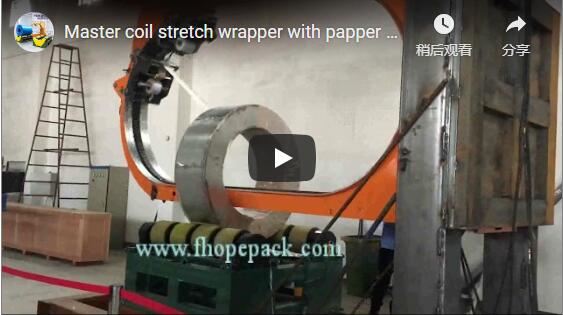
軌道式ストレッチラッパーは、固定された円筒状の積荷の周囲を回転する水平フィルム搬送装置を採用し、サーボ制御によって一定の張力を維持することで、輸送中の損傷率を1%未満に抑えます。この構成により、ばらばらのロール状フィルムを最適な通気性で包装できるとともに、供給業者による検証を条件として、毎分12~25個の処理能力を維持します。
この機械はリング機構の原理に基づいて動作し、製品はコンベア上で静止したまま、フィルム搬送車がプログラム可能な速度で回転します。サーボ張力制御とは、フィルムの繰り出し量を電子的に精密に制御して過伸張やたるみの発生を防ぎ、ロール径が異なっても均一な荷重圧縮を保証します。重量50~500kgの円筒形製品の場合、高耐久性のオービタルユニットは、フィルムの幅、厚さ、および重なり率に合わせて調整することで、ASTM D5487シュリンクフィルム規格に準拠します。このシステムは、カット&シールサイクルを自動化することで手作業による包装のばらつきを排除し、ストレッチラップの無駄や荷重安定性のばらつきといった問題点を直接解決します。
操作手順(技術):
-
コンベアのインデックスがリングの中心に転がり込み、光電センサーが製品の長さと直径を検出します。
-
サーボモーターがフィルム搬送装置に係合し、設定された回転数で軌道回転を開始する(図解/確認)。
-
直線レールが搬送物をガイドし、テンションローラーがフィルムの張力比を一定に保つ。
-
サイクル完了時に、自動フィルムカッターとヒートシール装置が作動します。
-
排出コンベアは、包装された荷物を下流のパレット積みまたは結束ステーションに搬送します。
重要なポイント:オービタルラッパーは、完全な密閉ではなくらせん状のフィルム封入方式を採用しているため、通気性のある保護機能と迅速なサイクルタイムが、完全な空隙除去の必要性よりも優先される低湿度環境に最適です。
中規模産業用ユニットの場合、通常、設備投資額は45,000ドル~85,000ドルです(例示/要確認)。オペレーターは、積み込み/積み下ろし作業のため、シフトごとに1名必要ですが、完全自動化されたタイプでは無人運転が可能です。サプライヤーのモデル(例:{d.link1})は、気泡緩衝フィルム用途向けに精密な張力制御機能を統合しており、ISO 9001品質管理プロトコルに準拠し、再現性の高い包装性能を実現します。
🔗関連情報:その他のソリューションを見る
📈 オプションB:垂直コイル包装ライン
垂直コイル包装ラインは、マルチステーション式スリーブアプリケーターと熱シールアレイを採用し、重量のあるコイルを垂直方向に完全に包み込むことで、空隙をなくし、輸送中の損傷率を0.5%未満に抑えます。このシステムは、毎分20~30個の大量処理能力を目標としており、すべての性能指標は、お客様のコイル形状に合わせてサプライヤーによる検証が必要です。
このアーキテクチャは、マンドレルローディングターンテーブルと、コイルの上面と下面に予め成形されたPEフィルムを引き込む垂直スリーブアプリケーターを利用することで、重量のあるコイルの取り扱いにおける封じ込め不良に対処します。コイルの中心穴を床に対して垂直に配置することで、重力によるスリーブの展開と安定した垂直インデックスを可能にする「アイ・トゥ・スカイ」配置により、高速動作中も一貫したアライメントが確保されます。サーボ駆動の張力制御により、フィルムがコイルの外径とコアの内径に正確に適合し、輸送中の滑りを防止します。ポリエチレン用に140~160℃で動作する校正済みの熱シールバーにより気密性の高いエンベロープが形成され、水分の侵入や表面の擦り傷を直接的に軽減するとともに、ASTM D5487フィルム性能基準を満たします。
操作手順(技術):
-
コイルは、精密な位置合わせピンを備えたローディングターンテーブル上に、垂直方向(目から空に向かって)にインデックスされます。
-
ロボット式スリーブアプリケーターが、成形済みのフィルムをコイルの上面と下面に配置します。
-
熱溶着バーは140~160℃で作動し、フィルムの端を溶着させて連続した封筒状にする。
-
オプションのラベル貼付、結束、またはバンド掛けステーションにより、密封されたパッケージをパレット積み用に固定します。
-
排出コンベアは、完成したコイルを下流の保管場所または出荷準備場所に搬送します。
要点:このラインは、スリーブの展開と熱シールを自動化することで、3~4人の作業員から1人の監督者へと手作業を削減します。ただし、設備投資額は通常15万ドル~30万ドル(例示/要確認)です。{d.link2}は、重金属、ワイヤー、または紙素材に最適化された標準的な垂直コイル包装構成を表しています。
🛡️比較表
直接比較を行うには、機械の仕様を製品の重量、表面感度、および必要な処理量に合わせる必要があります。すべてのコストおよび性能指標は参考値であり、サプライヤーのテストレポートおよびお客様の施設の設備制約に基づいて検証する必要があります。
| 評価基準 | オービタルストレッチラッパー | 垂直コイル包装ライン |
|---|---|---|
| 製品の形状に最適 | 長い円筒形のロール(フィルム、パイプ、形材) | 重いコイル(ワイヤー、金属、紙) – 目線を空に向けて配置 |
| 損傷防止(輸送中) | 校正された張力で1%以下。フィルムの巻き付けにより微細な隙間が生じる場合があります。 | スリーブを完全に覆った状態で0.5%以下。隙間がないため滑りが防止されます。 |
| スループット(単位/分) | 12~25(例示/要確認;ロールの長さによって異なります) | 20~30(例示/確認が必要;高速スリーブアプリケーターが必要) |
| 労働要件 | 1シフトにつきオペレーター1名(半自動運転) | シフトごとに1名の監督者(完全自動化) |
| 床面積(㎡) | 約30~50(直線レイアウト) | 約40~70(安全区域を設けた複数ステーション配置) |
| フィルム/スリーブ素材 | ストレッチフィルム(PE/PVC) – 価格:約0.08~0.15ドル/枚(参考価格/要確認) | 既製PEスリーブ – 単価約0.20~0.40ドル/個(参考価格/要確認) |
| 資本コスト(例示/検証) | $ 45,000- $ 85,000 | $ 150,000- $ 300,000 |
| 投資回収期間(年間50万台の場合) | 12~18ヶ月(年間取引量50万件以上に対応) | 12~18ヶ月(年間取引量50万件以上に対応) |
| 操作の複雑さ | 低レベル;レシピ管理は最小限で済みます | 中程度。張力校正と熱シール監視が必要。 |
重要なポイント:調達を最終決定する前に、サプライヤーが実施するテストで、実際の製品寸法、フィルムグレード、および輸送条件に基づいて、スループットとコストに関する主張を検証してください。
🔗関連機器もご覧ください
⚙️ 選択に関するアドバイス
調達決定においては、速度よりも製品の形状と表面感度を優先する必要があります。通気性のある梱包が必要な軽量円筒形貨物には軌道式ラッピングを、空隙ゼロの熱密封と厳格な輸送損傷軽減が求められる重量のある高価なコイルには垂直コイルラインを選択してください。
意思決定フローチャート
-
製品形状:
- 長円筒(L/D比 >3)→軌道式ストレッチラッパー
- リング/コイル形状(目線方向)→垂直コイル包装ライン
-
単位あたりの重量:
- <500 kg → 軌道式ラッパーで十分。設備投資額が削減される。
-
500 kg → インデックス時にコイルの構造的完全性を維持するために垂直線が必要
-
ダメージ感受性:
- 標準的な工業製品 → 軌道式包装材は適切な封じ込めを提供する
- 高級表面仕上げまたは湿気に弱い素材 → 垂直スリーブが擦り傷や水蒸気の侵入を防ぎます
-
スループット要件:
- 20ユニット/分未満 → オービタルラッパーは中程度の生産サイクルに適合します
-
20ユニット/分 → 手作業によるボトルネックを解消するため、垂直ラインを推奨します
購入前に確認すべき実用的な事項
-
シールバーの温度(140~160℃)とご使用のフィルムグレード(PEまたはPP)を対応させた材料適合性マトリックスをご請求ください。熱特性が一致しないと、シール不良やASTM D5487規格への不適合につながります。
-
実際のロール寸法とフィルム厚さを用いた、文書化された生産速度テストを要求してください。カタログに記載されている速度はあくまで目安です。サプライヤーの技術チームに確認してください。
-
搬入・搬出コンベア、安全ライトカーテン、メンテナンスアクセスなどを含めた総床面積要件を確認してください。標準的な50m²の設置面積は、コンプライアンスゾーンを含めると80m²にまで拡大することがよくあります。
-
熱シールバー、テンションローラー、フィルムカッターなどの摩耗しやすい部品のスペアパーツの納期を確認してください。生産停止を防ぐため、サプライヤーとの契約では2週間以内の納品を保証する必要があります。
🛠️ よくある質問
技術的な調達決定においては、機械の性能、材料仕様、および規制遵守状況を正確に整合させる必要があります。すべての性能に関する主張は、供給業者の文書および貴社施設の運用パラメータに基づいて検証されなければなりません。
Q:軌道式ストレッチラッパーは、重い鋼コイルを処理できますか?
いいえ。鋼コイルの重量は通常1~10トンで、軌道式システムの耐荷重500kgを超えます。構造的な変形を起こさずに重量のあるリング形状を扱うには、垂直コイル包装ラインまたは専用の反転包装機が必要です。
質問:これらの機械の一般的な年間メンテナンス費用はいくらですか?
業界のベンチマークでは、設備投資額の3~5%を年間保守費用として見積もっていますが、これはサプライヤーとの保守契約条件と照らし合わせて確認する必要があります。例えば、60,000万ドルのラッパーの場合、1,800~3,000ドルを予算に計上し、200,000万ドルのラインの場合、6,000~10,000ドルを予算に計上してください。機器プロバイダーと正確な保守契約内容を確認してください。
質問:適合性を確認するために、CE認証またはUL認証は必要ですか?
CEマーキングは、機械指令2006/42/ECに基づき、欧州経済領域での展開において必須であり、ISO 9001の品質および安全プロトコルへの準拠を保証します。UL認証は、米国における賠償責任保護のために推奨されますが、必ずしも義務付けられているわけではありません。規制要件については、サプライヤーのコンプライアンス文書をご確認ください。
Q:異なるロール径間の切り替えにはどれくらい時間がかかりますか?
オービタル式包装機の場合、機械式ガイドアームの調整には通常5~10分かかります。レシピ保存システムを採用した垂直ラインでは、切り替え時間は10~15分ですが、初回セットアップ時には張力と温度の調整に最大30分かかる場合があります。上記時間はすべて目安であり、お客様の製品仕様に合わせてご確認ください。