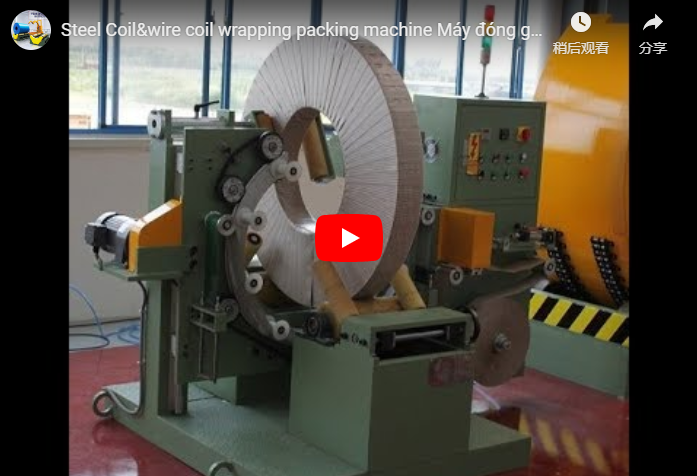
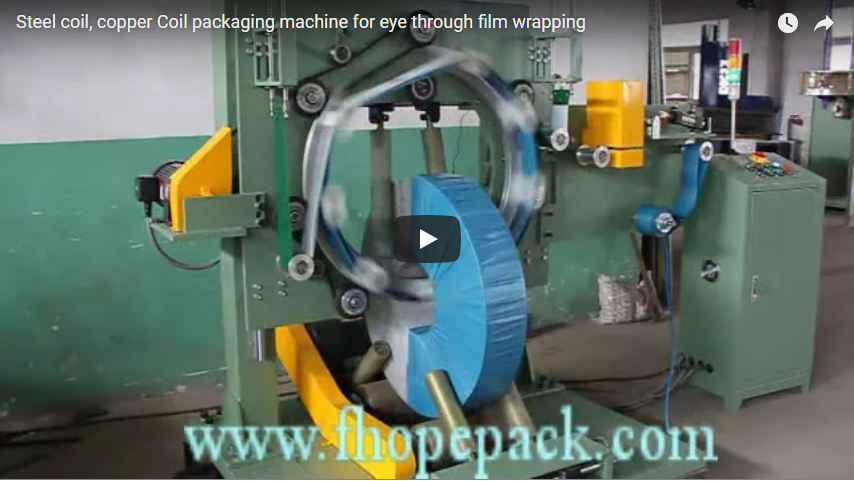
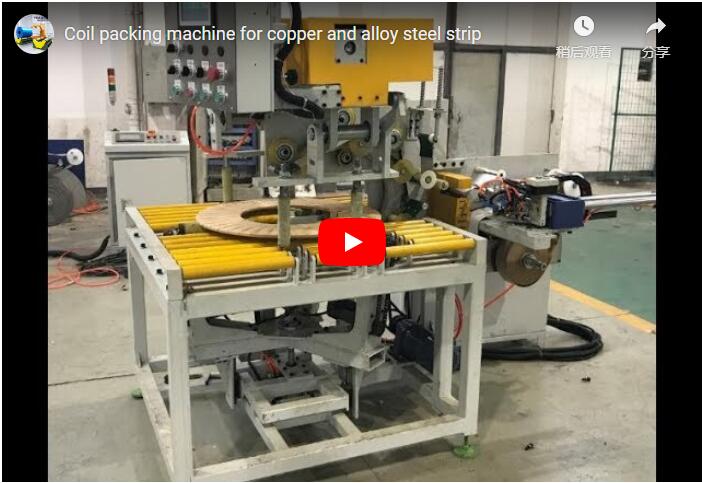
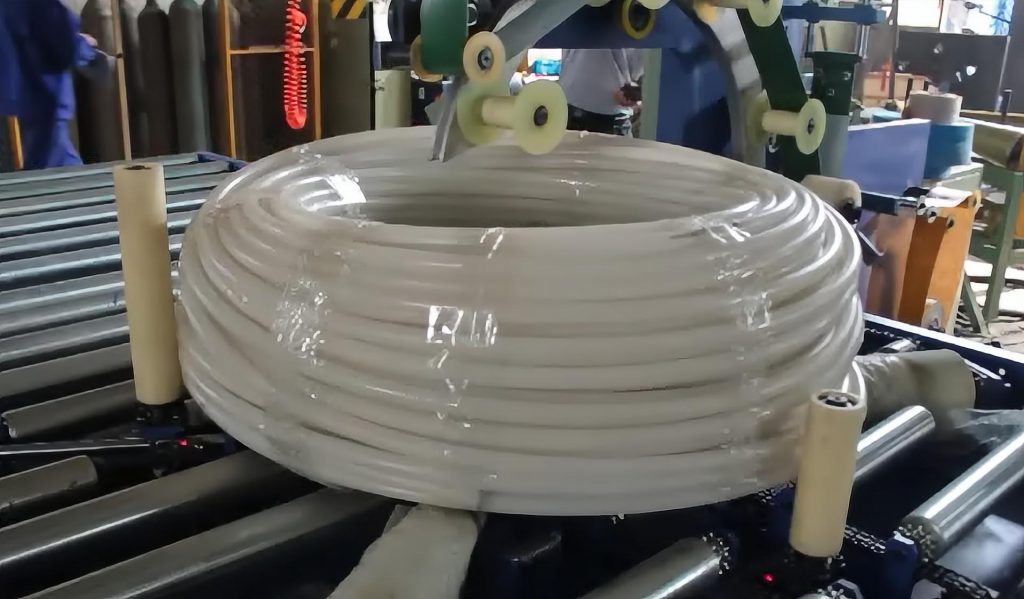
概要:鋼コイルの輸送中の損傷は、通常、手動による張力調整の不均一性やフィルムの被覆不足に起因し、寸法安定性や表面の完全性が損なわれます。自動コイル梱包ラインは、円周方向の結束、回転式ストレッチ包装、インラインシールを標準化することで、作業者によるばらつきを排除し、スループットを最適化し、資材取り扱い規制への準拠を確保します。本技術解説では、産業用途への導入に必要なエンジニアリングパラメータ、統合プロトコル、および性能検証フレームワークについて概説します。
🛠️ 業界の課題
手動コイル包装は、張力のばらつきやフィルムの重なりの不均一性を引き起こし、輸送中の寸法安定性を直接損ない、水分の侵入や表面の摩耗のリスクを高め、空気圧搬送装置や手動による資材移動に伴う作業場の安全リスクを増大させます。業界の動向を見ると、手作業による結束やフィルム包装では、張力のばらつきが±20%を超えることが多く、荷重分布が不均一になり、鉄道輸送や海上輸送中に層の滑りや伸縮が加速します。フィルムの適用が不均一なため、コイルの端や内径が湿気、結露、微粒子汚染にさらされ、表面酸化や顧客による返品率に直接影響します。さらに、手動の空気圧工具やガイドなしのフィルムディスペンサーへの依存は、人間工学的負担を増大させ、反復動作や挟み込みの危険性に関する現代の労働安全プロトコルに違反します。注:具体的な返品率や労働指標は、施設の処理能力、コイルのグレード、地域ごとの輸送条件によって異なります。正確なベンチマークを行うには、ベースライン監査が必要です。
業務上の摩擦は、製品の品質だけにとどまりません。調整されていない手作業のワークフローは、上流工程のスリット加工や巻き取りのタクトタイムとずれるボトルネックを生み出し、バッファの蓄積やラインの供給不足を引き起こします。包装が律速段階になると、総合設備効率(OEE)が低下し、生産量の増加に見合わない残業コストが増大します。現代のサービスセンターや工場では、包装のばらつきがサプライチェーンの信頼性、保証リスク、資材取り扱いに関する規制遵守に直接影響を与えるため、従来の手作業による工程から脱却しつつあります。
🏗️ 解決メカニズム
自動コイル梱包ラインは、プログラマブルロジックコントローラを介してセンタリング、円周方向の結束、回転ストレッチ包装を同期させ、均一な張力分布と完全なエッジシールを確保することで、大量生産環境や複雑なサプライチェーンにおける輸送中の伸縮、環境劣化、手作業による取り扱いのばらつきを軽減します。コアアーキテクチャは、単一のPLC同期シーケンス内でコイルの積載、センタリング、包装、シール、ラベル貼付タスクを処理する自動機械を統合しています。可変周波数ドライブ(VFD)は、ターンスタイルインデックス中のスムーズな加速と減速を管理し、正確な位置精度を維持しながらエッジの変形を防ぎます。センタリングが完了すると、コイルは結束ステーションに進み、そこで円周方向のPETまたはスチールストラップが事前に校正された張力レベルで適用され、環境にさらされる前に層の位置合わせが固定されます。
結束後、専用のストレッチ包装機が、プログラム可能な重なりとプレストレッチ比率を持つ多層保護フィルムを適用してコイルをしっかりと包み込み、損傷を防ぎます。この連続フィルムバリアにより、露出した端部がなくなり、複合輸送中の湿気、塩水噴霧、および微粒子摩耗を遮断する耐湿性シールが形成されます。システムは自動的にインラインシーリングおよびラベリングモジュールに進み、トレーサビリティのためにバーコードまたはRFIDタグを貼付し、クローズドループワークフローを維持します。すべての機械的相互作用は安全インターロックとライトカーテンによって制御され、ISO 12100リスクアセスメントガイドラインやOSHAの機械ガード要件など、作業員の安全に関する業界標準および規制に準拠しています。免責事項:性能結果は、コイルの仕様、フィルム/ストラップ材料のグレード、および施設の環境条件によって異なります。正確な構成の一致については、サプライヤーとの協議が必要です。
🔗関連情報:その他のソリューションを見る
📈 実装の詳細とパラメータ
最適な構成では、コンベアのタクトタイム、プログラム可能なストラップ張力範囲、エンコーダ駆動のフィルムオーバーラップ制御を標準コイル寸法に合わせる必要があり、すべての仕様は、試運転、運用統合、およびさまざまな施設レイアウトでの定期メンテナンスのスケジュール設定の前に、メーカーの性能ベンチマークに対して検証されます。導入の成功は、寸法マッピングから始まります。標準コイル梱包ラインは、通常、内径 (ID) が 450 mm ~ 760 mm、外径 (OD) が 900 mm ~ 2,100 mm の範囲に対応しますが、非標準の形状の場合は、カスタムマンドレルまたは調整可能なターンスタイルが必要になる場合があります。コンベアのインデックス速度は、上流の処理速度に合わせるように校正され、通常、搬送中は 0.2 m/s ~ 0.5 m/s で動作し、エッジの完全性を維持するためにセンタリング中は 0.1 m/s に減速します。
結束モジュールは、コイルの質量と結束バンドの幅(一般的に12 mmから19 mm)に応じて、通常1,500 Nから3,500 Nの張力レベルで円周バンドを適用します。張力の一貫性は、サーボ駆動のテンショナーとPLCフィードバックループによって維持され、接合部の強度は摩擦溶接またはメカニカルシールテストによって検証されます。熱膨張と輸送中の振動により、時間の経過とともに荷重保持が変化する可能性があるため、正確な張力パラメータと結束バンドの伸び特性を必ず材料供給業者に確認してください。回転式ラッピングキャリッジは、可変速度(30~60 RPM)で動作し、フィルムのプレストレッチ比は200%~300%で、引張被覆を維持しながら材料の消費を削減します。エンコーダベースの高さ追跡により、フィルムの無駄なく完全なエッジ保護を保証するために、通常50%から70%の間でプログラムされた一貫したオーバーラップが確保されます。
下流工程には、インライン計量ターンテーブル(精度±0.5%)と、コンプライアンスタグ、危険表示、物流識別子を印刷する自動ラベリングステーションが含まれます。システムは、完成したコイルをスタッカーターンテーブルまたはパレタイザーに排出し、下流のフォークリフトまたはAGVの経路に沿って搬送します。注:すべてのテスト結果、サイクルタイムベンチマーク、および材料消費量は例示範囲です。実際の性能は、現場固有の受入試験およびサプライヤーが提供する性能保証によって検証する必要があります。
🛡️検証済み結果
文書化された運用改善では、通常、不良率の低下、労働力配分の最適化、および材料消費量の管理が実証されていますが、正確な指標には、長期的な信頼性と業界の安全基準への準拠を確保するために、ベースラインの施設監査、標準化された受入試験プロトコル、および継続的なパフォーマンス監視が必要です。自動コイル梱包ラインに移行する施設では、一貫した張力分布と完全なフィルムカプセル化により、不良率が従来の平均 3%~8% から 1% 未満に低下することが一般的に報告されています。労働力配分は、複数の手動ハンドラーから単一の監視オペレーターに移行し、生産性の向上は、サイクルタイムの短縮 (通常、コイルあたり 90~180 秒) と再作業ループの排除によって測定されます。プログラム可能なオーバーラップとプレストレッチ制御により過剰な適用が排除されるため、材料消費量は安定し、フィルムの使用量は、手巻きのベースラインと比較して通常 20%~35% 減少します。
評価フレームワークでは、マーケティング上の主張よりも検証可能な受入基準を優先する必要があります。調達チームは、振動プロファイリング、湿度曝露、および該当する場合は落下/衝撃試験など、実際の輸送条件をシミュレートする文書化された試験プロトコルを要求する必要があります。張力検証は、試運転中に校正済みの携帯型張力計を使用して相互チェックする必要があり、フィルムの重なり制御には、オープンループタイミングではなく、クローズドループエンコーダフィードバックを使用する必要があります。保証条件と稼働時間保証は、計画外のダウンタイムに対する明確な応答時間ペナルティとともに、明示的に契約する必要があります。特にフィルムローラー、ストラップガイド、近接センサーなどの摩耗部品のスペアパーツの入手可能性は、メンテナンスの遅延が長引かないように、地域の販売代理店ネットワークを通じて確認する必要があります。免責事項:ケーススタディデータ、保証条件、およびパフォーマンス指標は例示であり、コイル仕様、環境条件、およびサプライヤー構成に基づいて変動する可能性があります。すべての主張は、独立した検証と契約上の検証が必要です。
🔗関連機器もご覧ください