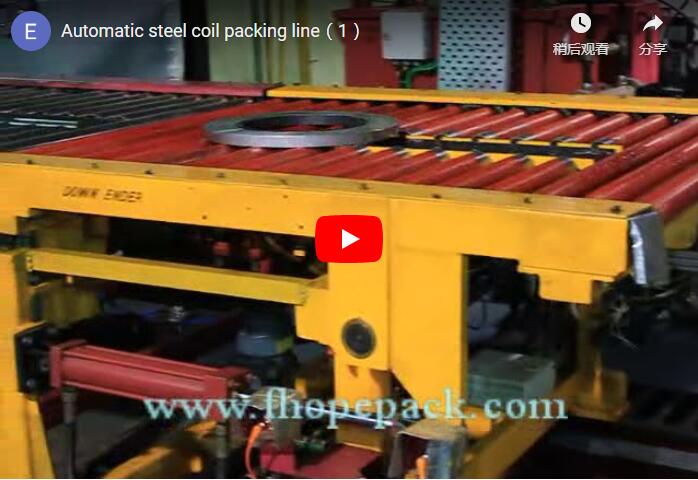
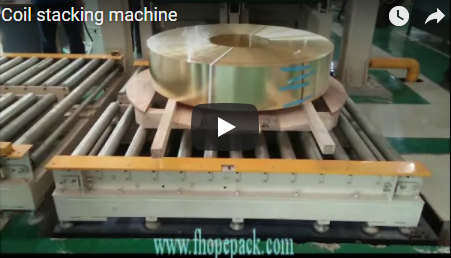
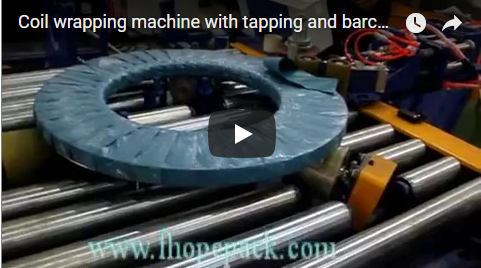
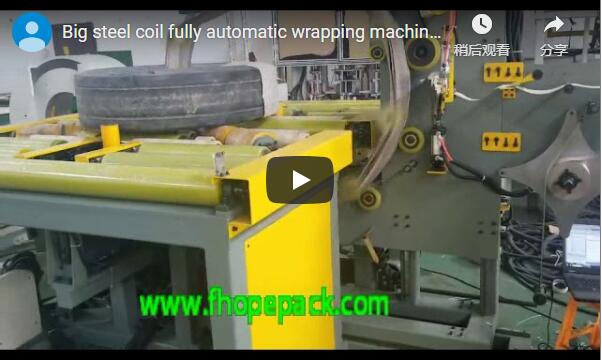
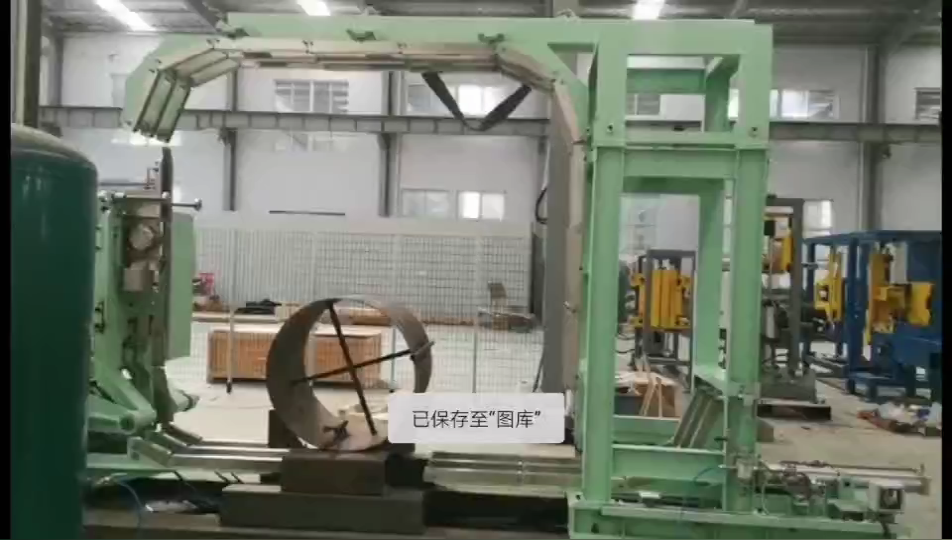
自動化された鋼コイル包装ラインは、手作業による結束作業を不要にし、製品の損傷を軽減し、人件費を最大60%削減します。プログラマブルロジック制御を備えた統合システムは、1時間あたり80~150コイルの処理能力を実現し、結束バンドの張力は3,000~7,000Nの間で電子的に調整されます。最適な運用方法としては、包装、結束、コイルハンドリングを単一の自動化フローに統合することで、作業の安全性と総所有コストを最大限に高めます。
🛠️ 鋼コイル包装システムの評価基準
最適なコイル包装アーキテクチャを選択するには、処理能力、自動化の度合い、包装の一貫性、および総所有コストを、施設の1日あたりのコイル処理量と床面積の制約とのバランスを取る必要があります。
スループット容量
-
手作業による結束:作業員1人あたり1時間あたり10~20コイル。3交代目以降は、疲労によるサイクルタイムのばらつきが15~20%増加する。
-
半自動包装専用機: 1時間あたり30~60コイルの処理能力があり、天井クレーンまたはフォークリフトによるコイルの手動積み込みおよび積み下ろしが必要。
-
完全統合型梱包ライン:毎時80~150コイルの処理能力を持ち、コイルの自動供給、同期包装、結束、コンベア搬送を人手を介さずに実行します。
自動化および制御アーキテクチャ
-
手動式:プログラマブルロジックコントローラ(PLC)非搭載。張力やストラップの配置は作業者の技術によって異なり、荷重分布が予測不可能となる。
-
スタンドアロン型マシン: PLCがストラップの張力を調整しますが(業界標準に基づき±3~8%の許容範囲)、コイルの取り扱いは手動またはクレーンによる補助が必要です。ビジネスへの影響: PLCによる同期により、手動サイクルタイムのばらつきがなくなり、オペレーターの負担を軽減しながら、時間当たりの生産量を直接的に向上させます。
-
統合ライン:中央PLCが包装、結束、コイル反転、コンベア搬送を同期します。ビジネスへの影響:統合された制御ロジックにより、切り替え時間を70%短縮し、全シフトで包装パラメータを標準化します。
一貫性とダメージ軽減
-
マニュアル:ストラップの張力は、緩すぎると荷物がずれるリスクがあり、締めすぎると端が変形するリスクがあります。荷物の固定が不十分な場合、出荷品の5~10%が不良品となる可能性があります。
-
自動化:張力は3,000~7,000Nの目標値(ベンダー資料によると標準±5%)内に維持されます。摩擦溶接技術により、シール効率は95%以上です。エッジ損傷は1%未満に抑えられ、保証請求や運送保険料の削減に直接つながります。
総所有コスト(TCO)
| 原価要素 | マニュアル | スタンドアロンマシン | 統合ライン |
|---|---|---|---|
| 設備投資 | 0ドル(手工具のみ) | 50万ドル~120万XNUMX千ドル | 200万ドル~500万ドル(業界平均) |
| 労働時間(年間、2交代制) | 80万ドル~120万XNUMX千ドル | 40万ドル~60万ドル(人員削減の場合) | 1万ドル~2万ドル(1シフトにつき監督者1名) |
| 材料廃棄物(ストラップ/フィルム) | 15~25%の過剰使用 | 5~10%の過剰使用 | 3%未満(精密な適用) |
🏗️ オプションA:スタンドアロン型自動円周コイル包装機
独立型の自動コイル包装機は、PLC制御の結束ヘッドを使用してコイルの周囲に一定の張力をかけるため、コイルの配置は手動で行う必要があるものの、1時間に30~60個のコイルを包装でき、端部の損傷を大幅に軽減できる。
この機械には、リアルタイムの重量フィードバックとコイルの外径 (OD 800〜2200 mm) に基づいて張力を調整するプログラマブルロジックコントローラが統合されています。ストラップの張力は 3,000〜7,000N (業界標準) の範囲内に維持され、可動ヘッドはツールの変更なしにコイルの寸法を追跡します。シールジョイントには摩擦溶接技術が使用されており、熱可塑性ストラップの端を制御された熱と圧力で溶着し、リリース前に機械によって検証されます。インライン定義:周方向ラッピングは、コイル軸に垂直にコイルの外径の周囲にストラップまたはフィルムを適用し、主要な荷重保持を提供します。
重要なポイント:作業員は、クレーンまたはフォークリフトを使用して、各コイルを機械のターンテーブルまたはクレードルに積み込みます。サイクルタイムには、積み込み、梱包、結束、および荷降ろしが含まれ、通常、コイル1個あたり1~2分です。全手作業による結束と比較して、平均40%の労力削減が実現しますが、処理能力は作業員の速度とクレーンの稼働状況によって制限されます。
🔗関連情報:その他のソリューションを見る
📈 オプションB:完全統合型コイル梱包ライン
完全に統合されたコイル梱包ラインは、包装、結束、コイルの反転、コンベア搬送を1つの自動システムに統合し、梱包工程中に手作業を一切必要とせず、1時間あたり80~150個のコイルを処理できます。
ラインは通常、電動インフィードコンベア → コイルアップエンダー(最適なラッピングアクセスを実現するために、コイルを上向きから壁向きに回転) → ストレッチフィルムとストラップヘッドの両方を備えたラッピングステーション → アウトフィードコンベアで構成されます。すべてのステーションは、コイルID、重量、およびパッケージングパラメータを追跡する単一のPLCによって制御されます。インライン定義:摩擦溶接は、金属バックルを使用せずにストラップの端を融着するために局所的な熱と圧力を使用する熱可塑性シール方法であり、材料の無駄を減らし、シールの完全性を向上させます。
重要なポイント: PLCがコイル寸法ごとにフィルムの伸びとストラップの長さを計測するため、材料の無駄が3%未満に抑えられます。作業員は、消耗品の監視と補充を担当する監督者1名のみに削減されます。初期投資額は20万ドルから50万ドル(業界標準)ですが、人員配置の見直し、損傷の削減、処理能力の向上により、大量生産の場合、通常12~18ヶ月以内に投資回収が可能です。
🛡️ 比較表:単体機械 vs. 統合型包装ライン
スタンドアロン型の機械は、床面積の変更を最小限に抑えつつ、即座に損傷を軽減したい中規模生産施設に適しています。一方、統合型ラインは、大量生産環境において、最大限の処理能力と労働力の最適化を実現します。
| 基準 | スタンドアロンマシン | 統合梱包ライン |
|---|---|---|
| スループット | 30~60 コイル/時間 | 80~150 コイル/時間 |
| コイルハンドリング | 手動(クレーン/フォークリフト) | 完全自動化(コンベア+反転装置) |
| 自動化レベル | 半自動(包装のみPLC制御) | 完全自動化(PLCが全ステーションを統合) |
| ストラップ張力範囲 | 3,000~7,000N(±5%の許容誤差) | 3,000~7,000N(±3%の許容誤差) |
| シール効率 | 95%以上(摩擦溶接) | 97%以上(フィードバック付き摩擦溶接) |
| フィルム包装オプション | オプションの追加モジュール | インライン式ストレッチ包装ステーション |
| 必要な労働力(2交代制) | 3~4のオペレーター | 監督者1名 |
| 設備投資 | 50万ドル~120万XNUMX千ドル | 200万ドル~500万ドル(業界平均) |
| 返済期間 | 6~12ヶ月(少量) | 12~18か月(大量) |
| ダメージ率(エッジダメージ) | <2% (業界ベンチマーク) | <0.5% (業界ベンチマーク) |
| 製品不良率 | <1% (標準) | <0.2% (標準) |
| 以下のためにベスト | 1日あたり50~200個のコイル | 1日200個以上のコイル |
🔗関連機器もご覧ください
⚙️ 選定に関するアドバイスと調達戦略
1日のコイル処理量が50~200個で、既存のクレーン設備がある場合は、スタンドアロン型機械を選択してください。1日に200個以上のコイルを処理し、処理能力の最大化、労力の削減、損傷の最小化が必要な場合は、統合型ラインを選択してください。
意思決定チェックリスト – これを使って選択内容を確認してください
-
✅ 1日のコイル数– 200未満? → スタンドアロン。200以上? → 統合型。
-
✅労働力確保– 労働市場が逼迫していますか? → 統合により人員を削減し、人間工学的傷害リスクを最小限に抑えます。
-
✅損害コスト– 現在、拒否率が 2% を超えている場合 → 自動化ソリューションは、運送クレームの削減により、より早く回収できます。
-
✅設置面積– スタンドアロン型は約50m²、統合型ラインは約150m²(一般的なベンダーの見積もり)。
-
✅将来的な拡張性– 量の増加が見込まれますか? → 統合されたラインにより、ワークフローを中断することなくステーションを追加できます。
調達に関する注意事項(一般的な指針)
この記事に記載されているスループット、コスト、および損傷に関する数値はすべて、業界の一般的なベンチマークまたはサプライヤーの見積もりです。実際の性能は、コイルの寸法、ストラップの材質、フィルムの種類、および設備のレイアウトによって異なります。ベンダーには必ず、現場固有の提案書と検証済みのテストデータを要求してください。PLCソフトウェアに予測保全アラート機能が含まれていることを確認してください。この機能は、モーター負荷、ベルト張力、およびシールヘッドの摩耗を監視することで、高シフト運転時の予期せぬダウンタイムを削減します。
よくある質問:鋼板コイル包装技術
Q:円周巻きとらせん巻きの違いは何ですか? A:円周巻きは、コイルの外径(軸に垂直)にストラップまたはフィルムを巻き付けます。らせん巻きは、コイルを回転させながらフィルムを斜めに送り込み、外径と側壁の両方を覆います。一体型ラインでは、完全な保護のために両方の方式を組み合わせていることがよくあります。
Q:コイルサイズの切り替えにはどれくらい時間がかかりますか? A:スタンドアロンマシンでは、手動での工具調整が必要です(5~10分)。統合ラインでは、サーボ駆動の工具を使用し、レシピ呼び出しにより30秒以内に自動調整されるため、生産停止時間を最小限に抑えることができます。
Q:既存の手動ラインに自動結束ヘッドを取り付けることはできますか? A:はい、多くのサプライヤーが既存のターンテーブルやコンベアセクションに取り付け可能なモジュール式結束ヘッドを提供しています。ただし、コンベアや転覆装置を追加しない限り、コイルの取り扱いは手動のままです。
📘 技術用語集
-
円周巻き付け:コイル軸に垂直に、コイルの外周にストラップまたはストレッチフィルムを巻き付けることで、主要な荷重保持を実現する。
-
摩擦溶着:金属バックルを使用せずに、局所的な熱と圧力を利用してストラップの端を溶着する熱可塑性樹脂製のシール方法。材料の無駄を減らし、シールの完全性を向上させる。
-
PLC(プログラマブルロジックコントローラ):機械の動作シーケンスを自動化し、ステーションのタイミングを同期させ、すべての包装作業において一定の張力パラメータを維持する産業用コンピュータ。
-
コイルアップエンダー:重い鋼コイルを上向きから壁向きに回転させる機械装置で、安全かつ効率的な円周方向の巻き取りを可能にする。
🛡️適合性に関する注意事項:この機器はISOおよびCE規格に適合するように設計されています。購入前に、製造元に具体的な認証についてご確認ください。