概要:この技術ガイドでは、鋼コイル物流における独立型コイル包装ユニットと全自動梱包ラインを比較評価します。寸法公差、サイクル効率、システム統合に関する体系的な比較情報を提供することで、調達チームが機器仕様を実際の処理量と輸送保護要件に合致させることを可能にします。
🛠️評価基準
最適なコイル包装システムを選定するには、処理能力、フィルム消費率、人員配置、保護の一貫性という4つの運用指標を定量化する必要があります。これらの指標は、出荷物流の効率性、資材コスト、輸送中の損傷責任に直接影響し、設備投資に関する意思決定のための測定可能な基準値となります。
包装インフラの評価には、定性的な評価からデータに基づいた性能基準への移行が求められます。処理能力は、システムが1シフトあたりに処理できる最大コイル量を示し、シフトスケジューリングと下流の物流に直接影響します。フィルム消費率は材料費を決定し、手動による適用では、張力と重なり具合のばらつきにより、通常15~20%の無駄が生じます。労働力配分は作業者への依存度を測定し、自動化されたアーキテクチャでは、積載、包装、結束の機能を単一の監督職に統合することで人員を削減できます。保護の一貫性は、閉ループ張力制御とプログラム可能な重なり設定に依存し、輸送中の水分侵入や表面摩耗を防ぐ均一な被覆を保証します。実際の結果はコイル表面の状態、周囲湿度、結束バンドの張力校正によって異なるため、すべての性能ベンチマークはサプライヤーのテストデータに基づいて検証する必要があります。注:具体的な性能指標と価格帯は一般的な業界推定値であり、運用環境に合わせてサプライヤーによる直接検証が必要です。
🏗️ スタンドアロンコイルラッピング構成
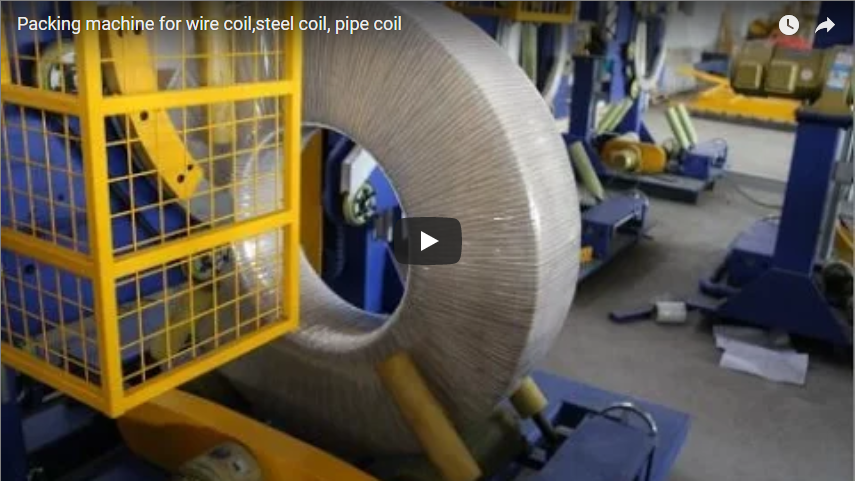
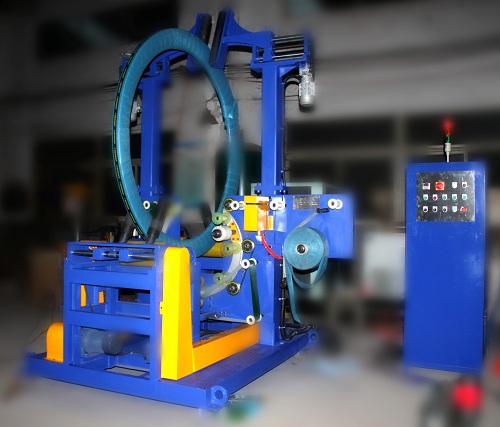
単一ステーションの包装ユニットは、フィルムの貼付と張力制御を自動化し、個別の処理ワークフローに対応します。コイル重量は最大25,000kg、直径は500~2100mmまで対応可能です。この構成により、初期投資を最小限に抑えつつ、結束および最終的な積み重ね作業のための下流工程との統合が必要となります。
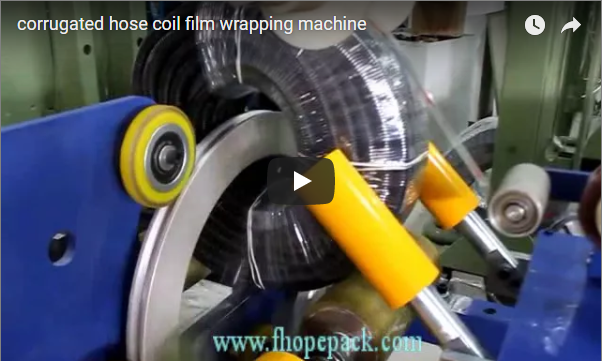
スタンドアロン包装システムは独立したワークセルとして動作し、上流の生産フローを中断することなくバッチ処理に対応できるように設計されています。ターンテーブル機構は30kgから25,000kgまでのコイルを確実に位置決めし、調整可能なサポートローラーは内径300mmから610mm、幅最大1900mmまで対応します。オペレーターはヒューマンマシンインターフェース(HMI)を介して寸法パラメータを入力し、必要なフィルムキャリッジの移動量を計算し、10%から90%までのオーバーラップ率を決定します。回転ターンテーブルと水平フィルムキャリッジは同期して動作し、プログラム可能な張力でクラフト紙またはストレッチフィルムを巻き付けます。精密ガイド付きターンテーブルベアリングにより横方向の安定性が維持され、高速回転中のフィルムのずれを防ぎます。これらのユニットは包装に特化しているため、下流に別途結束ステーションとスタッキング装置を統合する必要があります。初期投資は控えめですが、追加の労働力と補助機械を考慮すると、総所有コストは増加します。具体的な性能指標と価格帯は一般的な業界推定値であり、お客様の運用環境に合わせてサプライヤーによる直接検証が必要です。
🔗関連情報:その他のソリューションを見る
📈 統合型自動梱包ライン
完全自動化された梱包ラインは、包装、高速結束、ロボットによる積み重ねを同期させ、連続的な材料の流れを実現することで、1時間あたり150コイルを超えるサイクルレートを達成します。このアーキテクチャにより、手作業によるボトルネックが解消され、特定の重量分布や外径に合わせて最適化されたプログラム可能な積み重ねパターンが可能になります。
統合された梱包ラインは連続処理通路として機能し、包装から最終出荷までの中間処理工程を排除します。自動センタリングとアライメントの後、包装モジュールはクローズドループ張力制御を使用して保護層を塗布します。この制御は摩擦駆動圧力を動的に調整し、油や埃が付着したコイル表面でもフィルムの伸びを一定に保ちます。包装後、高速結束ユニットがスチールまたはプラスチック製の結束バンドを使用してパッケージを固定し、各結束サイクルは35~38秒で完了します。その後、システムは固定されたコイルを自動スタッキングモジュールに送り、リアルタイムの重量分布と外径測定に基づいてカスタマイズされたスタッキングプログラムを実行します。この連続フローにより、オペレーターの関与は初期積載とシステム監視のみに減り、単位当たりの人件費が大幅に削減されます。このアーキテクチャは初期投資と専用の設備インフラを必要としますが、優れたスループットの一貫性と保証請求の削減を実現します。すべてのスループット値とサイクルタイムは業界の標準的なベンチマーク値であり、実際のパフォーマンスはコイルの種類、シフトスケジュール、およびメンテナンス手順によって異なります。
🛡️ 技術面と経済面の比較
直接比較すると、独立した包装ステーションと同期された包装ラインの間には、特にフィルム廃棄物の削減、労働力への依存度、システム統合の複雑さに関して、明確な運用上のトレードオフが存在することが明らかになる。自動化されたラインは優れた一貫性とスループットを実現するが、初期投資額が高く、専用の設備インフラが必要となる。
以下のマトリックスは、スタンドアロン包装ユニットと完全統合型包装ラインの主な運用上の違いを示しています。スタンドアロンシステムは柔軟性と導入コストの低減を重視しており、年間5,000コイル未満の処理施設や、コイル寸法が大きく変動する施設に適しています。統合型ラインはスループットと労働効率を重視し、年間15,000コイルを超える大量処理を対象としており、連続フローによる設備投資が正当化されます。フィルム廃棄物の削減は依然として重要な差別化要因であり、自動張力制御とプログラム可能なオーバーラップ設定により、手動塗布よりも常に優れた性能を発揮します。労働力の依存度は、機械の能動的な操作からシステムの監視へと移行し、必要な人員数を約60~70%削減します。自動化されたラインではシステム統合の複雑さが増し、専用の電気インフラ、20~40平方メートルの床面積、高度な診断監視が必要となります。実際の廃棄物率、サイクルタイム、電力要件はコイルの仕様や環境条件によって異なるため、調達チームはサプライヤーによる検証済みの性能データを要求する必要があります。
| 基準 | 独立型包装ユニット | 統合梱包ライン |
|---|---|---|
| スループット容量 | 20~30コイル/時(標準) | 最大150コイル/時 |
| フィルム廃棄物の削減 | 閉ループ制御で5%以下 | 高精度張力で3%以下 |
| 労働依存度 | オペレーター1名(積み込み/積み下ろし) | 0.5~1名のオペレーター(監督者) |
| 保護の一貫性 | 重なりは±2%以内で再現可能 | 重なりは±1%以内で再現可能 |
| 統合機能 | 包装のみ | 包装+結束+積み重ね |
| システム診断 | 基本的なPLCアラーム | SCADAによる完全な監視 |
| 設備投資 | 中程度(供給業者に確認してください) | 高(供給業者に確認してください) |
| 返済期間 | 12~18ヶ月(目安) | 8~14ヶ月(目安) |
記載されている数値はすべて業界標準値です。調達前に、処理能力、廃棄率、電力要件、価格などを機器メーカーに直接確認してください。
🔗関連機器もご覧ください
⚙️ 調達および実施プロトコル
最終的な設備選定は、年間処理量、利用可能な床面積、コイル寸法の変動性を考慮し、すべての性能基準についてサプライヤーによる検証を必須とする。調達チームは、設備投資を決定する前に、電気要件を確認し、フィルム廃棄量のベンチマークを要求し、HMIレシピの柔軟性を確認する必要がある。
機器の導入を成功させるには、包括的な運用監査から始めます。年間コイル量と平均重量を計算し、スタンドアロンユニットまたは統合ラインがスループット要件を満たすかどうかを判断します。利用可能な床面積を測定し、コイルカー、コンベアの統合、および安全ゾーンに十分なクリアランスがあることを確認します。コイルの寸法が機械の動作範囲内(外径500~2100 mm、内径300~610 mm、幅最大1900 mm)であることを確認します。実際のフィルム消費量と理論上の被覆率を測定するために、代表的なコイル100個を処理するライブフィルム廃棄テストを依頼します。ヒューマンマシンインターフェースがさまざまな外径/内径の組み合わせに対して迅速なレシピ変更をサポートし、切り替え時のダウンタイムを最小限に抑えていることを確認します。最後に、メーカーに電気仕様と設備要件を依頼します。統合ラインは通常50~100 kWの三相電源を必要としますが、スタンドアロンユニットは10~15 kWで動作します。すべての技術的しきい値と財務予測は一般的な見積もりです。契約締結前に、機器の仕様、電力要件、性能に関する主張事項すべてを機器供給業者と確認してください。
🛡️適合性に関する注意事項:この機器はISOおよびCE規格に適合するように設計されています。購入前に、製造元に具体的な認証についてご確認ください。
🛠️ よくある質問
Q:自動包装に切り替えることで、フィルムの廃棄物をどれくらい削減できますか?
A:閉ループ式張力制御を備えた自動システムは、通常、手動塗布に比べてフィルムの無駄を15~20%削減します。10%~90%の範囲で正確なオーバーラップ設定が可能なので、作業者のばらつきがなくなり、プログラム可能な張力によって過伸張を防ぎます。実際の節約効果は、コイル表面の状態、周囲の湿度、ストラップ張力の調整によって異なります。 特定のコイル構成を用いて、サプライヤーと廃棄物削減のベンチマークを確認してください。
Q:単体の機械で、表面に油が付着したコイルを処理できますか?
A:はい、システムが接触力調整可能な摩擦駆動式サポートローラーを採用している場合に限ります。ラッピングキャリッジはローラー圧力を動的に調整し、コイル表面を損傷することなくグリップ力を維持します。この適応型張力制御により、最大25,000kgの重量の汚染されたコイルや粉塵の付着したコイルでも、安定したフィルム塗布が保証されます。 ローラーの材質仕様と圧力範囲については、製造元に確認してください。
質問:輸出貨物の場合、重複率をどのくらいにすべきですか?
A:海上輸送の場合、湿気や塩害に対する保護効果を最大限に高めるため、オーバーラップ率を60%~70%に設定してください。陸上輸送の場合は、保護効果と材料効率のバランスを考慮し、通常30%~50%のオーバーラップ率が必要です。HMIを使用すると、1%刻みで10%~90%まで精密な調整が可能になり、輸送ルートに応じて迅速に配合を変更できます。 梱包材の厚さと輸送期間に応じて、重なり設定を調整してください。
質問:本格的な梱包ラインには専用の電気設備が必要ですか?
A:統合型包装ラインでは、モーター数、発熱体、ロボット式スタッキングアクチュエータの数に応じて、通常50~100kWの三相電源が必要です。独立型の包装ユニットは、一般的に10~15kWで動作します。電圧(380~480V)の互換性とブレーカーの容量については、設備エンジニアおよび機器サプライヤーにご確認ください。 電力仕様はすべて業界標準値です。正確な要件については、製造元にご確認ください。