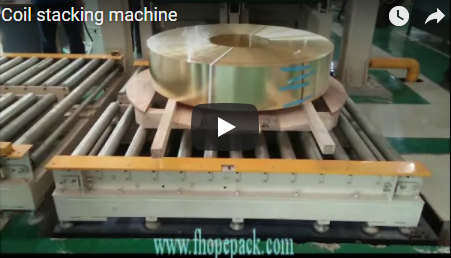
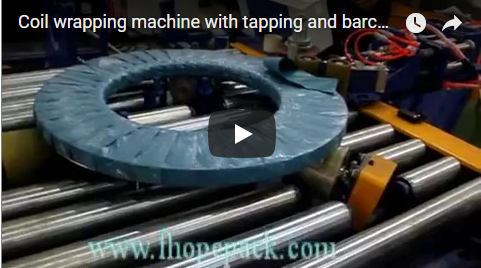
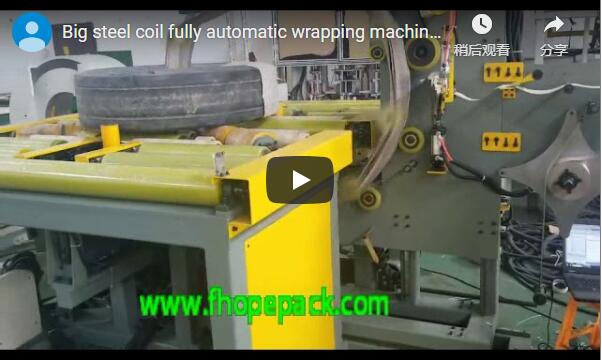
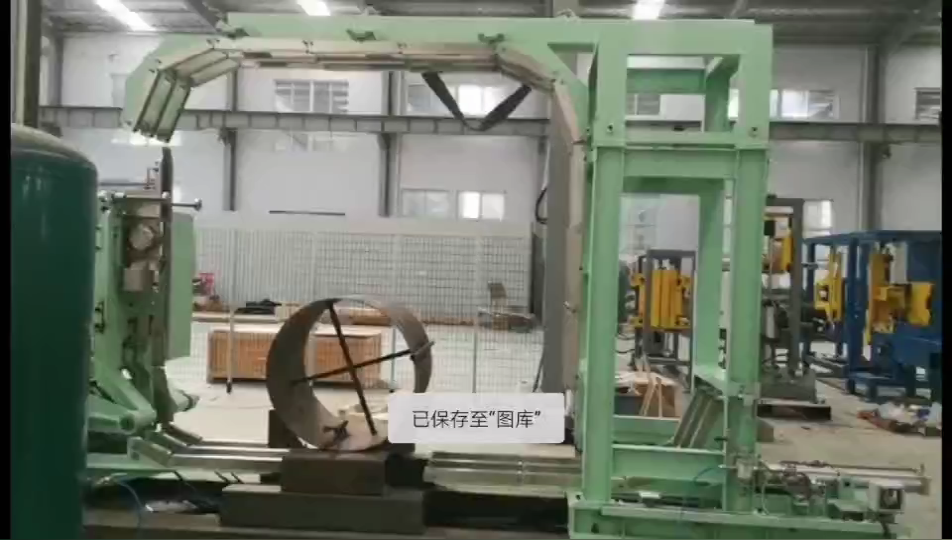
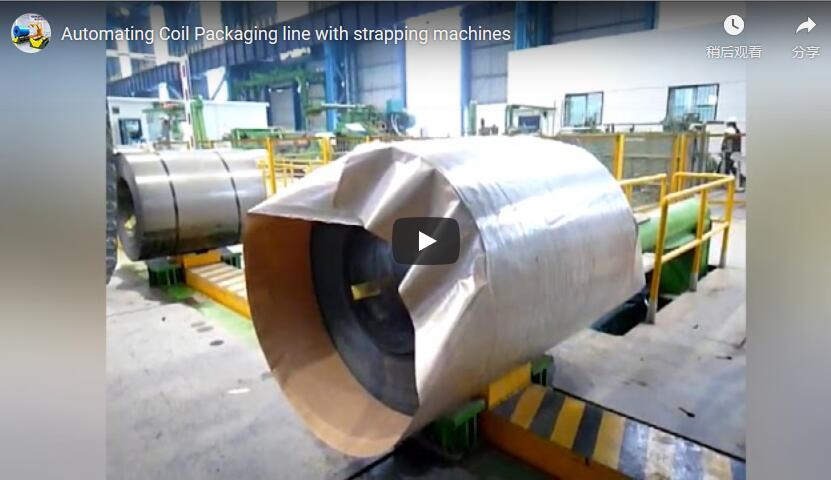
概要このビデオでは、全自動の鋼コイル搬送・梱包ラインの稼働状況を示しています。コイルは赤いローラーコンベア上を移動し、黄色のリフティングアームで把持され、「WRAPPING STATION」と表示された垂直クランプ・傾斜ステーションを通過します。このステーションでは、「DOWN ENDER」ユニットがコイルの両端を押し付けます。この工程では、コイルの手動操作は一切行われません。容量、コイル重量範囲、サイクルタイムなどの主要な仕様は表示されていません。見積もりを依頼する前に、「ビデオに表示されていない事項」をご確認ください。
鋼コイルは重く、扱いにくく、破損すると高額な修理費用がかかります。製鉄所の出口から適切に梱包され、輸送可能な状態になるまでには、通常、複数の取り扱い工程が必要となり、手作業による工程が増えるほど、コイル表面、梱包の均一性、そして持ち上げ作業を行う人員にリスクが生じます。この記事では、FHOPE社の自動鋼コイル梱包ラインの映像に実際に何が映っているのか、何が映っていないのか、そして購入者や工場管理者が意思決定を行う前に何を確認すべきなのかを解説します。
線路の敷設手順を段階的に説明します。
動画を見る限り、処理は明確な順序で進んでいる。以下のタイムスタンプはすべて、フレームごとに分析された映像の時刻を示している。
-
供給(約0~12秒、約60秒、約120秒)。梱包されていない鋼コイルが赤いローラーコンベア上に置かれている。コイルは水平方向に並べられ、中央の穴がラインに沿って横向きになっている。初期の画像では、コンベア入口エリアの片側に黄色の安全メッシュフェンスが見える。
-
把持と位置決め(約16~24秒、約64秒)。クランプ先端部を備えた黄色のオーバーヘッドアームがコイルに向かって下降し、コイルを把持して中央の作業ステーションに搬送します。一連の動作のうち、コイルは回転してカメラのレンズ面を向くように調整され(軸は水平から垂直へ移動)、その後クランプ機構に固定されます。
-
端部押し込み(約40~52秒)。黄色の柱に「DOWN ENDER」と明記されたユニットが上から降りてきて、コイルの端面に押し付けます。コイルは静止したままで、この機構だけが垂直方向に移動して後退します。これは、下流での巻き取りや結束の前に、コイルの端面を直角に固定する工程です。
-
ラッピングステーションでのクランプと調整(約68~116秒)。複数のローラーアレイを備えた黄色の垂直クランプ機構が、コイルを前方に向けながら、繰り返し傾斜、上昇、下降、リセットを繰り返します。その横にある赤いコンベア部分には、白い大文字で「WRAPPING STATION」と表示されています。これらの動作の間、コイルは安定して保持されます。
-
解放および排出(約56秒、約108~116秒)。アームは開始位置に戻り、コイルはコンベア上に解放されて次の工程へと移動します。
全ての場面を通して、作業員がコイルに触れることはない。作業員が時折背景に現れる(24秒あたりで水色のシャツを着た作業員が前景を横切る場面や、後のショットでヘルメットをかぶった作業員が映る場面など)が、コイル自体は機械によってのみ動かされる。
直接観察記録
以下の点は、視覚的な証拠に忠実に、文法的な修正のみを加えて記述しています。
- 主な構造は 黄色に塗装された鋼鉄コンベアベースと油圧シリンダーには赤い部分があり、ガイドとクランプには銀灰色の金属がむき出しになっている。
- コンベアは 赤いローラータイプ 複数の平行な円筒形ローラーを備えている。
- A 三色信号塔 (赤/黄/緑)は左側の列に配置されている。 緑色のライトが点灯したままになる 28~36秒および124秒のフレームでは、システムが準備完了状態または実行状態にあることを示します。
- A 白い制御盤 124秒あたりで、ボタンと表示灯が埋め込まれたパネルが現れ、その上に信号塔が立っている。タッチスクリーンやデジタルディスプレイははっきりと確認できない。
- 図示されているコイルは 銀灰色、水平方向の鋼帯コイル中型工業用サイズ(一部は直径約600~800mm、その他は1.2~1.5mと推定)。一部のコイルの内側のリングは薄茶色で、おそらく紙芯または保護ライナーと思われる。一部のコイルには判読不能な文字の白いラベルが貼られており、一部には緑色のテープ跡がある。
- 映像内の読み取れるテキストには、 www.fhoppack.com 透かし、 「ダウンエンダー」 プレスユニットコラム上で、 「ラッピングステーション」 赤いコンベアステーションの上。片方の画面には、「安全品質」と一部読み取れる壁の看板が見える。
- 油圧ホース、ケーブル束、およびギアモーターユニット(青/黒のハウジング)は、フレームに沿って、またクランプ機構の上部に見ることができます。
動画の内容(時間参照付き)
- 約 t≈0~12秒 この映像は静止画で、包装されていないリング状の鋼鉄コイルが赤いローラーコンベアの上に置かれており、背景には黄色の機械アームと安全柵が写っている。
- 約 t≈16秒 カメラの動きが速く、強いモーションブラーが発生しているため、動作が判別できません。
- 約 t≈20秒 黄色のロボットアームが下降し、コイルに向かって伸び、グリッパーがワークピースに向けられる。
- 約 t≈24秒 水色のシャツを着た作業員が画面手前を横切り、一瞬視界の一部を遮る。
- 約 t≈28~36秒 大きな銀灰色のコイルは黄色と赤色の枠の中に収められており、柱に取り付けられた信号塔は緑色の光を点灯させている。
- 約 t≈40~44秒 黄色の「ダウンエンダー」ユニットが上から押し下げ、コイルが静止した状態でコイルの端面を閉じたり圧縮したりする。
- 約 t≈48~52秒 ユニットがリセットされ、側面の油圧シリンダーとホースの配管が見えるようになる。
- 約 t≈56秒 アームが持ち上がり、格納されると、リングコイルはローラーコンベアに戻り、排出準備が整う。
動画に映っていないもの
これは調達決定において重要です。以下の項目は映像では確認できないため、製造元に確認する必要があります。
| 不足している情報 | 重要性 |
|---|---|
| コイルの重量と直径範囲(最大/最小) | クランプとダウンエンダーが製品構成に適しているかどうかを判断します |
| サイクルタイムと定格処理能力(コイル/時間) | 回線スループットのマッチングを決定します |
| モーター出力、油圧、空気供給仕様 | 敷地内のユーティリティ設備とエネルギー予算 |
| 梱包材/結束材の種類、厚さ、張力設定 | 梱包コストと輸出準備 |
| PLCモデル、HMI設計、通信プロトコル(例:Modbus) | 既存のMES/SCADAとの統合 |
| 安全認証(CE、UL、ISO)およびインターロック設計 | コンプライアンスおよび保険会社の要件 |
| 設置面積、有効高さ、および基礎に関する要件 | 設置計画 |
この動画には、実際のフィルム包装や結束作業、そして完成した梱包済みコイルは映っていません。「包装ステーション」というラベルにはそのセクションの機能が示されていますが、包装結果そのものは捉えられていません。
このラインはどんな人に適しているか
目視できる範囲で判断すると、この機器は以下に適合します。
- 製鉄所、冷間圧延工場、コイルサービスセンター 梱包前に自動的な端部直角調整と取り扱いが必要となる。
- コイル取引業者と倉庫 最小限の手作業による持ち上げで、一貫性があり再現性のある取り扱いを求める人。
- コイル間の迅速な切り替えが必要なライン クランプ/傾斜機構は、手動での再調整なしに繰り返し位置調整を行うようだ。
購入前に認証済みのパッケージ品質データを確認する必要がある場合、またはコイルのサイズが表示されている範囲を大きく超える場合は、この製品は適していない可能性があります。そのような場合は、メーカーに、ご自身のコイル仕様での試用ビデオを依頼してください。このビデオは中型コイルのみを紹介しています。
安全および操作に関する注意事項
これらの点は、観察結果と標準的な産業慣行に基づいています。
- フェンスは部分的に設置されている。 初期のフレームでは、コンベアの入口の一つに黄色のメッシュガードが設置されていますが、後期のセグメントではライトカーテンや全周ガードは見当たりません。ご注文時にどのようなガード構成が付属するかをご確認ください。
- 緊急停止ボタンは表示されません。 どのフレームにおいても、非常停止ボタンはほぼ確実に存在しますが、単に画像に写っていないだけです。試運転時にその位置を確認してください。
- 緑色のライト=準備完了/実行中 明確に示されているステータス表示はこれだけです。オペレーターのトレーニングを行う前に、信号塔のロジック全体(赤と黄色の表示内容)を確認してください。
- 腕の可動範囲を常に明確に保つ。 クランプアームと傾斜機構は広い範囲を走査するため、自動運転中は作業者はその範囲外に立つ必要があります。
- 油圧に関する知識。 高圧ホースは機械全体に張り巡らされています。ホースの漏れは滑りやすい場所への事故につながるだけでなく、メンテナンスが必要な箇所でもあります。定期的にホースの点検を実施してください。
- メンテナンス作業を行う前に、適切な ロックアウト/タグアウト エネルギー遮断。
製造元に確認すべき事項
ご注文前に、以下の質問を文書でお知らせください。
- クランプとダウンエンダーは、どのくらいのコイル径、幅、重量範囲に対応していますか?また、異なるサイズのコイルに対応するアダプティブクランプは利用可能ですか?
- 私のコイル仕様における、供給から排出までの測定サイクル時間はどれくらいですか?
- どのような故障警報および遠隔監視/通信オプションが利用可能ですか?
- どのような安全装備(緊急停止ボタン、ライトカーテン、インターロックゲートなど)が含まれていますか?また、どのような認証を取得していますか?
- メンテナンススケジュールとスペアパーツの供給に関する約束事項は何ですか?
- この同じラインで製造された、梱包済みのコイルの完成品の動画を提供していただけますか?
FAQ
ラインは完全自動で稼働していますか?映像には手動でのコイル取り扱いは一切映っていません。供給、把持、端部のプレス、クランプ、リリースはすべて機械で行われています。カメラの視野外に手動工程(ラベル貼り、最終結束など)が存在するかどうか、製造元に確認してください。
「ダウンエンダー」ユニットは何をするのか?ビデオの40~52秒あたりに示されているように、コイルの端面を垂直に押し下げ、下流のパッケージング工程の前に端面を直角に固定します。正確な押し付け力は示されていないため、製造元に確認してください。
対応可能なコイルのサイズは?動画では明記されていません。映っているコイルは中型工業用コイルのようですが、最大サイズと最小サイズについてはメーカーに確認する必要があります。
HMIまたはタッチスクリーンはありますか? 124秒付近にボタンパネルと表示灯を備えた白い制御盤が見えます。しかし、タッチスクリーンははっきりと確認できません。制御システムの設計については、製造元に確認してください。
処理速度はどれくらいですか?映像にはサイクルタイムと定格処理能力は表示されていません。コイルの仕様に応じた実測サイクルデータをご請求ください。
包装と結束作業は含まれていますか?「包装ステーション」と表示されたステーションがラインの一部であることは明らかですが、包装作業自体はビデオに映っていません。包装モジュールと材料については、製造元に確認してください。
情報源と方法
この記事は、埋め込み動画をビジョンモデルでフレームごとに分析した結果に基づいています。動画にはBGMのみが含まれており、ナレーションや音声は含まれていないため、文字起こしは使用していません。事実に関する記述はすべて、サンプリングされたフレームに映っている内容に基づいています。映っていない部分は省略するか、製造元に確認するよう明示的に示しています。
関連する読書
次のステップ
この構成が貴社工場のニーズに近いと思われる場合は、簡単な技術情報交換が最速の方法です。コイルの寸法、重量範囲、目標処理量をお知らせいただき、動画では表示されていない仕様やサイクルデータをご請求ください。お問い合わせページからご相談いただくか、実演の手配をお願いいたします。