Sintesi esecutiva Questa guida tecnica descrive l'architettura di una linea di confezionamento automatizzata progettata per bobine strette di metalli non ferrosi, tra cui leghe di rame, alluminio e ottone. Grazie a un robusto tavolo girevole indicizzato, una pinza a portale con apertura a occhio, una testa di reggiatura radiale automatizzata per PET, un anello di avvolgimento orbitale ad alta velocità e un modulo di impilamento pallet, questo sistema previene graffi superficiali, schiacciamenti dei bordi e deformazioni telescopiche. Ogni superficie di contatto è protetta con poliuretano Shore 85A e tutti i movimenti dinamici utilizzano una profilatura di velocità a S per salvaguardare le superfici delicate del nastro, mantenendo al contempo un'elevata produttività della linea.
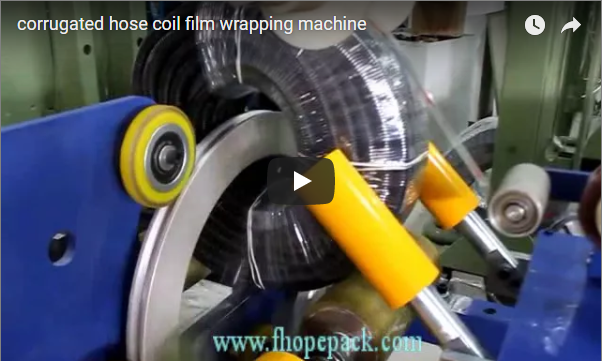
Nota: il video qui sopra illustra la struttura meccanica di base: ammortizzazione a tornello, trasferimento a portale, reggiatura radiale e avvolgimento orbitale con occhiello passante. Per la lavorazione di bobine di metalli non ferrosi, questa architettura è personalizzata con rulli in poliuretano a basso attrito, regolazione digitale della tensione del nastro (300-850 N) e pinze di serraggio morbide per proteggere le superfici metalliche delicate.
Perché le bobine di metalli non ferrosi necessitano di una linea di imballaggio dedicata
Le bobine tagliate di rame, ottone e alluminio possiedono caratteristiche meccaniche distinte che rendono inadatte le linee di confezionamento convenzionali in acciaio al carbonio:
- Elevata vulnerabilità della superficie: Le superfici morbide delle strisce e i calibri laminati a freddo con finitura a specchio si graffiano o si usurano in caso di contatto diretto acciaio-metallo.
- Bassa resistenza allo snervamento ai bordi del nastro: Le teste di reggiatura ad alta tensione, progettate per bobine di acciaio pesanti, schiacciano facilmente gli avvolgimenti esterni di rame ricotto o alluminio sottile, rendendo inutilizzabili le estremità delle bobine.
- Rischi di telescopizzazione e ovalità: Senza un bloccaggio laterale controllato e un'accelerazione graduale a curva a S, le bobine a fessura stretta tendono ad allungarsi o a spostarsi dalla loro forma circolare durante l'indicizzazione.
Un sistema di imballaggio dedicato per materiali non ferrosi sostituisce i punti di contatto rigidi in acciaio al carbonio con rivestimenti in poliuretano (PU) Shore 85A o UHMW-PE, riduce la tensione di reggiatura grazie a un sistema di feedback servoassistito a circuito chiuso e mantiene un orientamento verticale (dall'occhio al cielo) lungo tutta la linea per garantire la completa integrità geometrica ed estetica.
[Slitter Recoiler Exit]
          │
          ▼
[Indexing Turnstile Buffer] (PU-Padded Horns / S-Curve Drive)
          │
          ▼
[Gantry Crane Pick & Place] (PU-Lined Expanding Mandrel / Eye-to-Sky Transfer)
          │
          ▼
[Radial Strapping Station] (Servo-Tensioned PET / 350–850 N Limit)
          │
          ▼
[Orbital Ring Stretch Wrapper] (Eye-Through Helical Wrap / 150–200% Pre-Stretch)
          │
          ▼
[Scissor-Lift Pallet Stacking] (Padded OD Centering / Automated Wood Spacer Insertion)
          │
          ▼
[Wrapped Pallet Discharge]
Caratteristiche dei materiali non ferrosi e parametri delle macchine
La lavorazione di leghe diverse richiede parametri di gestione specifici per evitare detrazioni dovute a scarti:
| Materiale | Grado della lega (tipico) | Resa di rendimento (MPa) | Sensibilità superficiale | Tensione di fissaggio (N) | Rivestimento della superficie di contatto |
|---|---|---|---|---|---|
| Rame elettrolitico | C11000 (ricotto) | 60 - 120 | Critico (schiacciamento dei bordi, abrasione) | 350 - 550 | Poliuretano Shore 85A |
| Cartuccia in ottone | C26000 (Semiduro) | 200 - 350 | Elevato (graffi, macchie) | 500 - 750 | NBR/PU vulcanizzato |
| Alluminio puro | 1050 / 1100-O | 35 - 85 | Estremo (ammaccature, ovalizzazione) | 300 - 450 | Tampone in poliuretano/feltro morbido |
| Lega di alluminio | 6061-T6 / 5052-H32 | 190 - 275 | Medio-alto (graffi) | 600 - 850 | Rulli in UHMW-PE/PU |
| Argento nichelato / CuNi | C75200 / C70600 | 150 - 300 | Elevato (riscontro, danni ai bordi) | 500 - 800 | Poliuretano Shore 90A |
Poiché le bobine di rame di alta qualità hanno un elevato valore per tonnellata, i danni superficiali che comportano un declassamento o una rifusione possono causare una perdita diretta del 10-20% del valore del prodotto. La tensione controllata del nastro e le superfici di contatto antitraccia prevengono queste perdite.
Applicazioni per il mercato industriale
Le bobine di metalli non ferrosi lavorate attraverso questa linea di confezionamento automatizzata a tornello servono catene di approvvigionamento industriali critiche:
- Impianti elettrici e di alimentazione: Barre collettrici ad alta conduttività, avvolgimenti in lamina per trasformatori, lamierini per generatori.
- Elettronica e veicoli elettrici: Linguette per batterie agli ioni di litio, terminali di connettori, telai per cavi, involucri di schermatura.
- architettura: Listelli di copertura in zinco e rame, elementi decorativi per facciate, grondaie.
- Gestione termica: Alette compatte per radiatori automobilistici, serpentine per scambiatori di calore HVAC, nastro tubiero continuo.
Ogni processo di produzione a valle richiede bobine con bordi perfettamente piatti, assenza di contaminazione da ossido superficiale e diametri interni uniformi per uno svolgimento fluido della bobina di avvolgimento.
Come funziona la linea di confezionamento automatizzata
Il layout della linea elabora le bobine a fessura stretta direttamente dall'uscita della taglierina in posizione verticale (asse verticale).
       [Radial Strapping Station]
                  │
[Turnstile] ──► [Roller Conveyor] ──► [Orbital Wrapper] ──► [Pallet Stacking Station]
     ▲
(Slitter Exit)
Fase 1 — Indicizzazione dei tornelli e buffering batch
Le bobine tagliate, scaricate dalla macchina da taglio, vengono raccolte su una robusta tavola girevole rotante a 2 o 4 bracci. Ciascun braccio è dotato di spessi cuscinetti antiusura in poliuretano. Azionato da un motore a inverter con rampe di accelerazione fluide, il sistema girevole posiziona i lotti di bobine in modo uniforme, senza slittamenti tra gli strati di nastro.
Fase 2 — Trasferimento tramite portale aereo
Una gru a portale motorizzata si sposta sopra il braccio girevole selezionato. Un mandrino espandibile a diametro interno (ID) o una pinza a forbice antitraccia si abbassa nell'occhiello della bobina. La pinza si espande contro il nucleo interno con pressione controllata, preleva la bobina senza toccare la delicata circonferenza esterna e la deposita delicatamente sulla linea di trasporto a rulli motorizzata.
Fase 3 — Fasciatura radiale automatizzata in PET
La bobina avanza verso la stazione di reggiatura automatizzata. Una piattaforma girevole indicizzata ruota la bobina con incrementi di 90° o 120°, mentre una testa di reggiatura automatizzata alimenta la reggiatura liscia in poliestere (PET) attraverso l'occhiello aperto. Il sistema di tensionamento a circuito chiuso limita la forza di trazione della reggiatura a 350-850 N (a seconda del tipo di lega) per evitare lo schiacciamento degli angoli esterni.
Fase 4 — Avvolgimento dell'anello orbitale attraverso l'occhio
La bobina avvolta si sposta nella stazione di avvolgimento orbitale ad alta velocità. Azionato da ruote di frizione in poliuretano ad alta aderenza, un anello rotante verticale trasporta la pellicola estensibile (o la pellicola anticorrosione VCI) attraverso il foro centrale, mentre la bobina ruota orizzontalmente su rulli di supporto rivestiti in poliuretano. Questo movimento continuo applica un avvolgimento elicoidale a 360° attorno all'intera sezione trasversale (diametro interno, diametro esterno ed entrambe le superfici laterali), sigillando il metallo contro umidità, polvere e ossidazione durante il trasporto.
Fase 5 — Impilamento e pallettizzazione delle bobine con piattaforma elevatrice a forbice
La bobina completamente avvolta avanza alla stazione di pallettizzazione. Poiché la bobina rimane in posizione verticale, non è necessario inclinare il dispositivo di discesa. Una pinza impilatrice aerea preleva ogni bobina dal foro interno e la deposita su un pallet di legno. Il PLC calcola la ricetta di impilamento preimpostata, impilando le bobine da 1 a 6 strati e consentendo automaticamente agli operatori o ai distributori pneumatici di posizionare anelli distanziatori in cartone ondulato o legno tra gli strati.
Fase 6 — Scarico del pallet completato
Le pile di bobine completate escono su un trasportatore a rulli di accumulo o su una macchina avvolgitrice automatica a tavola rotante per l'avvolgimento e l'etichettatura dell'intero pallet, pronto per lo stoccaggio in magazzino o il carico in container per l'esportazione all'estero.
Meccanismi di protezione delle superfici
| Motion Point | rischio di danni primari | Soluzione di protezione ingegneristica |
|---|---|---|
| Ammortizzazione del braccio del tornello | Graffi sulle fasce interne/inferiori | Manicotti in poliuretano da 10 mm Shore 85A; indicizzazione rotazionale a curva a S a frequenza variabile |
| Mandrino di prelievo e posizionamento | Deformazione del foro, scalfittura | Scarpe espandibili meccanicamente rivestite in UHMW-PE; riduzione proporzionale della velocità di discesa a ≤ 2 m/min prima del contatto |
| Reggiatura radiale | Formazione di intagli sui bordi, deformazione | Tensione servoassistita digitale (350–850 N); la cinghia in PET liscia sostituisce le fascette in acciaio taglienti. |
| Fasciatura attraverso gli occhielli | Telescoping della bobina, frantumazione del nucleo | Carrello portafilm a bassa tensione (pre-stiramento 150%–200%); doppi rulli di supporto conici rivestiti in PU |
| Transito del nastro trasportatore | Graffi metallici, superfici piane di attrito | Rulli in acciaio per impieghi gravosi vulcanizzati con uno strato senza saldature di NBR o poliuretano da 5 mm |
Calcolo della produttività della linea e del tempo di ciclo
La linea è progettata per eguagliare i tempi di ciclo delle linee di taglio ad alta produttività:
| Fase del ciclo operativo | Tempo standard (secondi) | Parametri ingegneristici |
|---|---|---|
| Prelievo dal tornello tramite portale | 12 s | Discesa proporzionale con verifica laser dell'altezza |
| Trasporto su nastro trasportatore fino alla stazione di imbracatura | 8 s | Velocità della linea v = 12 m/min, accelerazione variabile |
| Bendaggio radiale in PET (2 bende radiali) | 18 s | Indicizzazione rotazionale a 90°, 9 secondi per cinturino |
| Bendaggio estensibile orbitale con passaggio attraverso gli occhi | 20 s | Velocità di rotazione degli anelli fino a 90 giri/minuto, sovrapposizione elicoidale del 55%. |
| Trasferimento impilamento su pallet | 14 s | Calcolo automatico dello stack, atterraggio morbido |
| Tempo totale del ciclo per bobina (sovrapposto) | 45 s | Flusso continuo sincronizzato tra più stazioni |
Capacità produttiva: con un tempo di ciclo netto di 45 secondi per bobina, la produzione raggiunge le 80 bobine/ora . Un tipico taglio di una bobina master, che produce 16 bobine strette, viene pulito, reggiato, avvolto e impilato su pallet in circa 12 minuti , evitando colli di bottiglia all'uscita della macchina da taglio.
Specifiche dei materiali di consumo: Reggia e pellicola estensibile
1. Reggetta in poliestere (PET)
Rispetto ai cinturini rigidi in acciaio, il cinturino in PET offre un assorbimento degli urti e un recupero elastico superiori, senza macchiare rame o ottone con la ruggine.
- Larghezza della cinghia: 12.0 mm a 19.0 mm
- Spessore cinturino: 0.60 mm a 0.85 mm
- Resistenza alla trazione del cinturino: da 4,200 N a 7,500 N
- Allungamento a rottura: Dal 12% al 18% (gli ammortizzatori trasportano carichi d'urto)
- Metodo di sigillatura dei giunti: Saldatura ad attrito ad alta frequenza (efficienza del giunto ≥ 85%)
2. Pellicola estensibile orbitale
- Materiale della pellicola: Film estensibile in LLDPE o VCI colato da 3 a 5 strati, con proprietà anticorrosive.
- Spessore del film: Da 20 µm a 35 µm
- Larghezza del rotolo di pellicola: 100 mm a 250 mm
- Capacità di pre-stiro: Dal 150% al 250% tramite carrello di pre-allungamento motorizzato
- Rapporto di sovrapposizione: Regolabile dal 30% al 70% (50% standard per il trasporto marittimo)
Confronto: Linea dedicata per metalli non ferrosi vs. Linea standard per acciaio
| Parametro di progettazione | Linea standard di bobine d'acciaio | Linea di confezionamento per metalli non ferrosi |
|---|---|---|
| Tipo di cinturino principale | Nastro in acciaio ad alta resistenza (o PET pesante) | Solo cinturino flessibile in PET |
| Gamma di tensione di reggiatura | 1,500 N – 3,500 N | 300 N – 850 N (controllo a circuito chiuso) |
| Superficie del rullo del trasportatore | Acciaio zincato o temprato | Poliuretano senza giunture o vulcanizzato NBR |
| ganasce di contatto della pinza | Denti in acciaio temprato zigrinato | Poliuretano Smooth Shore 85A / UHMW-PE |
| Orientamento alla movimentazione delle bobine | Spesso inclinato dall'orizzontale dell'occhio alla verticale dell'occhio | Mantenimento dello sguardo al cielo per tutto il tempo |
| Accelerazione dinamica | Indicizzazione rapida (elevata velocità di jerk) | Accelerazione a curva a S con limiti di coppia |
| Protezione dall'ossidazione | Pellicola estensibile standard / Carta Kraft | Pellicola anticorrosione VCI con involucro ermetico passante |
Lista di controllo per la selezione dei progetti e la richiesta di offerta
Quando si richiede un preventivo per la linea, specificare i seguenti parametri operativi:
- Grado del materiale: Rame (OF-Cu, ETP), ottone, alluminio (serie 1xxx, 3xxx, 5xxx, 6xxx)
- Dimensioni della bobina: Diametro interno (ID), Diametro esterno (OD), Intervallo di larghezza della striscia (min/max mm)
- Parametri di peso: Peso minimo e massimo di ogni singola bobina tagliata (kg)
- Resa di taglio: Numero di bobine tagliate prodotte per bobina madre della taglierina
- Requisiti di reggiatura: Numero di bande radiali per bobina (in genere 2, 3 o 4 bande)
- Strato di confezionamento: Solo pellicola estensibile, carta VCI + pellicola o involucro composito in tessuto
- Matrice di impilamento: Dimensioni target del pallet, altezza massima di impilamento e capacità di carico dell'impilamento
- Disposizione della fabbrica: Spazio disponibile sul pavimento (lunghezza × larghezza), asse centrale della taglierina e posizioni di alimentazione/presa d'aria
Standard di sicurezza e conformità
Il sistema incorpora dispositivi di sicurezza industriali pienamente conformi alle direttive di sicurezza europee e internazionali:
- ISO12100:2010: Sicurezza dei macchinari: principi generali per la progettazione e la riduzione dei rischi.
- AND 415-10: 2014: Sicurezza delle macchine confezionatrici: linee modulari per il confezionamento di pallet.
- UNI EN ISO 13849-1: Componenti dei sistemi di controllo relativi alla sicurezza (Categoria 3, Livello di prestazione d).
- Protezione perimetrale: Recinzioni di sicurezza in rete metallica d'acciaio da 2,000 mm con cancelli di accesso dotati di interruttore di sicurezza interbloccato.
- Protezione dell'operatore: Barriere fotoelettriche a silenziamento ottico nelle zone di alimentazione/scarico della serpentina e pulsanti di arresto di emergenza di categoria 0 in ogni stazione di controllo.
FAQ di ingegneria
D: Come fa la testa di reggiatura a evitare di graffiare i bordi esterni del nastro?
A: Il sistema di reggiatura utilizza guide di transizione a raggio uniforme e la tensione del nastro è regolata dinamicamente tramite un limitatore di coppia servoassistito regolabile. I contatti che toccano la superficie della bobina durante la tensione del nastro sono dotati di cuscinetti in polimero lisci a basso attrito.
D: Questa linea è in grado di gestire larghezze di taglio variabili sullo stesso pallet?
A: Sì. Il PLC utilizza sensori di distanza laser ottici per rilevare dinamicamente la larghezza e l'asse centrale di ogni singola bobina, regolando automaticamente la velocità di avanzamento dell'avvolgitore orbitale e la corsa di sollevamento del portale senza necessità di cambi manuali.
D: Perché la bobina viene mantenuta con l'orientamento "occhi verso il cielo" lungo tutta la linea di confezionamento?
A: Il trasporto e la lavorazione di bobine a fessura stretta con l'occhio verticale (asse perpendicolare al pavimento) eliminano la necessità di ripetute inclinazioni di 90°. Ciò elimina il rischio di spostamento degli strati del nastro, di telescopizzazione interna e di danni dovuti a cadute laterali.
D: Il sistema è adatto per la pellicola anticorrosiva VCI?
A: Sì. Il carrello ad anello orbitale può ospitare rotoli di film standard con anima da 3 pollici, tra cui film VCI estensibile, film impermeabile in polietilene e pellicola composita carta-plastica per imballaggi per l'esportazione marittima a lunga distanza.
Prossimi passi e proposta tecnica
Per adattare questa architettura di confezionamento a tornello alla configurazione del vostro impianto:
- Invia i dati di produzione: Invia la matrice delle dimensioni della bobina tagliata (ID/OD/Larghezza/Peso) e l'altezza di scarico della taglierina a info@fhopepack.com.
- Ricevi il layout concettuale 2D/3D: Il nostro team di ingegneri fornirà un progetto completo delle apparecchiature e uno studio dei tempi di ciclo entro 48 ore.
- Indagine sul sito e revisione dell'integrazione: Collabora con i nostri specialisti dell'automazione per verificare i requisiti di interblocco all'uscita della taglierina, la fondazione del pavimento e le recinzioni di sicurezza.
Risorse ingegneristiche correlate
- Macchina per reggiatura a bobina con fessura per tornello
- Linea di confezionamento a due stadi per bobine di rame
- Linea automatica di reggiatura, avvolgimento e impilamento di bobine di alluminio
- Linea automatica di confezionamento per bobine tagliate
Fonti e riferimenti del settore
- Architettura e controllo delle macchine: Dipartimento di ingegneria per l'automazione del confezionamento di FHOPE.
- Video di riferimento: YouTube — Linea di confezionamento automatica per bobine tagliate.
- Direttive di sicurezza: ISO 12100:2010 (Valutazione e riduzione del rischio); IT 415-10: 2014 (Sicurezza delle macchine confezionatrici).
- Tempi di risposta alle richieste tecniche: SLA standard di 48 ore per la consegna della proposta.
- Stato del documento: Approvato dal team di ingegneri — Versione di rilascio v3.4.