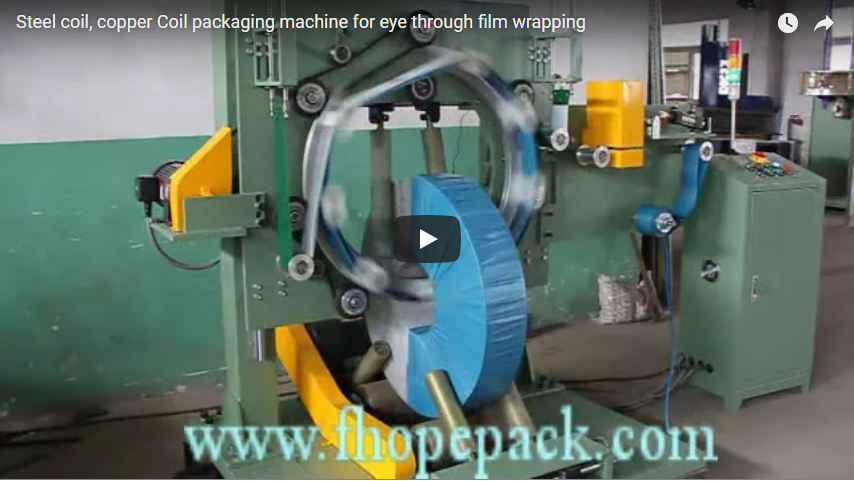
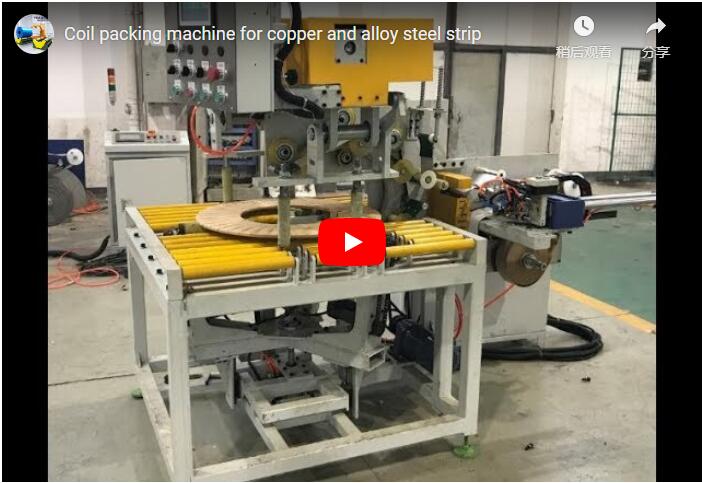
Le bobine di acciaio tagliate a fessura, di dimensioni ridotte, presentano gravi vulnerabilità di movimentazione durante le fasi di finitura e reggiatura a valle. A differenza delle bobine principali di grandi dimensioni, che beneficiano di una base strutturale intrinsecamente ampia, le bobine tagliate a fessura con un rapporto larghezza/diametro ridotto sono soggette a tre difetti di imballaggio catastrofici: telescopizzazione (spostamento assiale degli avvolgimenti interni sotto l'effetto di forze di taglio), graffi superficiali (abrasione tra gli avvolgimenti e attrito con il nastro trasportatore in metallo nudo) e instabilità dei bordi (deformazione plastica dei bordi della bobina dovuta a sollecitazioni di sollevamento concentrate).
Prevenire questi difetti richiede un'architettura di confezionamento sincronizzata in cui ciascun modulo meccanico contrasti direttamente una specifica modalità di guasto alla fonte fisica.
Sintesi esecutiva Una linea automatizzata di confezionamento di bobine tagliate lavora bobine strette in posizione orizzontale (occhiello verso l'alto) attraverso tre moduli principali: una reggiatrice radiale automatizzata passante per occhiello, una navetta avvolgitrice orbitale passante per occhiello e un portale di impilamento rigido. Sostituendo la manipolazione manuale delle imbracature con trasportatori a rulli motorizzati rivestiti in poliuretano e sistemi di movimentazione con occhiello espandibile, la linea elimina lo slittamento assiale dell'avvolgimento, l'abrasione da contatto e mantiene la geometria dei bordi senza impatti dovuti alla caduta perimetrale.
I tre difetti della bobina stretta e le loro origini meccaniche
[ Downstream Slitter Exit ]
           │
           ▼ (Eye-to-Sky Flat Conveyance)
┌───────────────────────────────────────────────┐
│ 1. Telescoping Risk                           │
│    Root Cause: Low interlayer friction        │ ──► [ Automatic Radial Strapping ]
│    Failure: Axial slip under vibration        │     (PET Straps at 1,500–4,200 N)
└───────────────────────────────────────────────┘
           │
           ▼ (Conveyor Roller Transition)
┌───────────────────────────────────────────────┐
│ 2. Surface Scratch Risk                       │
│    Root Cause: Metal-on-metal sliding/scuff   │ ──► [ Orbital Stretch Wrapper ]
│    Failure: Coating breach / scrap downgrade  │     (PU Rollers + 30–50% Overlap)
└───────────────────────────────────────────────┘
           │
           ▼ (Stacking & Palletizing)
┌───────────────────────────────────────────────┐
│ 3. Edge Buckling Risk                         │
│    Root Cause: Sling point loads / rough drop │ ──► [ Servo-Guided Gantry Stacker ]
│    Failure: Rim crimping / uncoiler snag      │     (Soft Deceleration ≤ 0.05 m/s)
└───────────────────────────────────────────────┘
1. Telescopico (scorrimento assiale tra gli strati)
- Il meccanismo fisico: Le bobine a fessura stretta presentano un elevato rapporto tra diametro esterno (OD) e larghezza della fessura (W). Poiché la tensione di avvolgimento interna diminuisce verso il diametro interno (ID), gli avvolgimenti più interni hanno una limitata tensione circonferenziale. Quando sottoposti ad accelerazione orizzontale del nastro trasportatore, inerzia di arresto e riavvio o vibrazioni verticali durante il trasporto, gli avvolgimenti superano l'attrito statico tra gli avvolgimenti e scorrono assialmente verso l'esterno come un telescopio esteso.
- Prevenzione ingegneristica: Automatizzata fasciatura radiale attraverso l'occhioCinghie in PET (poliestere) ad alta resistenza o in acciaio vengono fatte passare attraverso il centro della bobina e tensionate con carichi calibrati (da 1,500 N a 4,200 N). La forza di serraggio radiale risultante genera un'elevata pressione di contatto normale su tutti gli avvolgimenti, elevando la resistenza all'attrito interlaminare al di sopra della soglia delle forze di taglio assiali dinamiche.
2. Graffi superficiali (usura abrasiva e sfregamento)
- Il meccanismo fisico: Le lamiere di acciaio laminate a freddo, zincate, al silicio e inossidabili presentano finiture superficiali delicate. I graffi si verificano quando le superfici delle bobine di acciaio nudo sfregano contro i rulli metallici del trasportatore, quando le bobine adiacenti sfregano l'una contro l'altra in una pila pallettizzata o quando gli utensili di sollevamento scivolano contro gli avvolgimenti esterni. Un singolo graffio più profondo di 5 µm può causare il rigetto del rivestimento o il grippaggio degli stampi nelle linee di stampaggio a valle.
- Prevenzione ingegneristica: Un sistema di barriere senza contatto a tre livelli:
- Protezione del contatto del nastro trasportatore: I trasportatori a rulli motorizzati sono vulcanizzati con poliuretano ad alta densità (PU, 85–90 Shore A), prevenendo l'attrito tra acciaio nudo e acciaio.
- Incapsulamento con pellicola protettiva: L'avvolgimento orbitale ad alta velocità applica una pellicola estensibile (o una pellicola antiruggine VCI) direttamente attraverso l'occhio, creando un confine sacrificale e lubrificato tra le facce della bobina.
- Meccanica di presa della canna: I sistemi di trasferimento e impilamento afferrano la bobina esclusivamente tramite il foro del diametro interno o attraverso ganasce di supporto inferiori, eliminando qualsiasi contatto di scorrimento sulle superfici lucidate della bobina.
3. Deformazione plastica del bordo (instabilità del bordo)
- Il meccanismo fisico: L'instabilità dei bordi si verifica quando il perimetro di una bobina pesante subisce carichi di compressione concentrati. I tradizionali ganci a C delle gru, le funi metalliche o le forche dei carrelli elevatori esercitano sollecitazioni puntuali locali che superano il limite di snervamento del materiale (specialmente su nastri con spessore inferiore a 1.0 mm). Quando la bobina viene lasciata cadere rapidamente su un pallet, il bordo inferiore si incurva a fungo, rendendola inutilizzabile sugli svolgitori automatici.
- Prevenzione ingegneristica: L'intera sequenza di imballaggio mantiene la bobina in posizione piatta sguardo al cielo (asse verticale) Orientamento. Nessuna imbracatura o forca nuda entra mai in contatto con i bordi della bobina. Un impilatore a portale strutturale preleva la bobina tramite cuscinetti ID bilanciati meccanicamente e utilizza una decelerazione proporzionale per abbassare delicatamente la bobina sui pallet a velocità di atterraggio ≤ 0.05 m/s.
Matrice di prevenzione dei difetti stazione per stazione
| Modalità difettosa | Causa fisica principale | Responsabile della stazione | Meccanismo di ingegneria critica |
|---|---|---|---|
| telescopica | Scorrimento di taglio dell'avvolgimento dovuto a attrito normale interlaminare insufficiente | Macchina automatica per reggiatura con occhiello | Sistema di cinghie radiali doppie/quadruple; tensionamento a circuito chiuso (1,500–4,200 N) |
| Graffi superficiali | Abrasioni metallo-metallo durante il trasporto e l'impilamento | Trasportatore a rulli in poliuretano e avvolgitore orbitale per occhi | Manicotti a rullo in PU Shore A 85–90; strato barriera con sovrapposizione del film del 30%–50%. |
| Deformazione del bordo | Cedimento localizzato del bordo dovuto a sollevamento puntuale o forti impatti | Gru a portale per impilamento | Pinza a forbice ID espandibile; discesa del cuscino servo-controllata (≤ 0.05 m/s) |
Configurazione e ingegneria della tensione delle cinghie radiali
Le cinghie radiali devono essere distribuite simmetricamente lungo la circonferenza per bilanciare le sollecitazioni circonferenziali e prevenire l'ovalizzazione asimmetrica della bobina.
       [Radial Strapping Distribution (Top View)]

                       Strap 1 (0°)
                            │
                     ┌──────┴──────┐
                     │   Coil OD   │
         Strap 4     │   ┌─────┐   │     Strap 2
         (270°) ─────┼───│ ID  │───┼───── (90°)
                     │   └─────┘   │
                     │  Width (W)  │
                     └──────┬──────┘
                            │
                      Strap 3 (180°)
Il numero di cinghie necessarie per ogni bobina viene calcolato in base alla circonferenza esterna della bobina e alla lunghezza massima consentita della corda non vincolata per evitare che l'avvolgimento si deformi:
Circumference = π × Coil_ODStraps_per_Coil = Ceil(Circumference / Target_Strap_Spacing)
Esempio pratico di ingegneria:
- Diametro esterno della bobina (OD): 1,200 mm
- Diametro interno della bobina (ID): 508 mm
- Larghezza della bobina (W): 60 mm
- Circonferenza:
3.1416 × 1,200 mm = 3,770 mm - Distanza tra i bersagli: 950 mm
- Conteggio delle bande calcolato:
3,770 / 950 = 3.97→ 4 cinghie (distanziate simmetricamente a intervalli di 90°)
Selezione del materiale del cinturino:
- Cinghia in PET (poliestere) (da 16 mm × 0.8 mm a 19 mm × 1.0 mm): La scelta ideale per bobine in acciaio laminato a freddo, zincato, inossidabile e non ferroso. Il PET garantisce il recupero elastico in seguito alla dilatazione termica e agli urti da trasporto, senza lasciare segni sui bordi delle bobine.
- Cinghia in acciaio ad alta resistenza con protezioni automatiche per i bordi: Riservato a bobine di grosso spessore (> 3.0 mm) o nastri laminati a caldo dove è necessaria un'eccezionale resistenza allo snervamento per contrastare il ritorno elastico.
Parametri di avvolgimento orbitale con film estensibile
Dopo la reggiatura, la bobina si sposta nella stazione di avvolgimento orbitale passante. L'anello di avvolgimento ruota attraverso l'occhiello centrale aperto della bobina trasportata orizzontalmente, mentre rulli di supporto specializzati ruotano la bobina attorno al suo asse verticale.
                  [Through-The-Eye Orbital Wrapping]
                             ┌───────────┐
                      ▲      │ Shuttle / │      │
             Ring     │      │ Film Roll │      ▼  Ring
            Rotation  │      └─────┬─────┘      │  Rotation
                      │            ▼ (Film)     │
                   ┌──┴────────────┴────────────┴──┐
                   │  ┌─────────────────────────┐  │
                   │  │       Narrow Coil       │  │
                   │  │         (Slit)          │  │
                   │  │                         │  │
                   │  │   [Open Coil Eye (ID)]  │  │
                   └──┬─────────────────────────┬──┘
│ │- Meccanismo di passaggio della navetta: La bobina è supportata da rulli in poliuretano divisi e a sbalzo che si aprono o ruotano brevemente per consentire all'anello dello shuttle orbitale ad alta velocità di passare continuamente attraverso il diametro interno senza interferenze meccaniche.
- Rapporto di prestiro della pellicola: I rulli di pre-stiramento motorizzati espandono la pellicola dal 150% al 250% prima dell'applicazione, massimizzando la resa e attivando la memoria elastica della pellicola per fornire una forza di serraggio circonferenziale costante.
- Controllo sovrapposizione: La velocità di rotazione dell'anello è sincronizzata tramite un variatore di frequenza (VFD) con la velocità di rotazione della bobina per mantenere una velocità costante Sovrapposizione della pellicola dal 30% al 50%.
- Compatibilità materiale:
- Imballaggio standard: Pellicola in LLDPE colata da 20–35 µm.
- Esportazione / Trasporto marittimo: Pellicola VCI (inibitore di corrosione da vapore) coestrusa per l'inibizione chimica della ruggine in presenza di umidità e salsedine.
Dinamica di impilamento a portale e geometria di pallettizzazione
La bobina finita viene prelevata dall'uscita dell'avvolgitore da una gru a portale automatizzata e trasferita su un pallet di spedizione.
                     [Portal Gantry Stacker]
            ┌───────────────────┬───────────────────┐
            │         Servo Cross-Travel Beam       │
            └───────────────────┬───────────────────┘
                                │
                        [Vertical Mast]
                                │
                        ┌───────┴───────┐
                        │ Expanding ID  │
                        │ Soft-Padded   │
                        │ Mandrel Clamp │
                        └───────┬───────┘
                                ▼
                       ┌─────────────────┐
                       │   Narrow Coil   │ (Eye-to-Sky)
                       └─────────────────┘
                                │
                                ▼ (Landing Speed ≤ 0.05 m/s)
═════════════════════════════ Pallet / Stack- Meccanismo di prelievo: Un mandrino espandibile o una pinza meccanica a forbice multipunto si aggancia al diametro interno (ID) della bobina. I contatti sono rivestiti in poliuretano vulcanizzato (90 Shore A) per evitare graffi al foro.
- Ammortizzazione della discesa: Il movimento verticale ad alta velocità (0.5 m/s) si sposta su una curva di decelerazione attiva 50 mm sopra la superficie dello stack di destinazione, toccando terra a v ≤ 0.05 m/sCiò elimina gli urti sui bordi dello strato inferiore.
- Criteri di stabilità dello stack:
- Altezza massima della pila: Il limite standard è di 1,200 mm o 3.0 × diametro esterno della bobina (a seconda di quale dei due sia inferiore) per evitare l'instabilità della colonna.
- Separatori di strati: Per superfici delicate o larghezze di taglio inferiori a 40 mm, tra le bobine vengono inseriti automaticamente distanziatori in carta kraft ondulata o in legno per distribuire uniformemente le forze di compressione verso il basso su tutta la superficie.
Matrice di configurazione tecnica
| Sottosistema funzionale | Caratteristiche meccaniche | Intervallo di impostazione operativa | Dipendenza dall'ingegneria di fabbrica |
|---|---|---|---|
| Busta per la movimentazione delle bobine | Diametro interno (ID) | 508 mm / 610 mm standard | Corsa di espansione del mandrino |
| Diametro esterno (OD) | 800 mm - 1,600 mm | Busta di liquidazione con anello di chiusura | |
| Larghezza della fessura (L) | 20 mm - 300 mm | Larghezza minima della scarpa antiscivolo | |
| Peso dell'unità bobina | 100 kg - 3,500 kg | Dimensionamento della trave del portale e portata del paranco | |
| Conveyor System | Nucleo del rullo e rivestimento | Tubo in acciaio con strato di poliuretano da 5 mm | Durezza Shore A: 85–90 |
| Velocità di trasporto | 6-18 m / min | accelerazione di avviamento graduale VFD | |
| Unità di reggiatura radiale | Materiale della cinghia | Cinghia in PET/acciaio | Larghezza 16–19 mm; spessore 0.8–1.0 mm |
| Capacità di tensionamento | 1,500 N – 4,200 N | Regolatore proporzionale calibrato | |
| Tempo del ciclo di reggiatura | 12 – 18 s / cinturino | Include alimentazione, indicizzazione, sigillatura e taglio | |
| Unità di avvolgimento orbitale | Velocità di rotazione dell'anello | 40 - 90 RPM | controllo ad anello VFD |
| Tasso di pre-allungamento | 150% - 250% | Rulli a doppio rapporto di trasmissione | |
| Portale di impilamento | Posizionamento di precisione | ± 1.5 mm | Integrazione servo dell'encoder assoluto |
| Velocità di atterraggio finale | ≤ 0.05 m / s | curva di decelerazione proporzionale |
Architettura della sicurezza e conformità normativa
Le linee di confezionamento di bobine strette contengono anelli rotanti ad alta inerzia, portali traslanti e tenditori automatici per reggette. L'integrazione sicura richiede il rigoroso rispetto delle direttive internazionali in materia di sicurezza delle macchine:
- ISO12100:2010: Metodologia di valutazione e riduzione del rischio applicata a tutte le stazioni automatizzate.
- AND 415-10: 2014: Norme di sicurezza europee specifiche che regolano le macchine confezionatrici e i relativi sistemi di trasporto.
- EN ISO 13849-1 (PL d, Categoria 3): Circuiti di sicurezza a doppio canale monitorati da relè di sicurezza per tutti i dispositivi di interblocco perimetrale e le barriere fotoelettriche.
- Sorveglianza perimetrale della zona: Recinzione industriale in rete metallica alta 2,000 mm che racchiude l'intero ingombro di traslazione del portale e la stazione di reggiatura, dotata di porte di accesso interbloccate.
- Blocco/Etichettatura (LOTO – OSHA 1910.147): Valvole di scarico pneumatiche bloccabili a punto singolo e interruttori di disconnessione elettrica principali per scaricare l'energia meccanica/idraulica accumulata durante la manutenzione.
Lista di controllo per la pre-specificazione ingegneristica
Confermare i seguenti parametri di linea prima della progettazione del layout:
- Involucro dimensionale della bobina: Diametro esterno (OD), diametro interno (ID), larghezza della fessura (W) e peso della singola bobina, valori minimi e massimi.
- Metallurgia del materiale e finitura superficiale: Acciaio laminato a freddo (a secco/oliato), zincato a caldo, per applicazioni automobilistiche, acciaio al silicio o rame.
- Frequenza del ciclo di taglio a monte: Numero medio e massimo di bobine all'ora in arrivo al tornello/uscita di scarico.
- Requisiti di reggiatura: Numero di cinghie radiali per bobina (2, 3 o 4) e preferenza per il materiale delle cinghie (PET o acciaio).
- Specifiche della barriera: Pellicola estensibile, pellicola anticorrosione VCI, carta da imballaggio o imballaggio combinato a doppio strato.
- Configurazione di pallettizzazione: Altezza massima consentita per la pila di pallet, disegni dimensionali dei pallet e requisiti per l'inserimento dei cuscinetti di protezione.
- Schema di integrazione dell'impianto: Altezza dell'asse di alimentazione, orientamento di uscita della taglierina, ingombro a terra disponibile e spazio libero per la gru a ponte.
- Norme regionali in materia di impianti elettrici e sicurezza: Marchio CE (EN 415-10 / ISO 13849-1), requisiti di costruzione del quadro elettrico UL/CSA e tensione di rete regionale (ad esempio, 400 V 50 Hz / 480 V 60 Hz).
Domande frequenti (FAQ)
D: In che modo la reggiatura radiale impedisce l'effetto telescopico durante il trasporto dei pallet?
A: L'effetto telescopico si verifica quando le forze di accelerazione assiale superano l'attrito statico tra le spire adiacenti. La reggiatura radiale applica una tensione circonferenziale controllata attraverso l'occhiello della bobina, creando una forte pressione di serraggio normale lungo la sezione trasversale radiale della bobina. Ciò aumenta significativamente l'attrito interlaminare, bloccando le spire in un'unità rigida e non scorrevole.
D: Questa linea è in grado di trattare bobine di acciaio laminato a freddo con elevata sensibilità superficiale senza graffiarle?
A: Sì. La linea isola tutte le superfici di contatto con il prodotto: i nastri trasportatori utilizzano rulli in poliuretano vulcanizzato da 85-90 Shore A, l'avvolgitrice orbitale applica la pellicola protettiva direttamente attraverso l'occhiello e l'impilatore a portale aderisce esclusivamente all'interno del foro tramite pattini espandibili con imbottitura morbida, impedendo lo sfregamento metallo-metallo.
D: Perché lavorare le bobine strette "dall'occhio al cielo" anziché con l'occhio in orizzontale?
A: La lavorazione di bobine con fessure strette e l'occhio in posizione orizzontale comporta un elevato rischio di ribaltamento, deformazione dei bordi e torsione telescopica. Il trasporto delle bobine in piano con l'orientamento "occhio verso il cielo" (asse verticale) mantiene il baricentro basso e stabile, distribuisce il peso uniformemente lungo la larghezza della bobina e semplifica la reggiatura radiale e l'impilamento verticale dei pallet.
D: Cosa impedisce la deformazione dei bordi durante la fase di impilamento?
A: L'instabilità dei bordi viene prevenuta eliminando gli strumenti di sollevamento a carico puntuale (come imbracature in fune metallica o forche di carrelli elevatori). Il portale automatizzato sostiene la bobina in modo uniforme dal foro del diametro interno e utilizza una curva di decelerazione servoassistita che ammortizza la velocità di atterraggio a ≤ 0.05 m/s, prevenendo la deformazione del bordo.
D: Come viene determinato il numero di cinghie per diverse larghezze e diametri delle bobine?
A: Il numero di cinghie viene configurato in base al diametro esterno (DE) e alle caratteristiche di ritorno elastico del nastro. In genere, le bobine con DE < 1,000 mm utilizzano 3 cinghie (distanziate di 120°); le bobine con DE ≥ 1,000 mm utilizzano 4 cinghie (distanziate di 90°). Per bobine strette con elevata resistenza alla trazione o di grosso spessore, vengono applicate cinghie aggiuntive per evitare lo sganciamento delle estremità del nastro.
Richiesta di offerta tecnica e supporto all'integrazione
Per ricevere un disegno di layout tecnico e il calcolo dei tempi di ciclo per la vostra linea di confezionamento di bobine tagliate:
- Invia i parametri operativi: Invia le specifiche di uscita della tua taglierina (intervalli di diametro interno/esterno/larghezza della bobina, tempo di ciclo, tipo di superficie e dimensioni del pavimento) a info@fhopepack.com.
- Proposta di ingegneria (consegna in 48 ore): Riceverete un pacchetto di proposta completo, comprensivo di disegno planimetrico 2D, analisi del ciclo stazione per stazione, requisiti delle utenze e schede tecniche dei componenti meccanici.
- Analisi del sito e dell'interfaccia: Il team di ingegneri di FHOPE effettua una revisione tecnica per confermare i punti di interfaccia del nastro trasportatore, l'integrazione del tornello e i protocolli di controllo (Profinet/EtherNet/IP).
Riferimenti tecnici e fonti normative
- Soluzioni per linee di reggiatura, avvolgimento e impilamento di bobine tagliate
- Sistemi automatici di confezionamento di bobine tagliate con tornello integrato
- Celle di avvolgimento ad alta velocità con film estensibile e impilamento automatizzato
- Catalogo prodotti per macchinari industriali per l'imballaggio di bobine tagliate
- Sicurezza delle macchine per l'imballaggio: Norme di conformità EN 415-10:2014
- Sicurezza dei macchinari – Principi generali di progettazione: ISO 9001 e ISO 14001
- Implementazione della sicurezza del sistema di controllo: ISO 13849-1 Sicurezza funzionale