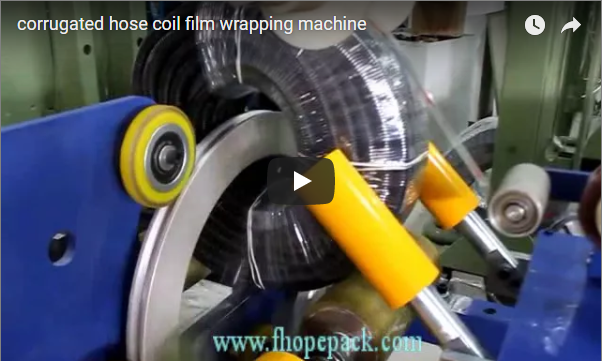
L'imballaggio industriale di bobine di acciaio tagliate richiede un approccio automatizzato che bilanci la produttività della linea con la completa protezione dei bordi. Quando le strisce strette escono dalle linee di taglio ad alta velocità con decine di tagli all'ora, la movimentazione manuale crea gravi colli di bottiglia e aumenta il rischio di piegatura dei bordi, graffi superficiali e deformazione telescopica della bobina. Una linea di confezionamento per bobine tagliate progettata appositamente risolve questi problemi integrando l'abbassamento a 90°, la reggiatura radiale attraverso l'occhiello, l'avvolgimento orbitale con film estensibile e l'impilamento automatizzato a portale in una cella di movimentazione sincronizzata e ininterrotta.
Questa guida tecnica esamina l'architettura operativa dei sistemi di confezionamento a bobina tagliata, i criteri di progettazione meccanica necessari per eliminare i danni da contatto e i parametri di dimensionamento chiave da stabilire prima della specifica delle apparecchiature.
Sintesi esecutiva Una linea automatizzata di confezionamento di bobine tagliate trasforma le bobine grezze, con occhiello orizzontale, provenienti dal tornello di uscita della taglierina in pacchi pallettizzati e completamente imballati, senza l'intervento manuale di una gru. Operando con bobine posizionate con occhiello verticale (occhiello verso l'alto), la linea utilizza trasportatori a rulli con manicotto in poliuretano, una testa di reggiatura a lancia discendente per la reggiatura radiale in PET attraverso l'occhiello, una navetta ad anello orbitale per un avvolgimento completo con barriera anticorrosione e un impilatore a portale con presa interna. Ogni superficie di contatto è progettata per prevenire la deformazione da bava sui bordi e l'attrito superficiale su bobine di nastri laminati a freddo, zincati e non ferrosi.
Come funziona una linea di confezionamento di bobine tagliate
La linea di confezionamento per bobine tagliate riceve le singole bobine direttamente dal tornello di uscita della taglierina e le instrada attraverso quattro fasi di automazione coordinate: abbassamento, reggiatura, avvolgimento e pallettizzazione.
[Slitter Turnstile]
       │ (Eye-Horizontal)
       ▼
[Stage 0: 90° Downender] ──► (Rotates to Eye-Vertical)
       │
       ▼
[Stage 1: Radial Strapping] ─► (Lance passes PET through eye; 2-4 radial straps)
       │
       ▼
[Stage 2: Orbital Film Wrapping] ──► (Through-eye ring shuttle wraps VCI / PE film)
       │
       ▼
[Stage 3: Gantry Stacker] ──► (Pneumatic ID-clamp places coils on pallet with dunnage)
Fase 0 — Discesa a 90°
Le bobine escono dall'albero di taglio con un orientamento orizzontale. Un robusto dispositivo di abbassamento idraulico o elettromeccanico riceve la bobina su un apposito corno o culla di carico, abbassandola e inclinandola di 90° in modo che l'orientamento sia verticale (con l'occhio rivolto verso il cielo) sul trasportatore a rulli motorizzato. Questo orientamento crea una base stabile e consente l'accesso verticale attraverso il nucleo interno per tutte le teste di confezionamento a valle.
Fase 1 — Bendaggio radiale attraverso gli occhielli
La bobina avanza verso una stazione di centraggio e indicizzazione di precisione. Una robusta testa di reggiatura si posiziona direttamente sopra il nucleo; una lancia motorizzata per il nastro si estende verso il basso attraverso il foro della bobina. Un nastro in PET (poliestere) ad alta resistenza viene alimentato attraverso l'occhiello, fatto passare al di sotto e tensionato lungo il diametro esterno prima di essere saldato per attrito. La piattaforma girevole di indicizzazione ruota la bobina di 90° o 120° per applicare 2, 3 o 4 nastri radiali, bloccando gli avvolgimenti insieme per evitare lo spostamento telescopico durante il trasporto tra le baie.
Fase 2 — Avvolgimento con pellicola orbitale attraverso l'occhio
La bobina avvolta con nastro viene trasferita in un'avvolgitrice orbitale dotata di un anello rotante ad alta velocità. L'anello trasporta un carrello porta-film orbitale che ruota continuamente attraverso l'occhiello della bobina e attorno al diametro esterno. Mentre la bobina ruota lentamente su rulli di supporto motorizzati rivestiti in poliuretano, il film viene applicato con un motivo a spirale continuo e sovrapposto (sovrapposizione regolabile dal 30% al 70%). Il film incapsula il diametro interno, il diametro esterno e entrambe le superfici laterali, creando una barriera ermetica, impermeabile all'umidità e alla polvere, senza che alcun componente metallico entri in contatto con i bordi del nastro.
Fase 3 — Impilamento automatizzato a portale
La bobina avvolta entra nella stazione di impilamento. Un manipolatore a portale rigido, dotato di un mandrino ad espansione interna o di pinze a forbice con supporto inferiore, solleva la bobina in modo pulito afferrandola per il nucleo. Il portale si muove lungo gli assi XZ per depositare la bobina su un pallet di legno. Sollevando la bobina esclusivamente dal diametro interno o utilizzando piastre di supporto inferiori, la pinza evita di bloccare l'avvolgimento esterno finito o di esercitare pressione sui delicati bordi esterni.
Le strutture portanti di tutte le stazioni sono realizzate con profili in acciaio strutturale rigido e disteso per eliminare la flessione sotto carico dinamico delle bobine, garantendo l'allineamento ottico e meccanico tra i rulli del trasportatore e le teste di lavorazione mobili.
Ingegneria dei punti di contatto: protezione della superficie della bobina
L'obiettivo principale del confezionamento automatizzato di bobine tagliate è l'eliminazione totale degli scarti causati dal contatto meccanico. Durante la lavorazione di materiali sensibili, come l'acciaio per pannelli a vista del settore automobilistico, l'acciaio inossidabile con superfici critiche, il rame lucido o le leghe di alluminio morbide, anche un minimo carico puntuale può creare pieghe sui bordi o segni di pressione localizzati che compromettono l'intero taglio.
| Punto di contatto della macchina | Interfaccia fisica | Metodo di protezione ingegnerizzato |
|---|---|---|
| Rulli trasportatori | faccia inferiore della bobina | Le guaine in poliuretano colato di alta qualità (Shore A 85–90) impediscono lo sfregamento metallo-metallo e assorbono gli urti durante il trasferimento. |
| Morsetti di centraggio | Diametro esterno bobina | Doppi bracci di centraggio pneumatici o idraulici dotati di rulli in nylon antitraccia o in polimero tecnico (UHMW-PE). |
| Cinghie e fascette | Foro interno e angoli esterni | Cinghia in PET goffrata (applicata con tensione controllata di 500–2200 N); gli applicatori pneumatici per angolari vengono utilizzati quando è richiesto un reggiaggio in acciaio ad alta resistenza. |
| Navetta di avvolgimento | Striscia laterale e nucleo | Orbita anulare completamente senza contatto. La tensione è mantenuta esclusivamente dal freno a film elettromagnetico regolabile (pre-allungamento 150%–250%). |
| Pinza impilatrice | Diametro interno della bobina (ID) | Le scarpe per mandrini rivestite con spessa gomma nitrilica o poliuretano tecnico si espandono uniformemente contro il nucleo, eliminando i punti di schiacciamento sul diametro esterno. |
| Separazione degli strati dello stack | facce della bobina intermedia | Tra gli strati vengono inseriti distanziatori automatici in legno o cartone ondulato circolare per prevenire l'abrasione tra gli strati stessi. |
Calcolo dell'altezza dello stack e ingegneria degli strati
La determinazione della configurazione di impilamento richiede l'analisi della geometria delle bobine, delle dimensioni dei pallet, dello spazio libero in altezza e delle soglie di peso degli impilatori. A differenza dei calcoli teorici che presuppongono uno spazio nullo, una formula di impilamento per la produzione deve tenere conto dell'altezza del pallet e dello spessore dei distanziatori di protezione tra le bobine.
Modello di calcolo operativo
Il numero consentito di bobine per pila (N_coils) è determinato dall'altezza totale consentita della pila (H_max), altezza del pallet (H_pallet), larghezza della striscia della bobina (W_coil), e spessore dello strato distanziatore (T_spacer):
N_coils ≤ (H_max - H_pallet) ÷ (W_coil + T_spacer)
Esempio pratico di ingegneria:
| Specifica dei parametri | Valore ingegneristico | Unità |
|---|---|---|
Larghezza della striscia della bobina (W_coil) |
150 | mm |
| Diametro esterno (DE) / Diametro interno (DI) della bobina | 1,200 / 508 | mm |
Peso della singola bobina (M_coil) |
350 | kg |
Altezza del pallet di legno (H_pallet) |
140 | mm |
Spessore del legno di riempimento interstrato (T_spacer) |
25 | mm |
Altezza libera totale consentita (H_max) |
1,400 | mm |
| Capacità massima di carico utile dell'impilatore a portale | 3,000 | kg |
Passaggio 1: Calcola il limite di conteggio dello stack in base all'altezza:
Available vertical clearance = 1,400 mm - 140 mm = 1,260 mm
Effective pitch per packed coil layer = 150 mm + 25 mm = 175 mm
Coil count by height = 1,260 mm ÷ 175 mm = 7.20 → 7 coils maximum
Fase 2: Verificare la massa strutturale rispetto alla portata dell'impilatore:
Total payload mass = 7 coils × 350 kg = 2,450 kg
2,450 kg ≤ 3,000 kg (Safe; within rated payload envelope)
La ricetta di impilamento è configurata in modo sicuro nel PLC per una pila di 7 bobine, lasciando 35 mm di spazio libero al di sotto del limite della gru o del gancio di scaffalatura dell'impianto.
Parametri tecnici: Matrice delle specifiche applicative
Ogni sistema di confezionamento automatizzato è configurato su misura per adattarsi allo specifico spettro dimensionale, ai gradi metallurgici e ai vincoli di ciclo della taglierina a monte:
| Parametro Operativo | Opzioni di ingegneria | Fattori determinanti della selezione primaria |
|---|---|---|
| Fasciatura media | PET (larghezza 16–19 mm) o acciaio ad alta resistenza | Sensibilità superficiale; le bobine laminate a freddo/rivestite richiedono PET, mentre le fascette pesanti laminate a caldo e decapate potrebbero richiedere una cinghia in acciaio. |
| Conteggio delle cinghie radiali | 2, 3 o 4 cinghie per bobina | Diametro esterno della bobina e larghezza minima della striscia (le bobine strette < 50 mm utilizzano 2 cinghie; le bobine larghe utilizzano 3-4 cinghie). |
| Chimica della pellicola e misuratore | Film estensibile in LLDPE (17–35 µm) / Film VCI / Nastro tessuto in HDPE | Esposizione atmosferica, durata del transito marittimo e sensibilità alla ruggine galvanica del rame/acciaio dolce. |
| Tasso di sovrapposizione della pellicola | Sovrapposizione programmabile dal 30% al 70% | Requisiti di tenuta ambientale (imballaggio antipolvere vs. imballaggio completamente impermeabile di grado marino). |
| Tipo di pinza impilatore | Mandrino espandibile interno a tre griffe / Gancio ID / Pinza a forbice | Gamma di diametri interni della bobina (ad esempio, 400 mm, 508 mm, 610 mm) e spessore minimo dell'avvolgimento interno. |
| Passo dei rulli del trasportatore | Centri di rulli motorizzati da 100 mm a 200 mm | Diametro esterno minimo della bobina per garantire un contatto continuo su almeno tre rulli di supporto. |
Calcolo della produttività e sincronizzazione della linea
Il ciclo della cella di confezionamento deve essere più veloce del ciclo di uscita della testa di taglio. Se la cella di confezionamento non riesce a mantenere lo stesso ritmo, la taglierina deve fermarsi tra uno scarico dell'albero e l'altro, creando tempi morti per le apparecchiature di produzione ad alto valore aggiunto.
Budget tipico dei tempi di ciclo di una stazione di confezionamento:
- Alimentazione e discesa a 90°: 20–30 secondi
- Trasferimento e reggiatura radiale (3 cinghie con indicizzazione a piattaforma girevole): 35–45 secondi
- Avvolgimento orbitale attraverso l'occhio (sovrapposizione del 50%): 25–40 secondi
- Prelievo, traslazione e caduta pallet tramite portale.: 25–35 secondi
Grazie all'impiego di trasportatori a rulli con accumulatore bufferizzato tra le stazioni di reggiatura e di avvolgimento orbitale, le linee moderne sovrappongono questi sottocicli. Il tempo di ciclo netto della linea è determinato dal singolo sottoprocesso più lento (in genere la reggiatura attraverso l'occhiello, che richiede dai 35 ai 45 secondi per bobina ), garantendo una velocità di produzione costante di 80-100 bobine tagliate all'ora.
Conformità ai sistemi e agli standard di sicurezza
Una linea di confezionamento continua a bobina tagliata aziona molteplici assi servoassistiti, pneumatici e idraulici di elevata potenza, in grado di gestire carichi di massa elevata. L'architettura di sicurezza standard della cella comprende:
- Recinzione di sicurezza perimetrale: Recinzioni fisiche in rete metallica (altezza minima 2.0 m) che isolano tutte le zone automatizzate in conformità alla norma ISO 14120.
- Accesso di sicurezza con sistema di interblocco: Interblocchi di sicurezza a doppio canale per cancelli (PLe / Categoria 4 secondo ISO 13849-1) con blocco di protezione, che interrompono l'alimentazione agli azionamenti in caso di accesso non autorizzato.
- Barriere fotoelettriche di sicurezza in ingresso/uscita: Griglie di luce ottica a fasci multipli dotate di sensori di silenziamento automatico per distinguere il movimento dei pallet dall'ingresso umano.
- Architettura di interblocco di sicurezza e LOTO: Punti centralizzati di blocco/etichettatura per l'isolamento energetico di sistemi pneumatici ad alta pressione (valvole di scarico) e reti elettriche durante il rifornimento o la manutenzione delle cinghie.
- Integrazione dell'arresto di emergenza: Pulsanti di arresto di emergenza a forma di fungo, posizionati strategicamente e collegati direttamente a un PLC di sicurezza dedicato o a un circuito di relè di sicurezza.
Per le installazioni in Europa e nelle giurisdizioni internazionali, le apparecchiature sono pienamente conformi alle norme ISO 12100:2010 (Sicurezza del macchinario - Principi generali di progettazione), EN 415-10:2014 (Requisiti di sicurezza per le macchine confezionatrici) e IEC 60204-1 (Apparecchiature elettriche delle macchine).
Lista di controllo per la selezione degli ingegneri
Quando si prepara una richiesta di informazioni o una richiesta di preventivo (RFQ) per una linea automatizzata di confezionamento di bobine tagliate, si prega di confermare i seguenti dati tecnici:
- Involucro dimensionale della bobina: Diametro esterno (DE), diametro interno (DI) e larghezza del nastro (spessore di riferimento) minimi e massimi.
- Profilo del peso della bobina: Peso minimo e massimo di ciascun pezzo per ogni taglio; peso totale target del pacco sul pallet.
- Metallurgia del materiale e condizioni della superficie: Laminato a freddo, laminato a caldo decapato e oliato (HRPO), zincato, alluminio, acciaio inossidabile o rame.
- Requisiti per la protezione delle superfici: Superfici in legno verniciate, ricotte a specchio, lucidate o oliate che richiedono una manipolazione senza graffi.
- Specifiche di fasciatura: Numero richiesto di cinghie passanti (2, 3 o 4); preferenza per cinghie in PET o in acciaio.
- Specifiche di confezionamento: Pellicola estensibile, pellicola anticorrosione VCI, carta crespa o pellicola multistrato combinata.
- Uscita a monte desiderata: Numero netto di bobine prodotte all'ora dalla linea di taglio a regime di picco.
- Specifiche del pallet: Dimensioni dei pallet in legno (lunghezza × larghezza × altezza) e disposizione di impilamento (impilamento singolo o disposizione 2×2).
- Planimetria e prospetto: Ingombro disponibile della baia, capacità di carico del pavimento, altezza della linea di passaggio del nastro trasportatore e allineamento dell'asse centrale del tornello della taglierina.
Domande frequenti (FAQ)
Qual è la differenza principale tra il fissaggio occhio-cielo e il fissaggio occhio-orizzontale?
La reggiatura con occhiello verticale gestisce le bobine appoggiate orizzontalmente sui lati. Questo orientamento stabilizza i tagli stretti, impedendone il ribaltamento e consentendo la reggiatura automatica attraverso gli occhielli e il successivo impilamento su pallet di legno senza necessità di bilanciamento tramite gru a ponte. La reggiatura con occhiello orizzontale è generalmente riservata alle bobine principali o ai tagli larghi montati su tornelli.
Perché per le bobine di acciaio tagliate si preferisce la reggia in PET a quella in acciaio?
Le reggette in PET mantengono un'elevata tensione e assorbono gli urti elastici durante la dilatazione termica, senza intaccare i bordi taglienti o morbidi della reggetta. Inoltre, le reggette in PET eliminano la contaminazione da ruggine e sono significativamente più sicure per gli operatori a valle della filiera produttiva, che possono tagliarle e rimuoverle senza rischi di lesioni da colpo di frusta.
Come fa l'avvolgitore orbitale ad applicare la pellicola attraverso il centro della bobina?
L'avvolgitrice orbitale è dotata di una struttura ad anello rotante a centro aperto che alloggia una navetta per la pellicola, motorizzata o pretensionata. Durante il funzionamento, l'anello ruota all'interno del foro della bobina posizionata verticalmente, mentre dei rulli inferiori motorizzati ruotano la bobina orizzontalmente attorno al suo asse verticale, creando un avvolgimento elicoidale continuo e sovrapposto a 360°.
La linea è in grado di depositare automaticamente distanziatori in legno tra le bobine impilate?
Sì. Gli impilatori a portale chiavi in mano possono essere equipaggiati con un sistema di aspirazione ausiliario a vuoto o meccanico che preleva listelli di legno o dischi distanziatori ondulati da un magazzino adiacente e li posiziona con precisione sulla superficie della bobina prima di prelevare il taglio successivo.
Prossimi passi per l'ingegneria di progetto
Un sistema chiavi in mano per reggiatura, avvolgimento e impilamento di bobine tagliate, progettato per adattarsi perfettamente alla capacità produttiva del vostro impianto:
- Invia le specifiche della linea: Invia la distribuzione delle dimensioni della bobina (diametro interno/diametro esterno/larghezza), i pesi, i gradi della superficie del nastro e i disegni di uscita della taglierina a info@fhopepack.com.
- Riceverai la proposta tecnica entro 48 ore: Richiedi un disegno dettagliato del layout dell'impianto in 2D/3D, un'analisi dei tempi di ciclo, i requisiti delle utenze e una garanzia ufficiale di prestazione.
- Rilievo tecnico del sito e analisi dell'interfaccia: Completare l'integrazione del bus di campo PLC (Profinet, Ethernet/IP), la sincronizzazione della linea di passaggio meccanica e la zonizzazione di sicurezza con gli ingegneri tecnici di FHOPE.
Letture di ingegneria correlate
- Sistemi di reggiatura a bobina con fessura per tornelli
- Linee automatizzate di avvolgimento con film estensibile a taglio e impilamento.
- Soluzioni automatizzate per l'imballaggio di bobine di nastro di rame.
- Linee di confezionamento automatico ad alta velocità per coil tagliati: panoramica tecnica del prodotto
Fonti e standard di riferimento
- Norme di sicurezza per i macchinari: ISO 9001 e ISO 14001 (Valutazione e riduzione del rischio per i macchinari industriali); IT 415-10: 2014 (Requisiti di sicurezza per macchinari di confezionamento e raggruppamento).
- Affidabilità del sistema di controllo: ISO-13849 1 (Parti dei sistemi di controllo relative alla sicurezza - Sicurezza funzionale).
- Progettazione ingegneristica e contenuti tecnici: Divisione di ingegneria per l'automazione industriale e l'imballaggio di bobine di FHOPE.