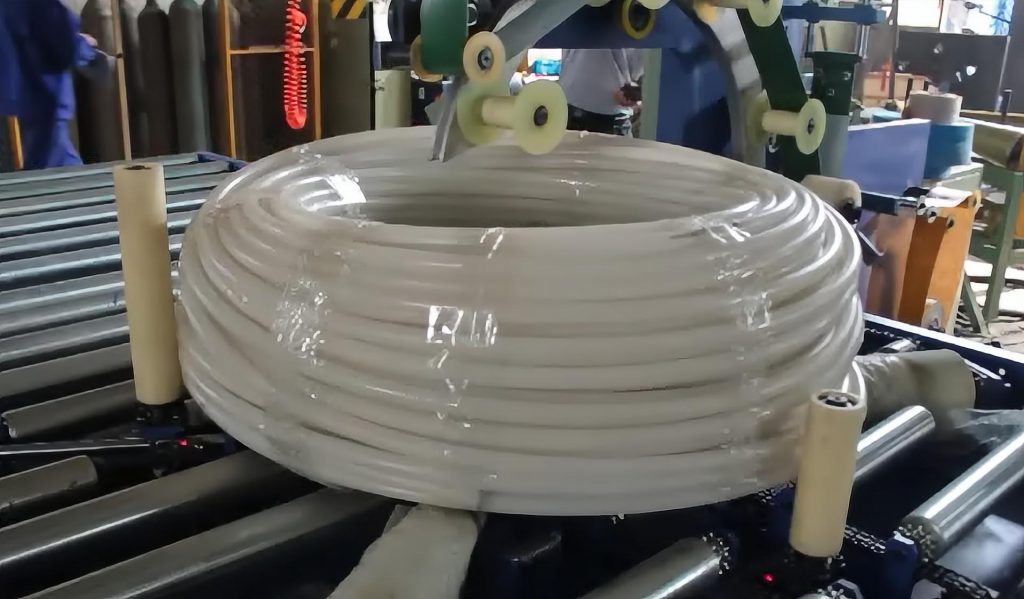
Sintesi esecutiva Nell'imballaggio automatizzato di bobine tagliate, il coordinamento della cinematica tra il ribaltatore a 90°, l'avvolgitore orbitale a occhiello passante e il portale di impilamento determina la produttività della linea e la protezione della superficie. L'impostazione del rapporto di sovrapposizione del film stabilisce il numero di giri necessari dell'anello di avvolgimento in relazione al diametro esterno (DE) e al diametro interno (DI) della bobina. Questa guida tecnica ingegneristica illustra in dettaglio la relazione matematica tra le dimensioni della bobina, l'avanzamento del film per ciclo dell'anello, la sincronizzazione meccanica della linea e i parametri di integrazione regolati dagli standard di sicurezza internazionali.
Perché inclinare, avvolgere e poi impilare: la logica della sequenza.
Una linea di confezionamento a valle per nastri tagliati lavora nastri di acciaio stretti provenienti da un avvolgitore principale di taglio. Il trasporto e la protezione dei nastri tagliati richiedono una rigorosa sequenza meccanica governata dalla cinematica orbitale e dalla conservazione del carico sui bordi.
+------------------+      +-------------------+      +------------------+      +------------------+
| Slit Strip Exit  | ---> | 90° Upender Tilt  | ---> | Orbital Eye-Thru | ---> | Gantry Transfer  |
| Eye-to-the-Sky   |      | Bore: Horiz (Wall)|      | Stretch Wrapping |      | Pallet Stacking  |
+------------------+      +-------------------+      +------------------+      +------------------+
1. Inclinazione iniziale (spostamento dell'asse di 90°)
Le bobine tagliate vengono spesso trasferite dalle stazioni di reggiatura o stoccaggio con un orientamento "a occhio verso il cielo" (foro verticale, appoggiate sul lato con il bordo tagliato). Un'avvolgitrice orbitale con foro passante richiede che il foro del nucleo della bobina in acciaio sia orizzontale ("a occhio verso la parete"). Il ribaltatore idraulico esegue un'inclinazione rigida di 90° sui rulli di supporto in poliuretano motorizzati. Questa operazione crea lo spazio necessario affinché l'anello di avvolgimento rotante e il carrello del film possano transitare liberamente attraverso il foro interno senza interferenze meccaniche.
2. Avvolgere successivamente (involucro toroidale)
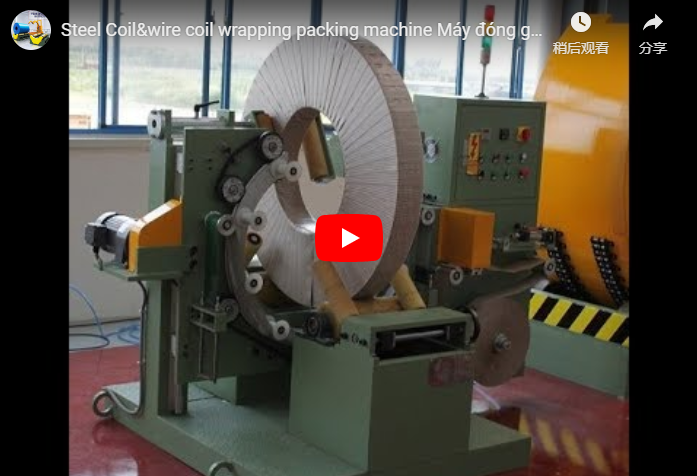
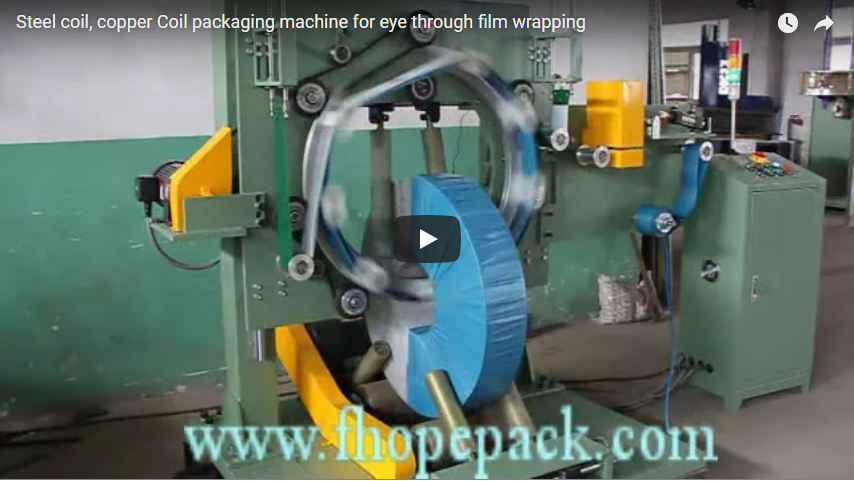
Una volta posizionata con il foro orizzontale, la bobina ruota su due rulli di supporto mentre l'anello di rotazione orbitale ruota continuamente attraverso l'occhiello della bobina. La pellicola estensibile in LLDPE o l'involucro composito VCI avvolgono simultaneamente entrambe le superfici laterali, il diametro esterno e il foro interno. L'avvolgimento passante protegge i bordi di taglio vulnerabili dall'umidità atmosferica, dalla condensa e dai danni da impatto durante il trasporto.
3. Applicare per ultimo (protezione della superficie)
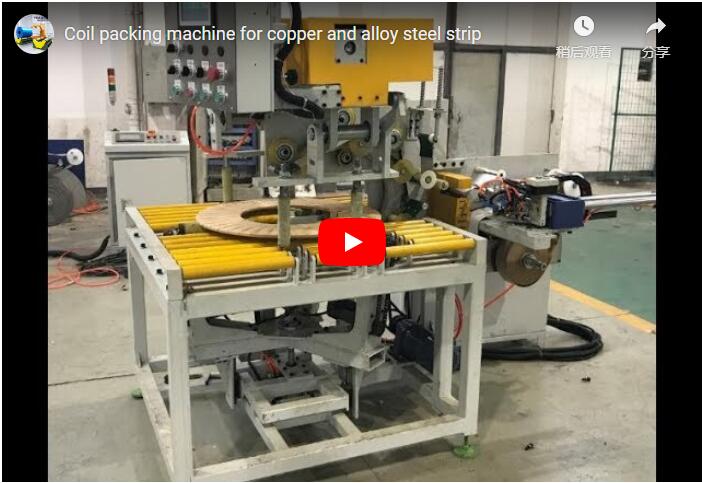
Il sistema automatico di prelievo e posizionamento a portale aereo utilizza pinze a forbice meccaniche, teste elettromagnetiche o ventose per spostare le bobine finite sui pallet. Eseguendo la sequenza di impilamento rigorosamente dopo l'imballaggio, il film di rivestimento funge da cuscinetto protettivo tra le ganasce della pinza meccanica e la superficie del nastro, prevenendo graffi o l'estensione secondaria della bobina.
4. Flusso continuo in linea
L'integrazione di trasportatori a catena o a rulli motorizzati elimina i trasferimenti tra le campate dell'impianto tramite gru a ponte, eliminando i ritardi dovuti ai colli di bottiglia, i danni alle imbracature a catena e le operazioni di sollevamento manuale ad alto rischio.
Giri dell'anello: di quanti avvolgimenti ha bisogno una bobina?
Il numero totale di giri dell'anello necessari per ottenere un incapsulamento superficiale del 100% dipende dal diametro esterno della bobina (OD), dalla larghezza della striscia, dalla larghezza del film, dalla percentuale di sovrapposizione desiderata e dall'avanzamento meccanico del sistema.
       Film Advance per Ring Turn (OD)
  <--------------------------------------->
  +------------------+--------------------+
  |    Layer Pass 1  |    Layer Pass 2    |
  +------------------+--------------------+
  |<- Overlap Width ->|
Modello cinematico avanzato
Quando si avvolge una geometria toroidale, la sovrapposizione del film cambia tra la circonferenza esterna e il foro interno. Poiché la circonferenza del diametro interno è più piccola della circonferenza esterna (π × ID < π × OD), la densità del film si concentra naturalmente nel foro. Pertanto, i calcoli per la copertura devono essere ancorati al Circonferenza esterna per evitare interruzioni:
Advance_OD = Film_Width × (1 - Overlap_Ratio)
Ring_Turns = Coil_Outer_Circumference ÷ Advance_OD = (π × Coil_OD) ÷ [Film_Width × (1 - Overlap_Ratio)]
Esempio pratico (taratura ingegneristica)
| Parametro tecnico | Specifica / Valore | Formula / Metodo |
|---|---|---|
| Diametro esterno bobina (OD) | 1,200 mm | Dimensioni specificate della bobina |
| Diametro interno della bobina (ID) | 508 mm | Dimensioni standard del mandrino della taglierina |
| Circonferenza esterna della bobina | 3,770 mm | π × OD = 3.1416 × 1,200 mm |
| Larghezza del film (Wf) | 150 mm | Film estensibile ad alta resa in LLDPE |
| Rapporto di sovrapposizione degli obiettivi | 50% (0.50) | Grado di protezione per l'esportazione elevato |
| Avanzamento lineare per giro (At) | 75 mm | 150 mm × (1 - 0.50) |
| Rivoluzioni dell'anello calcolate | 51 giri | 3,770 mm ÷ 75 mm = 50.27 (round up) |
| Rapporto di sovrapposizione dei fori risultante | ~ 79% | Valutato a 508 mm ID (π × ID = 1,596 mm) |
Per completare due strati protettivi (copertura del 200%), il controllore di azionamento raddoppia il parametro del ciclo a 102 giri dell'anello, regolando contemporaneamente la velocità di avanzamento del rullo trasportatore.
Calculated Coverage Ratio:
Outer Diameter (OD): [==== Overlap 50% ====]
Inner Core (ID):     [======== Overlap 79% ========]
Variabili di processo che influenzano il conteggio ciclico
| Condizione variabile | Variazione nel conteggio degli anelli | Motivo meccanico/di processo |
|---|---|---|
| Aumento del diametro esterno della bobina | Aumenta | Una circonferenza maggiore richiede passaggi più complessi per sigillare il perimetro. |
| Sovrapposizione aumentata (ad esempio, dal 30% al 60%) | Aumenta | Avanzamento ridotto per turno (A_t) richiede un maggior numero di giri dell'anello per strato. |
| Riduzione della sovrapposizione (ad esempio, dal 50% al 30%) | Diminuisce | Un maggiore avanzamento per giro accelera il ciclo a scapito della barriera contro l'umidità. |
| Larghezza maggiore della pellicola (ad esempio, da 100 a 250 mm) | Diminuisce | Una maggiore copertura dell'involucro per giro riduce il tempo totale di indicizzazione della linea. |
| Larghezza della fessura ridotta (< 50 mm) | Costante (controllato) | Richiede rulli di guida laterali ausiliari per evitare il ribaltamento della bobina durante il ciclo. |
Impostazioni per riga: Matrice di configurazione del processo
Ogni linea di nastri tagliati è abbinata alla lega del nastro, allo spessore, alla sensibilità superficiale e ai profili logistici tramite preimpostazioni di parametri gestite da PLC:
| Parametro di controllo | Fattore meccanico dominante | Gamma tipica di ingegneria | Obiettivo del processo |
|---|---|---|---|
| Sovrapposizione di pellicole | Esposizione ambientale e logistica | 30% - 60% | 30% per il trasporto interno nazionale; 50%-60% per il trasporto intermodale marittimo. |
| Rapporto di pre-stiro | Ingranaggi del carrello a doppio rullo motorizzati | 150% - 250% | Riduce al minimo l'utilizzo della pellicola; indurisce la pellicola per bloccare gli strati della striscia contro il taglio dei bordi |
| Tensione del film | Freno a frequenza variabile / cella di carico | 150 N – 350 N | Stabilizza i fasci di strisce senza comprimere i bordi sensibili delle strisce |
| Tempo del ciclo di ribaltamento | velocità della valvola proporzionale idraulica | 25-45 secondi | Un'accelerazione graduale impedisce lo spostamento dei giri esterni allentati |
| Velocità del rullo portante | motoriduttore sincronizzato azionato da inverter | 1.5-4.5 m / min | Sincronizza l'alimentazione lineare perimetrale con la velocità di rotazione dell'anello di avvolgimento. |
| Modalità di sovrapposizione a portale | Specifiche del pallet e limite di carico utile | 2 – 8 bobine/pila | Modelli di impilamento a gravità centrata con distanziatori intermedi in legno o cartone |
Specifiche tecniche
| Dimensione del parametro | Busta standard resistente con fodera |
|---|---|
| Capacità di carico utile della bobina | 500 – 5,000 kg per stazione |
| Diametro esterno bobina (OD) | 600 - 1,800 mm |
| Diametro interno bobina (ID) | 400 – 610 mm (compatibile con mandrino) |
| Gamma di larghezze delle bobine tagliate | 20 - 500 mm |
| Velocità orbitale dell'anello | 40 – 100 giri/minuto (controllato da inverter) |
| Materiale cinematografico per imballaggi | Film estensibile in LLDPE / Carta crespa VCI / Film tessuto in PP |
| Larghezza del film sul web | 100 – 250 mm (diametro esterno del rotolo: ≤ 200 mm; anima: 50/76 mm) |
| Pressione di esercizio dell'unità idraulica | 12 - 16 MPa |
| Alimentazione principale del sistema | Trifase, 380V/480V, 50/60 Hz (Potenza totale collegata: 15–28 kW) |
| Requisiti di alimentazione pneumatica | 0.6 – 0.8 MPa (aria compressa pulita e asciutta) |
| Piattaforma PLC e HMI | Siemens S7-1500 / Allen-Bradley CompactLogix |
Lista di controllo per la selezione tecnica
Prima di emettere una richiesta di preventivo (RFQ), verificare i seguenti parametri tecnici:
- Estremi dimensionali della bobina: Diametro esterno massimo e minimo, diametro interno del foro, larghezza minima e massima della singola fessura e massa massima dell'unità bobina.
- Stretta di mano a monteUscita diretta dal tornello, dal carrello di carico con sistema di ribaltamento o dal dispositivo di ribaltamento automatico aereo.
- Metallurgia dei materiali e superficiAcciaio al carbonio ad alta resistenza, acciaio inossidabile con finitura a specchio, acciaio al silicio elettrico, rame o bobina preverniciata (richiede contatto in uretano antitraccia).
- Tempo di ciclo del sistema target: Cicli richiesti all'ora (ad esempio, 20-35 bobine/ora), per stabilire se sono necessari carrelli a doppio anello o azionamenti a navetta ad alta velocità.
- Geometria dell'impilamento dei pallet: Dimensioni del pallet, altezza massima complessiva della pila, automazione dei distanziatori e vincoli di disposizione del pavimento.
- Spazi di ingombro della linea: Lunghezza della campata disponibile, altezza dell'asse del trasportatore a rulli, limiti di altezza libera del soffitto per il paranco della gru e profondità delle fondazioni.
- Direttive regolamentariConformità alle normative (Direttiva Macchine CE, norme EN, OSHA, costruzione di quadri elettrici UL508A).
Direttive di sicurezza e internazionali
Le macchine per la movimentazione di bobine pesanti devono isolare gli stati di energia cinetica e immagazzinata durante il funzionamento per prevenire rischi di schiacciamento, intrappolamento e tranciamento:
- Recinzione perimetrale e pavimentazione autobloccante: Recinzione di sicurezza totale intorno alle zone di ribaltamento e trasferimento del portale in conformità con ISO 14120, abbinate a barriere fotoelettriche optoelettroniche di categoria 4 / PLe nei punti di ingresso e uscita del nastro trasportatore.
- Armonizzazione dei macchinari: L'esecuzione del progetto è conforme a ISO 9001 e ISO 14001 (Valutazione del rischio e riduzione del rischio) e IT 415-10: 2014 (Requisiti di sicurezza per le macchine confezionatrici: sistemi di avvolgimento modulari).
- Idraulica anticadutaValvole di controbilanciamento collegate direttamente ai cilindri idraulici del ribaltatore per impedire il collasso del tavolo in caso di improvvisi cali di pressione nella linea.
- Isolamento energetico (LOTO): Stazioni centralizzate di blocco/etichettatura per circuiti elettrici, pneumatici e idraulici conformi a OSHA 1910.147.
FAQ di ingegneria
Qual è lo scopo operativo principale di questa linea integrata?
La linea automatizza tre operazioni post-taglio ad alta intensità di manodopera: l'inclinazione delle singole bobine tagliate di 90° in posizione orizzontale, l'applicazione di un involucro di pellicola estensibile sigillato attraverso l'occhiello del nucleo della bobina e la pallettizzazione delle bobine avvolte tramite un portale aereo automatizzato senza l'intervento di una gru.
Perché la spirale tagliata deve essere inclinata prima dell'avvolgimento con occhiello?
Le bobine a fessura trasferite con orientamento "occhio verso il cielo" su superfici piane non possono essere avvolte attraverso l'occhio perché la faccia inferiore è bloccata dai piani del nastro trasportatore. L'inclinazione in posizione "occhio verso la parete" (foro orizzontale) fornisce un libero spazio assiale per il passaggio della navetta ad anello orbitale rotante attraverso la cavità centrale interna.
Perché il calcolo della sovrapposizione si basa sul diametro esterno della bobina anziché sul diametro interno?
Poiché il diametro del nucleo interno ha una circonferenza significativamente inferiore rispetto al perimetro esterno (π × ID < π × OD), il calcolo dell'avanzamento lineare utilizzando il diametro interno produrrebbe lacune di copertura lungo la circonferenza esterna. I calcoli dell'avanzamento di messa a terra sulla circonferenza esterna garantiscono una copertura del film del 100% su tutte le superfici della bobina.
Come fanno le moderne linee di confezionamento a mantenere percentuali di sovrapposizione precise?
Il PLC della linea collega il motore dell'anello di avvolgimento con il motore del rullo di supporto del trasportatore. Calcolando il rapporto tra la frequenza di rotazione (RPM) dell'anello e la velocità di azionamento periferica superficiale dei rulli di supporto, il sistema mantiene un avanzamento costante del film per ogni giro, indipendentemente dalle variazioni di diametro della bobina.
È possibile avvolgere bobine strette (ad esempio, di larghezza compresa tra 20 e 50 mm) senza che si ribaltino?
Sì. Le linee di confezionamento automatizzate utilizzano rulli stabilizzatori laterali regolabili rivestiti in poliuretano o bracci di pressatura pneumatica con bloccaggio superiore. Questi mantengono la bobina stretta saldamente in posizione verticale mentre ruota sui rulli di supporto inferiori durante il ciclo di avvolgimento.
Quali parametri determinano la progettazione di un portale di impilamento?
La scelta del portale dipende dal peso massimo unitario della bobina, dall'altezza di impilamento richiesta e dai vincoli di qualità della superficie. Gli impianti ad alta produttività utilizzano portali servoassistiti con pinze meccaniche ad espansione interna o cuscinetti di sollevamento elettromagnetici, integrando il posizionamento automatizzato di distanziatori in legno tra i livelli impilati.
Prossimi passi per l'ingegneria di progetto
Per configurare una linea di confezionamento personalizzata per bobine tagliate:
- Invia la scheda dati del processo: Invia le dimensioni della bobina principale, l'intervallo di larghezza della fessura, il peso massimo della bobina e gli obiettivi di produttività (bobine/ora) a info@fhopepack.com.
- Revisione del disegno di layout e della propostaRicevi, entro 48 ore, un layout integrato dell'ingombro del sistema, una simulazione dei tempi di ciclo, un'analisi del consumo di pellicola e un budget delle apparecchiature.
- Audit del sito di ingegneriaProgrammare un sopralluogo per allineare le quote di scarico della macchina per il taglio, i collegamenti elettrici e le specifiche delle fondazioni del pavimento.
Lettura correlata
- Inclinatore per bobina con base rotante a 180 gradi
- Linea di reggiatura, avvolgimento e impilamento di bobine tagliate
- Portale automatico per l'impilamento e la pallettizzazione di bobine d'acciaio.
- Soluzioni per linee di confezionamento di bobine tagliate - Catalogo tecnico
Fonti e standard di ingegneria
- Progettazione delle attrezzature: Gruppo di sistemi per macchinari di confezionamento FHOPE, 2026
- Riferimento video della linea: Documentazione di sistema di YouTube
- Ambito di applicazione degli standard di sicurezza: ISO 12100:2010 Sicurezza dei macchinari; Norma EN 415-10:2014 Sicurezza delle macchine per l'imballaggio
- SLA della proposta: standard CTA della Camera (tempo di risposta entro 48 ore)
Ultimo aggiornamento: 27/10/2026