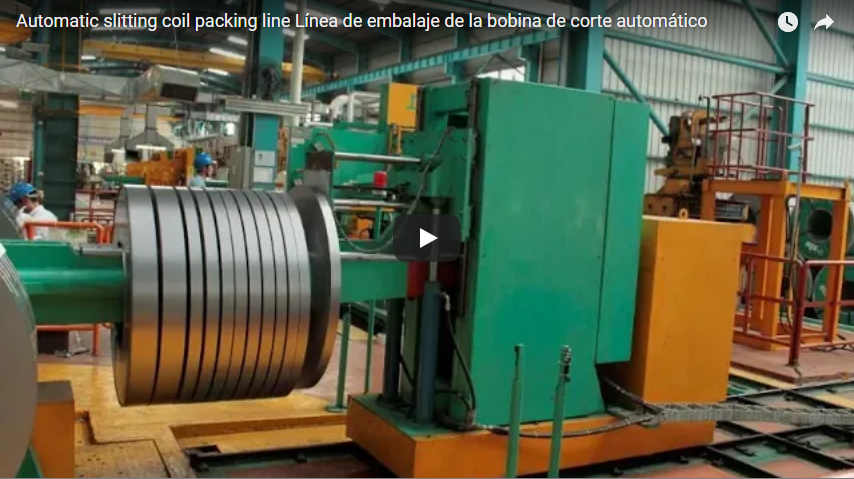
Sintesi esecutiva Le bobine a taglio stretto presentano bordi non protetti e tagliati con precisione, particolarmente soggetti a danni da ondulazione, indentazione e telescopizzazione durante il sollevamento con gru a ponte convenzionali o il trasferimento manuale con ganci. Una linea automatizzata sincronizzata, che mantiene le bobine a taglio stretto su trasportatori a rulli azionati con precisione, dalla fase di abbassamento e centraggio fino alla pressatura assiale, all'avvolgimento orbitale e all'impilamento automatizzato, elimina i punti critici di rischio di contatto con i bordi. Questa analisi tecnica descrive in dettaglio la sequenza funzionale della linea di confezionamento di bobine a taglio stretto FHOPE, i calcoli dinamici del peso delle bobine, la conformità alle normative di sicurezza CE/OSHA e una matrice di specifiche testata sul campo per l'approvvigionamento della linea.
[Video incorporato]
Panoramica del processo tecnico
La linea di confezionamento automatizzata integra la movimentazione dei materiali, l'abbassamento a 90°, il trasporto a rulli motorizzati e l'avvolgimento attraverso l'occhiello in un unico sistema di trasferimento programmabile.
[Slitter Recoiler / Turnstile]
              │ (Eye-Horizontal)
              ▼
[90° Hydraulic Downender] ───► [Centering & Infeed Conveyor] (Eye-Vertical)
                                               │
                                               ▼
[Palletizing / Stacking Station] ◄─── [Through-the-Eye Wrapping Station]
Le bobine tagliate partono in posizione orizzontale sul tornello della taglierina. Il dispositivo di abbassamento idraulico preleva bobine singole o impilate, riorientandole di 90° in modo che siano perpendicolari al cielo (orientamento verticale) e posizionandole su un trasportatore a rulli per carichi pesanti.
Una volta inserito nella stazione di confezionamento:
- I rulli di centraggio allineano il foro della bobina con l'asse dell'anello orbitale.
- Bracci stabilizzatori pneumatici/idraulici posti sopra la bobina si abbassano sulla superficie della bobina per impedire lo slittamento o la rotazione del nastro interno.
- La navetta rotante si sposta lungo il diametro interno (ID) per applicare la pellicola pre-stirata o la carta protettiva.
- La serpentina sigillata scarica a valle verso zone di stoccaggio intermedio, impilamento automatizzato o reggiatura.
Come funziona la linea
Il sistema mantiene un supporto fisico continuo sotto ogni bobina dall'arrivo allo scarico finale, eliminando sollevamenti intermedi con gru, graffi causati dai ganci a C e contatti con le forche dei carrelli elevatori.
Flusso di produzione passo dopo passo
| step | Funzionamento della macchina | Parametri tecnici |
|---|---|---|
| In discesa e alimentazione | Il dispositivo di inclinazione idraulica sposta la bobina dal mandrino orizzontale all'asse verticale (con l'occhiello rivolto verso l'alto) sui rulli motorizzati. | Ciclo di inclinazione a 90°: 15–25 s; decelerazione idraulica con arresto graduale. |
| Trasporto a rulli | I rulli rivestiti in poliuretano indicizzano le bobine con l'occhiello rivolto verso l'alto, indirizzandole alle stazioni a valle. | Velocità variabile azionata da inverter: 6–18 m/min. |
| Centratura e bloccaggio | I rulli di centraggio pneumatici bilaterali allineano il foro della bobina; il dispositivo di bloccaggio verticale stabilizza i bordi del nastro. | Forza di serraggio regolabile: da 2.0 a 15.0 kN in base allo spessore della bobina. |
| Avvolgimento orbitale | La navetta ad anello distribuisce la pellicola estensibile/VCI attraverso il nucleo della bobina mentre quest'ultima ruota sui rulli di azionamento. | Rotazione dell'anello: 40–100 giri/minuto; rapporto di sovrapposizione regolabile: 30%–70%. |
| Uscita e impilamento | Le bobine avvolte si indicizzano verso il tornello, il sollevatore a forbice o l'impilatore magnetico/a vuoto pick-and-place. | Integrazione automatizzata per lo stoccaggio e la reggiatura dei pallet. |
Caratteristiche principali della progettazione meccanica
- Supporto continuo del rulloElimina le sollecitazioni concentrate sul bordo. Le bobine poggiano interamente sulla loro superficie laterale piatta, distribuendo il peso complessivo su più rulli del trasportatore.
- Sistema di ritenuta verticale controllatoIl meccanismo di bloccaggio verticale incorpora rulli di contatto in poliuretano a rotazione libera e antitraccia. Applica un precarico assiale sufficiente a impedire l'effetto "molla" e lo spostamento telescopico del nastro senza generare solchi superficiali.
- Integrazione modulare dell'alimentazioneSi interfaccia direttamente con tornelli di uscita a taglio principale, travi mobili o carrelli automatizzati per bobine (AGV/RGV).
Perché il trasferimento a rulli è importante per le bobine tagliate
Rispetto alle bobine master a larghezza intera, le bobine tagliate presentano sfide di movimentazione del materiale distinte:
- Margini esposti e non patinatiIl taglio espone i bordi in acciaio al carbonio non zincato o grezzo, che si corrodono rapidamente senza la protezione VCI.
- Interblocco della bava e sensibilità dell'intaglioLe bave di taglio microscopiche possono impigliarsi nelle superfici adiacenti. I carichi meccanici puntuali causano deformazioni plastiche localizzate, compromettendo le tolleranze dimensionali degli stampi per stampaggio automatizzato.
- Instabilità del rapporto d'aspetto (larghezza ridotta)Le bobine strette (larghezza < 60 mm) trasportate in posizione orizzontale sono soggette a ribaltamento. Il trasporto delle bobine in posizione verticale su rulli per carichi pesanti previene completamente il ribaltamento.
Conventional Sling Transfer (High Stress)        Roller Bed Transfer (Distributed)
           ▼ [Crane Hook]
         /   \                                    [Eye-to-Sky Coils]
       /       \                                  ═══╤═════════╤═══
     │◄ Edge Stress Concentration (Dent Risk)       O    O    O    O (Driven Rollers)
     └───[Coil]───┘                              Distributed Surface Support
Per applicazioni di alta qualità, come pannelli a vista per autoveicoli, acciaio inossidabile lucidato (finiture BA/2B) o alluminio preverniciato, i rulli in acciaio sono dotati di manicotti in gomma vulcanizzata o in poliuretano con durezza 90 Shore A per eliminare l'attrito di contatto e la raccolta di zinco/microparticelle.
Calcolo del peso della bobina tagliata
Un calcolo accurato della massa determina la potenza di azionamento del trasportatore, lo spessore delle pareti dei rulli, il dimensionamento idraulico del dispositivo di azionamento e la tensione dell'anello di avvolgimento.
Formula di dimensionamento
Volume (m³) = [π ÷ 4 × (OD² − ID²)] × Width
Weight (kg) = Volume × Material Density (ρ)
Dove:
OD= Diametro esterno (m)ID= Diametro interno / Diametro del foro centrale (m)Width= Larghezza della fessura della striscia (m)ρ(Acciaio al carbonio) = 7,850 kg/m³ (Acciaio inossidabile: 7,930 kg/m³; Alluminio: 2,710 kg/m³)
Esempio di calcolo ingegneristico
| Parametro | Valore metrico | Equivalente imperiale |
|---|---|---|
| Diametro esterno (OD) | 1,000 millimetri (1.00 metri) | 39.37 in |
| Diametro interno (ID) | 508 millimetri (0.508 metri) | 20.00 in |
| Larghezza della striscia (L) | 150 millimetri (0.150 metri) | 5.91 in |
| Volume netto | ~0.0874 m³ | ~3.086 piedi³ |
| Densità dell'acciaio (ρ) | 7,850 kg / m³ | 0.2836 lb / in³ |
| Massa della bobina calcolata | ~ 686.2 kg | ~ 1,512.8 libbre |
Nota operativa: Strisce più strette diminuiscono il carico utile della singola bobina ma aumentano sostanzialmente la frequenza del ciclo di elaborazione (cicli/ora), richiedendo valori di accelerazione più elevati (dv/dt) su azionamenti a inverter per nastri trasportatori.
Specifiche tecniche
| Parametro | Busta industriale standard | Opzione Heavy Duty |
|---|---|---|
| Diametro esterno bobina (OD) | 600–1,600 mm | 800–2,000 mm |
| Diametro interno bobina (ID) | 508 mm / 610 mm standard | 405 mm / 508 mm / 610 mm / 760 mm |
| Intervallo di larghezza della fessura | 20–500 mm | 30–800 mm |
| Peso massimo della bobina | Fino a 3,000 kg | Fino a 10,000 kg |
| Velocità del trasportatore | 6–18 m/min (controllato da VFD) | 4–12 metri/min |
| Specifiche del rullo | Ø89–133 mm, rivestito in PU (spessore 5–10 mm) | Acciaio massiccio con manicotto elastomerico ingegnerizzato |
| Rapporto di sovrapposizione dell'avvolgimento | 20%–80% (programmabile tramite HMI) | 20% -80% |
| Velocità dell'anello navetta | Fino a 100 RPM | Fino a 80 RPM |
| supporti di consumo | Pellicola estensibile (PE), carta VCI, nastro in PP intrecciato | Pellicola composita intercalare / pellicola ad alta barriera |
| Pressione del sistema idraulico | 10–14 MPa (per il dispositivo di abbassamento) | controllo proporzionale a 16 MPa |
Controlli di sicurezza e standard internazionali
La movimentazione di bobine di acciaio di diverse tonnellate mediante macchinari rotanti e di trasporto automatizzati richiede il rigoroso rispetto delle normative internazionali in materia di sicurezza delle macchine:
- Protezione perimetrale e barriere fotoelettriche: Griglie di luce di sicurezza ottica (Categoria 4, SIL 3 per UNI EN ISO 13849-1) Silenziosi durante il trasporto automatizzato dei pallet, ma si attivano immediatamente in caso di intrusione da parte dell'operatore.
- Protezione controbilanciamento idraulicoI cilindri di abbassamento sono dotati di valvole di ritegno pilotate (anticaduta) montate direttamente su tubazioni rigide per impedire il collasso del supporto inclinabile in caso di improvvisi cali di pressione idraulica.
- Blocco/Etichettatura (LOTO): I blocchi di isolamento energetico centralizzati sono conformi a OSHA 29 CFR 1910.147 per motori primi pneumatici, idraulici ed elettrici.
- Conformità agli standard armonizzati: Il design completo della linea aderisce a ISO 12100 (Valutazione e riduzione del rischio) e EN-415 10 (Sicurezza dei macchinari di confezionamento modulari e integrati).
Vantaggi della produzione
| Vantaggio ingegneristico | Implementazione tecnica | Risultato operativo |
|---|---|---|
| Graffio zero sui bordi | I rulli in poliuretano sostituiscono le pinze di sollevamento manuali | I reclami dei clienti relativi a scarti e difetti di superficie diminuiscono di oltre il 95%. |
| Consolidamento del lavoro | Trasporto, confezionamento e indicizzazione coordinati tramite PLC | Il personale operativo è stato ridotto a un solo tecnico di monitoraggio. |
| Imballaggio ermetico a bordo | Avvolgimento orbitale di pre-allungamento attraverso l'occhiello della spirale | Tensionamento costante e prevenzione della corrosione (guarnizione VCI) |
| Rischi di caduta eliminati. | Il trasferimento controllato dell'occhiello verso l'alto elimina i carichi sospesi della gru | Notevole miglioramento nella sicurezza sul luogo di lavoro e nelle valutazioni degli incidenti OSHA. |
Lista di controllo per la selezione di fornitori e ingegneri
Valutare i seguenti parametri operativi prima di definire le specifiche finali della linea:
- Involucro dimensionale della bobina: Diametro esterno minimo/massimo, diametro interno e larghezza della fessura (verificare la presenza di bobine strette <50 mm che richiedono interassi ristretti tra i rulli del trasportatore).
- Massa massima e media della bobinaDetermina il dimensionamento dell'azionamento del trasportatore, il diametro dell'albero e il diametro del cilindro idraulico.
- Vincoli relativi alla finitura superficialeSpecificare rivestimenti in poliuretano (PU) con durezza Shore A da 85 a 95 per materiali lucidati, zincati o rivestiti.
- Tempo di ciclo di confezionamento targetObiettivo di avvolgimento di bobine all'ora (in genere 30-90 secondi per ciclo di avvolgimento di una singola bobina).
- Specifiche del materiale protettivo: Pellicola estensibile monostrato, carta VCI a doppio strato + pellicola o cartoncini circolari con protezione dei bordi.
- Requisiti di reggiatura: Reggiatura manuale o automatizzata a valle (reggiatura radiale attraverso l'occhiello rispetto alla reggiatura circonferenziale esterna).
- Protocollo di impilamento e pallettizzazioneDisposizione dei pallet, altezza totale consentita per la pila e requisiti per l'inserimento dei distanziatori.
- Infrastruttura della struttura: Rete elettrica dell'impianto (
380V/480V, 3-Phase, 50/60Hz), erogazione di aria compressa (0.6–0.8 MPa), e capacità di carico della soletta del pavimento (kN/m²).
Passi successivi
Per configurare una linea automatizzata di confezionamento di bobine tagliate:
- Audit dei parametri: Raccogli le dimensioni della bobina del tuo impianto (diametro esterno minimo/massimo, diametro interno, larghezza, peso) e la velocità di ciclo della linea desiderata.
- Proposta di layout e concept: Invia la tua busta operativa a info@fhopepack.com per una proposta completa di layout 2D/3D, simulazione dei tempi di ciclo e distinta dei materiali della stazione, il tutto consegnato entro 48 ore.
- Revisione di fattibilità ingegneristicaEseguire una convalida del layout in loco o virtuale per esaminare le interfacce dell'area di produzione, i collegamenti con le utenze e l'ergonomia della produzione prima dell'approvazione finale per la produzione.
Lettura correlata
- Sistemi automatici di linee di confezionamento per bobine
- Video: Sistema di confezionamento di bobine di acciaio tagliate
- Video: Linea automatizzata di confezionamento di bobine tagliate per centri di assistenza.
Fonti e riferimenti del settore
- Dati tecnici relativi alle apparecchiature: Archivio tecnico di ingegneria FHOPE
- Densità e formulazioni meccaniche dell'acciaio al carbonio: tabelle di riferimento ingegneristiche standard ASTM/EN.
- Norma di sicurezza per i macchinari: ISO 12100:2010 Sicurezza delle macchine — Principi generali di progettazione
- Norma di sicurezza per le macchine confezionatrici: Norma EN 415-10:2014 Sicurezza delle macchine per l'imballaggio
- Riferimento video: YouTube – Linea di confezionamento per il ribaltamento, la movimentazione e l'avvolgimento di bobine di acciaio tagliate
Ultimo aggiornamento: ottobre 2026