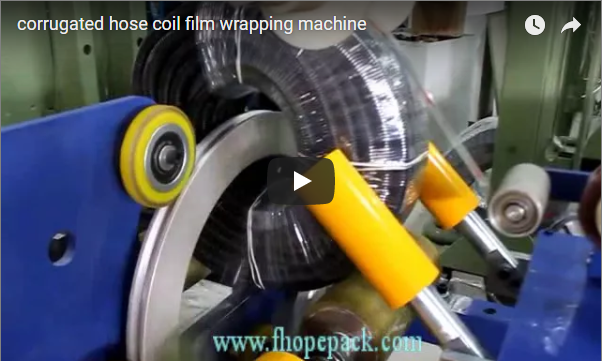
Sintesi esecutiva Le linee di taglio ad alta velocità producono nastri di acciaio stretti a velocità che i processi di confezionamento offline a valle spesso faticano a eguagliare. Questa guida tecnica descrive in dettaglio l'integrazione di un ribaltatore a 90°, un avvolgitore orbitale con film estensibile e un impilatore a portale automatizzato, collegati da nastri trasportatori buffer a rulli motorizzati dinamici. Separando i tempi di ciclo del riavvolgitore della taglierina dalle fermate periodiche del confezionamento, come la sostituzione dei rotoli di film estensibile, il rifornimento delle bobine di reggiatura e lo scarico delle pile, i buffer a nastro eliminano i tempi di inattività della taglierina. Di seguito, analizziamo i calcoli della capacità dei buffer, le transizioni cinematiche tra le stazioni, le regole di selezione e la conformità alle normative internazionali di sicurezza.
Perché le zone tampone tra le stazioni sono importanti
Nella lavorazione continua dei metalli, la testa di taglio e il mandrino di riavvolgimento rappresentano un investimento di capitale significativo. L'arresto di una macchina di taglio a causa di un collo di bottiglia nella fase di confezionamento a valle provoca segni di calore, graffi dovuti al rilascio della tensione e una drastica perdita di efficienza complessiva dell'apparecchiatura (OEE). L'integrazione di zone tampone con trasportatori motorizzati tra il ribaltatore/abbassatore, l'avvolgitore orbitale e l'impilatore a portale risolve direttamente questo problema di incompatibilità.
- Assorbimento delle fermate intermittentiLe operazioni di manutenzione ordinaria, i cambi di bobina (2-4 minuti) e il ricaricamento del dispenser di reggiatura vengono assorbiti interamente nella coda senza provocare arresti della linea di taglio.
- Ciclismo asincrono in stazioneOgni cella automatizzata esegue le operazioni in base a segnali provenienti da sensori ottici, anziché seguire un ciclo meccanico rigido. Il dispositivo di discesa si inclina, l'avvolgitore ruota e l'impilatore a portale preleva i prodotti in modo indipendente.
- Scarico continuo del riavvolgitore della taglierinaLe bobine tagliate si liberano immediatamente dal braccio del tornello di riavvolgimento, consentendo alla gru o al carrello portabobine di prepararsi per il successivo cambio della bobina principale.
- Riduzione dell'usura dinamicaEliminando il funzionamento continuo con arresti e riavvii, si proteggono i motori a corrente alternata, i riduttori e le pesanti catene a rulli dai carichi di fatica alternati.
Senza un'adeguata capacità di accumulo, qualsiasi micro-arresto lungo la linea si propaga immediatamente a monte, costringendo gli operatori della taglierina a fermare le lame o a tagliare bobine più corte.
[Slitter Recoil Turnstile]
          │ (Eye-Horizontal Bore)
          ▼
[90° Hydraulic Downender]
          │ (Eye-to-Sky Orientation)
          ▼
┌─────────────────────────────────┐
│ Buffer Zone 1: Infeed Powered   │ <── Absorbs Downender-to-Wrapper Delta
│ Polyurethane Rollers (VFD)      │
└─────────────────────────────────┘
          │
          ▼
[Eye-Through Orbital Ring Wrapper]
          │
          ▼
┌─────────────────────────────────┐
│ Buffer Zone 2: Intermediate     │ <── Absorbs Film Change / Inspection Time
│ Centering Roller Queue          │
└─────────────────────────────────┘
          │
          ▼
[Gantry Stacking & Palletizing]
          │
          ▼
[Discharge Staged Pallet Conveyor]
Come funziona la linea
| Deposito lucchetti | Sottosistema meccanico centrale | Funzione e cinematica |
|---|---|---|
| Inclinazione/Ribaltamento | Sella inclinabile idraulicamente a 90° su base girevole | Stacca le bobine dal braccio del tornello (orientamento orizzontale) e le inclina di 90° rispetto al foro verticale (orientamento verticale) su rulli motorizzati. |
| Nastro trasportatore tampone di alimentazione | Tavolo a rulli per impieghi gravosi con azionamento a frequenza variabile (VFD). | Dispone più bobine in sequenza; i rulli con rivestimento in poliuretano impediscono la deformazione dei bordi del nastro. |
| Fasciatura orbitale con passaggio dell'occhio | Anello rotante a guida verticale con carrello porta-pellicola | Apre gli spazi tra i rulli; l'anello della navetta orbita attraverso il foro centrale della bobina, applicando una pellicola estensibile elicoidale sotto tensione controllata. |
| Accumulatore intermedio | Nastro trasportatore di accumulo a zone con sensore | Consente la gestione delle code tra le fasi di avvolgimento e pallettizzazione; adatta l'elevata velocità del ciclo di avvolgimento alla velocità del ciclo di impilamento. |
| Impilamento a portale aereo | Morsetto meccanico a forbice o pinza magnetica/a vuoto a portale | Si sposta lungo gli assi XZ, si centra sopra la bobina avvolta, preleva e dispone le bobine su pallet di legno fino ai limiti di altezza di carico. |
Il processo inizia all'uscita del tornello. Il dispositivo di abbassamento idraulico aggancia la bobina attraverso il suo foro orizzontale, la ruota di 90° e la posiziona sul trasportatore a rulli motorizzato con orientamento "occhi verso il cielo".
Successivamente, la bobina entra nella macchina avvolgitrice orbitale con apertura passante. Un apposito tavolo a rulli sdoppiati sostiene e ruota la bobina attorno al suo asse verticale, mentre un anello orbitale motorizzato aziona il dispenser di film attraverso il foro. In questo modo, la parete esterna, le superfici laterali e l'apertura interna vengono incapsulate con un film estensibile LLDPE/VCI sovrapposto.
Una volta avvolta, la bobina avanza lungo il buffer secondario fino all'impilatore a portale, che organizza le unità in pile ordinate su pallet, pronte per la reggiatura finale, la fascettatura o lo stoccaggio automatizzato in magazzino.
Calcolo della lunghezza del buffer
Il dimensionamento del buffer del nastro trasportatore determina se una linea di confezionamento riesce a disaccoppiare i fermi a valle dal taglio a monte. La lunghezza complessiva deve essere sufficiente ad accogliere tutte le bobine in ingresso generate durante la durata massima di intervento di un singolo operatore.
Formula per il dimensionamento del nucleo
N_buffer = ceil( (T_stop / T_slitter) × S_f )
L_buffer = N_buffer × (OD_max + C_gap)- N_buffer: Numero minimo di posizioni di memoria buffer richieste.
- T_stop: Durata massima prevista dell'interruzione offline a valle (minuti).
- T_slitterIntervallo di tempo tra le bobine in uscita dalla taglierina (minuti/bobina).
- S_f: Fattore di margine di sicurezza (in genere da 1.15 a 1.20 per tenere conto dei ritardi di accelerazione/decelerazione del nastro trasportatore).
- OD_maxDiametro esterno massimo della bobina (mm).
- C_gap: Spazio fisico minimo mantenuto tra le bobine tramite sensori fotoelettrici (tipicamente 200-300 mm).
Esempio di ingegneria applicata
| Parametro | notazione | Valore di riferimento | Unità |
|---|---|---|---|
| Tasso di uscita del rinculo della taglierina | 1 / T_slitter | 1.0 (1 bobina ogni 60 secondi) | bobine/min |
| Arresto massimo a valle (cambio pellicola) | T_stop | 5.0 | min |
| Fattore di sicurezza ingegneristico | S_f | 1.2 | senza dimensione |
| Capacità di contenimento calcolata | N_buffer | ceil((5.0 / 1.0) × 1.2) = 6 | bobine |
| Diametro esterno massimo della bobina | OD_max | 1,250 | mm |
| Spazio libero del sensore | C_gap | 250 | mm |
| Lunghezza del passo per posizione della bobina | L_pitch | OD_max + C_gap = 1,500 | mm |
| Lunghezza totale effettiva del nastro trasportatore del buffer | L_buffer | 6 × 1,500 = 9,000 | mm |
Quando i vincoli di layout impediscono l'utilizzo di un nastro trasportatore lineare di 90 metri, gli ingegneri impiegano deviatori a tavola girevole motorizzata a 9.0° o tavole di accumulo a rulli multifilare parallele per mantenere lo stesso numero di bobine di buffer all'interno di un ingombro ridotto.
Cosa abbiamo impostato per riga
Le configurazioni di confezionamento standard non sono in grado di gestire tutti i diametri delle bobine e tutte le velocità di linea. I parametri della macchina vengono configurati sistematicamente in base alle variabili operative:
| Sottosistema della macchina | Impostazione regolabile / Variabile hardware | Determinante ingegneristico |
|---|---|---|
| Tamponi per nastri trasportatori | Lunghezza, passo dei rulli, potenza di azionamento (kW) e velocità del variatore di frequenza (6–18 m/min) | Velocità del ciclo di taglio, tolleranza massima di arresto e larghezza/massa del nastro in bobina. |
| Downender | Alesaggio del cilindro idraulico, valvola di controbilanciamento idraulico, geometria della sella | Peso massimo della bobina (1,000–10,000 kg), larghezza del nastro (20–500 mm) e diametro interno/esterno della bobina. |
| Avvolgitrice rotativa | Rapporto di pre-allungamento (150%–250%), giri al minuto dell'anello (30–80 giri al minuto), sovrapposizione della pellicola (20%–70%) | Specifiche relative alle barriere contro l'umidità, rischi di corrosione dovuti al trasporto marittimo (integrazione VCI) e requisiti di produttività. |
| Impilatore a portale | Carico utile del portale, corsa di sollevamento, tipo di utensile (morsa a forbice per il diametro interno vs. ganasce perimetrali per il diametro esterno) | Limite massimo di peso per pila (in genere 3,000-5,000 kg per pallet), ingombro del pallet e limite di altezza della pila. |
| Unità di reggiatura radiale | Numero di cinghie radiali in PET/acciaio passanti attraverso l'occhiello (2, 3 o 4 fasce) | Integrità strutturale contro la deformazione telescopica assiale durante il trasporto a lunga distanza. |
Lista di controllo per la selezione
Prima di richiedere disegni tecnici formali, assicuratevi che i parametri del vostro impianto siano documentati in base ai seguenti criteri operativi:
- Involucro dimensionale della bobina: Diametro esterno (DE) minimo e massimo, diametro interno (DI), larghezza del nastro e intervallo di peso della singola bobina.
- Ciclo di uscita a monte: Numero massimo di bobine all'ora in uscita dall'avvolgitore della testa di taglio.
- Durata offline prevista: Tempo di arresto peggiore a valle da assorbire (sostituzione manuale del rotolo di pellicola, rifornimento delle reggette, applicazione delle etichette).
- Superficie disponibileLunghezza e larghezza complessive dell'edificio, altezza dei ganci a soffitto e spazio libero per le gru a ponte.
- Specifiche dei materiali di imballaggio: Larghezza del film estensibile (100–250 mm), spessore in micron (20–35 µm), carta VCI necessaria o involucro in HDPE tessuto.
- Requisiti di reggiaturaDeterminazione se le bobine richiedono una reggiatura radiale in metallo nudo attraverso l'occhiello prima dell'avvolgimento.
- Configurazione di pallettizzazione: Dimensioni dei pallet di legno, altezza di impilamento desiderata (inclusi i traversi/basi) e posizionamento manuale o automatico dei traversi in legno.
- Direttive regolamentariRequisiti di conformità per le normative locali dello stabilimento (marcatura CE, assemblaggio del pannello conforme a UL/CSA, dispositivi di protezione individuale OSHA).
Architettura e conformità della sicurezza
Le pesanti bobine di acciaio in movimento presentano seri rischi di schiacciamento e intrappolamento. Le linee di confezionamento richiedono il rigoroso rispetto dei protocolli di sicurezza internazionali:
- Separazione dei pericoliIl dispositivo di abbassamento idraulico, l'avvolgitore ad anello orbitale e l'impilatore a portale devono essere isolati dietro pannelli di recinzione perimetrale in acciaio ad incastro da 2,000 mm conformi alla norma ISO 14120.
- Protezione otticaLe barriere fotoelettriche (Tipo 4, Livello di prestazione d/e secondo ISO 13849-1) monitorano le zone di alimentazione e scarico del buffer. L'interruzione del fascio arresta istantaneamente i motori delle apparecchiature.
- Stato a energia zero (LOTO)Le valvole di scarico dell'aria individuali (pneumatiche) e i perni di bloccaggio meccanici sui bracci di inclinazione idraulici garantiscono la verifica della funzionalità di blocco/etichettatura (Lockout/Tagout) secondo le linee guida OSHA 1910.147.
- Norme tecniche applicabili:
- ISO 9001 e ISO 14001Sicurezza dei macchinari — Principi generali di progettazione — Valutazione e riduzione del rischio.
- IT 415-10: 2014Sicurezza delle macchine confezionatrici — Parte 10: Requisiti generali e linee di confezionamento integrate.
- EN-60204 1Apparecchiature elettriche delle macchine.
FAQ di ingegneria
D: Perché i nastri trasportatori a rulli di accumulo sono posizionati prima e dopo l'avvolgitrice? R: Il posizionamento dei nastri di accumulo su entrambi i lati dell'avvolgitrice orbitale suddivide la linea in tre zone operative indipendenti: ribaltamento, avvolgimento e impilamento. Se l'impilatore attende la sostituzione di un pallet, l'avvolgitrice continua a funzionare. Se l'avvolgitrice si ferma per la sostituzione del film, il ribaltatore continua a scaricare la taglierina.
D: Come fa il trasportatore a evitare di graffiare gli avvolgimenti esterni del nastro? R: I rulli sono in acciaio lavorato con precisione e rivestiti con poliuretano (PU) a parete spessa o gomma vulcanizzata ad alta densità. L'avvio e l'arresto del trasportatore sono controllati da profili di accelerazione a curva a S del variatore di frequenza (VFD) per eliminare slittamenti e graffi da attrito.
D: Il sistema gestisce sia bobine tagliate con foro orizzontale che con foro rivolto verso l'alto? R: Le bobine tagliate escono dall'avvolgitore con il foro orizzontale su un albero o un tornello. Il dispositivo di abbassamento le inclina di 90° in posizione con foro rivolto verso l'alto, che è lo standard internazionale per il trasporto su rulli piani, l'avvolgimento con foro passante e l'impilamento stabile dei pallet.
D: Quali strumenti utilizza l'impilatore a portale per sollevare le bobine avvolte senza danneggiare la pellicola? R: L'impilatore utilizza pattini a forbice ad espansione interna rivestiti in poliuretano liscio o cuscinetti a ventosa a contatto superficiale. Questo afferra saldamente la bobina senza perforare gli strati di pellicola protettiva in plastica.
D: È possibile integrare queste sezioni tampone nelle linee di taglio esistenti? R: Sì. A condizione che la lunghezza del pavimento lo consenta, i trasportatori a rulli motorizzati modulari possono essere installati tra un discensore esistente e le stazioni di reggiatura o pallettizzazione a valle utilizzando comunicazioni fieldbus standard (Profinet, Ethernet/IP).
D: Cosa garantisce che le bobine rimangano centrate sui trasportatori a rulli? R: Bracci di guida laterali pneumatici autocentranti o segmenti di rulli a V allineano automaticamente le bobine lungo l'asse centrale del trasportatore prima dell'ingresso nelle stazioni di avvolgimento e impilamento.
Passo successivo
Il nostro reparto di ingegneria sviluppa layout personalizzati e analisi dei tempi di ciclo per linee di taglio e confezionamento in tre semplici passaggi:
- Invia il tuo layout e i parametriInviare via e-mail il disegno del layout di fabbrica, le dimensioni della bobina (diametro interno/diametro esterno/larghezza/peso) e le velocità di produzione della taglierina a info@fhopepack.com.
- Ricevi il concept ingegneristico entro 48 oreForniamo una proposta dettagliata di layout 3D, calcoli formali della capacità del buffer e un diagramma completo dei tempi di ciclo.
- Revisione del sito e dell'interfacciaI nostri ingegneri di progetto collaborano direttamente con il vostro team per allineare le altezze dei nastri trasportatori, gli assi dei tornelli, le interfacce elettriche e i dispositivi di sicurezza con la configurazione della vostra macchina da taglio.
Lettura correlata
- Linea di inclinazione, avvolgimento e impilamento di bobine tagliate, con occhiello passante.
- Strategie ingegneristiche per linee di imballaggio di bobine di acciaio strette
- Sistemi a portale automatici per l'impilamento e la pallettizzazione di bobine d'acciaio.
- Specifiche tecniche della linea di confezionamento di bobine tagliate — Catalogo prodotti
fonti
- Documentazione tecnica: Gruppo di ricerca sulle macchine e automazione del confezionamento di FHOPE.
- Riferimento video: Dimostrazione della linea completamente automatizzata FHOPE per la movimentazione, l'avvolgimento e l'impilamento di bobine tagliate..
- Direttive di sicurezza: ISO 12100:2010 (Valutazione del rischio per la sicurezza dei macchinari); IT 415-10: 2014 (Requisiti di sicurezza per le macchine confezionatrici).
- Formule cinematiche: Manuale tecnico FHOPE sulla movimentazione industriale delle bobine e sui calcoli dei buffer continui.
Ultimo aggiornamento: 27/10/2026